
Essai non destructif
Essais tout au long du cycle de vie non destructifs avec NDE 4.0
NDE 4.0 combine les essais non destructifs avec des capteurs, de l’IA et des jumeaux numériques afin d’offrir une analyse complète du cycle de vie, écrit Nick Flaherty
Les essais non destructifs (END) connaissent une transformation fondamentale. La combinaison de méthodes END avec l’IA, les jumeaux numériques et des techniques de détection crée la possibilité d’une analyse en boucle fermée des défauts, permettant ainsi une amélioration continue de la qualité du processus de production.
Cet processus d’évaluation non destructive (END) est un facteur clé pour améliorer la sécurité, le rendement et l’échelle de production dans la fabrication de véhicules électriques, en particulier pour les batteries et les moteurs.
Cela représente un changement fondamental dans la manière dont les techniques d’inspection non destructrice sont utilisées au sein des systèmes de fabrication modernes, en particulier pour la production de batteries lithium-ion. Contrairement aux approches traditionnelles d’inspection non destructrice, qui sont généralement réalisées comme des étapes d’inspection isolées et hors ligne, l’inspection non destructrice 4.0 se caractérise par l’intégration de technologies d’évaluation avec l’infrastructure de fabrication numérique, l’automatisation et des analyses basées sur les données. Cela est étroitement aligné avec les principes de l’Industrie 4.0, qui mettent l’accent sur la connectivité, l’acquisition en temps réel de données et la prise de décisions intelligentes.
La caractéristique principale de la NDE 4.0 est le passage d’une inspection périodique à une évaluation continue et en temps réel. Dans la fabrication de batteries, où de légères déviations du processus peuvent entraîner une détérioration sévère des performances ou des risques pour la sécurité, la capacité à surveiller les défauts en temps réel est essentielle. La NDE 4.0 permet la détection précoce des incohérences de fabrication à plusieurs étapes, y compris la fabrication des électrodes, l’assemblage des cellules et les processus de formation, ce qui permet d’intervenir avant que les défauts ne s’aggravent. En intégrant des données de NDE traditionnelles avec un suivi de l’état structurel et des données sur l’état des matériaux, les fabricants peuvent améliorer le contrôle des processus grâce à de nouvelles technologies de capteurs, à une transmission sans fil de données et à la robotique. Les évaluations basées sur l’IA permettent également des analyses plus précises de l’état structurel et des prédictions concernant la durée de vie utile restante.
La numérisation est au cœur du cadre NDE 4.0. Des capteurs avancés de rayons X et d’ultrasons génèrent de grandes quantités de données numériques à haute dimension, traitées au moyen d’algorithmes d’apprentissage automatique et d’intelligence artificielle. Ces outils permettent une classification automatisée des défauts, la détection des anomalies ainsi que la détermination de la corrélation entre les signaux NDE et les indicateurs de performance des batteries tels que le SoC, le SoH et la durée de vie utile restante.
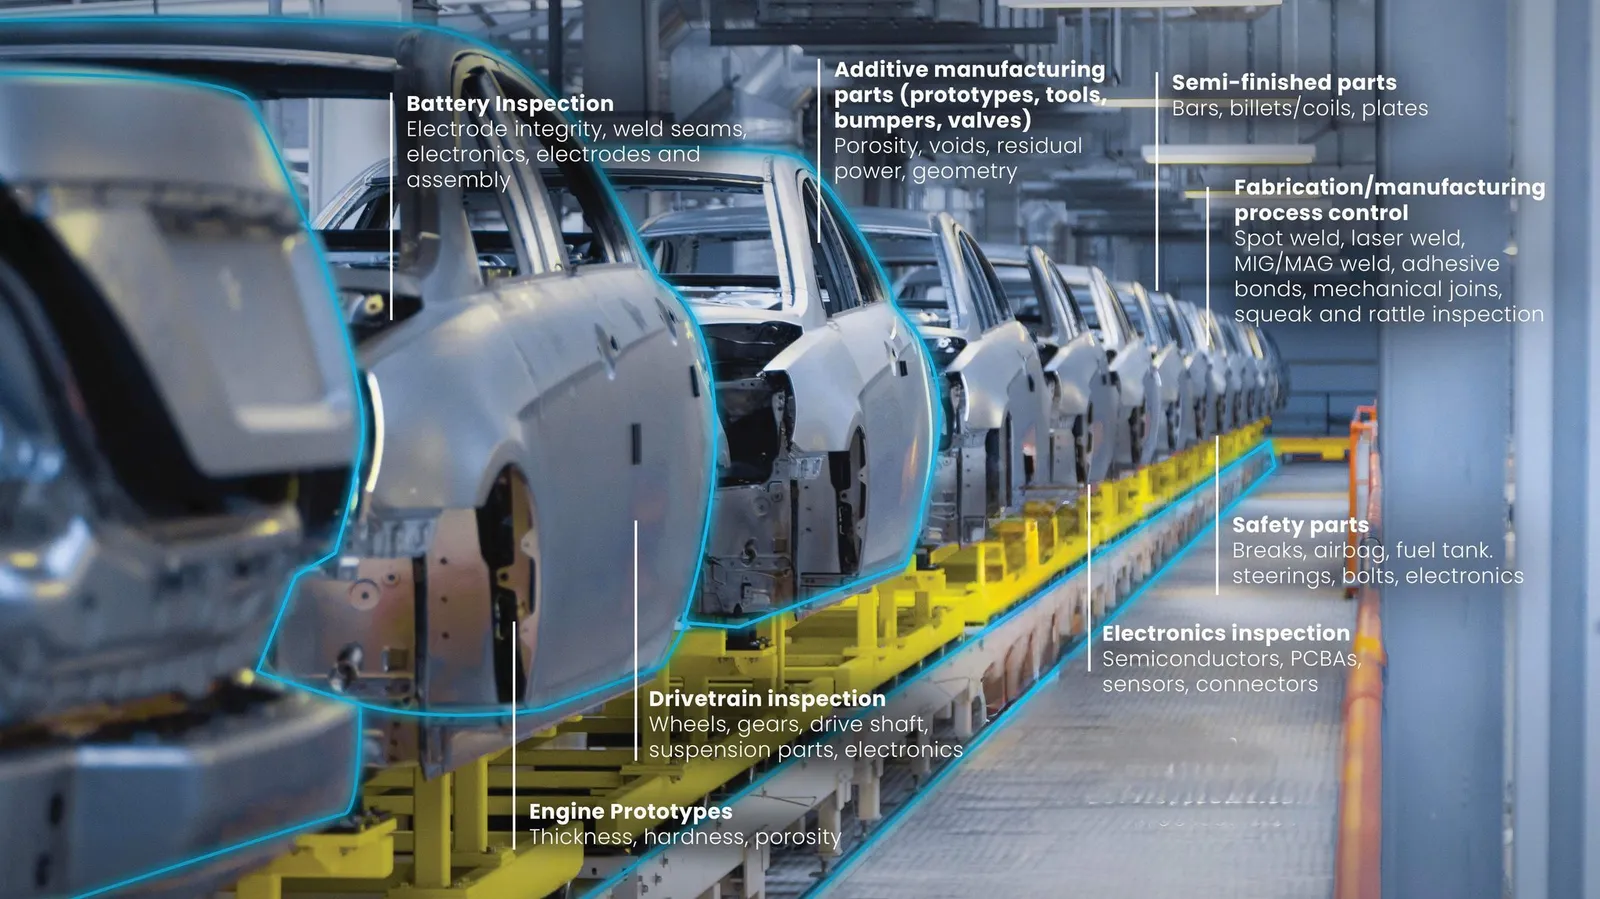
NDE 4.0 met également l’accent sur une intégration en boucle fermée avec les systèmes de fabrication et de surveillance. Les résultats des évaluations sont directement liés aux plateformes de contrôle de processus, aux jumeaux numériques et aux systèmes de gestion des batteries, ce qui permet des stratégies de fabrication adaptatives ainsi qu’une surveillance améliorée en service. Cette capacité de boucle fermée transforme NDE d’outil passif d’assurance qualité en élément actif de l’optimisation des processus et de la gestion du cycle de vie.
Types de NDT
Les technologies de NDT sont essentielles pour garantir l’intégrité structurelle, l’efficacité et la sécurité des composants des véhicules électriques, sans causer de dommages lors des inspections.
Le contrôle ultrasonore (CU) utilise des ondes sonores pour cartographier les cellules de batterie et identifier des défauts internes tels que des vides, des délaminations et des dendrites aux niveaux microscopique et nanoscopique. Des méthodes variées comme le CU à array phase, le CU aux ondes guidées et le CU couplé par air sont employés pour inspecter des enveloppes composites, des rotors de moteurs à haute vitesse ainsi que les joints adhésifs sur des structures multicouches.
Les configurations ultrasonores les plus courantes comprennent les méthodes à écho pulsé, de transmission directe et à ondes guidées. Les méthodes à écho pulsé utilisent un seul transducteur et interprètent les signaux réfléchis pour identifier des discontinuités internes, tandis que les méthodes de transmission directe emploient des transducteurs émetteur et récepteur distincts pour quantifier l’atténuation et le retard des ondes à travers l’épaisseur de la paroi, ce qui améliore la sensibilité aux changements internes subtils. Les méthodes à ondes guidées, y compris les ondes Lamb, propagent le pulse ultrasonore le long de la surface de la paroi et présentent une haute sensibilité aux délaminations et aux défauts intercalaires, car leur énergie est fortement influencée par les conditions aux frontières au sein des structures stratifiées.
Les caméras infrarouges permettent de surveiller les émissions thermiques et d’identifier les anomalies. La thermographie à verrouillage et pulsée permet de détecter des espaces d’air souterrains, des points chauds dus à une résistance de contact dans les câblages haute tension ou des obstructions dans les canaux de refroidissement des équipements électroniques tels que les onduleurs et les batteries.
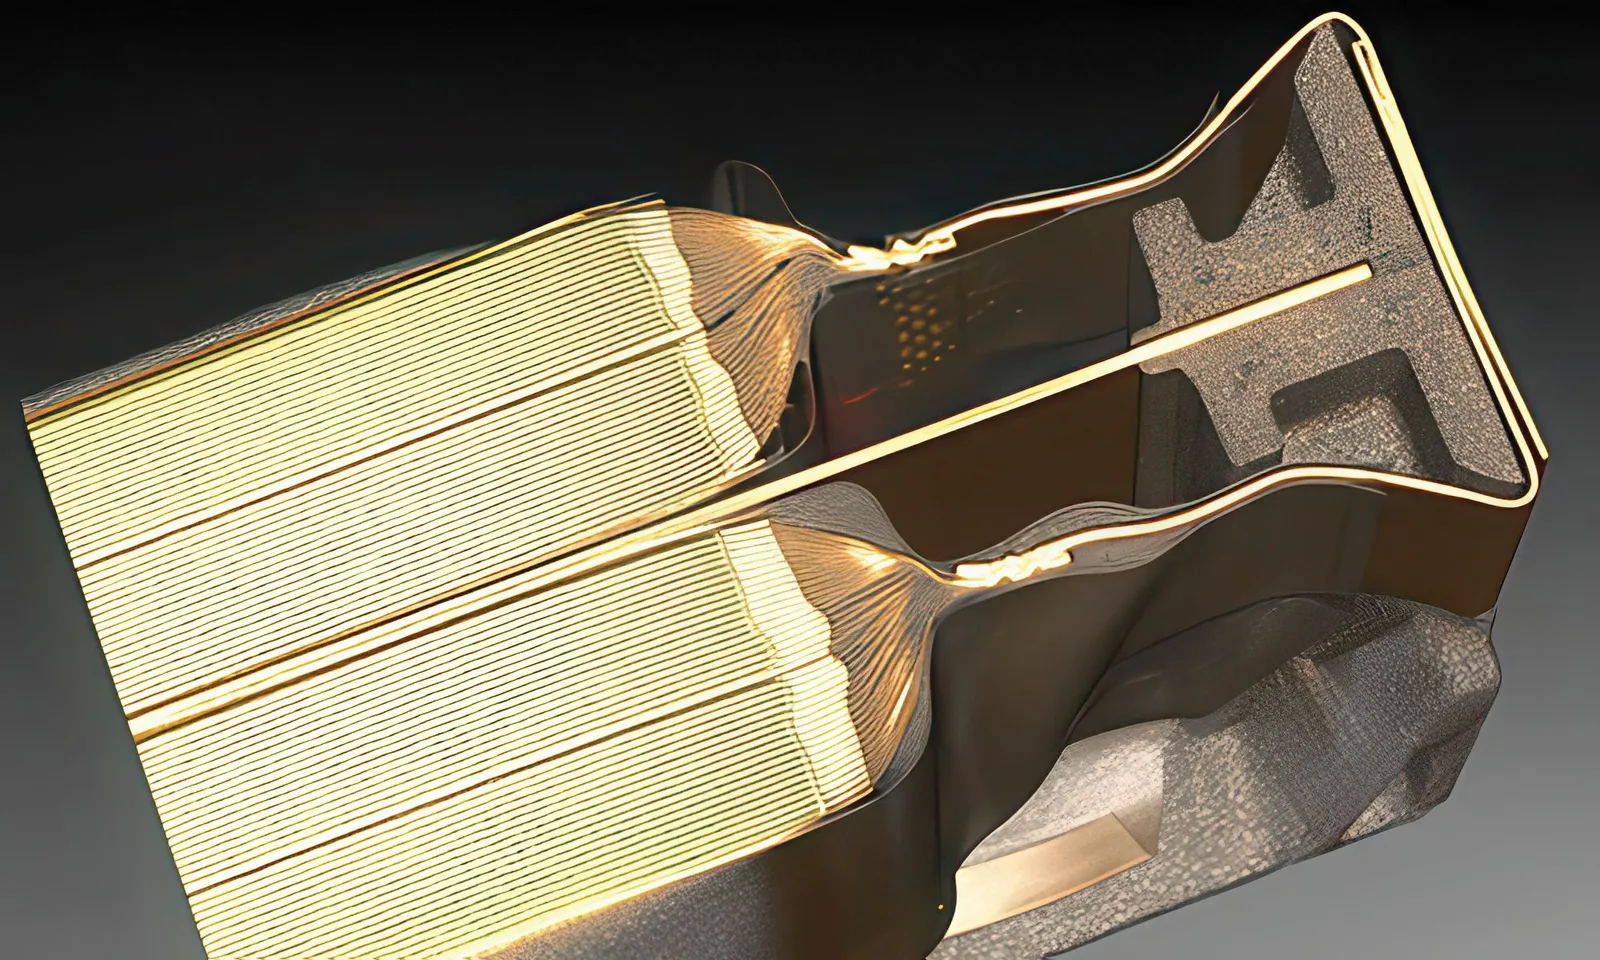
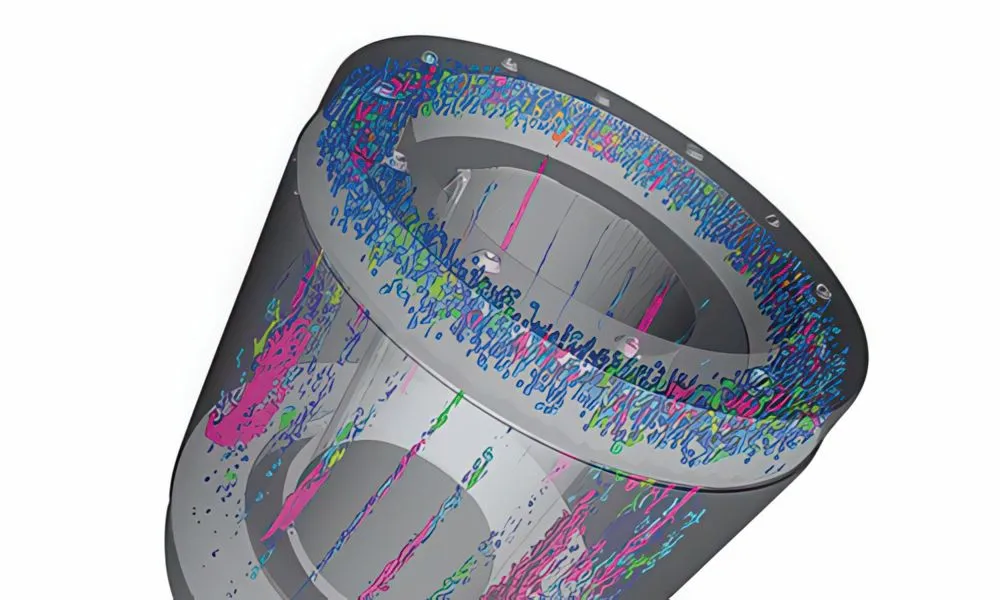
La radiographie et la tomodensitométrie (XCT) utilisent la même radiation ionisante que celle employée en hôpital pour générer des images 2D et 3D à haute résolution. Elles sont principalement utilisées pour inspecter les soudures entre les cellules de batterie et le boîtier, l’alignement des électrodes internes, les joints de soudure dans les semi-conducteurs électroniques ainsi que les structures en moulage géant.
Le test par courants de Foucault (ECT) utilise l’induction électromagnétique pour détecter les défauts en surface ou à proximité de la surface dans les composants conducteurs. Il est largement utilisé pour inspecter les soudures en forme de crochet des stator des moteurs électriques, les fissures dans les laminaux des rotors et les soudures des bornes des batteries.
L’évaluation par émission acoustique (AE) est une technique de contrôle non destructif passive qui détecte les ondes élastiques transitoires générées par la libération soudaine d’énergie localisée au sein d’un matériau. Dans les batteries lithium-ion, de telles libérations d’énergie sont généralement associées à l’apparition de microfissures, à la propagation des fissures, à la fracture des particules, à l’évolution gazeuse ou au décollement interfacial. Les capteurs d’émission acoustique, y compris les dispositifs piézoélectriques, à fibres optiques et basés sur des MEMS, transforment ces ondes élastiques en signaux électriques qui peuvent être analysés en fonction de leur amplitude, de leur durée, de leur contenu fréquentiel et de leur taux d’apparition.
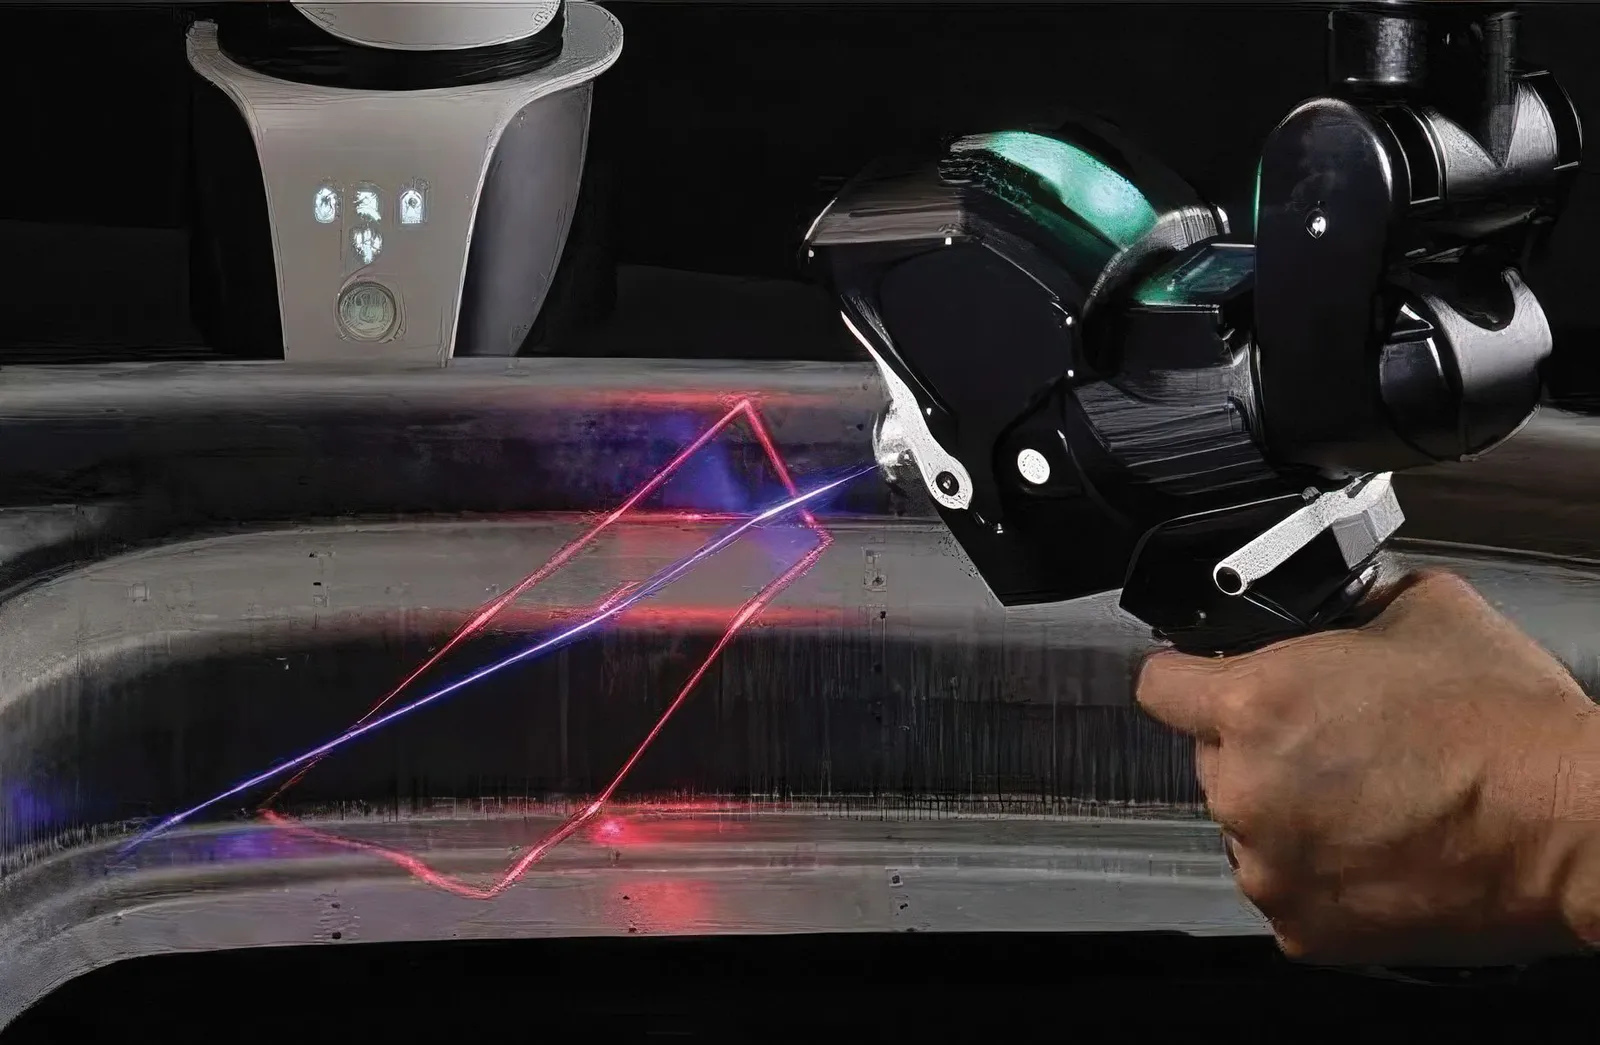
Les techniques de NDE basées sur le laser permettent des mesures haute précision et sans contact des composants des batteries, et sont principalement utilisées pour l’inspection dimensionnelle, le profilage de surface et la détection des défauts. Les systèmes de balayage laser permettent de générer des modèles 3D détaillés, facilitant ainsi l’identification avec une grande précision des déviations géométriques et des irrégularités de surface. Par rapport à l’imagerie par champ magnétique, qui se concentre sur la détection des défauts des collecteurs de courant à la fin de la chaîne de production, les techniques basées sur le laser offrent une plus grande flexibilité d’application à différents stades de fabrication.
Les modèles d’apprentissage automatique (tels que les CNN et les GAN) traitent en temps réel les scans d’inspection grâce à toutes ces technologies afin d’automatiser la reconnaissance des défauts, de réduire les temps d’inspection et de diminuer les faux positifs.
Les réseaux de capteurs, y compris les capteurs piézoélectriques intégrés, transmettent en continu des données structurelles et opérationnelles vers des plateformes cloud, ce qui permet un suivi en temps réel de l’état structurel ainsi que des simulations et du suivi de jumeaux numériques. Cela favorise la maintenance prédictive, où les simulations prédisent les pannes en se basant sur des données historiques et planifient des interventions de maintenance avant que le véhicule ne tombe en panne.
Packs de batteries
NDE 4.0 intègre des technologies de détection avancées avec l’IA, des analyses de données automatisées et des systèmes cyberphysiques afin de permettre une inspection continue en ligne des composants et assemblages de batteries. Contrairement aux tests traditionnels à la fin de la chaîne de production ou aux diagnostics après défaillance, les frameworks NDE 4.0 visent à détecter les défauts dès leurs premières étapes, à suivre leur évolution et à fournir des retours utiles aux processus de fabrication. Cette capacité est particulièrement précieuse compte tenu de l’ampleur des gigafactories modernes et de la complexité croissante de l’architecture des batteries. Cependant, malgré des progrès notables, l’adoption généralisée de NDE 4.0 dans la production à grande échelle de batteries pour véhicules électriques reste limitée. Les principaux défis incluent l’intégration avec les lignes de production existantes, la scalabilité dans des conditions de productivité élevée, la fusion des données avec les sorties du BMS, ainsi que la validation à long terme de leur fiabilité et de leur rentabilité.
L’utilisation de données d’essais non destructifs en combinaison avec des modèles thermiques et des estimations BMS représente une opportunité importante pour améliorer les stratégies de maintenance prédictive, réduire le temps d’arrêt et atténuer les risques pour la sécurité tout au long du cycle de vie de la batterie. L’adoption de NDE 4.0 peut diminuer les taux de déchets, améliorer le rendement et réduire les coûts liés aux garanties et aux rappels.
Dans les applications de batteries, les techniques d’essais non destructifs sont largement utilisées pour détecter les défauts de fabrication, évaluer l’intégrité structurelle et surveiller les mécanismes de dégradation tant pendant la production que lors du fonctionnement. La technologie est passée d’une simple inspection visuelle et d’une évaluation mécanique de base à des méthodes avancées de détection et d’imagerie basées sur la physique, marquant un changement fondamental dans la manière dont les données d’inspection sont générées, traitées et utilisées.
Les méthodes d’inspection non destructive en service et pour l’alerte précoce permettent un suivi continu de l’état des batteries pendant leur fonctionnement. Les méthodes basées sur l’impédance, la détection acoustique et le suivi thermique peuvent détecter des tendances anormales de dégradation ou des risques pour la sécurité avant qu’une panne catastrophique ne se produise.
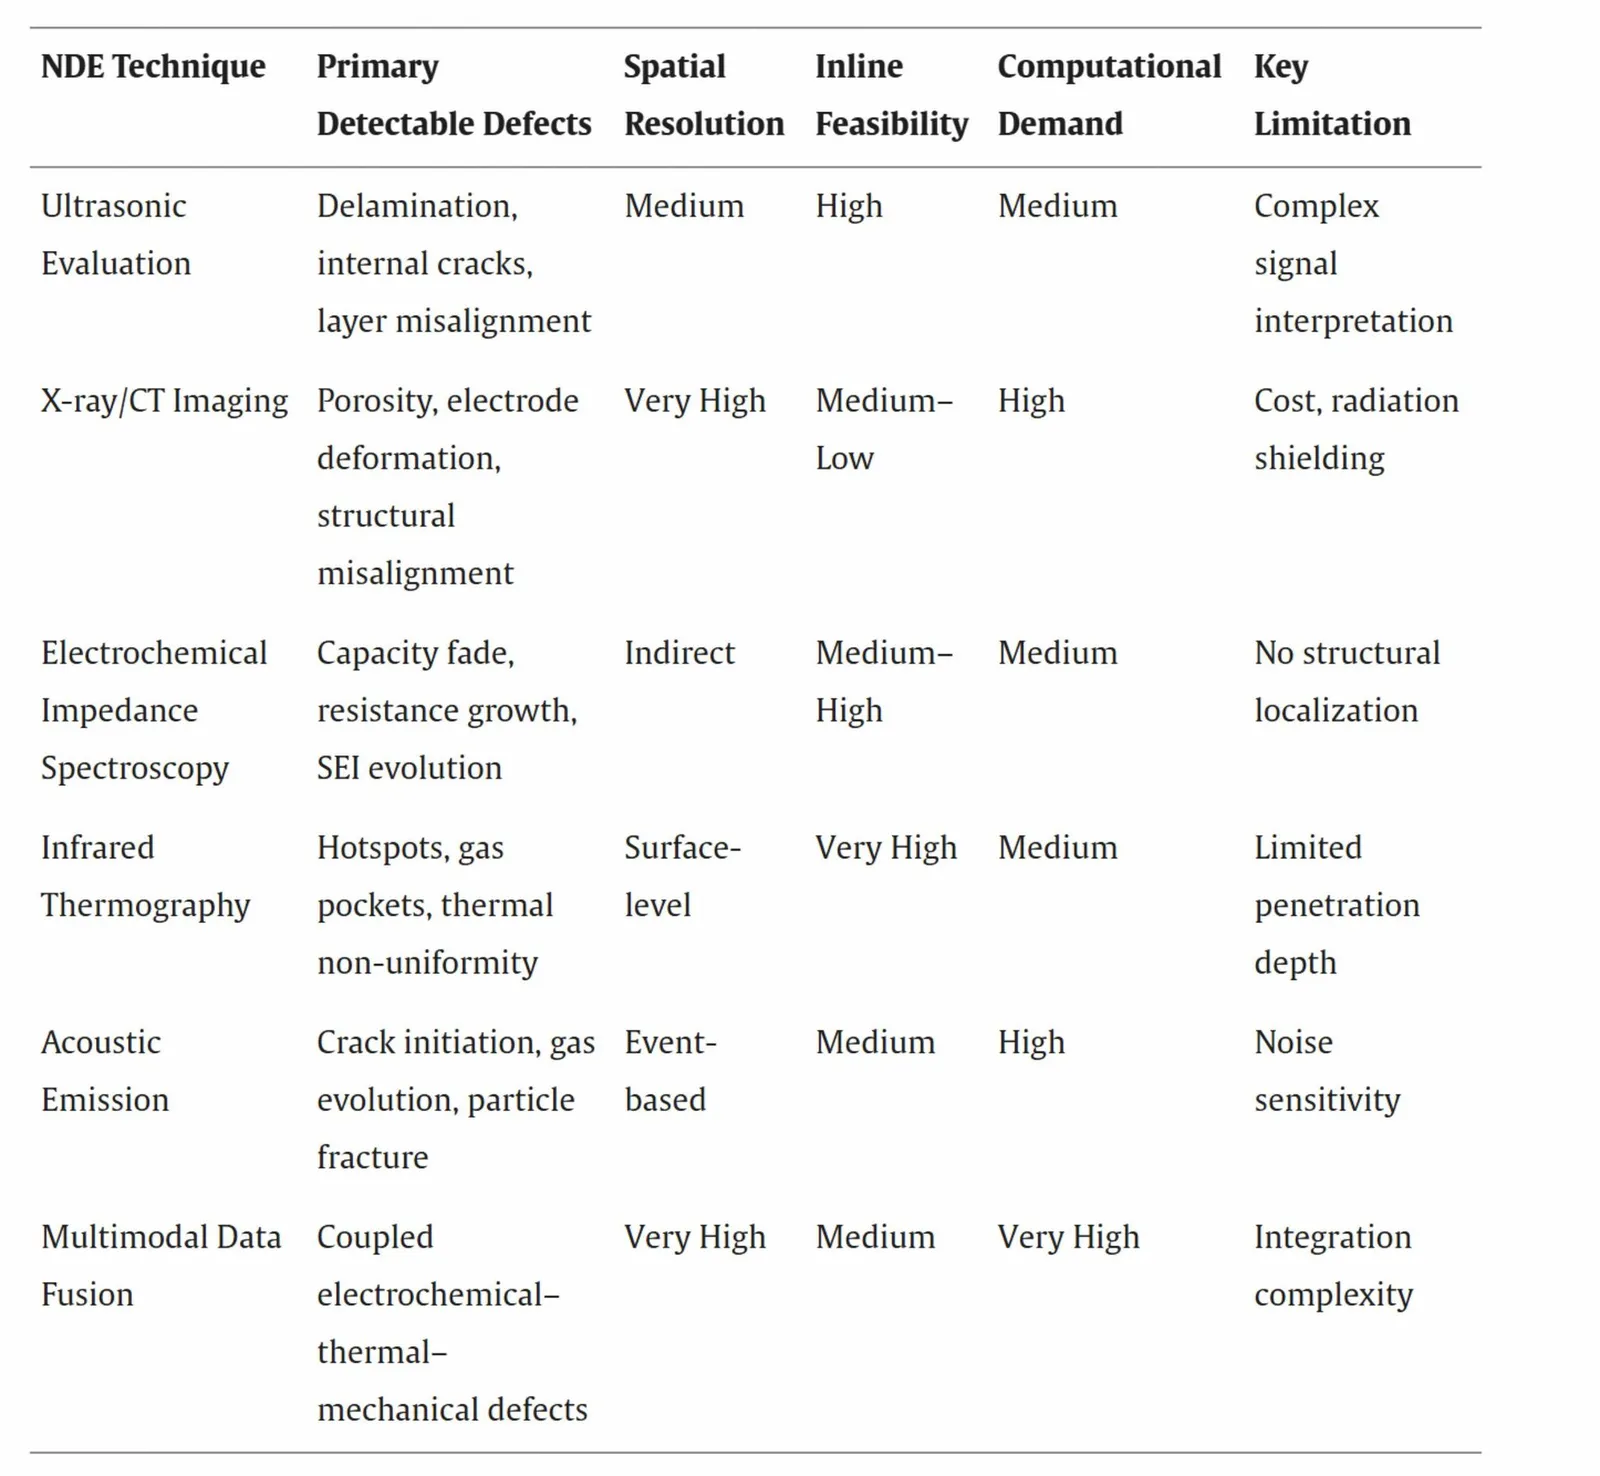
Cette classification souligne que pour effectuer une inspection efficace des batteries, il est nécessaire d’utiliser en combinaison des techniques d’inspection non destructive choisies en fonction du type de défaut, de l’étape de fabrication et des exigences de productivité. Les méthodes traditionnelles d’inspection non destructive permettent une évaluation complète des caractéristiques physiques, mécaniques, thermiques et électrochimiques tant externes qu’internes des batteries lithium-ion, tandis que l’inspection visuelle reste une méthode fondamentale pour identifier les dommages externes, les déformations, les fuites et les irrégularités de surface.
Essai ultrasonore
Des études récentes ont démontré la faisabilité de la technologie d’ondes guidées par ultrasons pour l’estimation du SoC et du SoH, en utilisant des caractéristiques de signaux dans le domaine temporel et fréquentiel. Cependant, on a constaté que la sensibilité à l’état électrochimique diminue avec le vieillissement, ce qui souligne la nécessité de stratégies de calibration tenant compte des changements structurels et matériels progressifs au cours du cycle de vie de la batterie. D’autres recherches ont recours à la mesure du temps de vol des ultrasons pour surveiller le SoC, et il existe des preuves concordantes selon lesquelles ce temps de vol est fortement lié à la température et aux conditions mécaniques, ce qui exige une déconnexion minutieuse des effets thermiques afin d’obtenir des inférences fiables dans les systèmes pratiques. Cela montre que l’évaluation par ultrasons est prometteuse pour la surveillance en temps réel, mais son interprétabilité dépend du contrôle ou de la compensation de la température, de la pression et des conditions aux limites.
L’ultrason couplé par air s’est également révélé être une approche prometteuse pour les inspections sans contact, permettant de détecter la délamination, les fissures et les vides dans les électrodes et les séparateurs, tout en facilitant également l’estimation de la capacité de stockage. La combinaison de l’évaluation ultrasonore et de la thermographie infrarouge peut fournir des informations complémentaires, car l’ultrason explore la structure interne tandis que la thermographie capture les anomalies thermiques à la surface liées aux changements de résistance, à la production de gaz ou au chauffage localisé.
Des approches basées sur les données sont de plus en plus utilisées pour relier les signatures acoustiques à l’état électrochimique, et des travaux récents ont proposé des stratégies d’estimation conjointe du niveau de charge et de la température en s’appuyant sur des ondes ultrasonores réfléchies ainsi que sur l’augmentation de données afin d’améliorer la robustesse des modèles. L’évaluation par ultrasons est particulièrement attractive pour la NDE 4.0, grâce à sa compatibilité avec l’automatisation, à sa capacité de mesure rapide et à son potentiel d’intégration avec l’apprentissage automatique pour une classification fiable des défauts et un suivi en continu.
Rayons X & tomographie computée
XCT permet une caractérisation détaillée des défauts tels que le désalignement des électrodes, les vides, la délamination et la déformation structurelle qui pourraient entraîner des courts-circuits internes. Sa haute résolution spatiale, y compris le nano-CT dans les contextes de recherche, facilite l’étude de caractéristiques à petite échelle telles que les interfaces des électrodes et les inhomogénéités microstructurales.
Dans la recherche spécifique aux batteries, XCT a été utilisé pour élaborer des directives d’imagerie pour les matériaux de batteries commerciales, ainsi que pour soutenir une analyse électrochimique et tomographique combinée du comportement lié à la capacité. De plus, XCT a été employé pour suivre l’évolution de la dégradation électrochimique et mécanique pendant le fonctionnement, visualiser la répartition spatiale des matériaux actifs et les variations d’épaisseur des électrodes dans les cellules de grand format, et étudier les risques de sécurité lors d’expériences de pénétration par un clou en observant les changements structurels internes et le comportement électrique pendant une défaillance thermique.
Malgré ces avantages, le déploiement à grande échelle en ligne de méthodes d’évaluation basées sur les rayons X reste difficile en raison du coût des équipements, du temps de scan et des exigences de sécurité radiologique qui nécessitent généralement des installations spécialisées et du personnel formé, bien que les coûts des systèmes diminuent et que l’IA aide à l’interprétation des données.
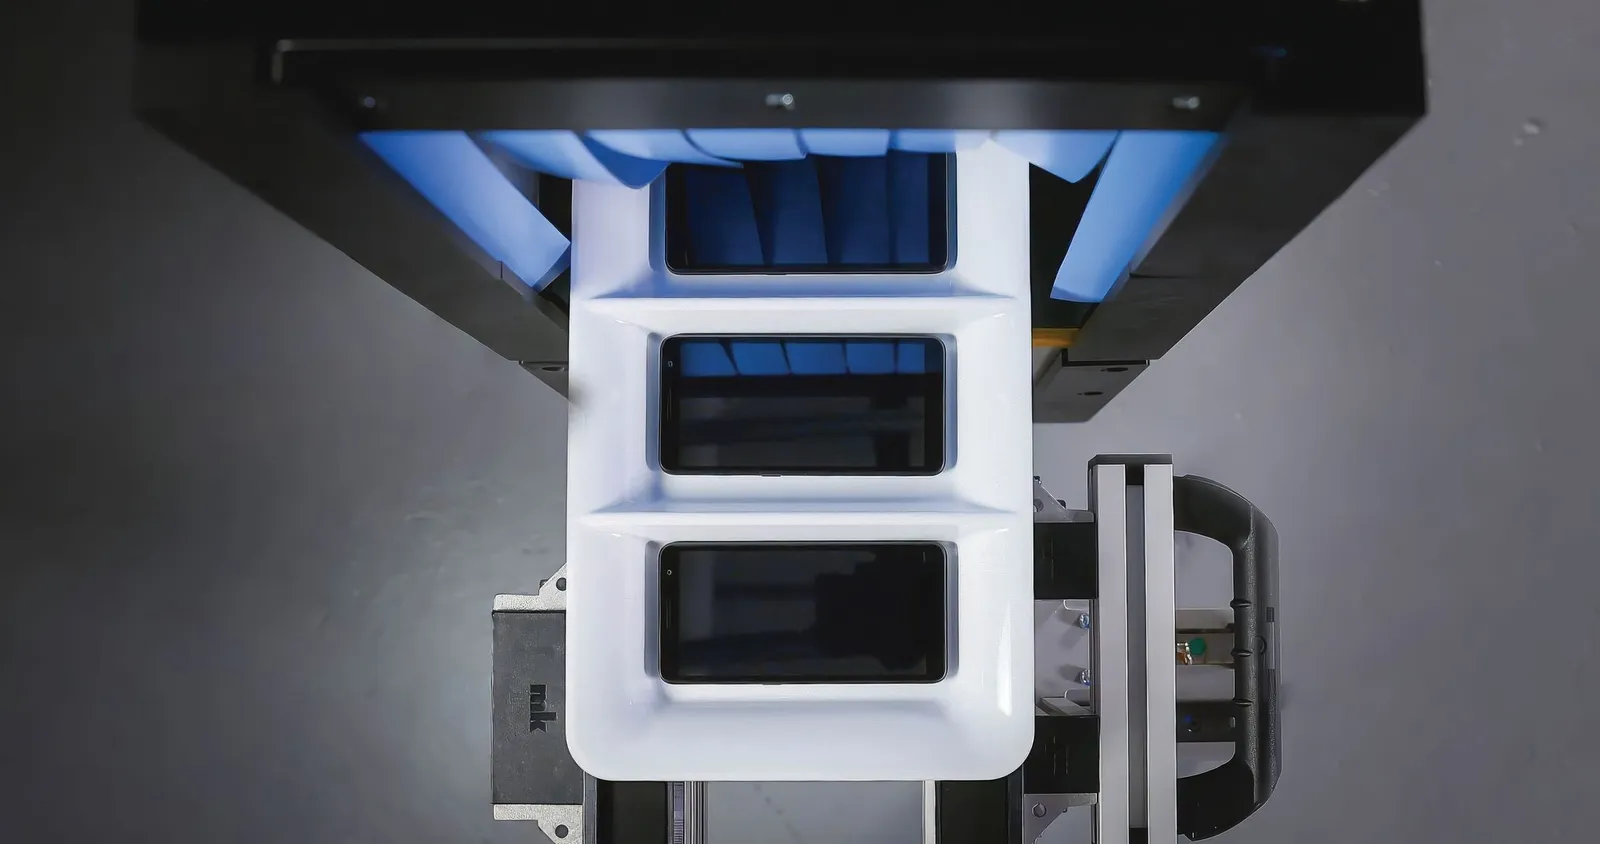
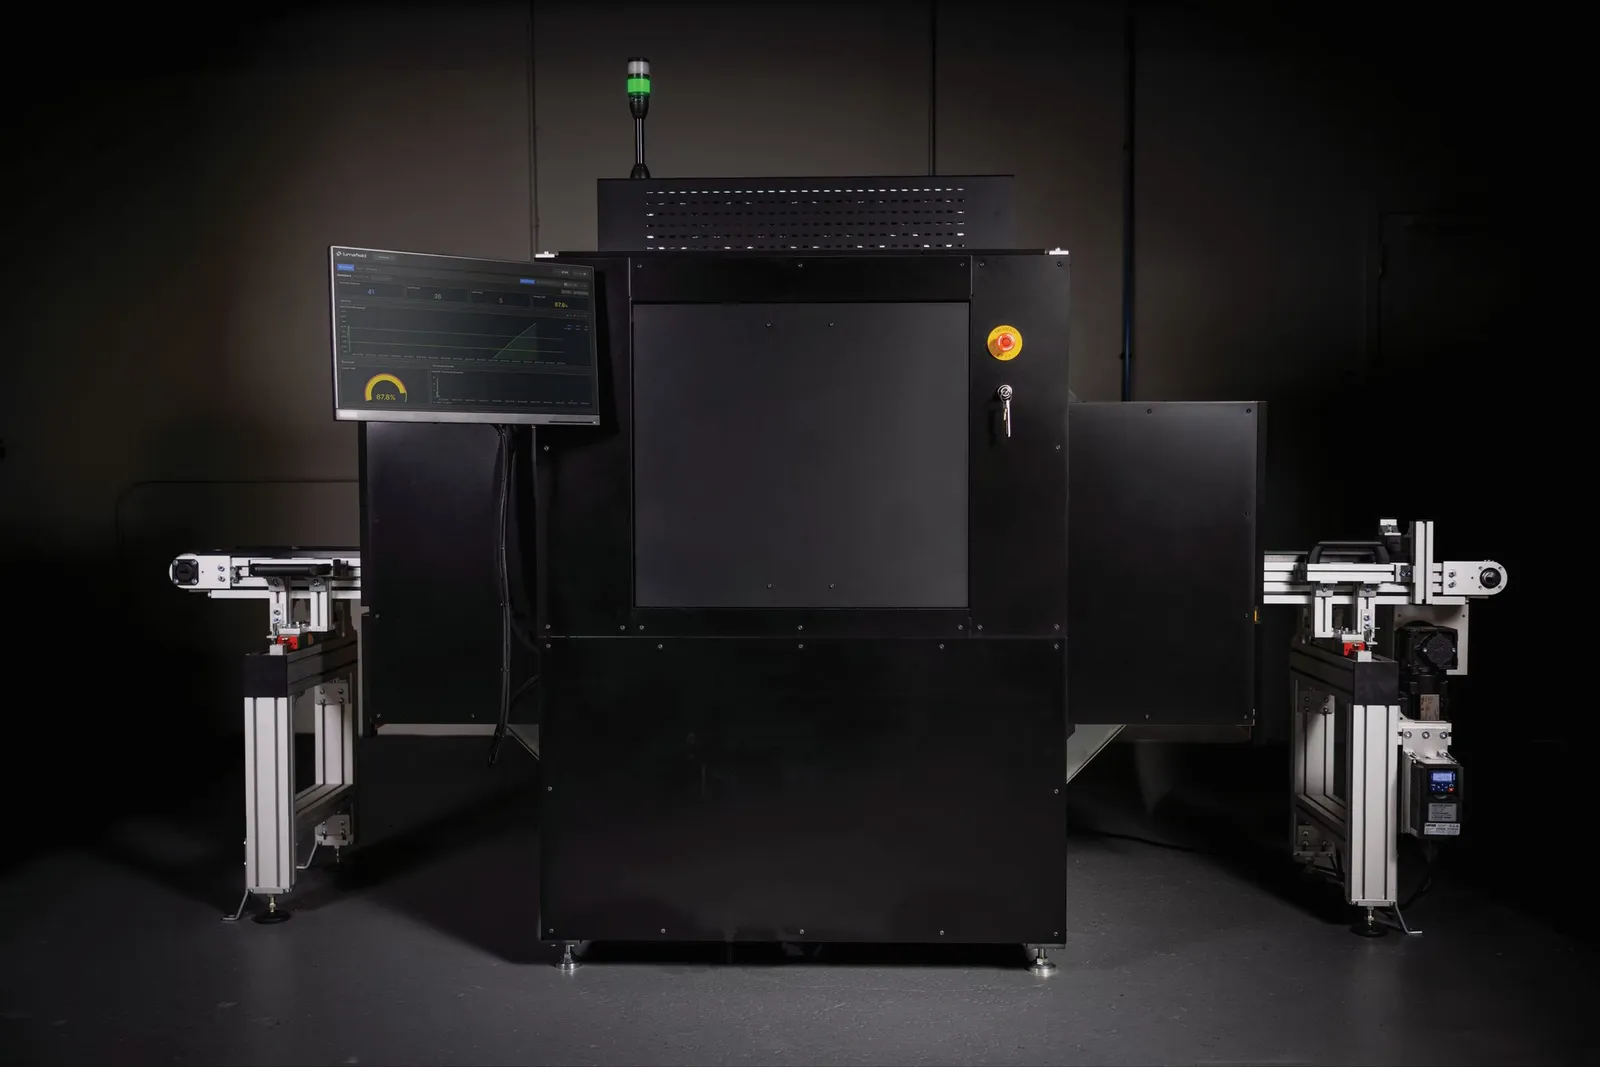
Les configurations de source et de détecteur à rayons X peuvent être agencées en array pour correspondre à la manière dont les pièces sont présentées sur la ligne de production, ainsi qu’aux régions spécifiques d’intérêt à inspecter dans des configurations en array 2D et 2,5D. L’architecture multilinéaire 2,5D permet de capturer les informations de profondeur en une seule passe, offrant ainsi une visibilité plus fine des défauts pour les applications complexes. Les options de tri et de rejet configurables permettent de contrôler la manière dont les pièces marquées sont traitées ultérieurement.
Essais acoustiques
L’AE est particulièrement efficace pour surveiller les processus de dommages actifs qui se produisent pendant le fonctionnement de la batterie, plutôt que pour détecter uniquement des défauts statiques. Des études expérimentales ont montré que les signaux AE varient en fonction de la composition du matériau des électrodes et de leur état électrochimique, révélant des corrélations entre les signatures acoustiques et le comportement stable ou instable de la batterie. Deux types principaux de signaux AE sont généralement observés : des émissions continues associées aux réactions électrochimiques et des émissions pulsées liées à des événements de dommage mécanique discrets. Une activité AE continue pendant la décharge s’est avérée corrélée à l’état général de la batterie, tandis que les émissions pulsées sont plus marquées au cours des premières phases de cyclage et augmentent avec le vieillissement, suivant des tendances cohérentes avec le modèle de dégradation en forme de baignoire.
L’évaluation par ondes acoustiques présente des avantages pour la détection de dommages à un stade précoce qui ne sont pas visibles par des méthodes basées sur l’imagerie. Cependant, sa sensibilité au bruit de fond, aux conditions aux limites et à l’emplacement du capteur complique son interprétation. Dans le cadre de NDE 4.0, l’évaluation par ondes acoustiques bénéficie grandement de la classification automatique des signaux et du reconnu de motifs basé sur l’apprentissage automatique, ce qui permet un déploiement échelonné pour la détection précoce des défauts et le suivi de la dégradation dans les systèmes de batteries.
La technologie de microscopie acoustique par balayage envoie des ondes sonores à faible énergie à travers une batterie de type pochette commerciale. La vitesse de ces ondes varie en passant à travers les différents matériaux contenus dans la batterie, ce qui permet aux chercheurs d’obtenir une vision complète, détaillée et rapide des changements chimiques au sein des matériaux de la batterie pendant son utilisation.
Cette procédure peut aider à détecter des défauts structurels ou des dommages pouvant provoquer un court-circuit électrique, des insuffisances ou des déséquilibres dans les matériaux susceptibles d’affecter les performances, ainsi que des indicateurs de risques de problèmes. Une substance que la sonde détecte particulièrement bien, c’est le gaz, ce qui est important car sa présence à l’intérieur d’une batterie indique des zones sèches pouvant entraîner la défaillance de la cellule en usage.
Thermographie
Les approches de thermographie passive et active sont toutes deux utilisées dans l’analyse des batteries. La thermographie infrarouge passive (IRT) s’appuie sur la chaleur générée pendant le fonctionnement normal de la batterie, tandis que l’IRT active introduit une excitation externe pour améliorer la visibilité des défauts. Diverses sources d’excitation ont été décrites, notamment le chauffage par laser, les lampes à flash, l’excitation ultrasonique, le chauffage inductif et la stimulation électrique ; le choix dépend des propriétés du matériau et des caractéristiques des défauts. Les techniques de thermographie active, en particulier l’IRT pulsée, ont montré une grande capacité à détecter les délaminations et les défauts internes grâce aux réponses thermiques transitoires.
Diverses études ont combiné la méthode IRT avec des mesures à l’aide de thermocouples afin d’analyser le comportement thermique des cellules lithium-ion à différents taux de décharge, révélant des liens forts entre la distribution de la température, la géométrie de la cellule et les charges appliquées. Des travaux récents ont également introduit des approches hybrides intégrant la thermographie à des modèles thermiques simplifiés pour estimer la génération interne de chaleur dans les cellules de type pouch, ce qui permet une interprétation améliorée des données de température de surface. Du point de vue de NDE 4.0, la méthode IRT est particulièrement adaptée aux inspections automatisées et à haute vitesse ; elle peut être renforcée grâce au traitement d’images et à l’apprentissage automatique pour une détection en temps réel des anomalies et un suivi prédictif de la sécurité.
Détection par laser
Des études récentes ont mis au point des systèmes d’inspection laser sans contact qui combinent l’excitation par laser avec un vibromètre Doppler laser afin de détecter les défauts internes des batteries au lithium-ion pendant la production. En analysant la propagation des ondes Lamb, ces systèmes peuvent distinguer les cellules intactes de celles défectueuses, ce qui permet un suivi en temps réel et une classification quantitative des défauts. De telles approches présentent un grand potentiel pour l’inspection en ligne, grâce à leur nature sans contact et à leur compatibilité avec l’automatisation.
Bien que les techniques d’évaluation basées sur le laser offrent une haute résolution et une grande flexibilité, des défis persistent en ce qui concerne le coût du système, la sensibilité à l’environnement et les exigences de traitement des données. La recherche en cours vise à améliorer leur robustesse, leur résolution ainsi que leur intégration avec les lignes de fabrication automatisées. Ces méthodes basées sur le laser sont particulièrement attrayantes lorsqu’elles sont combinées à des techniques avancées de traitement du signal et à l’intelligence artificielle, ce qui permet des inspections à grande échelle et à haut débit pour la production de batteries de nouvelle génération.
Une collaboration récente combine la radiographie, la tomodensitométrie et des capacités d’échographie pilotées par l’IA pour offrir une solution d’inspection tout au long du cycle de vie destinée à la fabrication, au développement et aux services sur site des batteries. Ce système d’inspection conjoint est le premier sur le marché à pouvoir détecter les différents modes de défaillance tout au long du cycle de production, permettant ainsi aux fabricants de batteries d’obtenir des économies et une productivité plus élevée.
Aucune technologie d’inspection isolée ne peut détecter l’ensemble des modes de défaillance tout au long du cycle de production ; c’est pourquoi cette collaboration couvre le développement conjoint de produits, la co-conception de sondes de nouvelle génération ainsi que des services intégrés. L’objectif est de résoudre un défi majeur en matière d’inspection auquel sont confrontées les usines de batteries dans le monde entier : jusqu’à 90 % des cellules de batteries pour véhicules électriques présentent une forme d’anomalie.
La capacité d’inspection sur l’ensemble du cycle de vie couvre la production des cellules, l’assemblage des modules ainsi que les interventions en site. La radiographie et le XCT sont utilisés pour l’assurance qualité et l’analyse des pannes en environnement de laboratoire, tandis que le XCT de grade R&D est employé pour le développement des cellules et la caractérisation des matériaux, et que la TEP à haute énergie sert à l’inspection au niveau des batteries et des modules.
Des systèmes d’échographie à array phase avec des algorithmes avancés de formation du faisceau et des sondes sont conçus et fabriqués en interne spécifiquement pour les environnements industriels. La technologie de sondes à array et l’électronique de traitement du signal seront combinées à une couche d’analyse par IA afin de créer une plateforme d’échographie en ligne offrant une sensibilité supérieure et une grande robustesse sur la chaîne de production.
La combinaison de multiples technologies de contrôle non destructif, allant du XCT et de l’ultrason pour le contrôle en ligne jusqu’à l’apprentissage automatique afin de créer un boucle de rétroaction avec les données de processus, permet aux fabricants d’intervenir plus tôt en cas de défauts, de réduire les déchets à la fin de la chaîne de production et d’optimiser leurs processus grâce à des données fiables.
Même une légère amélioration du rendement, de l’ordre d’une fraction de pour cent à l’échelle des gigafactories, se traduit par des économies annuelles de dizaines de millions en utilisant des mesures multimodales.
Un programme conjoint de démonstration a testé plus de 400 cellules de batterie grâce à la méthode combinant l’ultrason et le XCT, créant ainsi un ensemble de données complet en sciences des données relatives aux batteries. Ce programme a montré que l’approche multimodale permet des économies de coûts supérieures à 10 % par rapport aux inspections monomodales, avec en plus une amélioration de 12 % du taux de détection des défauts.
Détection par terahertz
Une autre méthode pour détecter de minimes variations dans l’épaisseur des électrodes des batteries utilise la détection au térahertz. Ces variations peuvent contribuer à une défaillance thermique, et la technologie de détection au térahertz, plus précise, devrait améliorer la sécurité et la qualité des batteries en identifiant les défauts invisibles pendant le processus de fabrication.
Cette technologie combine des ondes térahertz avec une combinaison de fréquences optiques, qui divise la fréquence de la lumière en intervalles régulièrement espacés, à l’image des marques sur une règle, et sert de référence pour des mesures ultra-précises à l’échelle nanométrique.
Au cœur de cette technologie se trouve l’interférence Fabry–Pérot, un motif d’interférence régulièrement espacé généré lorsque les ondes térahertz voyagent à plusieurs reprises d’avant en arrière entre les surfaces avant et arrière d’une électrode. Ce motif d’interférence est utilisé comme référence pour déterminer l’épaisseur de l’électrode.
Ce système permet de mesurer à la fois l’épaisseur de l’électrode et son indice de réfraction complexe en une seule opération, sans nécessiter de processus de calibration distinct. En utilisant des électrodes de batterie ayant une épaisseur comprise entre 50 et 150 μm, les mesures étant effectuées en 0,2 seconde, le système a pu détecter des différences d’épaisseur allant jusqu’à 70 nm pour l’anode et 465,5 nm pour le cathode. Cette vitesse de mesure est considérée comme suffisante pour être utilisée dans des lignes de production de batteries fonctionnant à grande vitesse.
Lorsque le temps de mesure a été porté à 25,6 secondes, la précision s’est encore améliorée. Le système a pu distinguer des différences allant jusqu’à 7,8 nm pour l’anode et 25,2 nm pour le cathode. Cela représente une amélioration de la précision allant jusqu’à 100 fois par rapport aux méthodes conventionnelles d’analyse en domaine temporel, permettant ainsi de détecter des variations d’épaisseur complètement invisibles à l’œil nu.
Cette technologie ne se limite pas à la mesure de l’épaisseur en un seul point. Elle peut générer une carte 3D de l’épaisseur sur toute la surface d’un électrode et suivre en temps réel les variations progressives de l’épaisseur pendant la production. Le système peut également mesurer avec précision un électrode incliné à un angle d’environ 45°, ce qui démontre son potentiel pour être utilisé dans des lignes de fabrication de batteries en environnement réel, où les processus sont rapides.
En plus des batteries lithium-ion, cette technologie devrait servir d’outil essentiel de contrôle qualité pour la fabrication des batteries à état solide de nouvelle génération, qui utilisent des électrolytes solides au lieu d’électrolytes liquides. En détectant les défauts dès leur apparition, cette technologie pourrait améliorer la sécurité et la qualité des batteries tout en permettant des processus de fabrication plus stables.
IA
L’IA devient un outil essentiel pour la NDE 4.0 en transformant d’importantes quantités de données d’inspection en informations utiles relatives à la qualité et à la fiabilité. Les modèles d’apprentissage automatique permettent une interprétation en temps réel des données ultrasonores, acoustiques, thermiques et d’imagerie, ce qui aide à classifier les défauts, à identifier les zones problématiques, à réduire les faux positifs et à améliorer la cohérence des décisions d’inspection. Dans les environnements de production, ces outils peuvent également automatiser l’établissement de rapports et alimenter les résultats dans les systèmes de contrôle des processus, facilitant ainsi des actions correctives plus rapides et une fabrication de batteries plus scalable.
Jumeaux numériques
Les jumeaux numériques transforment la NDE, en passant d’une détection passive des défauts à une intelligence ingénierie continue grâce aux données fournies par l’IA.
Au lieu de s’appuyer sur des captures d’écran statiques ou des dessins techniques en 2D, les données issues des inspections concernant les cartes de corrosion, les indications de fissures, la porosité et la perte d’épaisseur des parois sont superposées directement au modèle 3D ou à la géométrie CAD de l’actif, ce qui élimine les ambiguïtés d’interprétation entre les équipes.
Cela permet également aux experts non spécialisés en essais non destructifs, tels que les responsables d’usine, les ingénieurs en intégrité, les auditeurs et les régulateurs, de comprendre facilement l’emplacement spatial des défauts et les risques opérationnels, sans avoir à reconstituer mentalement l’état de l’actif à partir de rapports fragmentés.
En corrélant les données d’inspection actuelles avec les archives historiques dans un même environnement, les opérateurs peuvent suivre le rythme de développement des défauts, évaluer les mécanismes de dégradation au fil du temps et prédire avec précision la durée de vie utile restante.
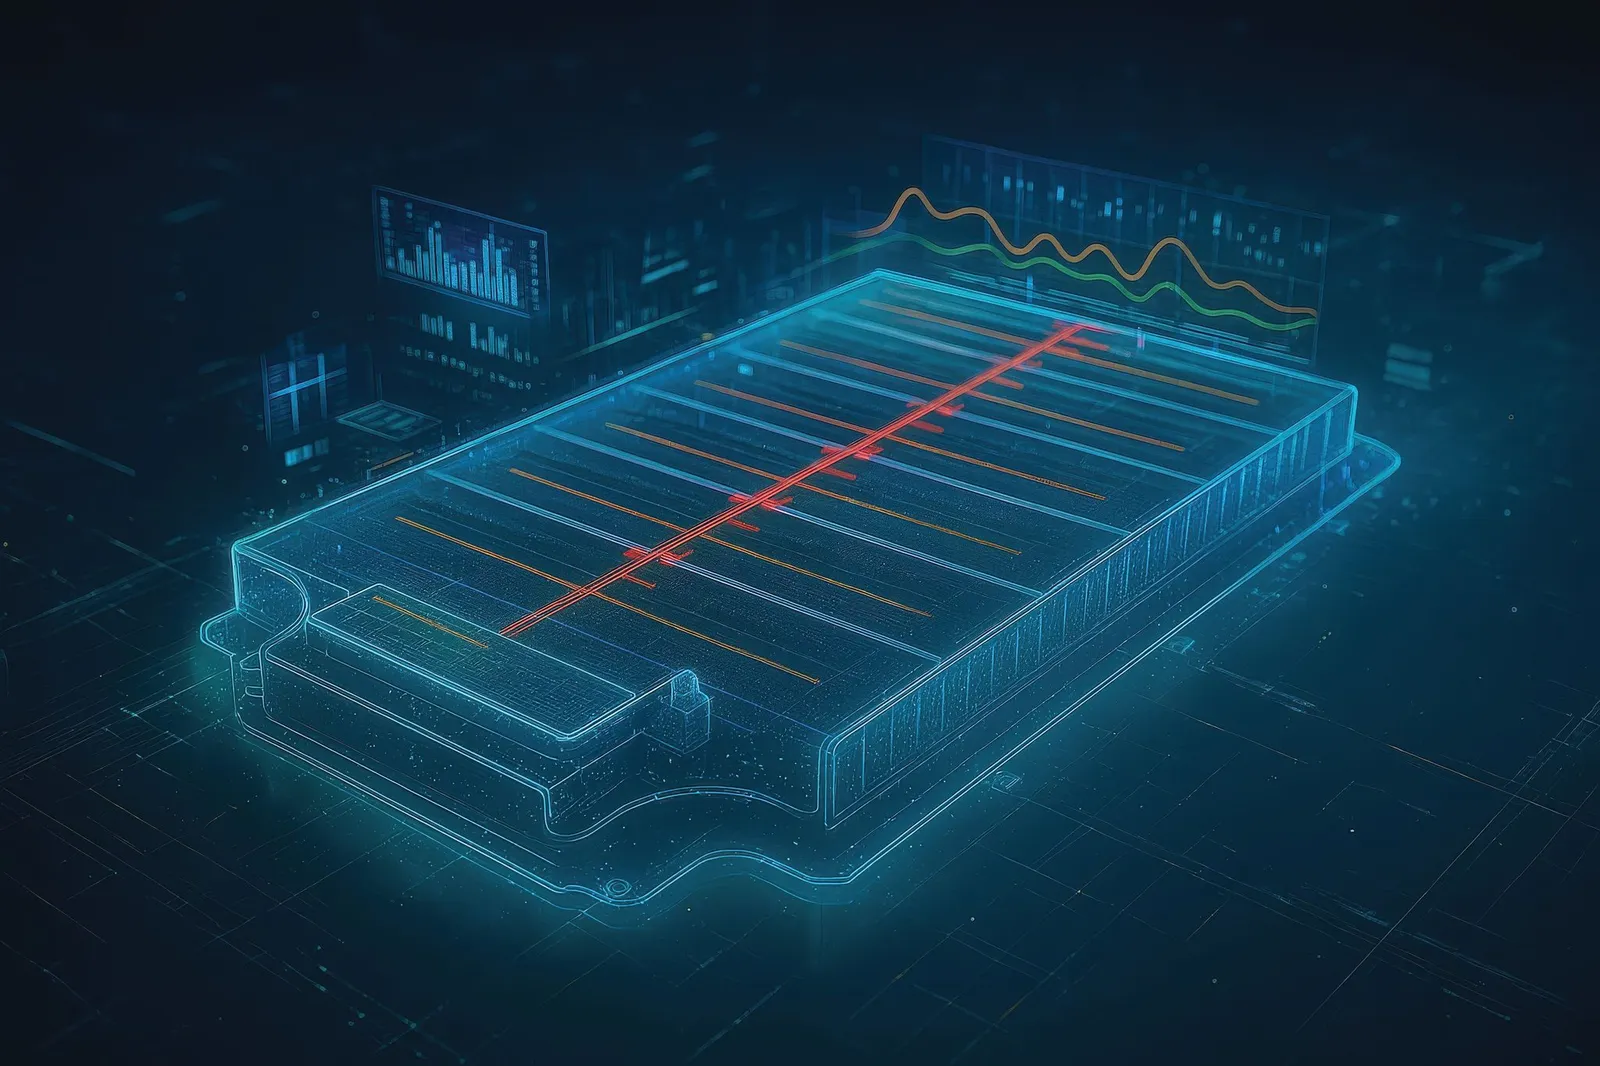
La capture automatique de données et l’intégration dans le cloud garantissent que les positions de balayage, les paramètres de calibration, les actions de l’opérateur et les réglages d’acquisition soient définitivement liés au modèle numérique, ce qui simplifie les audits réglementaires.
L’entraînement de modèles d’apprentissage automatique pour simuler des scénarios haute fidélité ou interpréter intelligemment les données entre eux permet de créer des jumeaux numériques hybrides qui relient les modèles de batteries électrochimiques à des grandeurs observables telles que la tension, le courant et la charge thermique. Ces jumeaux peuvent ensuite être intégrés dans des simulateurs au niveau du système afin de faciliter la cosimulation et l’intégration systémique, où les batteries interagissent dynamiquement avec le groupe motopropulseur du véhicule, ainsi qu’avec les logiciels de gestion thermique et de contrôle.
Malgré ses avantages, la mise en œuvre de NDE 4.0 soulève de nouveaux défis, notamment une complexité dans la gestion des données, une généralisation du modèle à différentes chimies et formats de batteries, ainsi que le besoin de protocoles de données normalisés. Répondre à ces défis est essentiel pour une adoption industrielle à grande échelle. Néanmoins, NDE 4.0 offre une base solide pour des stratégies d’inspection et de surveillance intelligentes, indispensables à une fabrication de véhicules électriques sûre, fiable et scalable, que ce soit pour les batteries et les groupes motopropulseurs ou encore le châssis et les autres composants. Grâce à des outils multimodaux, à l’IA et aux jumeaux numériques, ces solutions peuvent être intégrées tout au long du cycle de vie afin d’améliorer l’efficacité de l’ensemble du processus de production.
Remerciements
Remerciements à Arefeh Salimi Beni de l’Université Georgia Southern, Guseon Kang du KAIST, Sam Amsterdam de l’Université Drexel et Paul Perera de Waygate Technologies.
Cliquez ici pour lire le dernier numéro d’E-Mobility Engineering.
Quelques fournisseurs de tests non destructifs
Advacam
www.advacam.com
Comet Yxlon
yxlon.comet.tech
Duoverse
www.duoverse.ai
Lumafield
www.lumafield.com
Metrix NDT
www.metrixndt.com
Waygate Technologies / Baker Hughes
www.bakerhughes.com
Zeiss