
Технология производства электродвигателей
Технологии крутящего момента
Ник Флахерти рассматривает сложности производства электродвигателей
Производство силовой установки электромобиля с синхронным двигателем на постоянных магнитах или асинхронным двигателем требует сочетания точной металлургии, высокоскоростной автоматизации и строгой термо-электрической изоляции. Оптимизация этого процесса заключается в поиске баланса между максимизацией плотности мощности, обеспечением снижения уровня шума, вибраций и абразивного износа, а также сохранением структурной целостности при экстремальных центробежных нагрузках.
Электродвигатели становятся меньше по размеру и работают с более высокими скоростями, что увеличивает нагрузку как на процесс производства, так и на системы охлаждения.
«Конструкции, ориентированные на использование синхронных двигателей, возбуждаемых электрически [EESM], с целью избежания применения редкоземельных материалов, приближаются по эффективности к двигателям с постоянными магнитами», — говорит Герхард Майстер, заместитель руководителя подразделения по электрификации в AVL.
«Скорость электродвигателя 30 000 об/мин позволяет уменьшить размеры двигателя мощностью 120 кВт до размеров банки из-под напитков, причем коробка из-под пива сможет вместить такой двигатель весом всего 30 кг. Поэтому мы анализируем затраты — мы разработали электродвигатель с осью, в котором можно использовать тот же статор как с промышленными двигателями, так и с двигателями типа EESM или с постоянными магнитами, при этом электроника остается одинаковой.
«Существует компромисс в выборе материалов — будь то магниты или медь, — но преимущества от уменьшения размеров значительно выше, чем затраты на производство»,
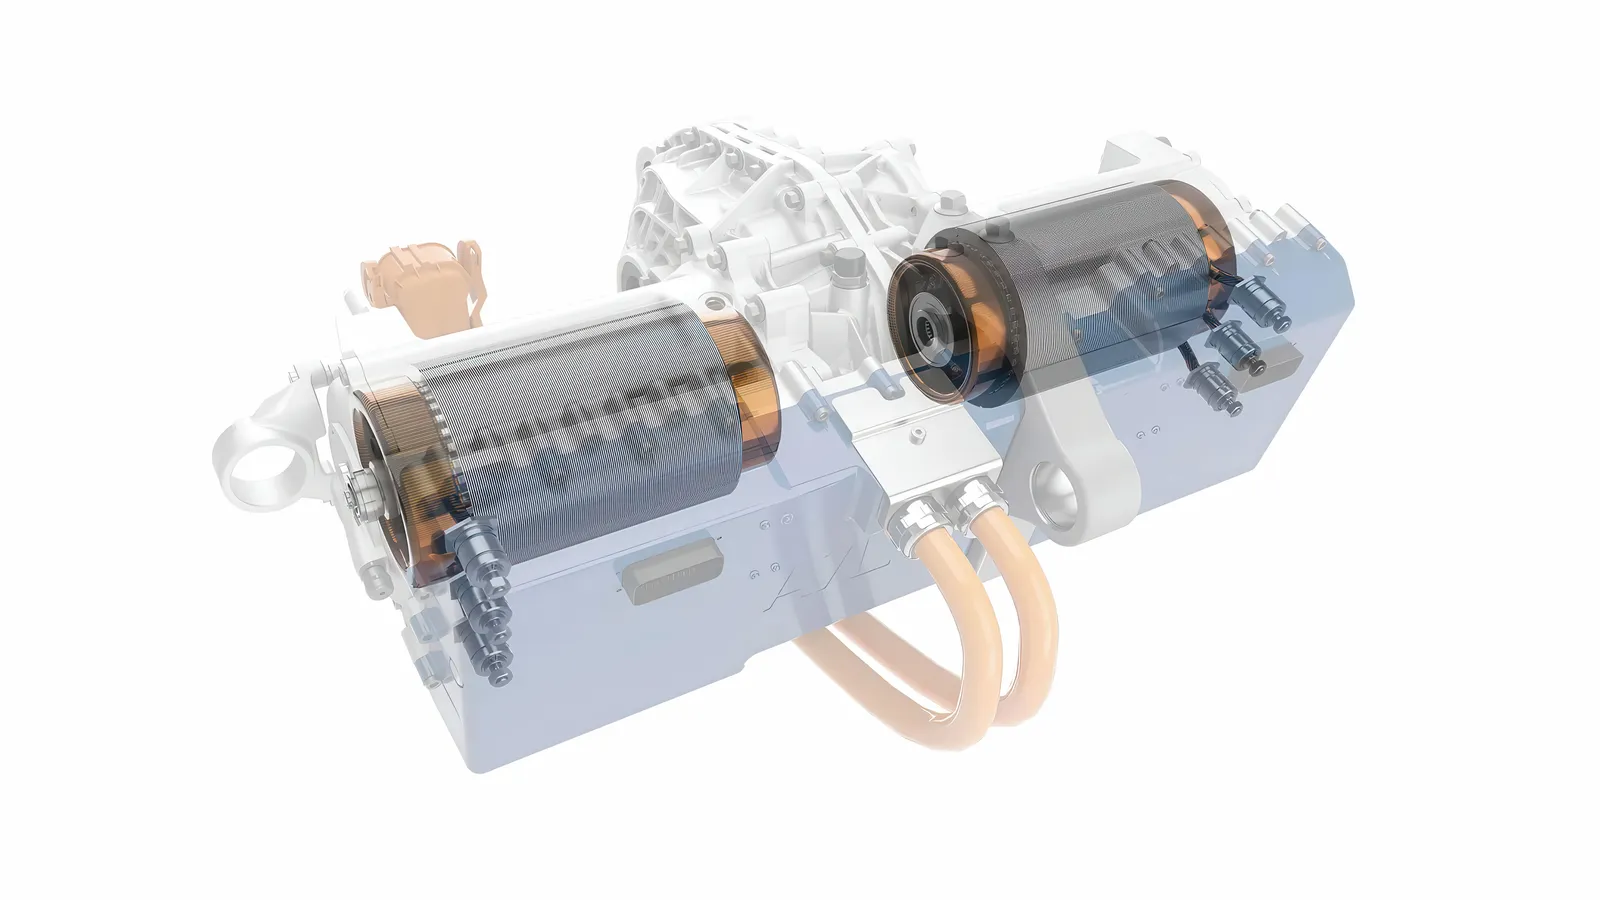
«Допуски подшипников велики, но снижение затрат на материалы перевешивает дополнительные производственные расходы», — говорит он.
Производственный процесс в целом делится на три основные стадии: изготовление статора, сборка ротора и окончательная интеграция.
Изготовление статора и намотка
Ядро статора изготавливается из чрезвычайно тонких (как правило) ламинатов электротехнической стали, покрытых изоляционным оксидным слоем для минимизации потерь от электромагнитных пульсаций. Эти листы постепенно штампуются и складываются с использованием техник взаимного соединения или сварки для формирования ядра статора.
Современные производители электромобилей предпочитают технологию формирования проводов в виде «зубцов» традиционному способу непрерывной обмотки благодаря её более высокому коэффициенту заполнения каналов обмотки — он часто превышает 70%, в то время как для круглых проводов этот показатель составляет 45%. Более подробную информацию о такой технологии можно найти на странице 32 данного издания.
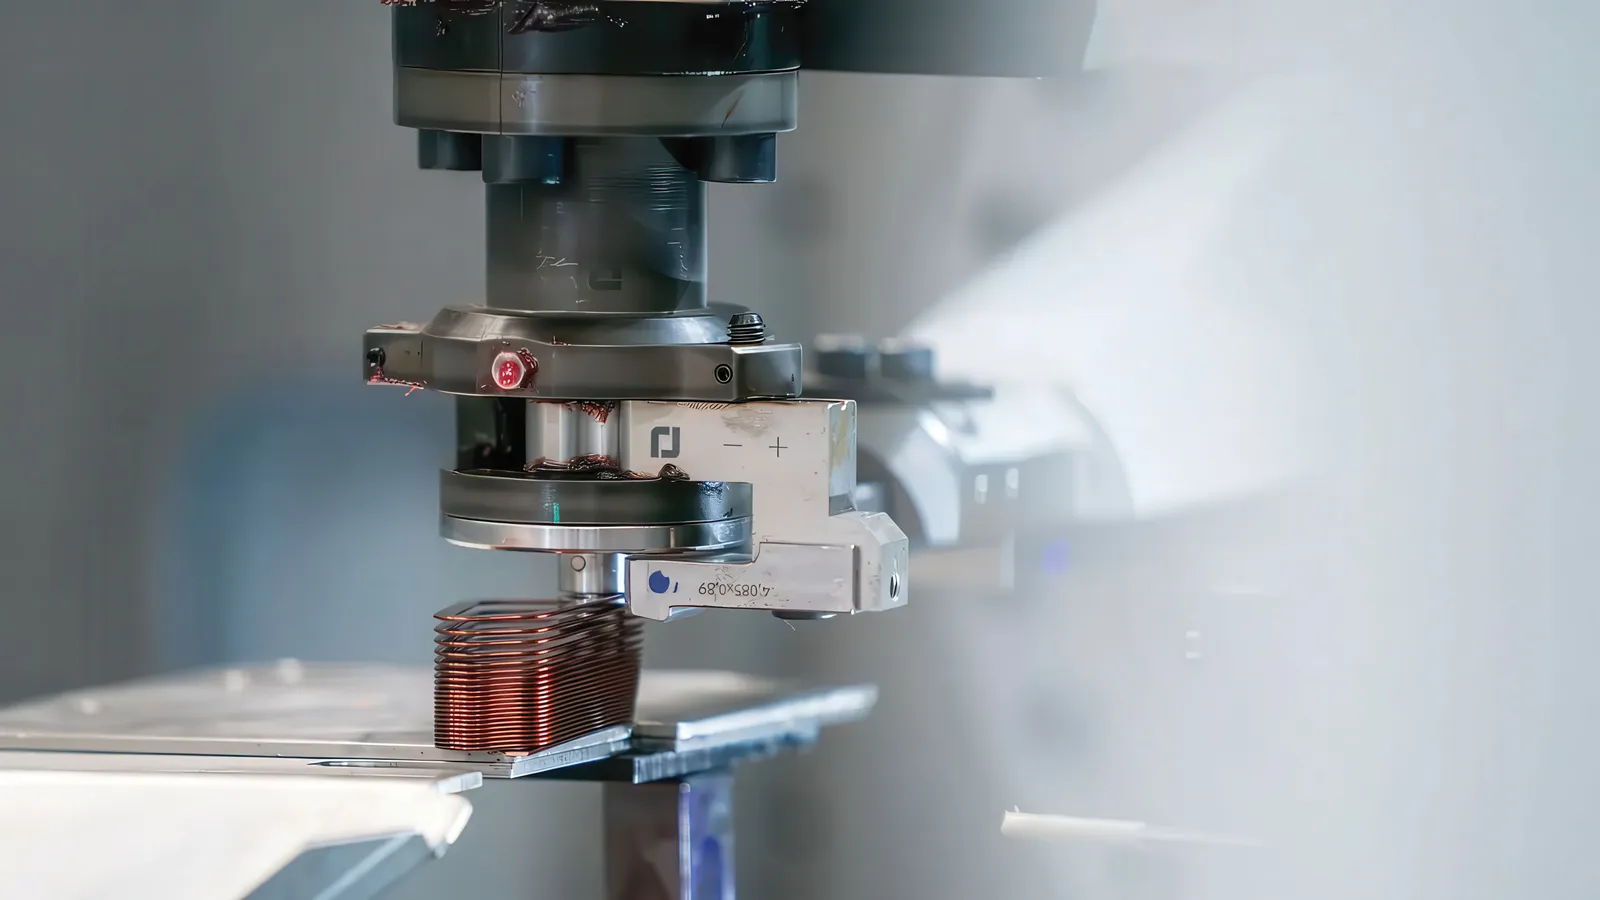
В процессе формирования твердые прямоугольные медные провода снимают с концов эмалированную изоляцию, затем с помощью ЧПУ сгибают в точную форму «U» или «зубца», после чего автоматически вставляют в подготовленные каналы статора.
Открытые концы «зубцов» механически скручивают для создания правильной фазовой структуры. Лазерное сваривание (обычно с использованием высокомощного оптоволоконного лазера) с высокой точностью соединяет концы проводов, обеспечивая строгий контроль над зоной нагрева для защиты окружающей эмали.
Сталь
«В зависимости от конструкции двигателя предъявляются разные требования к используемой электротехнической стали», — говорят Роман Зоннлайтнер, менеджер по продуктам электротехнической стали в подразделении стали voestalpine, и Рональд Флух, ведущий инженер в инкубаторе новых бизнес-идей voestalpine.
Ключевыми компонентами электродвигателя являются слоистые структуры из электротехнической стали, расположенные в статоре и роторе. Они формируются путем наложения слоев электротехнической стали, при этом магнитные и механические свойства материала имеют решающее значение.
Снижение толщины минимизирует потери от электромагнитных токов на высоких частотах. Также важно снизить электропроводность путем добавления таких элементов, как кремний или алюминий, что также способствует уменьшению потерь от электромагнитных токов. Это повышает КПД двигателя. В свою очередь это означает меньшее потребление энергии и, следовательно, больший радиус действия при той же емкости аккумулятора. Толщина листов, используемых в тяговых двигателях для электромобилей, обычно составляет ≤0,35 мм, чаще всего ≤0,3 мм.
В то же время усиление магнитного поля является основной функцией используемой электротехнической стали. К параметрам магнитного поля, влияющим на это усиление, относятся проницаемость и поляризация, которые можно улучшить за счёт оптимальной ориентации зерен и регулировки легирующих элементов. Однако чрезмерно высокое содержание легирующих элементов не способствует достижению максимальной плотности магнитного потока.
Ещё одной важной характеристикой электротехнической стали является прочность. Её также можно регулировать путём увеличения содержания сплава и изменения параметров окончательной отжиговой обработки.
Однако следует отметить, что высокое содержание сплава затрудняет производство электротехнической стали, особенно её возможность холодной прокатки. По этой причине типы электротехнической стали, обычно используемые в промышленности, содержат максимум 3,5% кремния по весу.
Помимо магнитных и механических свойств, при выборе электротехнической стали учитываются и другие технические факторы: ключевым из них является возможность обработки стали для изготовления штампованных деталей, а затем и стопок. К факторам, влияющим на выбор, относятся однородность материала и его геометрические свойства, а также оптимальная поверхностная гладкость.
Желаемая конечная толщина достигается в процессе холодной прокатки путем нескольких последовательных проходов по прокатному станку. Цель заключается в обеспечении максимально однородной толщины готовой ленты электротехнической стали на всей её длине, которая обычно полностью соответствует установленным стандартным значениям. Однородная толщина позволяет клиенту эффективно производить стопки листов, поскольку требуемая высота стопки всегда можно достичь с использованием практически постоянного количества слоев.
Строгие геометрические требования к компонентам двигателей делают толщину ленты в её ширине критически важной наряду с однородностью по длине. Только однородная толщина во всей ширине ленты позволяет производить роторы и статоры, максимально приближенные по геометрии к идеалу, на основе отдельных слоев, сформированных в стопки.
Чтобы свести к минимуму эддинговые токи в стопке ламинатов, к электротехнической стали необходимо нанести изоляционный слой. Он электрически изолирует отдельные ламинаты друг от друга внутри стопки. Этот изоляционный покрытие также должно быть пригодным для последующих процессов соединения или играть ключевую роль в этих процессах.
Существует фундаментальное различие между процессами, интегрированными в процесс штамповки (заземление, соединение поверхностями или точечное склеивание), и процессами, выполняемыми после штамповки (сварка, зажим, традиционное склеивание). Метод соединения выбирается в зависимости от конкретного применения, конструкции электрического двигателя и экономических факторов.
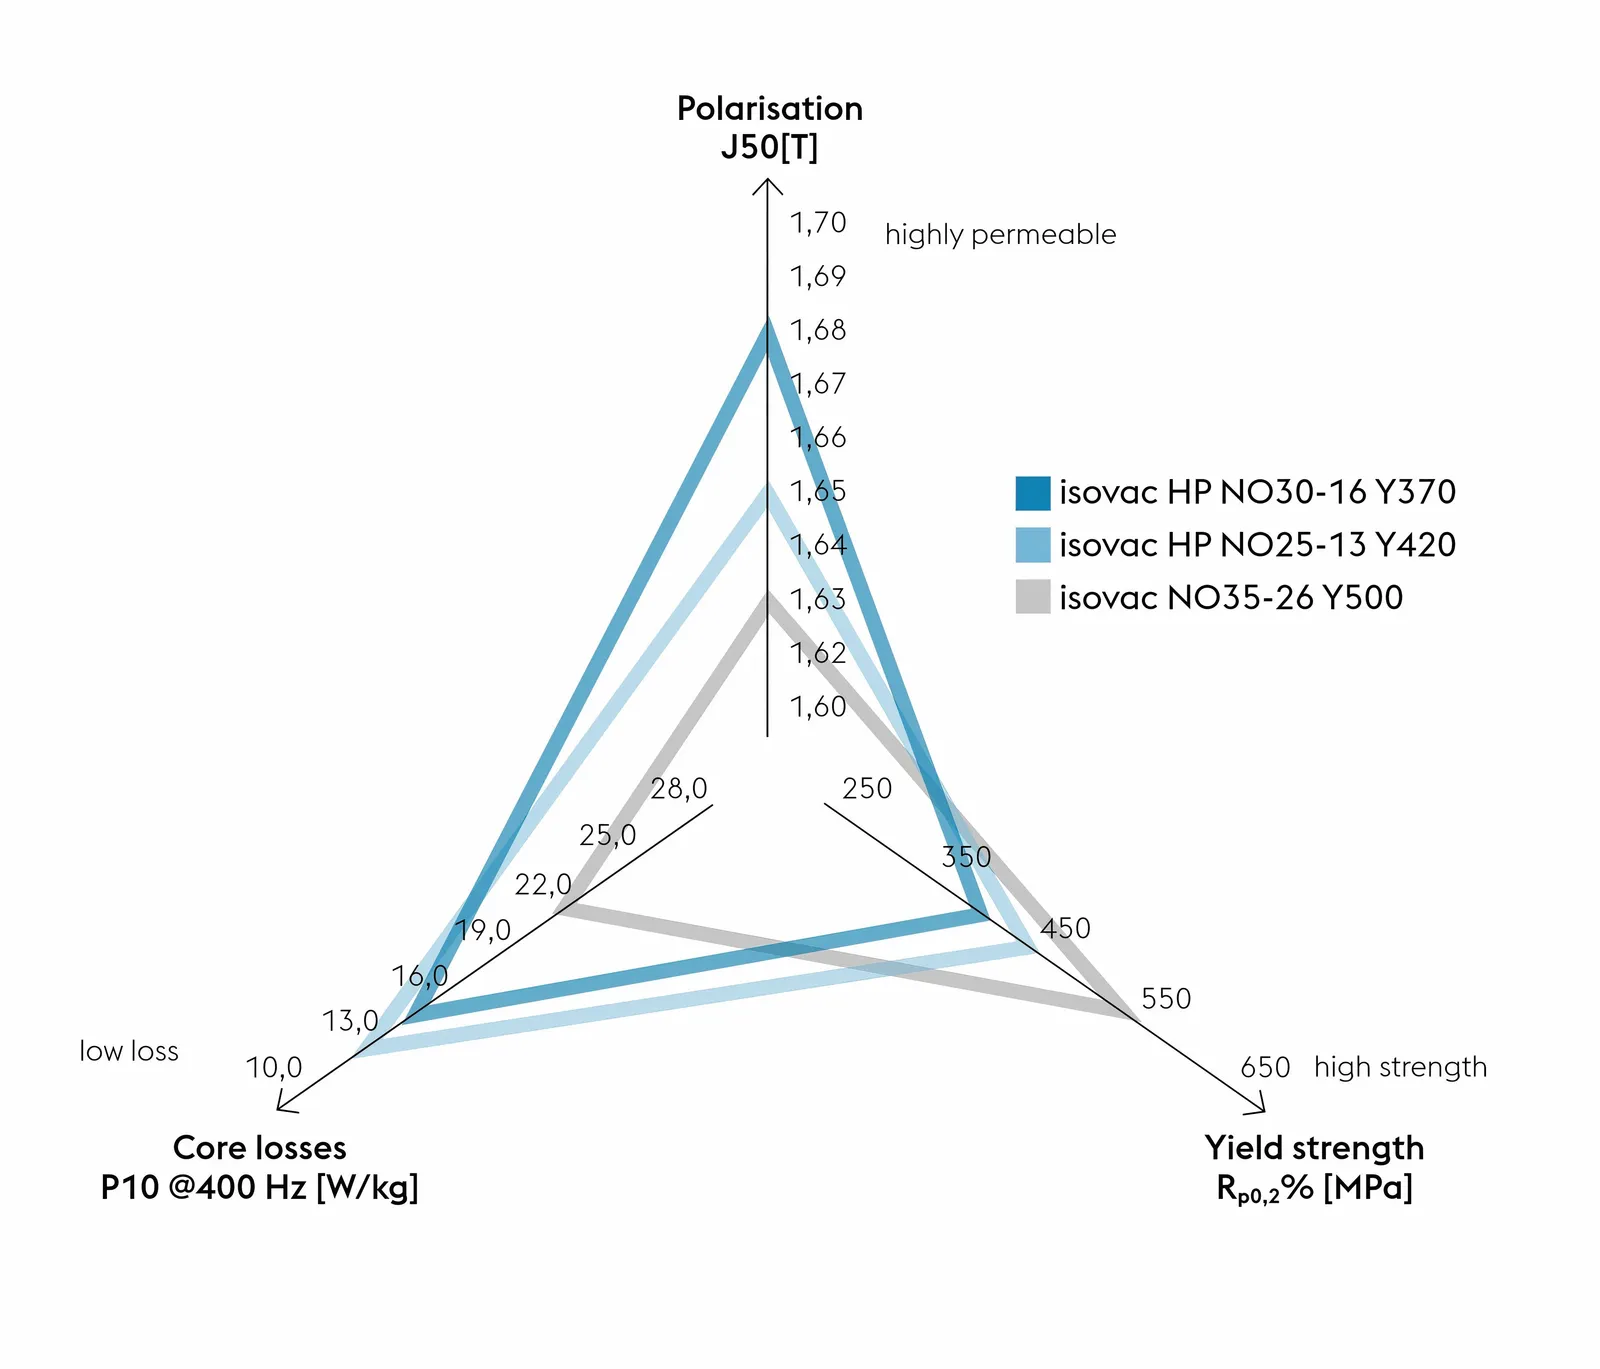
Компания voestalpine разработала и выпустила широкий спектр новых сортов электрической стали. Помимо магнитных и механических свойств, при разработке учитывается также важный фактор обрабатываемости.
В высокоскоростных двигателях в статоре используется электрическая сталь с низкими потерями на высоких частотах. Для быстро вращающегося ротора требуется высокая прочность, чтобы сделать зазор между ротором и статором как можно меньше, а постоянные магниты расположить как можно дальше от центра ротора.
Для оптимальной конструкции ротора и статора в идеале следует использовать два разных сорта электрической стали с свойствами, оптимизированными для соответствующих компонентов.
Для достижения оптимального использования материала в статоре его можно сегментировать; однако это требует сложного процесса производства. В качестве альтернативы рекомендуется использование электротехнической стали, способной к последующей отжиговой обработке, которая обеспечивает высокую прочность в сыром состоянии, наряду с хорошей поляризацией и умеренными потерями.
Электротехническая сталь, способная к отжиговой обработке, также подходит для использования в статоре, особенно при последующей термообработке его слоев после процесса штамповки. Такая термообработка обеспечивает оптимальные магнитные свойства и к тому же устраняет все напряжения и деформации, возникающие в материале во время штамповки.
Интересной альтернативой является использование сортов с высокой поляризацией. Это позволяет достигать того же крутящего момента при более низком магнитном поле и снижает потери в проводящих обмотках из меди.
Для создания точечных соединений между стальными ламинатами компания voestalpine разработала влажно-тиснутую структуру для лака изоляции электростали (тип C5). Этот лак наносится с помощью специального ролика сразу после этапа изоляции. Текстурированная и функциональная модификация поверхности предотвращает растекание клея и обеспечивает контролируемый его поток, что приводит к более однородной структуре трещин и значительно повышает прочность клея.
Даже самая качественная электросталь и медь в катушках приводят к нагреву ротора и статора во время работы двигателя, тепло от которого необходимо снимать с помощью систем охлаждения.
Ключевым элементом охлаждения является оптимизация технологии самовзаимодействия материалов (Backlack). Разработанная компанией voestalpine технология Backlack представляет собой динамический процесс, оптимизируемый путем целенаправленного контроля температуры, времени и давления; это обеспечивает полное сцепление поверхностей и одновременно эффективно предотвращает вытеснение материала Backlack наружу, что способствует повышению стабильности процесса.
Технология горячего прессования материала Backlack особенно важна для роторных узлов с прямым магнитным охлаждением, где требуется минимальная ширина уплотнения.
Изоляция
Критически важно изолировать все компоненты двигателя — от винтов до магнитных проводов.
Пленка для изоляции каналов статора, такая как Ajedium от Sysenqo, используется вместо традиционных бумажных и полимидных ламинатов для изоляции каналов статора. Этот материал на основе полифенилсульфона обладает высокой термостойкостью до 180 °C и точкой стекловидного перехода выше 230 °C, что позволяет использовать более тонкую изоляцию, улучшить теплопроводность и повысить долю меди для роста общей эффективности двигателя.
Для изоляции магнитных проводов применяется материал на основе полиэтерэтеркетона, такой как KetaSpire, который наносится на магнитные провода, обеспечивая превосходные электрические, тепловые и механические характеристики, необходимые для двигателей высокого напряжения (800 В и выше).
Высокопроизводительные полимеры, такие как Torlon PAI, Amodel PPA и Ryton PPS, используются для изготовления крышек статора, деталей ротора и подшипников привода, что позволяет им выдерживать агрессивные жидкости и экстремальные температуры.
Цепочка производственных операций характеризуется этапами, требующими использования специальных инструментов, что позволяет адаптироваться к различным техническим требованиям проекта лишь с большими усилиями и за высокую цену.
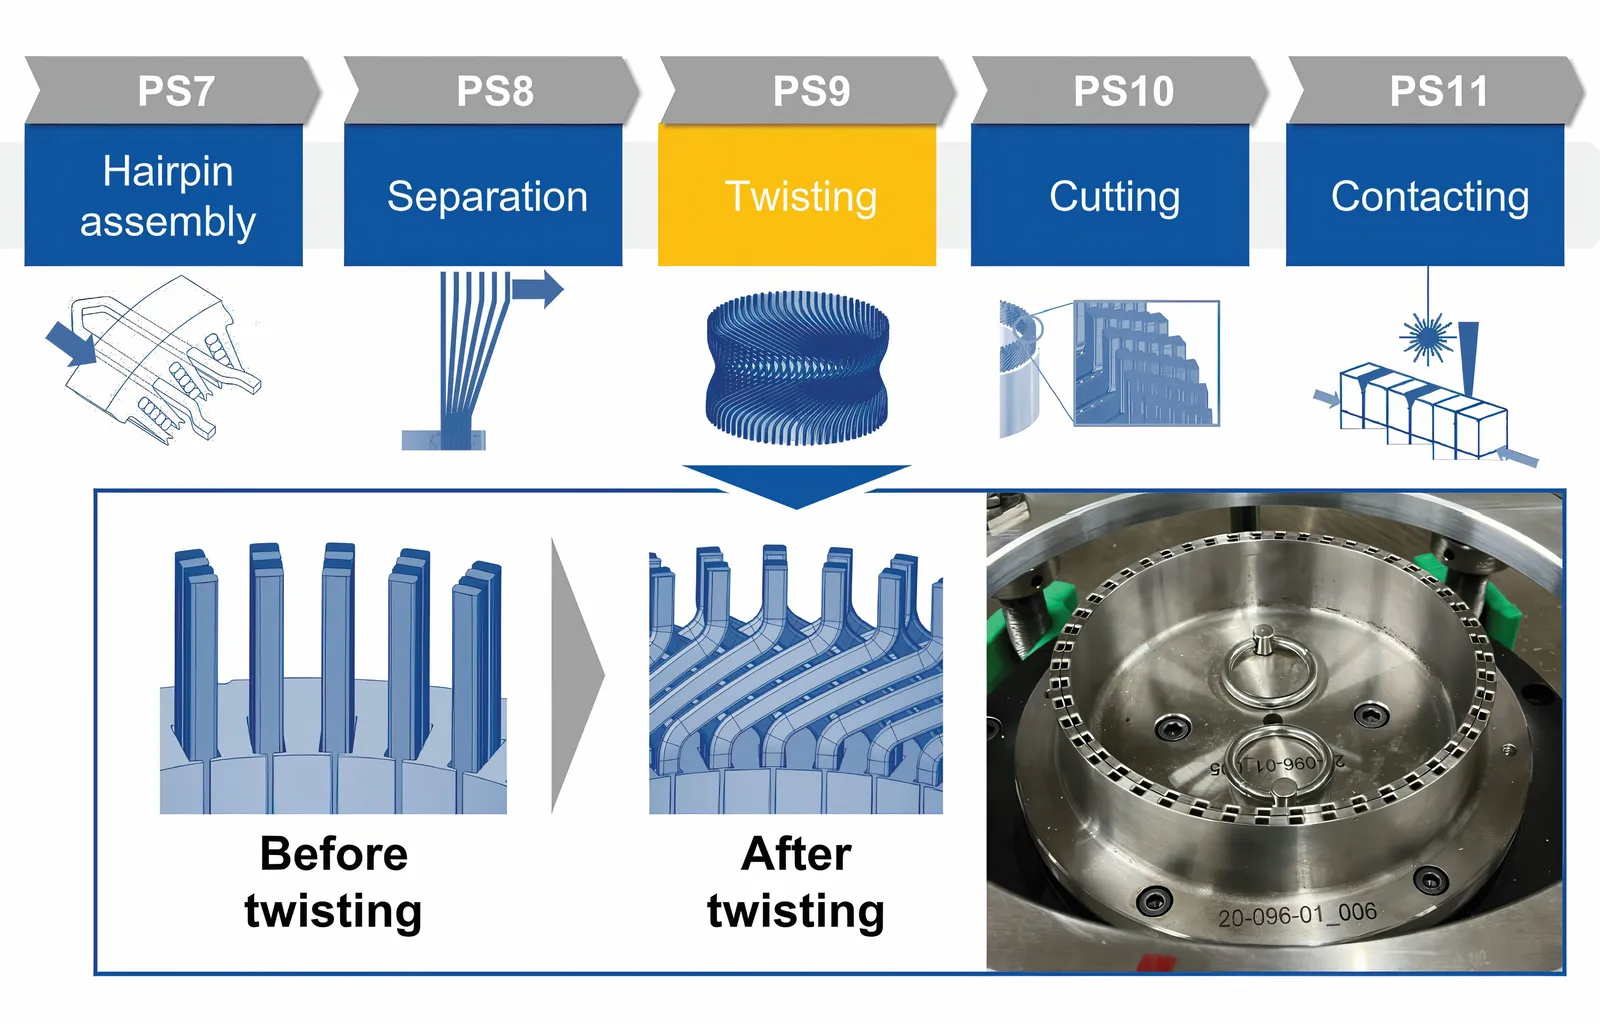
Одним из основных факторов, влияющих на затраты, является операция скручивания при производстве статоров электродвигателей. Для неё требуются специальные инструменты, предъявляющие высокие требования к допускам, точности и прочности. Соответствующие инвестиции в набор таких инструментов составляют от 100 000 до 200 000 евро, что представляет собой значительное препятствие с точки зрения гибкости, особенно при разработке прототипов.
Инструменты для производства всё более сложных зажимов для волос сталкиваются с серьезными трудностями. Эти зажимы могут иметь сложную форму, а некоторые из них даже бывают полыми, что делает инструменты для формовки проволоки в нужную форму крайне сложными.
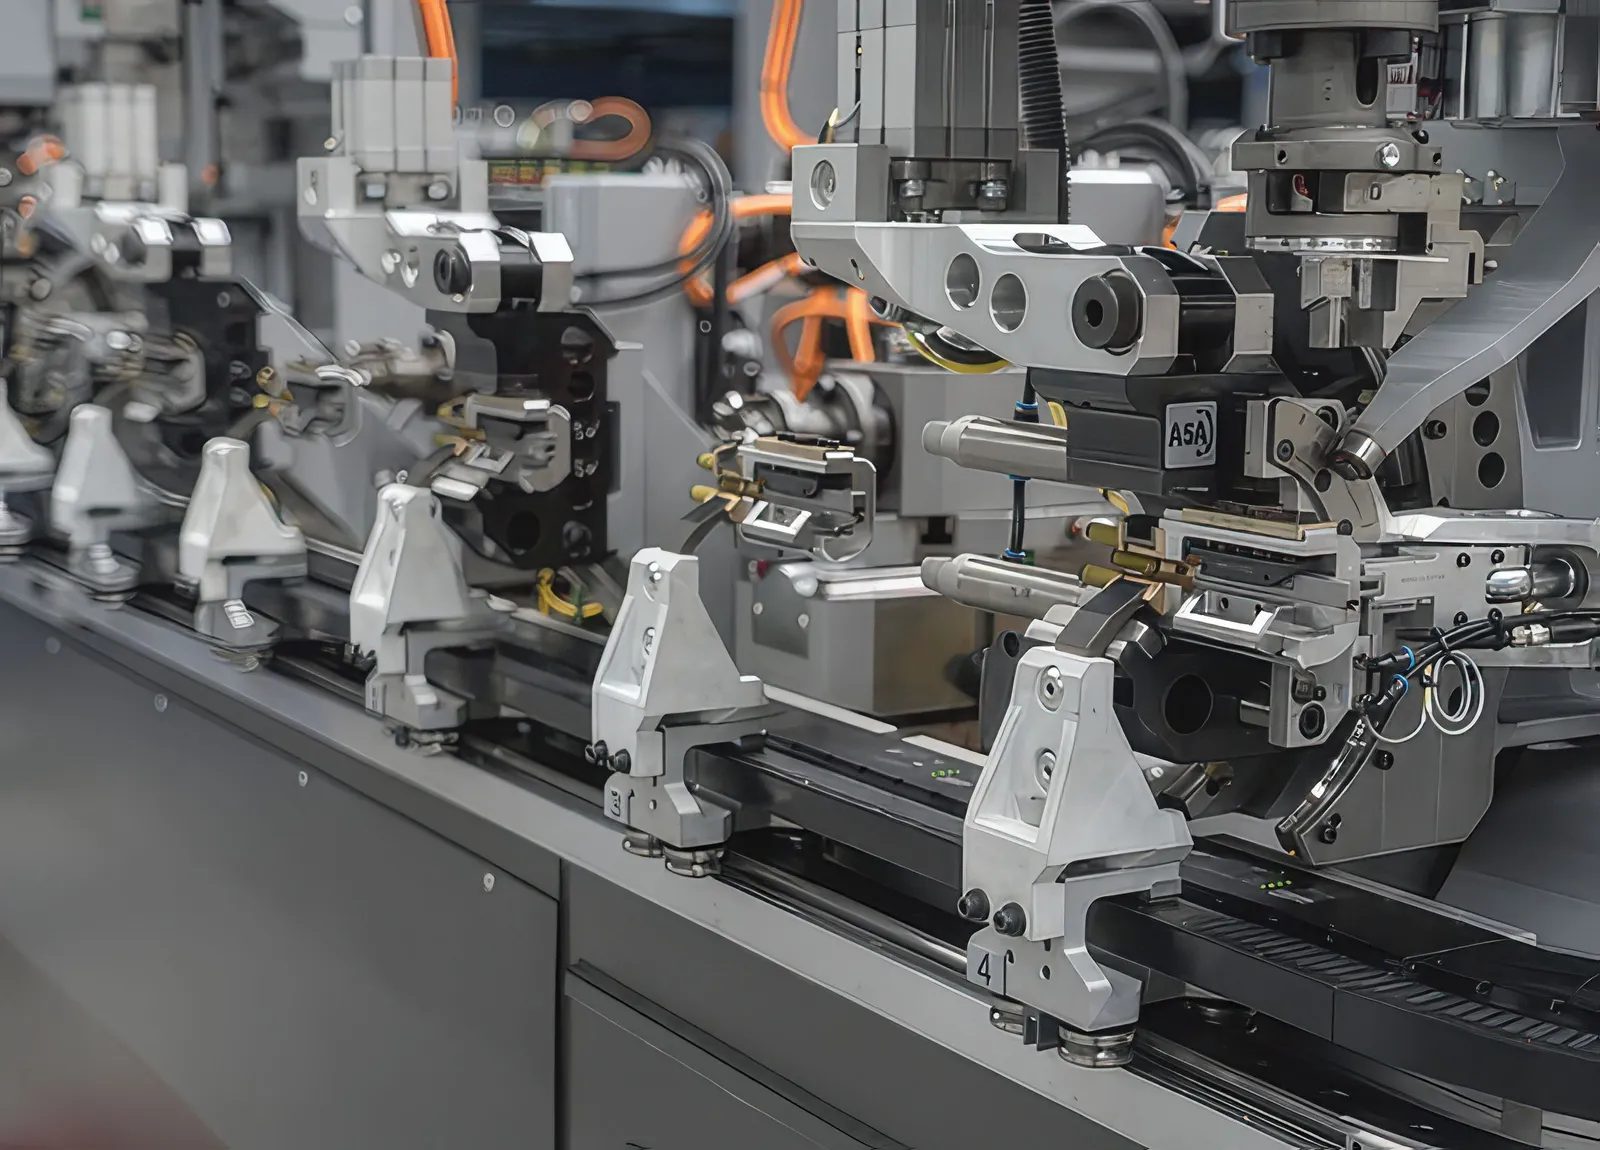
Системы вроде SpeedFormer от Wafios могут поддерживать различные этапы производственного цикла, позволяя использовать разные статоры на одной линии. Эти инструменты эволюционировали от систем для изгиба труб с 170 CNC-осями, способных автоматически регулироваться, подавать проволоку и не требовать замены инструмента при работе с тремя разными видами проволоки; к системам, которые могут менять проволоку за 60 секунд при автоматической замене направляющих.
Графическая система программирования позволяет автоматически корректировать геометрические характеристики зажимов, в то время как цель следующего поколения инструментов — обеспечить полностью автоматическую корректировку и настройку с момента проектирования.
«Равнение провода также имеет большое значение. Поскольку каждая спираль провода уникальна, его необходимо каждый раз выравнивать на машине для изгиба, и у нас есть ИИ-инструменты, которые с помощью сервомоторов упрощают этот процесс», — говорит Мартин Бауэр, менеджер по отрасли в сфере электромобильности в компании Wafios. «Для выравнивания провода с опытным оператором может потребоваться два часа, причем треть времени занимает лишь процесс изгиба, а затем резки и сварки».
Для решения проблемы затрат совместный проект variTwist, реализуемый отделом производственной инженерии компонентов для электромобилей (PEM) Ахенского технического университета RWTH и берлинским промышленным партнером Röscher, разработал гибкую систему инструментов для скручивания плоских медных проводников. Эта система может адаптироваться к различным вариантам двигателей при производстве статоров типа «хвостокол», что позволяет значительно снизить затраты на инструменты и сократить сроки поставки, особенно при производстве прототипов и небольших серий.
«Процесс скручивания представляет собой значительный фактор, влияющий на затраты при производстве статоров в форме заклепки для электродвигателей», — говорит профессор Ахим Кампкер, директор PEM. «Особенно на этапе создания прототипов и перед серийным производством затраты на оборудование и инструменты во много раз превышают затраты на сам продукт, что становится серьезным препятствием для обеспечения гибкости производства». Процессная станция, разработанная PEM в рамках проекта variTwist, позволяет экономично реализовать гибкий процесс скручивания при затратах на инструменты менее 1000 евро.
Готовый статор подвергается импрегнированию с использованием высококачественной смолы под действием низкого давления или в вакууме с целью устранения пустот воздуха, что способствует повышению диэлектрической прочности и теплопроводности.
Для внутренних двигателей на постоянных магнитах сердечник ротора также формируется путем слоистого нанесения материала, однако это сопряжено с высокой механической и магнитной сложностью.
Весь ротор помещается в устройство для постмагнитизации с высокой энергией, где мощные электромагнитные импульсы навсегда выравнивают магнитные домены вставок из Nd-Fe-B.
Скопление слоев ротора крепится к валу с помощью термического сжатия (путем нагрева сердечника и охлаждения вала с использованием жидкого азота). Поскольку тяговые двигатели работают с частотой вращения от 16 000 до 20 000 об/мин, сборка подвергается динамической балансировке. Материал точно удаляется или добавляются балансирные грузы для снижения остаточного дисбаланса до уровня ISO G1.0 (ISO 21940-11) или лучше, что позволяет устранить высокочастотные гармоники и износ подшипников.
«Ещё одним необходимым элементом является качественное моделирование для учёта производственных допусков, связанных с долговечностью и уровнем шума, вибраций и тряски при создании системы. Для концепций высокой скорости оптимальным показателем являются 30 000 об/мин. Скорости ниже этого значения приводят к увеличению расхода материалов, тогда как скорости выше этого значения требуют использования нестандартных подшипников и углеродного покрытия снаружи ротора, что повышает стоимость продукта», — говорит Майстер из AVL.
«Процессы производства в основном одинаковы», — продолжает он. «Одно отличие у высокоскоростных систем с постоянными магнитами заключается в том, что их вставляют в листовой металл; эти магниты довольно мягкие, и может происходить их смещение. Это может потребовать вращения ротора до полной скорости для устранения смещения, а затем ещё одного этапа для балансировки, что может стать дополнительным процессуальным шагом. Всё зависит от состава магнитов и используемой техники их установки. Мы опубликовали концепцию таких высокоскоростных систем в 2019 году, и после оптимизации потребовалось шесть лет, прежде чем они появились на рынке».
Вес двигателя стал ключевой проблемой.
«Всего несколько лет назад на рынке было много крупных, тяжелых транспортных средств, и теперь мы знаем, что вес автомобиля влияет на стоимость, экологический след производства и комфорт. Это не столько касается эффективности, в чем помогает захват регенеративной энергии, сколько увеличения налогов на массу транспортных средств».
Осевые двигатели
Современные машины с осевым потоком (AFM) практически полностью зависят от магнитов на основе редкоземельных элементов. Чтобы избежать использования этих дорогостоящих и всё более ограниченных по запасам ресурсов, синхронная машина с радиальным потоком и релуктансом (RF-SynRM) считается устойчивой, надёжной и способной к перегрузкам альтернативой, хотя она сопряжена с компромиссами в плане необходимого пространства для установки и плотности крутящего момента. Проект NAFTech в Ахенском университете в Германии занимается разработкой синхронной машины с осевым потоком и релуктансом (AF-SynRM), которая сочетает преимущества AFM и RF-SynRM.
«Машины с осевым потоком в настоящее время отличаются относительно низкими объёмами производства, ещё не полностью разработанными технологиями производства, а также особыми требованиями к допускам и процессам проектирования», — говорит профессор Кампкер.
Технология AF-SynRM обеспечивает стабильность производственных затрат и снижает зависимость от нестабильных цен, характерных для редкоземельных магнитов. «Двигатель без магнитов также позволяет сократить затраты на материалы примерно на 50%, что может повысить конкурентоспособность МСП и снизить барьеры для выхода на рынок», — говорит профессор Кампкер.
Британский производитель осевых двигателей YASA, входящий в состав Mercedes-Benz с 2021 года, объединил всю свою производственную базу в Оксфордшире, Великобритания. Это создает целостную производственную экосистему с более высоким уровнем автоматизации для сложных производственных процессов.
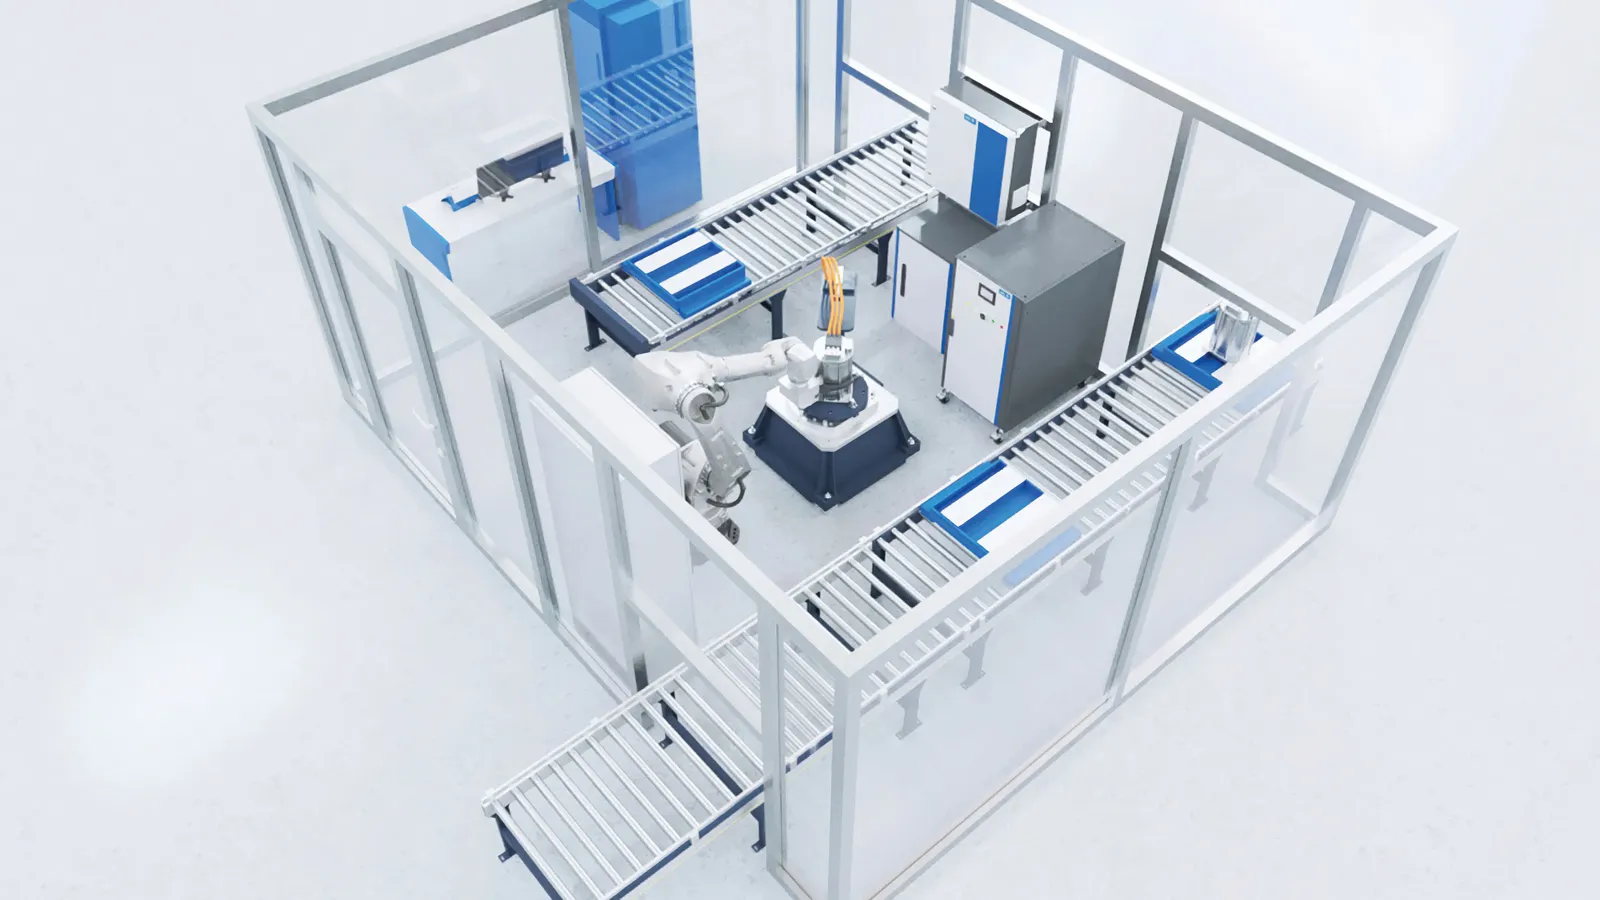
В состав линий входят четыре новых цеха по производству катушек и стержней с уникальной конструкцией, оснащенных современными технологиями CNC для намотки катушек, сборки и пропитки; новые установки для лазерной обработки и пайки; повышенная точность балансировки ротора; новые печи большой емкости; лазерное сваривание статора и полный контроль качества статора, включая проверку размеров, электрических характеристик и герметичности.
Это расширяет возможности компании YASA по производству полных моторных установок, повышая однородность и надежность продукции, а также обеспечивает большую гибкость за счет устранения узких мест в цепочке поставок комплектующих.
Охлаждение
Средства охлаждения двигателей для обеспечения стабильной температурной среды представляют собой серьезную проблему в процессе производства. Потери тепла во время работы приводят к повышению температуры внутри электродвигателя, что снижает его эффективность из-за зависимости свойств материалов от температуры. Кроме того, для защиты компонентов часто намеренно снижают мощность на определенный период времени.
«Мы используем прямое масляное охлаждение. Один из способов — использование трубки из углеродного волокна в воздушном зазоре, что позволяет герметизировать статор и обеспечить протекание масла в пазы обмотки. Эта трубка должна быть очень тонкой, иначе увеличится воздушный зазор», — говорит Майстер из AVL.
«Новый патент, на который мы подали заявку, предусматривает отсутствие углеродно-волоконной трубки, а слоты статора закрываются непосредственно, так что зазор между обмотками остается неизменным. Это дополнительный этап производственного процесса, но он повышает постоянную мощность. Отношение постоянной к пиковой мощности значительно растёт с 3:1 [33%] или 2:1 [50%], и у нас оно превышает 70%».
«Например, в применении на тяжёлых грузовиках, если нужно сохранять постоянную скорость при подъёме в гору, требуется 70–80% от пиковой мощности. При отношении 2:1 требуется огромная машина. С помощью этого нового электродвигателя можно значительно уменьшить его размеры, восполняя тем самым затраты на установку дополнительных компонентов», — продолжает он.
Компания Hyperdrives in Germany совместно с Ахенским техническим университетом RWTH работает над двухлетним проектом по разработке методов производства полых проводников для охлаждения в двигателях.
«Тепловой дизайн электродвигателей — особенно при необходимости сохранения их компактности и производительности — является одной из современных проблем в производстве электромобилей», — говорит профессор Кампкер. «Квалификация производственных процессов, связанных с изготовлением статоров типа „волосок“, для обработки прямоугольных полых проводников, используемых в тяговых приводах».»
Пустотелые проводники позволяют осуществлять прямое охлаждение двигателя, в то время как до сих пор использовались методы косвенного охлаждения. Внешний сечение и полость могут иметь различную форму — прямоугольную, круглую или другую. При прямом охлаждении с помощью пустотелых проводников через них протекает охлаждающая среда, которая тем самым уводит тепло, генерируемое в рабочей части обмотки. «Поэтому пустотелые проводники открывают значительные возможности для повышения эффективности и производительности электродвигателей», — говорит Тил Бакес, менеджер проекта в PEM.
Тестирование на конечной стадии производства
При тестировании на конечной стадии производства сравниваются характеристики исправного образца с характеристиками произведенного двигателя. Это включает полное изучение параметров NVH и сил, действующих на двигатель.
«У нас есть специальные датчики, основанные на пьезоэлектрической технологии: датчик крепится на основную плату, к нему присоединяется двигатель, и мы динамически измеряем силы реакции и крутящий момент двигателя во время ускорения в течение 30 секунд», — говорит Албан Хемери, руководитель отдела тестовых систем для электродвигателей. «На подключение статора и проведение теста уходит от 1 до 2 минут. Раньше машины были полностью подключены к нагрузке, и время тестирования составляло примерно пять минут».
«Другим важным элементом являются программное обеспечение и системы управления. Существует большая гибкость, а частоты смены режимов инверторов увеличиваются, что может повлиять на показатели NVH и эффективность, а также на возможности интеграции в транспортное средство. При увеличении скорости возникают проблемы с NVH. В случае централизованных архитектур контроль над инвертором ограничен, и функции управления переходят к централизованной вычислительной системе».