
Wzmacnianie silnika cienkowarstwowego
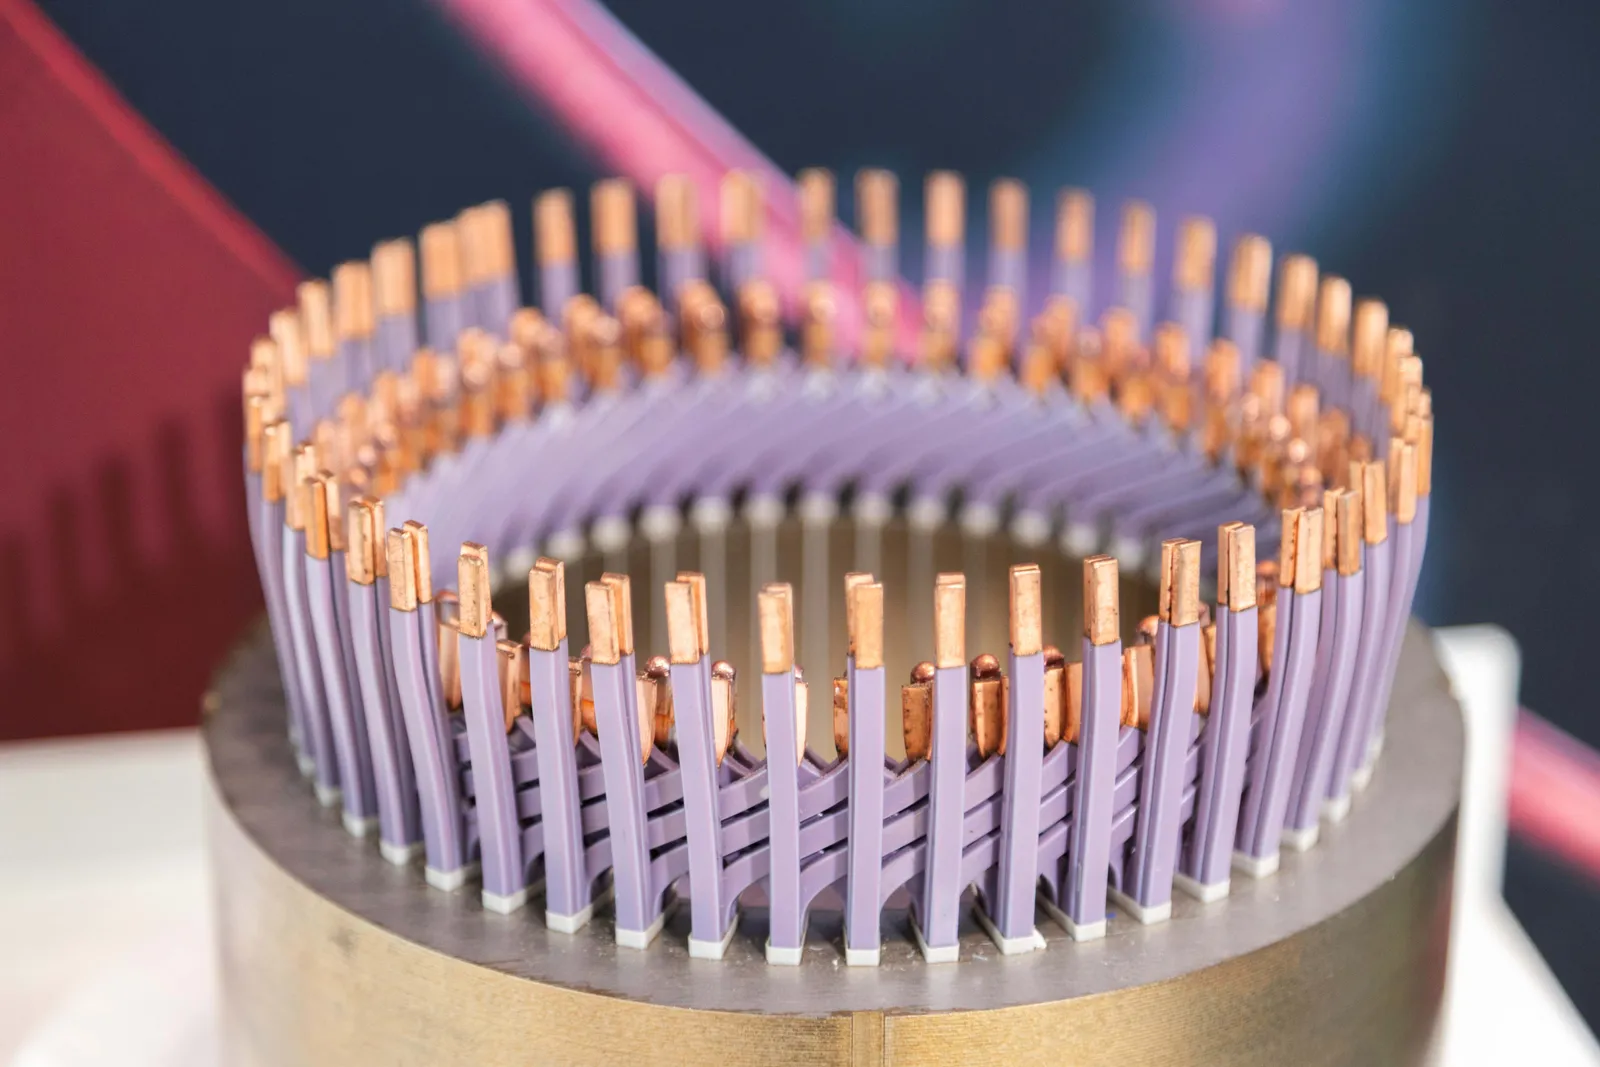
Nowa generacja termoplastiku zastępuje papier aramidowy oraz powłoki emaliowe w silnikach, pisze Nick Flaherty.
Ten zaawansowany termoplastik, który jest już stosowany przy użyciu istniejącego sprzętu produkcyjnego w nowej generacji silników, przynosi zmniejszenie masy oraz wzrost wydajności dzięki lepszemu zarządzaniu ciepłem.
„Nasze materiały umożliwiają projektantom silników użycie cieńszej izolacji. Papier aramidowy ma grubość od 200 do 250 μm, natomiast nasz materiał wynosi od 100 do 150 μm. Jako powłoka na przewody jesteśmy w stanie zmniejszyć jej grubość o 20%, zachowując przy tym właściwości izolacyjne. To otwiera nowe możliwości projektowe. Im cieńszy materiał, tym lepiej dla projektantów, ponieważ eliminuje bariery termiczne utrudniające chłodzenie. Zatem im cieńszy materiał, tym lepsze efekty chłodzenia, co zwiększa wydajność. Nawet oszczędność kilku mikronów oznacza możliwość umieszczenia większej ilości miedzi w statorze.”
Badania pokazują, że wydajność może wzrosnąć o 1–2 punkty procentowe, a rozmiar silników może zostać zmniejszony o 8–10% pod względem masy i kosztu, przy zachowaniu tej samej wydajności. Osiąga się to dzięki użyciu mniejszej liczby warstw laminowanych oraz mniejszych magnesów.
„Część wzrostu wydajności wynika z izolacji termicznej zapewnianej przez wkładki do rowków. Podwoiliśmy przewodność cieplną, a w symulacjach największe korzyści przyniosło zmniejszenie grubości.”
„To, co umożliwia mniejszą grubość, to połączenie właściwości mechanicznych i elektrycznych. Naszy zespół badawczo-rozwojowy pracuje nad zapewnieniem, aby właściwości mechaniczne były odpowiednie przy mniejszych grubościach, dlatego nie używamy standardowego PEEK. Opracowujemy specjalne odmiany wkładek do rowków oraz powłok na druty o różnych specyfikacjach, aby osiągnąć odpowiedni balans pomiędzy wydłużalnością a izolacją,” powiedział.
„Kolejnym aspektem jest to, że nasze wyściółki do otworów oraz powłoki można przetwarzać przy użyciu istniejącego sprzętu. Przeprowadziliśmy badania z firmą produkującą urządzenia do produkcji i udało się skutecznie zastosować dokładnie ten sam sprzęt. Potrzebne było jedynie drobne dostosowanie ustawień maszyny” – powiedział.
Celem jest utrzymanie prędkości produkcji przy maksymalnym wskaźniku odpadów oraz zachowanie temp produkcji podobnych, jeśli nie lepszych. „Nie widziałem silnika elektrycznego, w którym papier aramidowy sprawdzałby się skutecznie, podczas gdy nasze folie zasadniczo nie działają” – dodał.
Proces produkcji termoplastiku używanego do powlekania przewodów w silnikach znacznie różni się od tego stosowanego do produkcji izolacji.
„W przypadku powłoki na druty sprzedajemy granulaty producentom drutów magnetycznych, a oni z kolei sprzedają te powlekane druty producentom autoryzowanym” – powiedział. „Wewnętrznie mamy dwie linie ekstruzji do badań i rozwoju, z których jedna jest identyczna z tymi, które używają producenci drutów magnetycznych”.
„Gdy termoplastyki są stosowane poprzez ekstruzję, nie potrzeba rozpuszczalników, co sprawia, że proces jest bardziej zrównoważony i energooszczędny. Sprzęt jest inny i znacznie prostszy w porównaniu z procesem emaliowania, a istnieje kilku dostawców – wśród nich tradycyjne firmy zajmujące się emaliowaniem, które przechodzą na technologię ekstruzji”.
„Główną przeszkodą we wdrożeniu jest konieczność uwzględnienia tych rozwiązań przez projektantów od samego początku procesu projektowania, aby wykorzystać ich pełną wartość, ale widzieliśmy już kilka przypadków, gdy wprowadzenie tych rozwiązań do istniejących projektów było proste”.
„Zauważyliśmy, że 50 μm może wystarczyć do izolacji w niektórych projektach, ale poniżej 100 μm budowa statora staje się trudniejsza. Chociaż materiały o grubości 100 μm można przetwarzać praktycznie wszędzie, poniżej tego progu ograniczenia są określane przez projekt silnika elektrycznego, sprzęt produkcyjny oraz szybkość i objętość pracy maszyn. W kilku przypadkach można by prawdopodobnie obniżyć grubość do 50 μm, ale to jeszcze nie zostało udowodnione. Jest to raczej obszar badań dla poszczególnych projektów. Dla nas nie ma problemu z produkcją folii o grubości 50 μm lub mniej, ponieważ w innych zastosowaniach używamy grubości znacznie mniejszych.”
Luigi Marino rozpoczął swoją karierę jako inżynier projektujący silniki elektryczne w firmie Magneti Marelli. W ciągu ostatniej dekady zajmował różne stanowiska w całym łańcuchu wartości silników elektrycznych, od producentów pojazdów po dostawców materiałów. W 2022 roku Luigi dołączył do Solvay jako kierownik globalnego zespołu ds. rozwoju zastosowań silników elektrycznych, gdzie kierował globalną strategią technologiczną oraz działaniami związanymi z rozwojem aplikacji w ramach Syensqo. Na tym stanowisku zarządzał zespołem inżynierów zajmujących się rozwijaniem nowych materiałów, obsługą portfela praw własności intelektualnej oraz tworzeniem zaawansowanych metod testowania i prototypowania, aby wspierać rozwój i możliwości rynkowe w sektorach transportu, lotnictwa i energetyki.