
Materiały interfejsu termicznego
Potrzeby rosną
Rozwój pojazdów elektrycznych zwiększa wymagania stawiane materiałom interfejsu cieplnego. Peter Donaldson bada, które z nich są efektywne, a które nie.
Materiał interfejsu cieplnego ma pozornie prosty zadanie: wypełniać mikroskopijne przerwy powietrzne pomiędzy źródłem ciepła a chłodnikiem, umożliwiając przepływ energii cieplnej. Przez dziesięciolecia zwykle stosowano do tego prosty materiał wybrany z katalogu na podstawie jednego wskaźnika przewodnictwa cieplnego. Dziś już tak nie jest. Trzy współgrające ze sobą trendy w pojazdach elektrycznych powodują fundamentalne zmiany w tych materiałach.
Pierwszym kierunkiem rozwoju są architektury baterii typu komórka-do-pakietu oraz komórka-do-skrzyni. Oznacza to, że materiał TIM nie może już pełnić jedynie funkcji przewodnika ciepła pomiędzy modułem a płytą chłodzącą. Zamiast tego musi być adhezywem o dużej powierzchni, izolatorem elektrycznym wysokiego napięcia oraz kluczową barierą ochronną w przypadku niekontrolowanego nagrzewania. Musi być również aplikowany szybko i zapewniać ochronę przez cały okres życia pojazdu.
Drugim kierunkiem jest wykorzystanie półprzewodników o szerokim przerwie energetycznej, takich jak SiC i GaN, w inwerterach trakcyjnych, co powoduje wzrost temperatur spoin ponad 200°C – poziom, przy którym tradycyjne materiały TIM przestają być skuteczne, a nawet lutownice o wysokiej temperaturze topnienia osiągają swoje granice. Rozwiązaniami są spiekanie past srebrnych i miedzianych, które przekształcają tę powierzchnię styku w solidne połączenie metaliczne.
Po trzecie, branża zaczyna teraz myśleć poza początkowymi osiągami i bada cały cykl życia produktu. Istnieje potrzeba materiałów izolacyjnych, które wytrzymają 15 lat lub dłużej na nierównych drogach w słonej, wilgotnej atmosferze, a jednocześnie będą się łatwo oddzielać, aby można było naprawić, przetworzyć ponownie lub zrecyklingować pakiet baterii. Prosty wskaźnik przewodnictwa cieplnego w watach na metr i kelwin (W/mK) podany w specyfikacji technicznej nie jest już wystarczający.
Kluczowe inicjatywy zmierzające do osiągnięcia równowagi pomiędzy wysoką wydajnością termiczną a niezawodnością termomechaniczną obejmują polimery zaprojektowane z właściwościami półprzylegającymi, takimi jak nowoczesne materiały wypełniające szczeliny, lub kleje przewodzące ciepło o dużej sile przylegania (TCA). W zależności od odporności na temperaturę mogą być stosowane technologie żywic takie jak poliuretan, epoksyd czy nawet silikon, aby sprostać różnym wymaganiom systemów baterii, zastosowań w konwersji mocy oraz elektroniki do zarządzania bateriami.
Kompromis pomiędzy dielektrycznościami a właściwościami termicznymi
Jednym z wyzwań jest to, że zwiększenie przewodnictwa cieplnego często odbywa się kosztem właściwości izolacji elektrycznej w warstwie pośredniej termicznej. W wielu przypadkach jeden materiał może już nie być w stanie optymalizować obu tych właściwości jednocześnie, co sprawia, że koncepcje hybrydowe stają się atrakcyjne. Taka konstrukcja hybrydowa może na przykład łączyć warstwy ceramiczne o wysokim przewodnictwie cieplnym z bardzo cienką warstwą pośredniczącą, taką jak smar termiczny lub materiał wypełniający szczeliny – ten ostatni służy wyłącznie do kompensacji tolerancji i zapewnienia dobrego kontaktu termicznego. Dokładne rozwiązanie będzie w dużej mierze zależeć od łańcucha tolerancji oraz ogólnego projektu warstw, ale podejścia wielowarstwowe mogą stać się ważną tendencją w określonych zastosowaniach, przy czym każda warstwa jest optymalizowana pod kątem swojej indywidualnej funkcji.
Kolejnym punktem widzenia jest to, że następne pokolenie kompozytów powinno opierać się na nowatorskich sieciach polimerowych, zaprojektowanych tak, aby tworzyć silniejsze i bardziej efektywne interfejsy zarówno z wypełniaczami, jak i podłożami. Chociaż kuszące jest skupienie się na jednej lub dwóch kluczowych właściwościach, materiały o wysokich parametrach muszą spełniać znacznie szerszy i często sprzeczny zestaw wymagań. Prawdziwy wyzwanie polega na osiągnięciu tego równowagi w taki sposób, aby zapewnić niezawodną wydajność przy jednoczesnym umożliwieniu efektywnego i skalowalnego procesu produkcji.
W konstrukcjach baterii typu komórka-do-pakietu materiał TIM musi jednocześnie pełnić funkcję mostka termicznego, kleju konstrukcyjnego oraz izolatora elektrycznego. Ten wymóg skłania do dalszego kierowania priorytetami rozwojowymi w stronę materiałów TCAs. Rzeczą kluczową jest tu znalezienie optymalnej równowagi pomiędzy siłą łączenia a elastycznością przy łączeniu różnych powierzchni oraz materiałów używanych w bateriach najnowszej generacji.
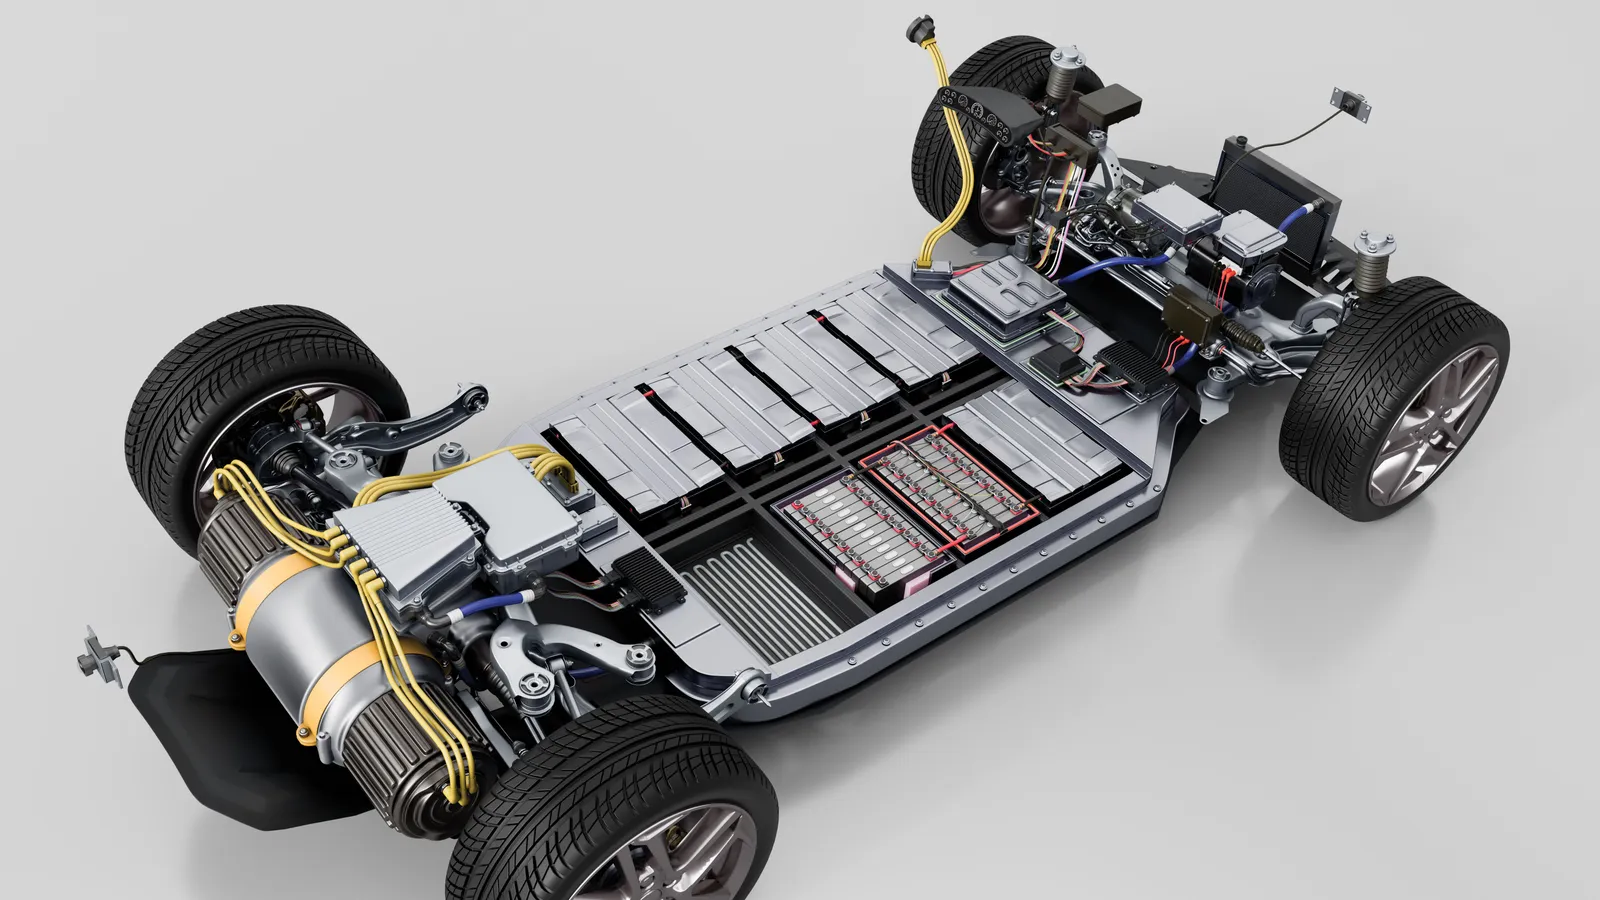
Zmiana w rozwoju baterii TIM spowodowana architekturą komórek w pakiecie polega na odejściu od maksymalizacji przewodnictwa cieplnego na rzecz równowagi pomiędzy właściwościami termicznymi, mechanicznymi i dielektrycznymi w ciągu całego okresu użytkowania baterii. Materiał musi pokrywać duże powierzchnie, kompensować tolerancje, łączyć lub podtrzymywać komórki, wytrzymywać wibracje i starzenie się, a jednocześnie zachowywać izolację elektryczną pod wpływem ścisku, wilgoci i cykli termicznych.
Najtrudniejszą do osiągnięcia bez kompromisów cechą jest zazwyczaj wydajność mechaniczna/budowlana. Gdy materiał izolacyjny termiczny staje się bardziej kleisty lub nośny, ma tendencję do zwiększania twardości, trudności w przerobie, większego powodowania naprężeń oraz czasami mniejszej odporności na puchnięcie komórek. Zwiększenie ilości wypełniacza poprawia przewodność cieplną, ale może negatywnie wpłynąć na wydłużalność, możliwości obróbki oraz odporność dielektryczną. Wybór odpowiedniego polimeru może znacząco wpłynąć na efekty końcowe, a jedna z firm koncentruje się na materiałach dwuskładnikowych na bazie silikonu, które oferują bardzo dobrą odporność na puchnięcie i wibracje.
Inny podejście polega na użyciu silikonu o wysokiej przyczepności, opartego na standardowej technologii płynnych wypełniaczy szczelin, co daje materiał izolacyjny termiczny nieco słabszy od dedykowanego kleju konstrukcyjnego, ale wystarczająco mocny do wielu zastosowań konstrukcyjnych, o ile cały system jest mechanicznie odporny.
Wzajemnie zależne właściwości
Wysoką przewodność cieplną trudno osiągnąć w materiale, który musi posiadać wszystkie zalety tradycyjnego kleju konstrukcyjnego. Wyzwanie polegające na zrównoważeniu przewodności cieplnej z przyczepnością, wytrzymałością dielektryczną, elastycznością mechaniczną, trwałością oraz możliwościami produkcji jest szczególnie istotne, ponieważ te właściwości są ściśle powiązane ze sobą. Poprawa jednej z nich często negatywnie wpływa na drugą, dlatego dla inżynierów projektujących i naukowców kluczowe jest omawianie kompromisów i priorytetów na wczesnym etapie cyklu rozwoju.
W radzeniu sobie z taką złożonością, metody obliczeniowe takie jak uczenie maszynowe stają się coraz bardziej cenne w odkrywaniu nowych materiałów. Takie narzędzia cyfrowe nie tylko pomagają optymalizować procesy projektowania i rozwoju u wiodących producentów materiałów, ale także umożliwiają klientom dostęp do „brył danych”, dzięki którym mogą wykorzystywać cyfrowe bliźniaki do symulacji swoich przyszłych systemów baterii. Wykorzystanie sztucznej inteligencji już teraz pomaga w tworzeniu formuł predykcyjnych, skutecznie eliminując konieczność tradycyjnego, fizycznego testowania poprzez próby i błędy.
Jednak sztuczna inteligencja potrzebuje odpowiednich danych i doświadczenia, aby mogła skutecznie funkcjonować. Trudność w opracowywaniu nowych materiałów TIM polega na tym, że same wartości z kart charakterystycznych nie dostarczają wystarczających informacji. Wśród wielu dodatkowych czynników, które należy wziąć pod uwagę, znajdują się jakość i struktura powierzchni, opór kontaktu cieplnego, zachowanie pod obciążeniem kompresyjnym oraz interakcje w ramach całego systemu. Gdy jednak dostępnych będzie więcej danych, powinno stać się znacznie łatwiej przewidywać wydajność materiałów TIM i dostosowywać je do konkretnych zastosowań. Celem nie jest koniecznie to, aby sztuczna inteligencja bezpośrednio generowała formułę materiału, lecz raczej byłoby bardziej praktyczne, gdyby mogła określić i optymalizować wymagania. Gdy pożądane parametry wydajności zostaną jasno opisane, producent materiałów TIM może następnie wykorzystywać modele sztucznej inteligencji jako narzędzia wspomagające badania i rozwój materiałów.
Mimo to branża jest jeszcze daleka od świata, w którym inżynier może wprowadzić zestaw wymagań i otrzymać w pełni zoptymalizowaną formułę gotową do użycia bez żadnych fizycznych iteracji. Sztuczna inteligencja, dynamika molekularna oraz powiązane metody stają się coraz skuteczniejsze w zawężaniu przestrzeni projektowej, identyfikowaniu obiecujących rozwiązań chemicznych oraz pomaganiu badaczom w zrozumieniu kompromisów na znacznie wcześniejszym etapie cyklu rozwoju.
Trudności pojawiają się w przepaści pomiędzy przewidywaną wydajnością materiału a jego zachowaniem w rzeczywistych warunkach. W przyszłości mniej prawdopodobne będzie projektowanie bez żadnych fizycznych iteracji, a bardziej prawdopodobny będzie wysoce przyspieszony proces rozwoju, w którym obliczenia zajmują się większością czynności filtrowania i optymalizacji, podczas gdy celowe testy potwierdzają wydajność w rzeczywistym systemie.
Wyzwania związane ze skalowaniem
Fabryka produkująca pakiety baterii lub urządzenia elektroniczne seryjnie bardzo różni się od laboratorium, które testuje materiały izolacyjne termiczne na małych próbkach. Prawdziwa produkcja pojazdów elektrycznych stwarza dodatkowe wyzwania, takie jak duże powierzchnie, tolerancje produkcyjne, długie czasy cyklu, szybka szybkość dozowania, zmienna szerokość szczeliny, wahania temperatury w zakładzie w zależności od pory roku oraz ściśle zaplanowane kroki montażowe.
To zmieniło sposób, w jaki niektórzy testują swoje produkty – na przykład budują własne systemy baterii wyłącznie po to, by móc w trakcie rozwoju wprowadzać nowe materiały izolacyjne termiczne i inne komponenty seryjnie, a także testować te systemy w rzeczywistych warunkach jazdy oraz poddawać je szybkim procesom ładowania i rozładowywania. Dzięki temu uzyskuje się bardzo wczesną informację zwrotną.
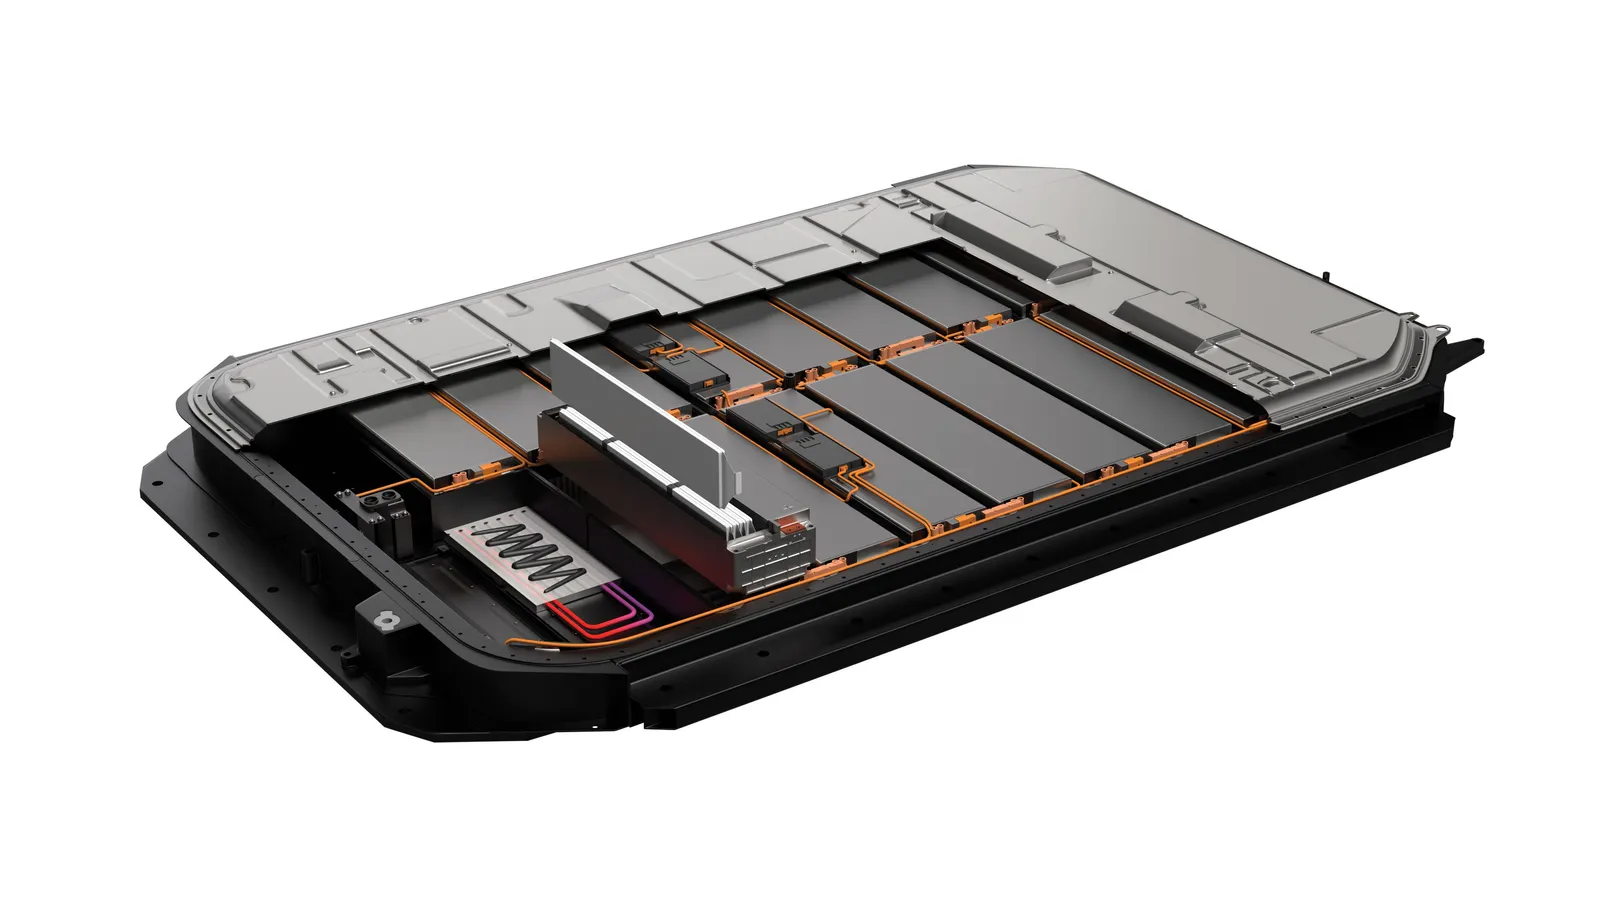
Kluczowym spostrzeżeniem jest to, że interfejsy i procesy odgrywają decydującą rolę w wydajności na dużą skalę. TIM – na przykład w formie taśmy – rzadko zawodzi z powodu swojej wrodzonej przewodności, lecz ze względu na fakt, że rzeczywista produkcja powoduje chwytliwość powierzchni, różnice tolerancji, nierównomierny ciśnienie oraz ograniczenia związane z szybką montażem. Dlatego niezwykle ważne jest, aby od samego początku projektować TIM-y z myślą o odporności produkcyjnej, co obejmuje zapewnienie szybkiego nasiąkania pod niskim ciśnieniem, tolerancji na zmiany oraz stabilnej wydajności w całym oknie produkcyjnym, łącznie z zastosowaniem robotów podczas końcowego montażu.
Jednym ze sposobów na skalowanie produkcji jest wczesne testowanie kuponów – dotyczące właściwości kompresyjnych, przewodnictwa cieplnego w zależności od stosunku kompresji oraz zachowania pod wpływem deformacji – a równocześnie dostarczanie próbek do oceny w połączeniu z komponentami klientów, co umożliwia walidację w rzeczywistych warunkach montażu. Przez cały proces istotne jest ocenianie wydajności we wszystkich parametrach, aby zidentyfikować problemy, zarówno przewidziane, jak i nieprzewidziane, zgodnie ze standardami takimi jak IATF 16949, a także dostarczanie klientom szczegółowych wyjaśnień, które pomogą im w własnych ocenach.
Prywatne centra aplikacyjne dla baterii stanowią innowację w przetwarzaniu materiałów przeznaczonych do produkcji. Takie centra wspierają również testowanie, dostarczając przede wszystkim wczesnych informacji na temat parametrów produkcji klientom przed zamówieniem sprzętu do wytwarzania.
Dlatego też skupienie się na całym systemie od samego początku staje się coraz ważniejsze. Wczesne dostosowanie między TIM a urządzeniami procesowymi, w tym zaangażowanie dostawcy systemów dozujących na wczesnym etapie, jest coraz częściej uważane za kluczowe. Jeśli kombinacje materiałów i urządzeń zostały już sprawdzone w poprzednich projektach, można uniknąć wielu potencjalnych problemów. Jeśli materiał jest nowy, można dostarczyć „próbki graniczne” dla kluczowych parametrów, aby pomóc w określeniu stabilnego zakresu procesowego.
Celem nie jest jedynie stworzenie TIM, który dobrze funkcjonuje w idealnych warunkach, ale taki, który pozostaje przewidywalny, skalowalny i niezawodny w warunkach nierealistycznych i o dużej szybkości, w których będzie używany.
Naprawa, ponowne użycie, recykling
Do wymagań dotyczących możliwości produkcji oraz wydajności w użyciu dołączyły się możliwość naprawy i recyklingu – to kluczowe kryteria, które konieczne jest spełnienie przez twórców materiałów, zarówno dla baterii, jak i wielu innych zastosowań. Pojawia się kilka podejść do realizacji tych wymogów związanych z cyrkularnością. Jednym z nich jest rozdzielanie elementów na żądanie, wykorzystujące różnorodne mechanizmy aktywacji. Na przykład istnieją elektrycznie uruchamiane, przewodzące ciepło lub strukturalne kleje umożliwiające naprawy, a także w fazie rozwoju znajdują się termicznie uruchamiane powłoki funkcyjne wspierające recykling.
Zamiast wymagania aktywatora, niektóre materiały TIM same w sobie ułatwiają demontaż. Na przykład niektóre płyny wypełniające szczeliny charakteryzują się bardzo dobrą przyczepnością, ale nadal można je rozdzielić w razie potrzeby.
Kolejnym podejściem, które jest obecnie rozwijane, jest materiał do formowania injection moulding o właściwościach przewodzących ciepło. Jako termoplast, materiał ten obiecuje nie tylko umożliwienie naprawy modułów, ale także sprawienie, że sam TIM będzie możliwy do recyklingu – co stanowi ważny przełom, ponieważ konwencjonalne TIM-y, czy to wypełniacze szczelin, kleje czy podkładki, zazwyczaj nie nadają się do recyklingu i nie mogą być ponownie wykorzystane.
Możliwe jest stworzenie naprawdę dostosowalnych, wysokowydajnych materiałów izolacyjnych termicznych, ale tylko wtedy, gdy od samego początku traktuje się je jako wspólny wyzwanie projektowe. Wymaga to ścisłej współpracy między inżynierami projektującymi opakowania a specjalistami od materiałów, ponieważ dostosowalność nie jest czymś, co można dodać później bez konsekwencji. Będą konieczne kompromisy pod względem właściwości materiałów, a kluczem jest wcześniejsze zrozumienie tych aspektów, aby ostateczny projekt mógł osiągnąć odpowiedni balans pomiędzy wydajnością termiczną, możliwościami produkcji i użytecznością. Kilka takich materiałów jest już dostępnych do zastosowań w bateriach pojazdów elektrycznych.
Dostosowalność to wyzwanie na poziomie projektu całego systemu. Zamiast łatwego usuwania w każdych warunkach, celem jest kontrolowane, przewidywalne oddzielanie materiałów bez uszkodzenia komponentów.
Dążenie do długowieczności
W dążeniu do efektywnego wykorzystania zasobów materiałowych długość życia produktu jest równie ważna jak jego możliwość naprawy i recyklingu. Od twórców oczekuje się gwarancji wydajności na znacznie dłuższy okres, niż mogą fizycznie przeprowadzić testy – często 15 lat – dlatego stosuje się różnorodne inne metody predykcyjne. Połączenie dziesięcioleci doświadczenia z zgromadzonymi danymi testowymi, przyspieszonych testów obciążeniowych i starzeniowych oraz zaawansowanej symulacji cyfrowej stanowi skuteczne narzędzie do potwierdzenia długoterminowej wydajności.
Należy zaznaczyć, że przyspieszone testy mają sens tylko wtedy, gdy odzwierciedlają rzeczywiste mechanizmy awarii, takie jak utrata ciśnienia kontaktowego lub degradacja powierzchni. W połączeniu ze stabilnymi formułami i konserwatywnymi marginesami projektowymi można uzyskać wiarygodne, oparte na fizyce przekonanie co do długoterminowej wydajności produktu.
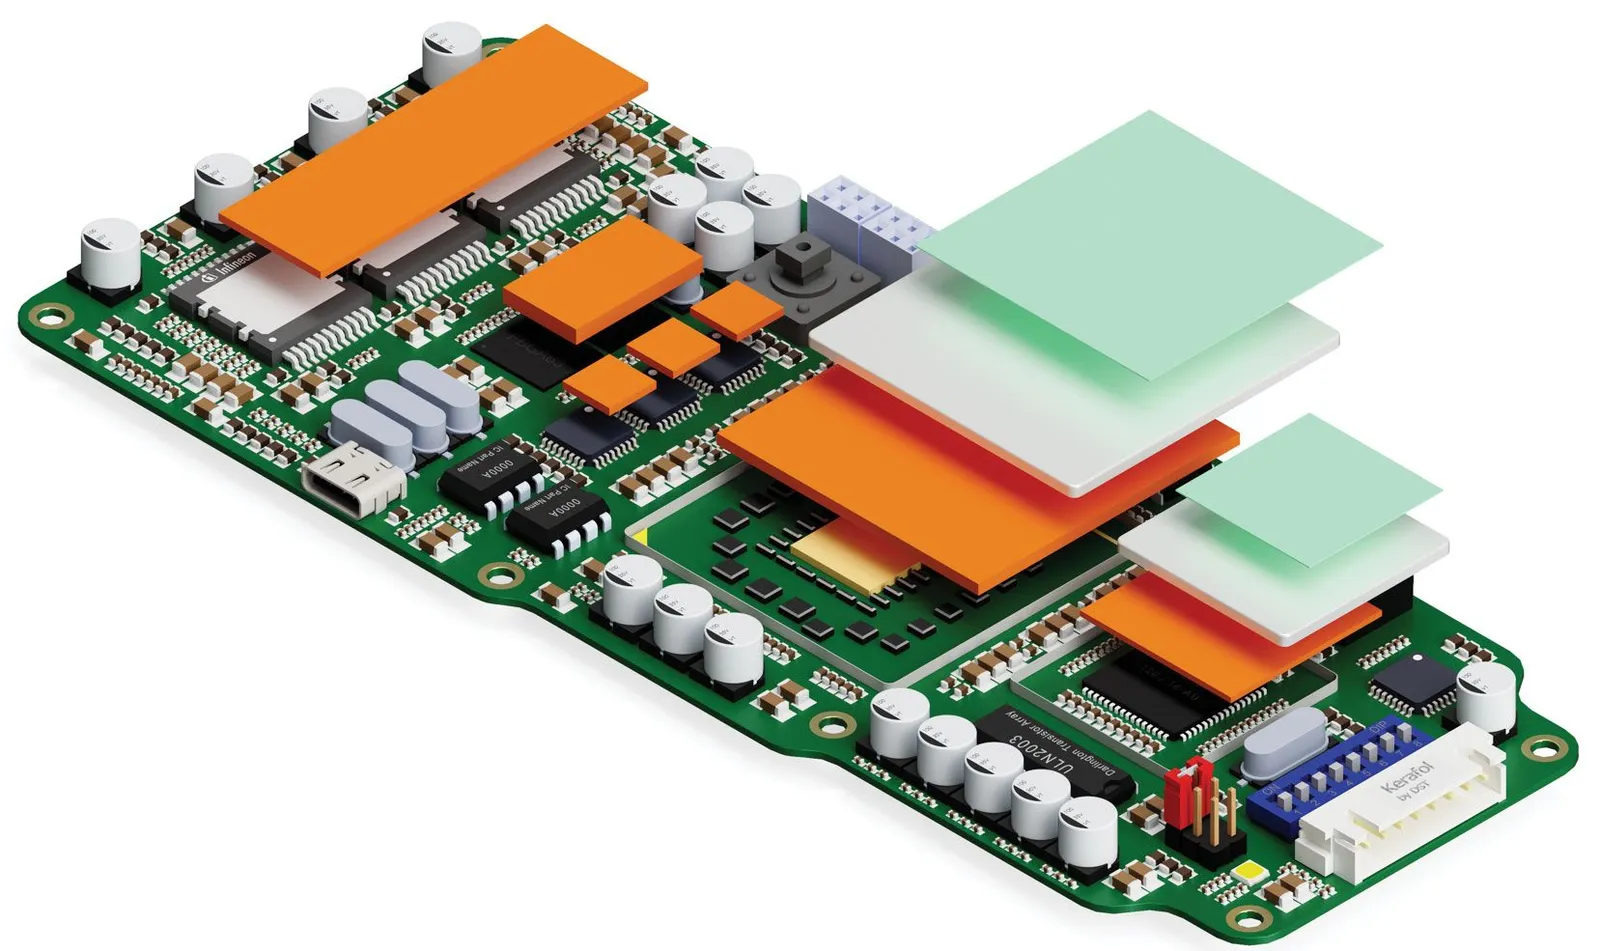
Ponadto dostarczanie wskazówek dotyczących kluczowych czynników, które mogą wpływać na wydajność w warunkach montażu – takich jak stosunek kontaktu powierzchniowego oraz zalecane maksymalne poziomy kompresji materiału – pomaga klientom w projektowaniu warunków montażu i umożliwia bardziej solidną weryfikację długoterminowej niezawodności na poziomie całego systemu.
Doswiadczenie w dziedzinie elektroniki mocy jest szczególnie przydatne przy zapewnianiu długowieczności, ponieważ materiały izolacji termicznej używane w tych zastosowaniach są narażone na temperatury pracy znacznie wyższe niż te występujące w bateriach, często powyżej 150°C.
Właściwości mechaniczne, takie jak przyczepność, mogą nadal zależeć od konkretnych warunków obciążenia, ale również w tym przypadku materiały są zazwyczaj projektowane z myślą o wyższych wymaganiach. Przeprowadzanie testów przyspieszonego starzenia we współpracy z klientami pozostaje ważne, jednak w przypadku materiałów na bazie silikonu ciśnienie termiczne wywierane na nie w systemach baterii zazwyczaj nie jest czynnikiem ograniczającym. Często dyskusja dotyczy nie tyle tego, czy materiał wytrzyma 15 lat, ile tego, jakie testy należy przeprowadzić, jak długo one powinny trwać oraz jaka powinna być strategia weryfikacji.
W zastosowaniach drugiego życia, takich jak magazynowanie energii, moduły baterii są często odbudowywane lub integrowane z różnymi systemami, w których są narażone na mniej wymagające warunki pracy niż w zastosowaniach samochodowych – na przykład na mniejsze wibracje – a ich żywotność może być jeszcze dłuższa.
Elektronika chłodzona cieczą
Kołdowanie cieczą stało się standardem we wszystkich bateriach pojazdów elektrycznych, z wyjątkiem tych najmniejszych, natomiast w aplikacjach centrów danych przechodzi od szafek zawierających systemy obliczeniowe do samych chipów. Zaczyna być również stosowane w bardzo mocnych inwerterach pojazdów elektrycznych, choć nie w taki sam sposób jak w centrach danych. Kołdowanie bezpośrednie chipa opiera się na tych samych podstawowych zasadach TIM co inne zaawansowane metody chłodzenia, ale stawia znacznie wyższe wymagania. Ponieważ te systemy działają przy niezwykle wysokim lokalnym przepływie ciepła, wymagają ścisłego kontrolowania grubości połączeń, doskonałej płaskości płyty chłodzącej oraz precyzyjnego obciążenia mechanicznego. Nawet niewielkie odchylenia mogą zwiększyć intensywność gorących punktów, podnieść naprężenia termomechaniczne i zagrozić niezawodności obudowy. Dlatego też kołdowanie bezpośrednie chipa podnosi wymagania dotyczące wydajności TIM, przekształcając to, co często jest wyborem materiału, w kwestię projektowania całego systemu.
Gdy chłodzenie zbliża się do płytki SiC, rola materiału izolacyjnego termicznego zmienia się z przewodzenia ciepła na poziomie całej struktury na precyzyjne projektowanie interfejsu. W tym przypadku kluczowe stają się ultracienkie linie łączące, kontakt bez pustek, łagodzenie naprężeń oraz niezawodność w warunkach szybkich zmian temperatury.
Problemy związane z materiałami stałymi
Pojawiające się baterie stanu stałego obiecują wyższą gęstość energii, ale powodują nowe naprężenia termomechaniczne na interfejsach z elementami chłodzącymi. W dzisiejszych komórkach litowo-jonowych materiały izolacyjne termiczne są często projektowane tak, aby radzić sobie z puchnięciem i ruchami w trakcie żywotności baterii; jednak wymagania mogą ulec zmianie w przypadku komórek, które puchną w sposób odmienny od dzisiejszych komórek typu pouch i pryzmatycznych.
W systemach o strukturze stałej wymagania zmieniają się w kierunku utrzymania precyzyjnego, jednolitego kontaktu w znacznie mniej przychylnym środowisku mechanicznym. Mniejsze puchnięcie oznacza na przykład mniejszą naturalną kompensację tolerancji, co zwiększa znaczenie stabilnego kontaktu przy kontrolowanej presji.
Oznacza to, że następne pokolenia materiałów TIM będzie musiało robić coś więcej niż tylko pochłaniać ruch i zapewniać ściśle kontrolowaną równowagę pomiędzy elastycznością, stabilnością wymiarową, wydajnością termiczną a długoterminową niezawodnością interfejsu. Wyzwanie polega już nie tyle na zarządzaniu rozszerzalnością, ile na utrzymaniu kontaktu, gdy nawet niewielkie zmiany na interfejsie mogą mieć znacznie większy wpływ niż wcześniej. Materiały TIM będą cenne nie tyle ze względu na maksymalną przewodność, ile bardziej za długoterminową stabilność interfejsu, elastyczność oraz przewidywalne zachowanie mechaniczne przez cały okres życia urządzenia.
Należy również odróżnić rozszerzanie się komórek w kierunku poziomym, czyli rozszerzanie pomiędzy komórkami, od obciążenia w kierunku pionowym, gdzie materiał interfejsu termicznego zazwyczaj znajduje się pod komórkami. Rozszerzanie jest zwykle bardziej ograniczone w kierunku pionowym, dlatego wymagania stawiane przez baterie stanu ciekłego prawdopodobnie nie stanowić będą fundamentalnego wyzwania dla twórców materiałów interfejsu termicznego.
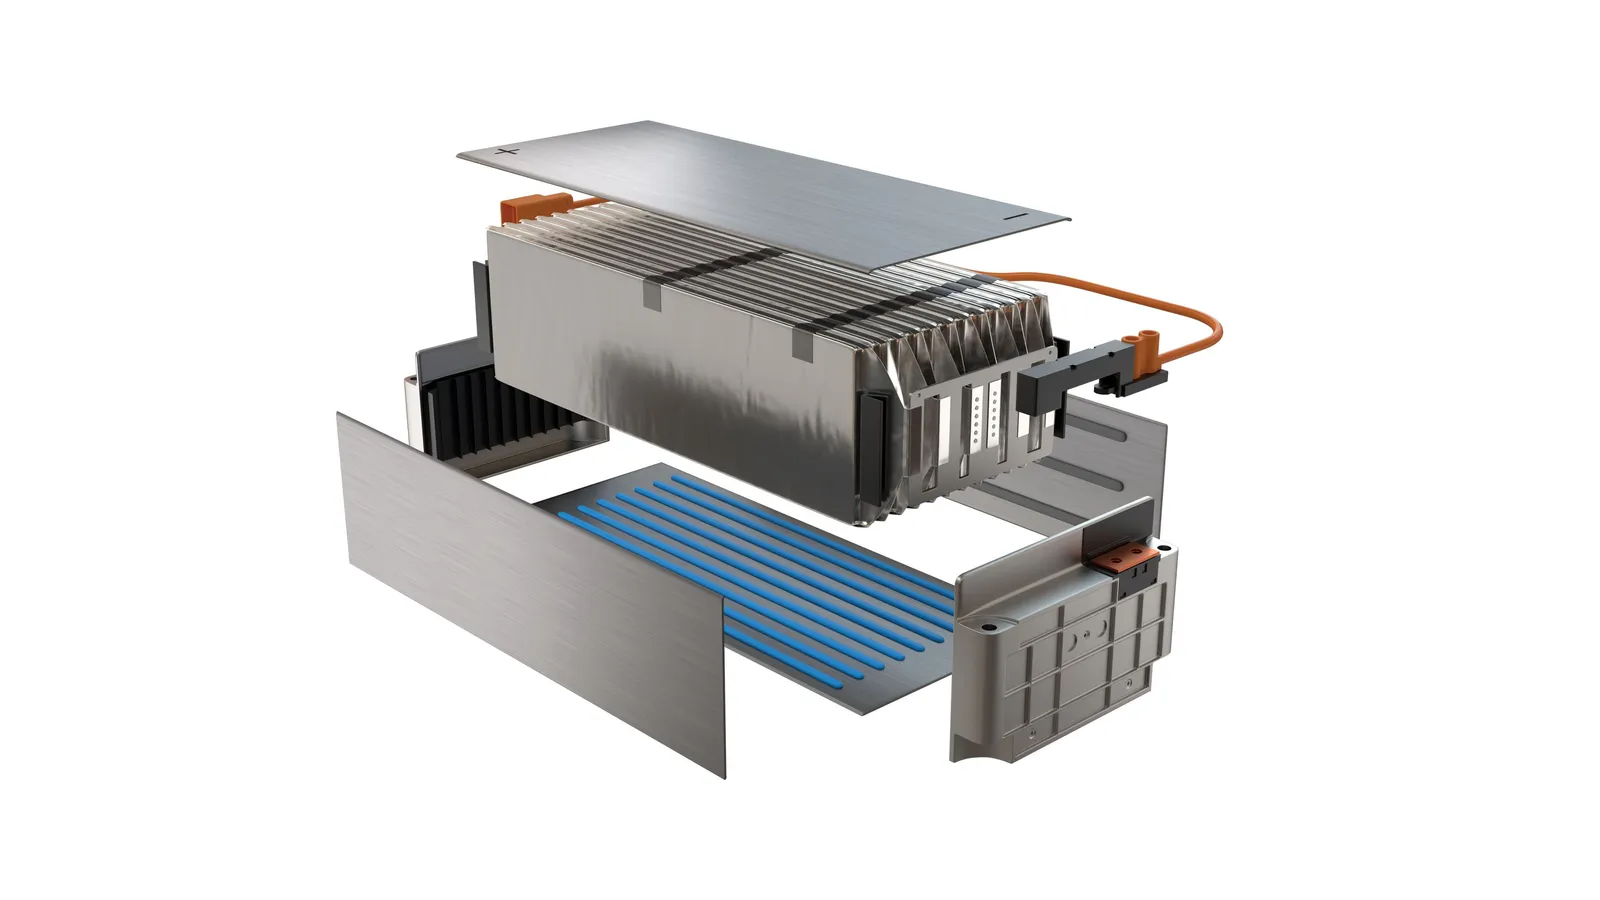
Z punktu widzenia zarządzania ciepłem efekt ten może być raczej ewolucją niż przełomem. Na przykład przyszłe projekty komórek mogą kierować rozszerzaniem się w określone obszary, jednocześnie ograniczając je w innych. Jeśli tylko część powierzchni komórki może być wykorzystana do odprowadzania ciepła, dostępna powierzchnia może się zmniejszyć, ale można to skompensować materiałami termicznymi o lepszych właściwościach.
Na razie wydaje się, że potrzeby baterii stanu stałego napędzają rozwój wysoce elastycznych, ciepłoprzewodzących materiałów łączących o strukturze stałej, których przewodność cieplna wynosi od 1,3 do 2,0 W/mK. W chwili pisania nie różni się to znacząco od osiągów obecnych materiałów TIM stosowanych w bateriach, nad którymi pracują czołowi producenci.
Wyższa gęstość energii prawdopodobnie zwiększy popyt na lepszą przewodność cieplną, ale jest to już osiągalne. W elektronice mocy używane są już materiały o znacznie wyższej przewodności cieplnej niż te stosowane w obecnych rozwiązaniach TIM do baterii.
Tak jak w wielu dziedzinach technologii związanych z mobilnością elektryczną, rosnące wymagania dotyczące wydajności, możliwości produkcji, wydłużonego okresu użytkowania oraz zmniejszonego wpływu na środowisko materiałów interfejsu cieplnego sprawiają, że produkty, które kiedyś były proste, stają się znacznie bardziej złożone pod względem inżynierii, jaką musi się w nich uwzględnić.
Podziękowania
Autor chce podziękować Holgerowi Schuhowi, kierownikowi ds. technologii cieplnych i przetwórstwa w Henkel; Wolfgangowi Hoeferowi, kierownikowi jednostki biznesowej w Kerafol; Ericowi Wymanowi, kierownikowi rozwoju biznesu w Parker, oraz Shane’owi Thompsonowi, kierownikowi ds. technologii materiałów elektronicznych w Parker; a także ekspertom z Saint-Gobain.
Część dostawców materiałów interfejsu cieplnego
C-Therm
Dow
Gravic Group
HB Fuller
Henkel
KERAFOL
Laird
Parker
Saint-Gobain
Sika