
Badanie niezniszczające
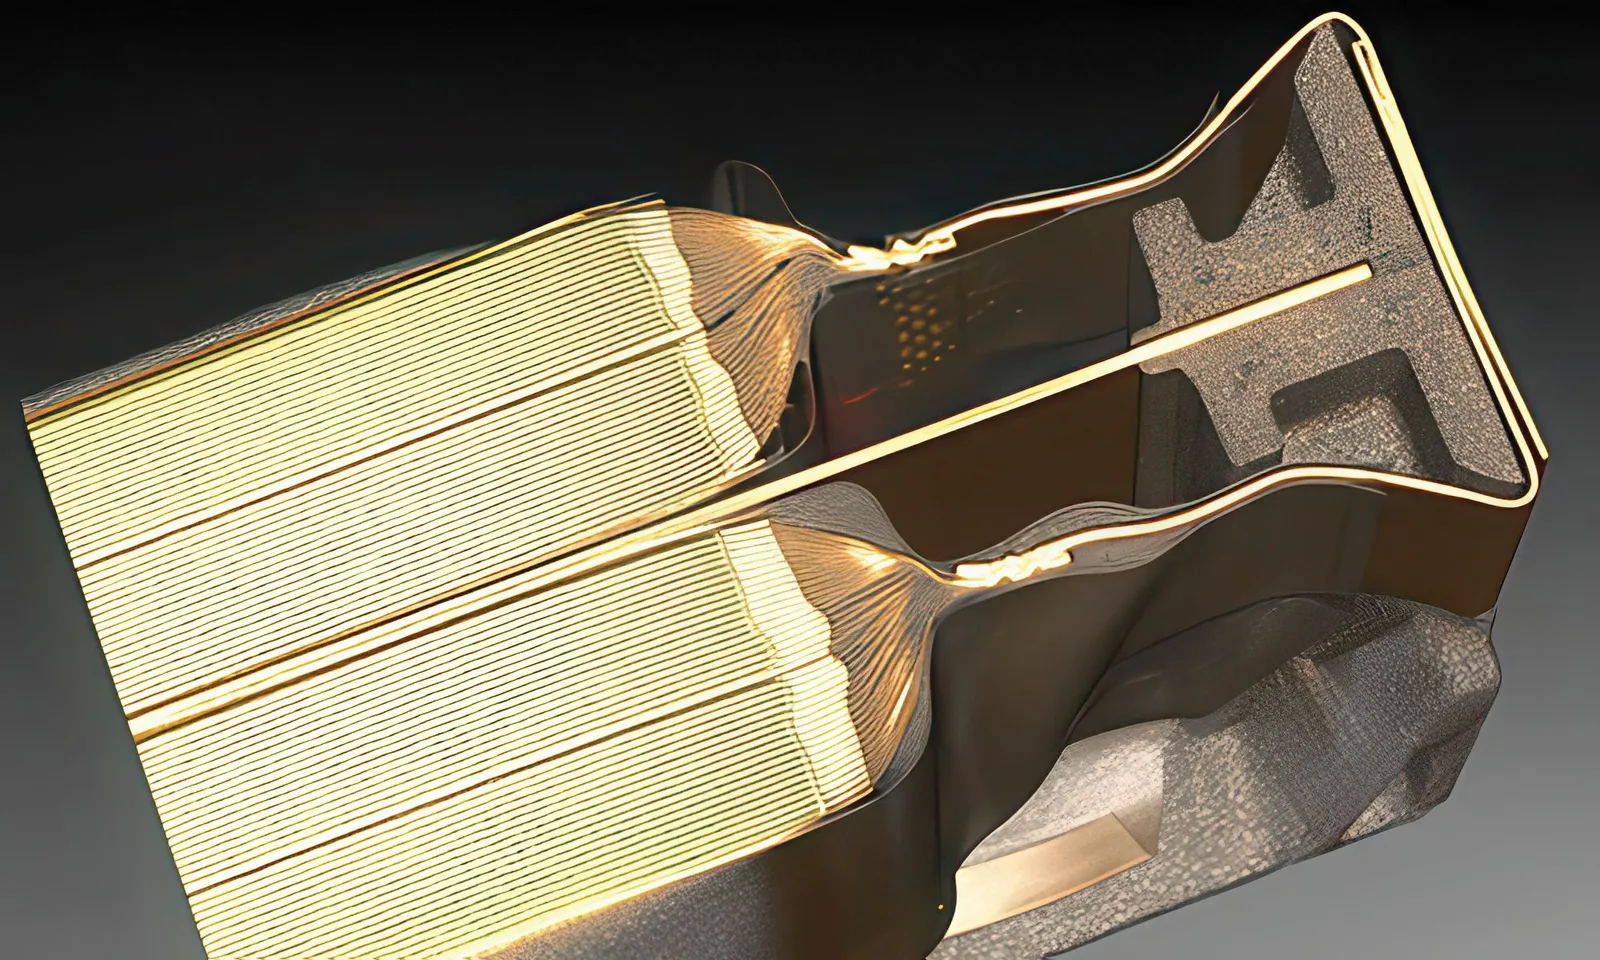
Niezniszczające testy w całym cyklu życia z wykorzystaniem NDE 4.0
NDE 4.0 łączy niezniszczające testy z czujnikami, sztuczną inteligencją oraz dwiema wersjami cyfrowymi, aby umożliwić pełną analizę całego cyklu życia, pisze Nick Flaherty
Niezniszczające testy (NDT) przechodzą fundamentalną transformację. Połączenie metod NDT z sztuczną inteligencją, dwiema wersjami cyfrowymi oraz technikami pomiarowymi stwarza możliwość analizy defektów w zamkniętym obiegu, co umożliwia ciągłe poprawianie jakości procesu produkcyjnego.
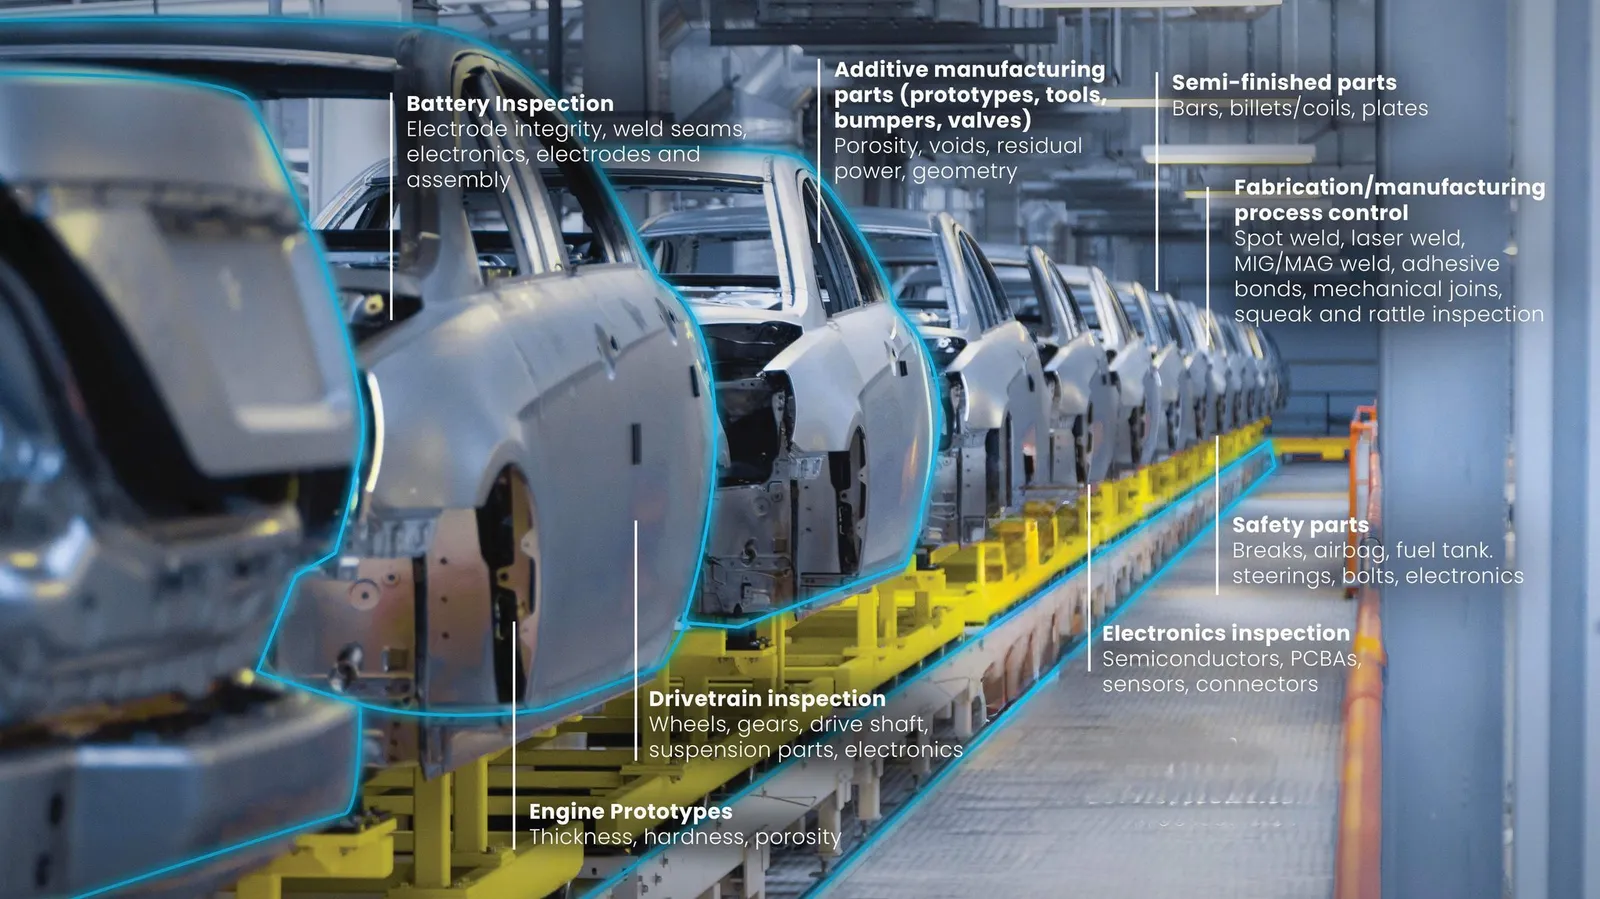
Proces tej niezniszczającej oceny (NDE) jest kluczowym elementem poprawy bezpieczeństwa, wydajności oraz skalowalności w produkcji pojazdów elektrycznych, szczególnie w przypadku pakietów baterii i silników.
Oznacza to fundamentalną zmianę w sposobie stosowania NDE w nowoczesnych systemach produkcyjnych, szczególnie przy wytwarzaniu pakietów baterii litowo-jonowych. W odróżnieniu od tradycyjnych metod NDE, które zazwyczaj są wykonywane jako oddzielne, offline kroki inspekcji, NDE 4.0 charakteryzuje się integracją technologii oceny z cyfrową infrastrukturą produkcyjną, automatyzacją oraz analizą opartą na danych. Jest to ściśle zgodne z zasadami Przemysłu 4.0, które kładą nacisk na połączalność, pozyskiwanie danych w czasie rzeczywistym oraz inteligentne podejmowanie decyzji.
Cechą wyróżniającą NDE 4.0 jest przejście od okresowych inspekcji do ciągłej i bezpośredniej oceny. W produkcji baterii, gdzie niewielkie odchylenia w procesie mogą prowadzić do poważnego spadku wydajności lub zagrożeń bezpieczeństwa, umiejętność monitorowania wad w czasie rzeczywistym jest kluczowa. NDE 4.0 umożliwia wczesne wykrywanie niejednolikości w procesie produkcyjnym na różnych etapach, w tym podczas wytwarzania elektrod, montażu komórek oraz procesów formowania, co pozwala na podjęcie działań korygujących przed rozprzestrzenieniem się wad. Dzięki łączeniu tradycyjnych danych z badań NDE z monitorowaniem stanu konstrukcji oraz danymi o stanie materiałów, producenci mogą poprawić kontrolę procesu za pomocą nowych technologii czujników, bezprzewodowej transmisji danych i robotyki. Oceny oparte na sztucznej inteligencji umożliwiają również dokładniejszą ocenę stanu konstrukcji oraz przewidywanie pozostałego czasu użyteczności.
Dyigitalizacja stanowi kluczowy element frameworku NDE 4.0. Zaawansowane czujniki rentgenowskie i ultradźwiękowe generują duże ilości wysokowymiarowych danych cyfrowych, które są przetwarzane za pomocą algorytmów uczenia maszynowego i sztucznej inteligencji. Narzędzia te umożliwiają automatyczną klasyfikację wad, wykrywanie nieprawidłowości oraz określanie korelacji pomiędzy sygnałami NDE a wskaźnikami wydajności baterii, takimi jak SoC, SoH oraz pozostały czas użyteczności.
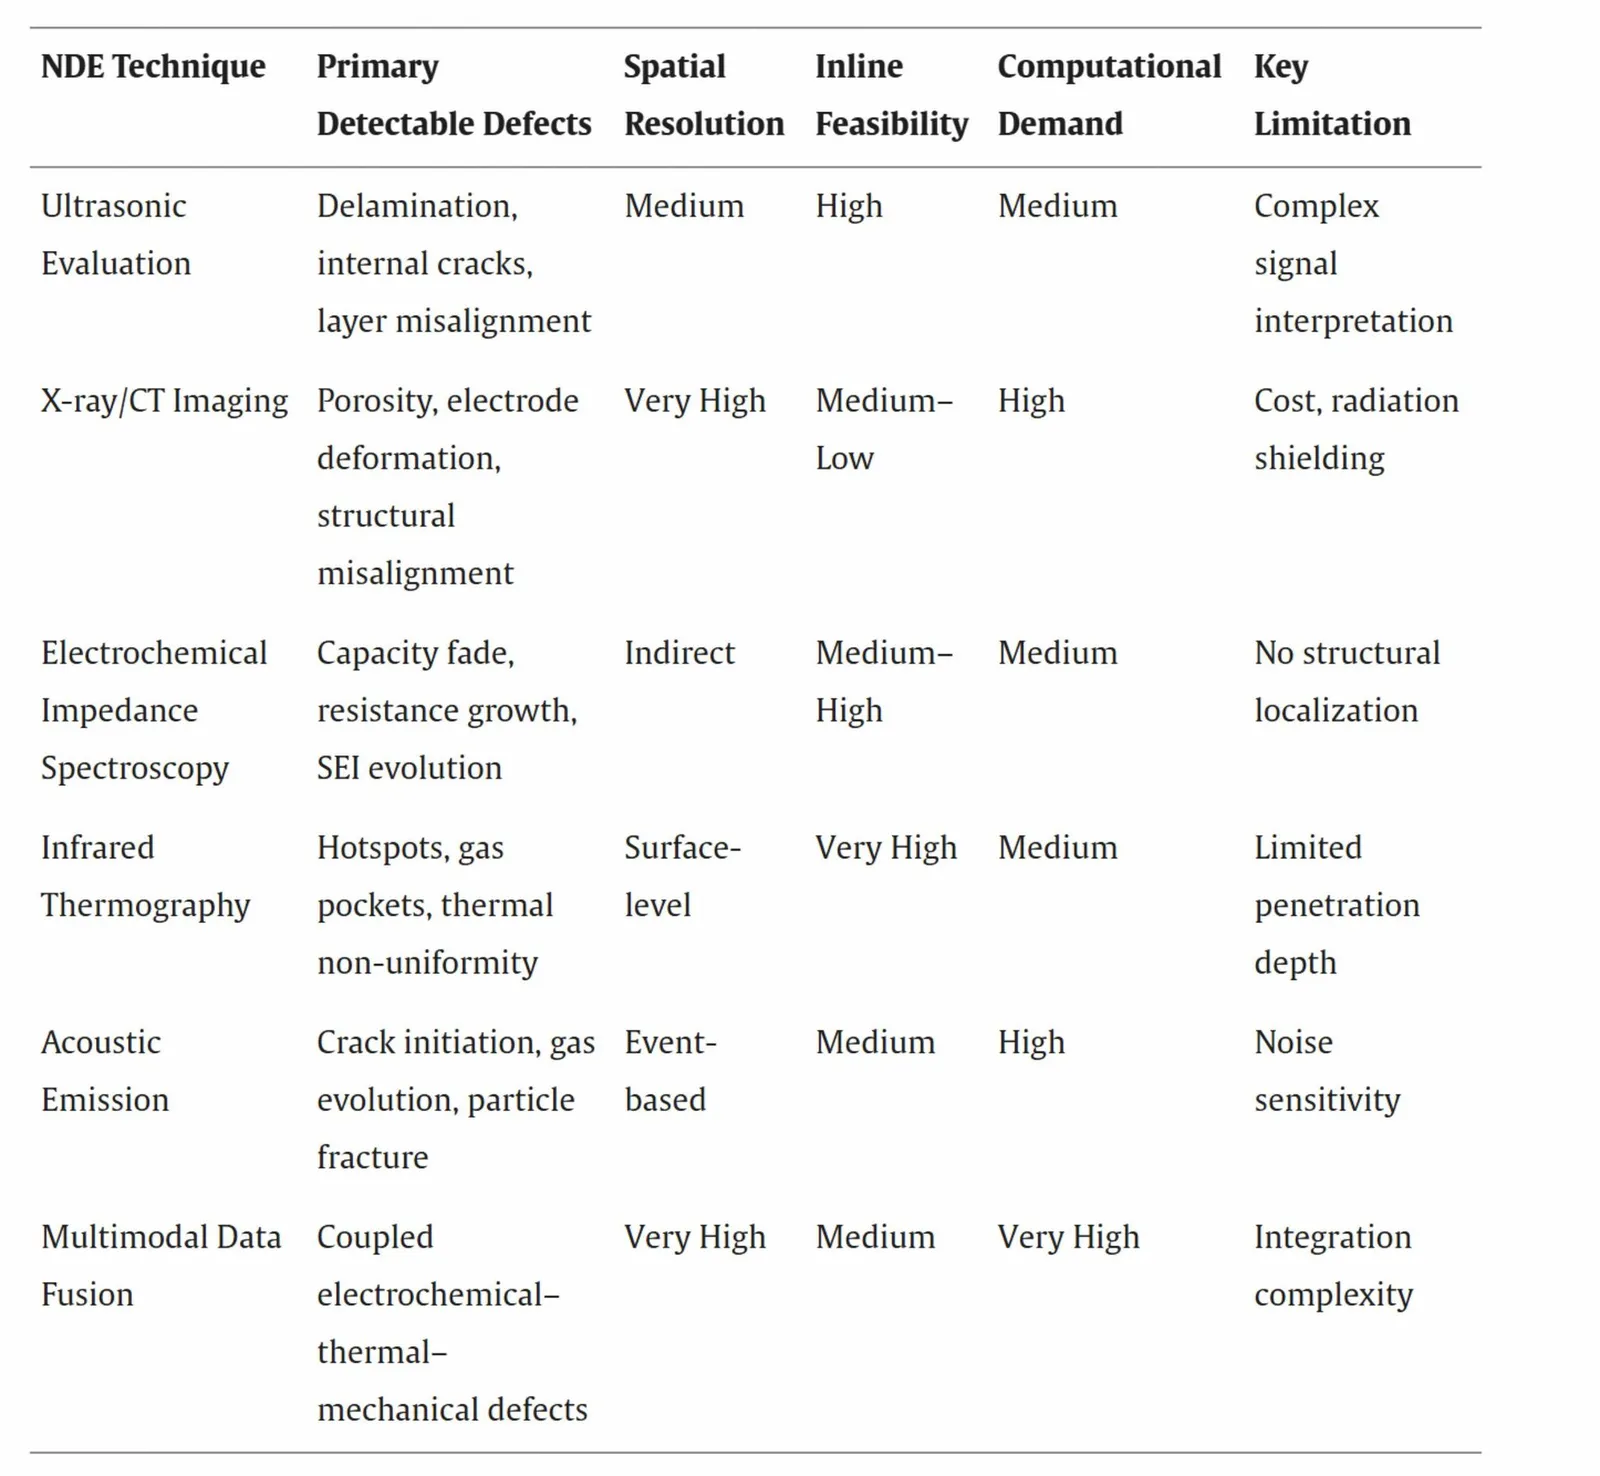
Kolejnym kluczowym aspektem NDE 4.0 jest fuzja danych multimodalnych. Zamiast polegać na jednej metodzie oceny, NDE 4.0 integruje informacje z różnych modalności pomiarowych, w tym ocenę ultradźwiękową, termografię podczerwoną, spektroskopię impedancji elektrochemicznej (EIS) oraz techniki oparte na obrazowaniu. Ta fuzja uzupełniających się danych poprawia wrażliwość na defekty i zmniejsza niepewność, szczególnie w przypadku złożonych, wielkoskalowych mechanizmów awarii w bateriach litowo-jonowych.
NDE 4.0 kładzie również nacisk na integrację w zamkniętym obiegu z systemami produkcyjnymi i monitoringu. Wyniki oceny są bezpośrednio powiązane z platformami kontroli procesów, cyfrowymi bliźniakami oraz systemami zarządzania bateriami, co umożliwia adaptacyjne strategie produkcji oraz lepszy monitoring w trakcie eksploatacji. Ta zdolność do pracy w zamkniętym obiegu przekształca NDE z pasywnego narzędzia kontroli jakości w aktywny element optymalizacji procesów i zarządzania cyklem życia produktu.
Rodzaje NDT
Technologie NDT są kluczowe dla zapewnienia integralności konstrukcyjnej, efektywności i bezpieczeństwa komponentów pojazdów elektrycznych, przy jednoczesnym unikaniu uszkodzeń podczas inspekcji.
Badanie ultradźwiękowe (UT) wykorzystuje fale dźwiękowe do mapowania komórek baterii oraz identyfikacji wad wewnętrznych, takich jak puste przestrzenie, delaminacja i dendryty, na poziomie mikro- i nanometrycznym. Do badania kompozytowych obudów, wirników silników o dużej prędkości oraz połączeń klejowych w konstrukcjach wielomateriałowych stosuje się różne metody, takie jak badanie ultradźwiękowe z użyciem układu fazowego, badanie ultradźwiękowe z falami kierowanymi oraz badanie ultradźwiękowe z połączeniem powietrznym.
Najczęściej stosowanymi konfiguracjami ultradźwiękowymi są metody typu impuls-echo, transmisja przez materiał oraz fale kierowane. Metody impuls-echo wykorzystują jeden przetwornik i interpretują odbite sygnały w celu zidentyfikowania wewnętrznych nieciągłości, natomiast metody transmisji przez materiał wykorzystują oddzielne przetworniki nadawcze i odbiorcze do zmierzenia tłumienia i opóźnienia fali w zależności od grubości materiału, co zwiększa czułość na subtelne zmiany wewnętrzne. Metody fal kierowanych, w tym fale Lamba, przekazują impuls ultradźwiękowy wzdłuż powierzchni materiału i charakteryzują się wysoką czułością na delaminację oraz defekty międzywarstwowe, ponieważ ich energia jest silnie wpływana przez warunki brzegowe w strukturach warstwowych.
Kamery podczerwone mogą monitorować emisje cieplne i wykrywać anomalie. Techniki lock-in oraz termografia impulsowa pozwalają na wykrywanie pustych przestrzeni pod powierzchnią, miejsc o wysokim oporze kontaktowym w przewodach wysokiego napięcia lub zatkania kanałów chłodzących w urządzeniach elektronicznych, takich jak inwertery i baterie.
Skanowanie rentgenowskie oraz tomografia komputerowa (XCT) wykorzystują tę samą promieniowanie jonizujące co w szpitalach do tworzenia obrazów 2D i 3D o wysokiej rozdzielczości. Są one stosowane głównie do sprawdzania spoin między komórkami baterii a ich obudową, ustawienia elektrod wewnątrz komór, spoin lutowniczych w półprzewodnikach elektrycznych oraz konstrukcji gigacastingu.
Testy prądów eddy (ECT) wykorzystują indukcję elektromagnetyczną do wykrywania defektów na powierzchni i w jej bliskiej okolicy w komponentach przewodzących. Technika ta jest szeroko stosowana do sprawdzania spoin w statorach silników elektrycznych, pęknięć w warstwach rotorów oraz spoin na elementach baterii.
Ocena emisji akustycznej (AE) to pasywna technika badania nieinwazyjnego, która wykrywa chwilowe fale elastyczne powstające w wyniku nagłego uwalniania się lokalizowanej energii w materiale. W bateriach litowo-jonowych takie uwalnianie energii jest zazwyczaj powiązane z powstawaniem mikropęknięć, ich rozprzestrzenianiem się, pękaniem cząstek, wydzielaniem gazu lub oddzieleniem się warstw na granicy styku. Czujniki emisji akustycznej, w tym urządzenia piezoelektryczne, światłowodowe oraz oparte na technologii MEMS, przekształcają te fale elastyczne w sygnały elektryczne, które można analizować pod kątem amplitudy, czasu trwania, zawartości częstotliwości oraz częstości występowania zdarzeń.
Techniki NDE oparte na lasercie umożliwiają wysokodokładne, bezkontaktowe pomiary komponentów baterii i są wykorzystywane głównie do kontroli wymiarowej, profilowania powierzchni oraz wykrywania wad. Systemy skanowania laserowego pozwalają na tworzenie szczegółowych modeli 3D, co ułatwia z dużą dokładnością identyfikację odchyleń geometrycznych i nierówności powierzchni. W porównaniu z obrazowaniem polem magnetycznym, które skupia się na wykrywaniu wad kolektorów prądu pod koniec procesu produkcyjnego, techniki oparte na lasercie oferują szersze zastosowanie na różnych etapach wytwarzania.
Modele uczenia maszynowego (takie jak sieci CNN i GAN) przetwarzają skany z kontroli przy użyciu wszystkich tych technologii w czasie rzeczywistym, aby zautomatyzować rozpoznawanie wad, skrócić czas inspekcji i zmniejszyć liczbę fałszywie pozytywnych wyników.
Sieci czujników, w tym wbudowane czujniki piezoelektryczne, nieprzerwanie przekazują dane strukturalne i operacyjne do platform chmurowych, umożliwiając monitorowanie stanu konstrukcji w czasie rzeczywistym oraz symulacje i monitorowanie „cyfrowych bliźniaków”. Sprzyja to konserwacji predyktywnej, w której symulacje przewidują awarie na podstawie danych historycznych i planują konserwację naprawczą przed awarią pojazdu.
Pakiety baterii
NDE 4.0 łączy zaawansowane technologie sensoryczne z sztuczną inteligencją, automatyczną analizą danych oraz systemami cyberfizycznymi, aby umożliwić ciągłą kontrolę komponentów i zespołów baterii w trakcie procesu produkcji. W odróżnieniu od tradycyjnych testów na końcu linii produkcyjnej lub diagnostyki po awarii, frameworki NDE 4.0 mają na celu wykrywanie wad we wczesnym stadium, śledzenie ich rozwoju oraz dostarczanie praktycznych informacji zwrotnych dla procesów produkcyjnych. Ta możliwość jest szczególnie cenna ze względu na skalę nowoczesnych gigafaktorii oraz rosnącą złożoność architektury baterii. Mimo znacznego postępu, powszechne wdrożenie NDE 4.0 w masowej produkcji baterii do pojazdów elektrycznych pozostaje ograniczone. Do głównych wyzwań należą integracja z istniejącymi liniami produkcyjnymi, skalowalność w warunkach wysokiego przepustowości, łączenie danych z wyjściami systemu BMS oraz długoterminowa weryfikacja niezawodności i opłacalności.
Wykorzystanie danych z badań niezniszczających w połączeniu z modelami termicznymi oraz szacunkami BMS stanowi ważną możliwość udoskonalenia strategii konserwacji predykcyjnej, skrócenia czasu przestoju oraz zmniejszenia ryzyk bezpieczeństwa na całym cyklu życia baterii. Wdrożenie NDE 4.0 może zmniejszyć odsetek surowca bezwartościowego, poprawić stopień wydajności oraz obniżyć koszty gwarancji i odwołań.
W zastosowaniach dotyczących pakietów baterii techniki badania niezniszczającego są szeroko wykorzystywane do wykrywania wad produkcyjnych, oceny integralności konstrukcji oraz monitorowania mechanizmów degradacji zarówno podczas produkcji, jak i eksploatacji. Technologia ta rozwinęła się od prostych inspekcji wizualnych i podstawowej oceny mechanicznej do zaawansowanych metod pomiarowych i obrazowania opartych na fizyce, co stanowi fundamentalną zmianę w sposobie generowania, przetwarzania i wykorzystywania danych z inspekcji.
Metody badania niestrukturalnego stosowane w eksploatacji oraz do wczesnego wykrywania awarii umożliwiają ciągłe monitorowanie stanu baterii podczas pracy. Metody oparte na impedancji, detekcja akustyczna oraz monitorowanie temperatury mogą wykryć nieprawidłowe tendencje degradacji lub zagrożenia bezpieczeństwa przed wystąpieniem katastrofalnej awarii.
Klasyfikacja ta podkreśla, że skuteczna inspekcja baterii wymaga zastosowania kombinacji technik badania niestrukturalnego dobranych na podstawie typu wady, etapu produkcji oraz wymagań produkcyjnych. Tradycyjne metody badania niestrukturalnego umożliwiają kompleksową ocenę zarówno zewnętrznych, jak i wewnętrznych właściwości fizycznych, mechanicznych, termicznych i elektrochemicznych baterii litowo-jonowych, a inspekcja wizualna pozostaje podstawowym sposobem identyfikacji uszkodzeń zewnętrznych, deformacji, wycieków oraz nierówności powierzchni.
Badanie ultradźwiękowe
Niedawne badania wykazały możliwość zastosowania technologii fal przewodzonych ultradźwiękowych do oceny poziomu naładowania oraz stanu baterii, wykorzystując cechy sygnału w domenie czasowej i częstotliwościowej. Jednak okazało się, że wrażliwość na stan elektrochemiczny maleje wraz z upływem czasu, co wskazuje na konieczność strategii kalibracji uwzględniających postępujące zmiany strukturalne i materiałowe w trakcie cyklu życia baterii. Dodatkowe badania wykorzystywały pomiar czasu przebywania fali w baterii za pomocą ultradźwięków do monitorowania poziomu naładowania, przy czym uzyskano spójne dowody na silną zależność tego czasu od temperatury i stanu mechanicznego, co wymaga dokładnego oddzielenia efektów termicznych w celu uzyskania wiarygodnych wyników w praktycznych systemach. To pokazuje, że ocena za pomocą ultradźwięków jest obiecująca pod kątem monitorowania w czasie rzeczywistym, ale jej możliwość interpretacji zależy od kontrolowania lub kompensowania temperatury, ciśnienia oraz warunków brzegowych.
Ultradźwięki przekazywane przez powietrze stały się również potencjalnym sposobem inspekcji bezkontaktowej, umożliwiając wykrywanie oddzielenia warstw, pęknięć oraz pustek w elektrodach i separatorach, a także wspierając ocenę stanu układu scalonego. Połączenie pomiarów ultradźwiękowych z termografią podczerwoną może dostarczyć uzupełniających informacji, ponieważ ultradźwięki badają strukturę wewnętrzną, natomiast termografia rejestruje anomalie temperaturowe na powierzchni związane ze zmianami oporu, wytwarzaniem gazu lub lokalnym nagrzewaniem.
Coraz częściej stosuje się podejścia oparte na danych, aby powiązać cechy akustyczne ze stanem elektrochemicznym, a najnowsze badania proponują strategie wspólnego szacowania poziomu energii oraz temperatury przy użyciu odbitych fal ultradźwiękowych oraz technik wzbogacania danych w celu poprawy odporności modeli. Ocena za pomocą fal ultradźwiękowych jest szczególnie atrakcyjna w kontekście NDE 4.0 ze względu na swoją kompatybilność z automatyzacją, szybkość pomiarów oraz możliwość integracji z sztuczną inteligencją, co umożliwia skalowalną klasyfikację wad i monitorowanie w czasie rzeczywistym.
Rentgen i tomografia komputerowa
XCT umożliwia szczegółową charakteryzację defektów takich jak niewłaściwe ustawienie elektrod, puste przestrzenie, delaminacja oraz deformacje strukturalne, które mogą prowadzić do wewnętrznych zwarcia. Jego wysoka rozdzielczość przestrzenna, w tym nano-CT w kontekście badań naukowych, ułatwia badanie drobnych struktur, takich jak interfejsy elektrod oraz nierównomierności mikrostrukturalne.
Mimo tych zalet, masowe wdrożenie metod oceny opartych na promieniach X napotyka trudności ze względu na koszt sprzętu, czas skanowania oraz wymogi bezpieczeństwa radiologicznego, które zazwyczaj wymagają specjalistycznych obiektów i wykwalifikowanego personelu, chociaż koszty systemów maleją, a sztuczna inteligencja pomaga w interpretacji danych.
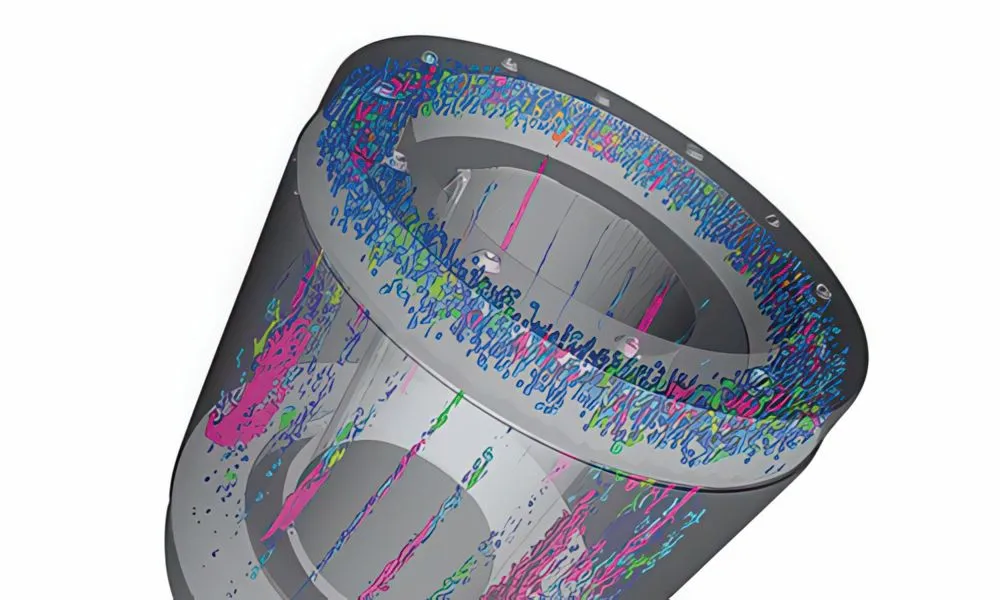
Podejście rekonstrukcji w czasie rzeczywistym przetwarza najnowsze projekcje w celu generowania obrazu 3D podczas eksperymentu, umożliwiając obserwację dynamicznych procesów oraz bieżące dostosowywanie eksperymentu w czasie rzeczywistym. Ostatnie badania dotyczyły również uczenia się w momencie potrzeby w celu usuwania szumów przy użyciu metod uczenia głębokiego oraz szybszych obliczeń podczas przeprowadzania tomografii rentgenowskiej, co wspiera dostarczanie informacji zwrotnych w czasie rzeczywistym dla optymalizacji eksperymentu oraz automatycznego interpretowania wyników. Rozwój te są ściśle zgodne z celami NDE 4.0, umożliwiając szybsze procesy tworzenia obrazów, automatyczne rozpoznawanie wad oraz integrację wyników obrazowania z systemami cyfrowej produkcji.
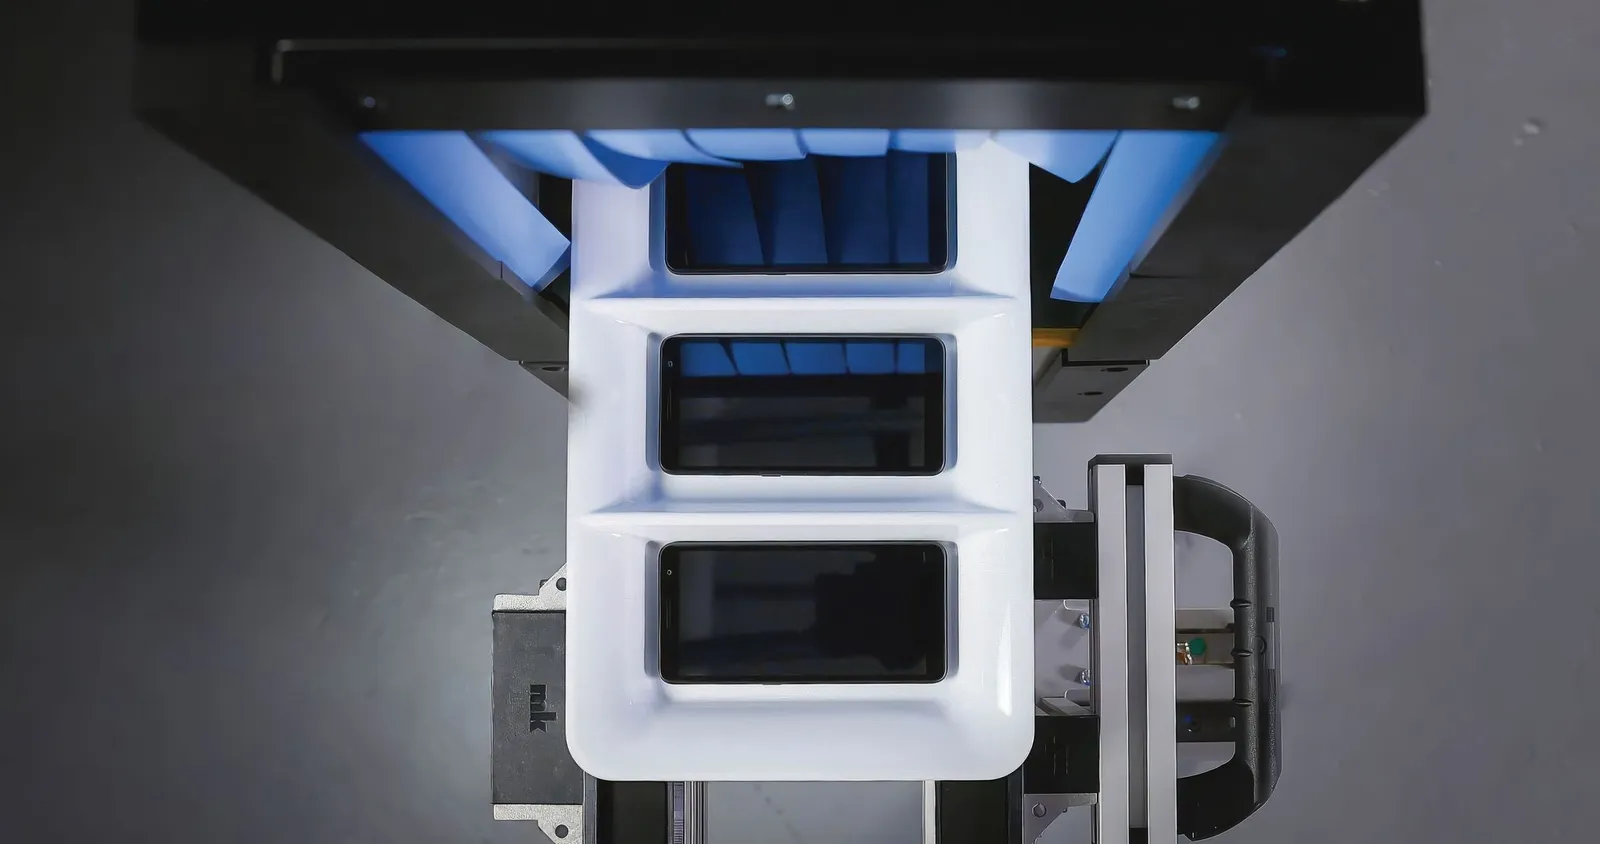
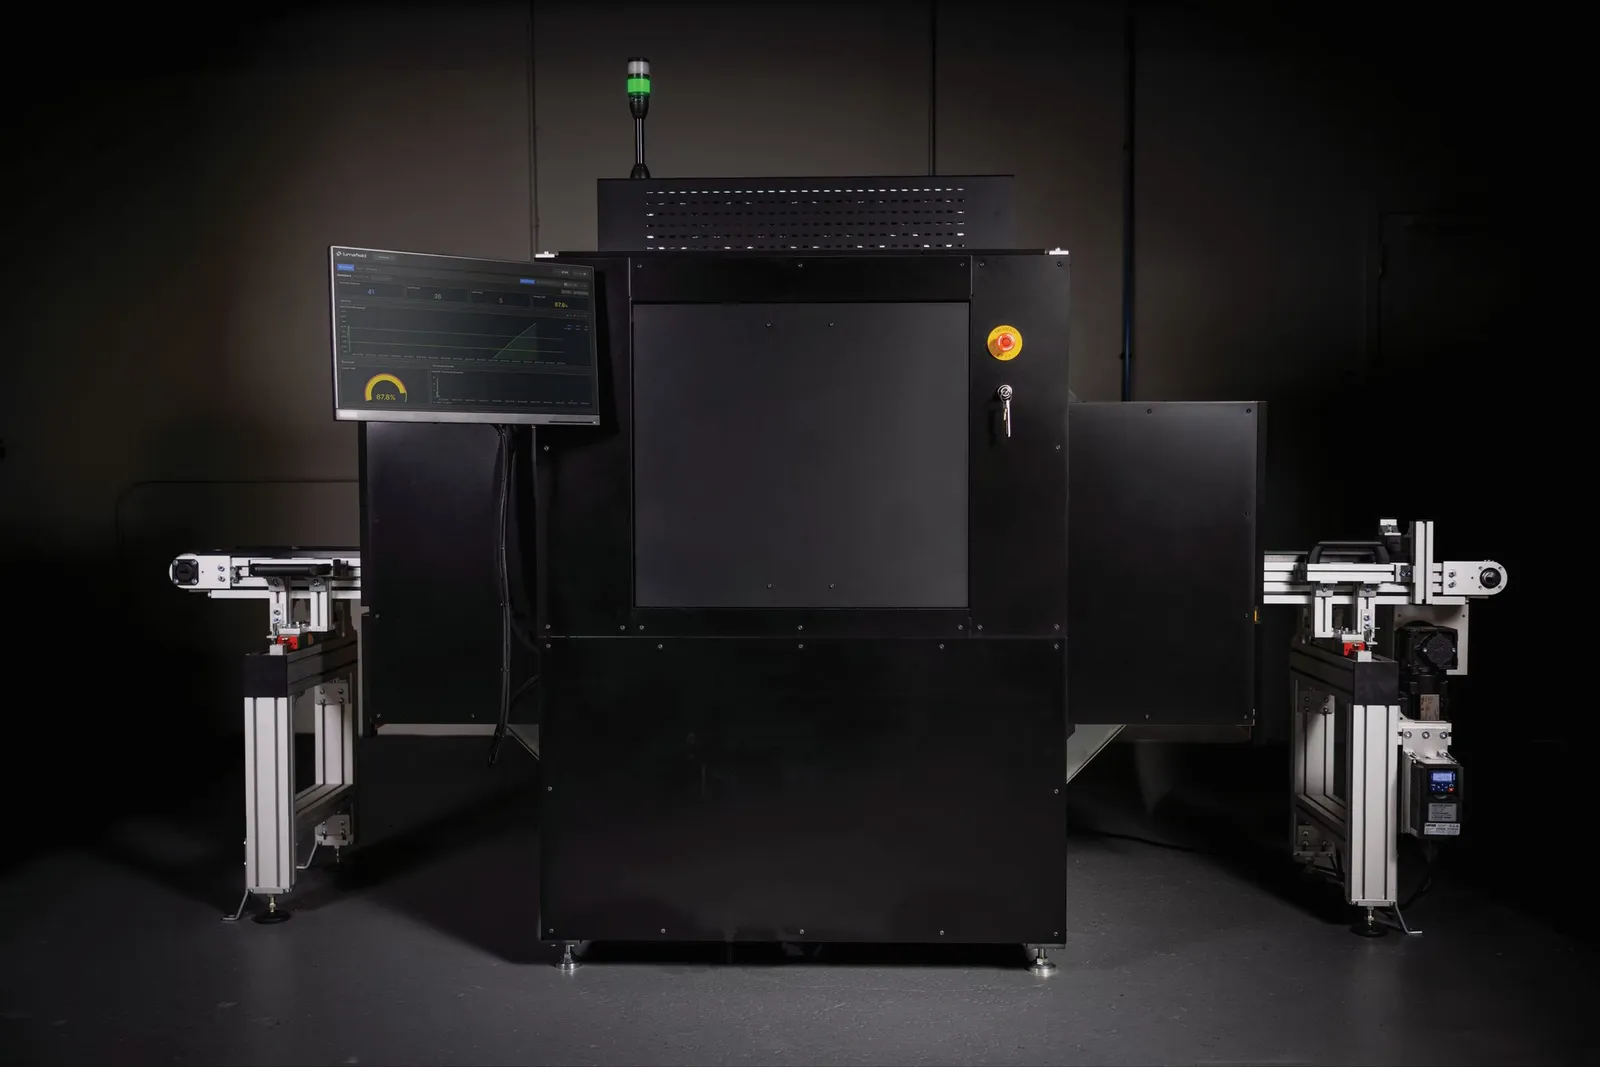
Został opracowany nowy system rentgenowski typu inline, przeznaczony do środowisk produkcyjnych, gdzie ważne są zarówno zakres inspekcji, jak i szybkość przetwarzania. System ten, zaprojektowany tak, by bezpośrednio łączyć się z istniejącymi liniami produkcyjnymi, sprawdza każdą część z pełną prędkością transportera, bez konieczności używania specjalnych uchwytów ani innych przeszkód w toku produkcji.
Konwencjonalne skanowanie rentgenowskie typu inline od dawna jest wykorzystywane do wykrywania oczywistych wad, ale wartość generowanych danych była zawsze ograniczona. Połączenie inspekcji rentgenowskiej na linii produkcyjnej z platformą oprogramowania w chmurze przekształca każde skanowanie w punkt danych, który służy do automatycznego podejmowania decyzji, monitorowania procesów oraz tworzenia raportów organizacyjnych. Dzięki temu badania NDT wykraczają poza prostą ocenę „przejdzie/nie przejdzie”, ponieważ dane gromadzą się w trakcie kolejnych serii produkcji, zmian i lokalizacji.
Konfiguracje źródła i detektora rentgenowskiego mogą być ułożone w układy, które odpowiadają sposobowi prezentacji części na linii produkcyjnej oraz konkretnym obszarom interesującym pod kątem inspekcji w układach 2D i 2,5D. Architektura wieloliniowa 2,5D pozyskuje informacje o głębokości w jednej przejściu, zapewniając lepszą widoczność defektów w trudnych zastosowaniach. Dostępne opcje sortowania i odrzucania umożliwiają kontrolę nad tym, w jaki sposób obsługiwane są części oznaczone jako problematyczne.
Testy akustyczne
AE jest szczególnie skuteczne w monitorowaniu aktywnych procesów uszkodzeń zachodzących podczas pracy baterii, a nie tylko w wykrywaniu statycznych defektów. Badania eksperymentalne pokazały, że sygnały AE zmieniają się w zależności od składu materiału elektrod i stanu elektrochemicznego, ujawniając korelacje pomiędzy cechami akustycznymi a stabilnym lub niestabilnym zachowaniem baterii. Zazwyczaj obserwuje się dwa dominujące typy sygnałów AE – emisje ciągłe, związane z reakcjami elektrochemicznymi, oraz emisje impulsowe, powiązane z dyskretnymi zdarzeniami uszkodzeń mechanicznych. Stwierdzono, że ciągła aktywność AE podczas rozładowania koreluje z ogólnym stanem baterii, natomiast emisje impulsowe są bardziej widoczne we wczesnych etapach cyklingu i wzrastają wraz z starzeniem się, co jest zgodne z trendami opisanymi w modelu krzywej wannowej degradacji.
Ocena fal akustycznych oferuje zalety w wykrywaniu uszkodzeń we wczesnym stadium, które mogą być niewidoczne przy użyciu metod opartych na obrazowaniu. Jednak jej wrażliwość na szum tła, warunki brzegowe oraz umiejscowienie czujnika utrudnia interpretację wyników. W ramach frameworku NDE 4.0 ocena fal akustycznych czerpie znaczne korzyści z automatycznego klasyfikowania sygnałów oraz rozpoznawania wzorców opartego na sztucznej inteligencji, co umożliwia skalowalne zastosowanie do wczesnego wykrywania usterek i monitorowania degradacji w systemach baterii.
Technologia skanującej mikroskopii akustycznej wysyła fale dźwiękowe o niskiej energii przez komercyjną baterię typu pouch. Prędkość fal zmienia się w miarę przechodzenia przez różne materiały znajdujące się wewnątrz baterii, co pozwala badaczom uzyskać kompleksowy, szczegółowy i szybki obraz zmian chemicznych w materiałach baterii podczas jej użytkowania.
Proces ten może pomóc w wykrywaniu usterek strukturalnych lub uszkodzeń, które mogą spowodować zwarcie elektryczne, braków lub nierównowag w materiałach, które mogą utrudnić prawidłowe funkcjonowanie, a także wskaźników wskazujących na możliwe problemy. Jedną z substancji, które skanowanie potrafi szczególnie dobrze wykryć, jest gaz – co jest ważne, ponieważ jego obecność wewnątrz baterii świadczy o suchych obszarach, które mogą spowodować awarię komórki podczas użytkowania.
Termografia
W analizie baterii stosuje się zarówno pasywną, jak i aktywną termografię. Pasywna termografia podczerwona (IRT) opiera się na cieple wytwarzanym podczas normalnej pracy baterii, natomiast aktywna termografia podczerwona wykorzystuje zewnętrzne źródła pobudzenia w celu lepszego wykrywania defektów. Opisano różne źródła pobudzenia, takie jak podgrzewanie laserowe, lampy błyskowe, pobudzenie ultradźwiękowe, podgrzewanie indukcyjne oraz stymulacja elektryczna – ich wybór zależy od właściwości materiału i cech defektów. Techniki aktywnej termografii, szczególnie pulsacyjna IRT, wykazują duże możliwości w wykrywaniu delaminacji oraz wewnętrznych defektów poprzez chwilowe reakcje termiczne.
W licznych badaniach połączono metodę IRT z pomiarami termopar, aby zbadać zachowanie termiczne baterii litowo-jonowych przy różnych szybkościach rozładowania, co ujawniło silne powiązania pomiędzy rozkładem temperatury, geometrią baterii a obciążeniami działającymi na nią. Ostatnie prace wprowadziły również podejścia hybrydowe, które łączą termografię z uproszczonymi modelami termicznymi w celu oszacowania wewnętrznej generacji ciepła w bateriach typu pouch, co umożliwia lepszą interpretację danych dotyczących temperatury powierzchni. Z perspektywy NDE 4.0 metoda IRT doskonale nadaje się do zautomatyzowanych, szybkich inspekcji, a jej skuteczność można zwiększyć poprzez przetwarzanie obrazów i sztuczną inteligencję w celu wykrywania nieprawidłowości w czasie rzeczywistym oraz prognozowania bezpieczeństwa.
Detekcja laserowa
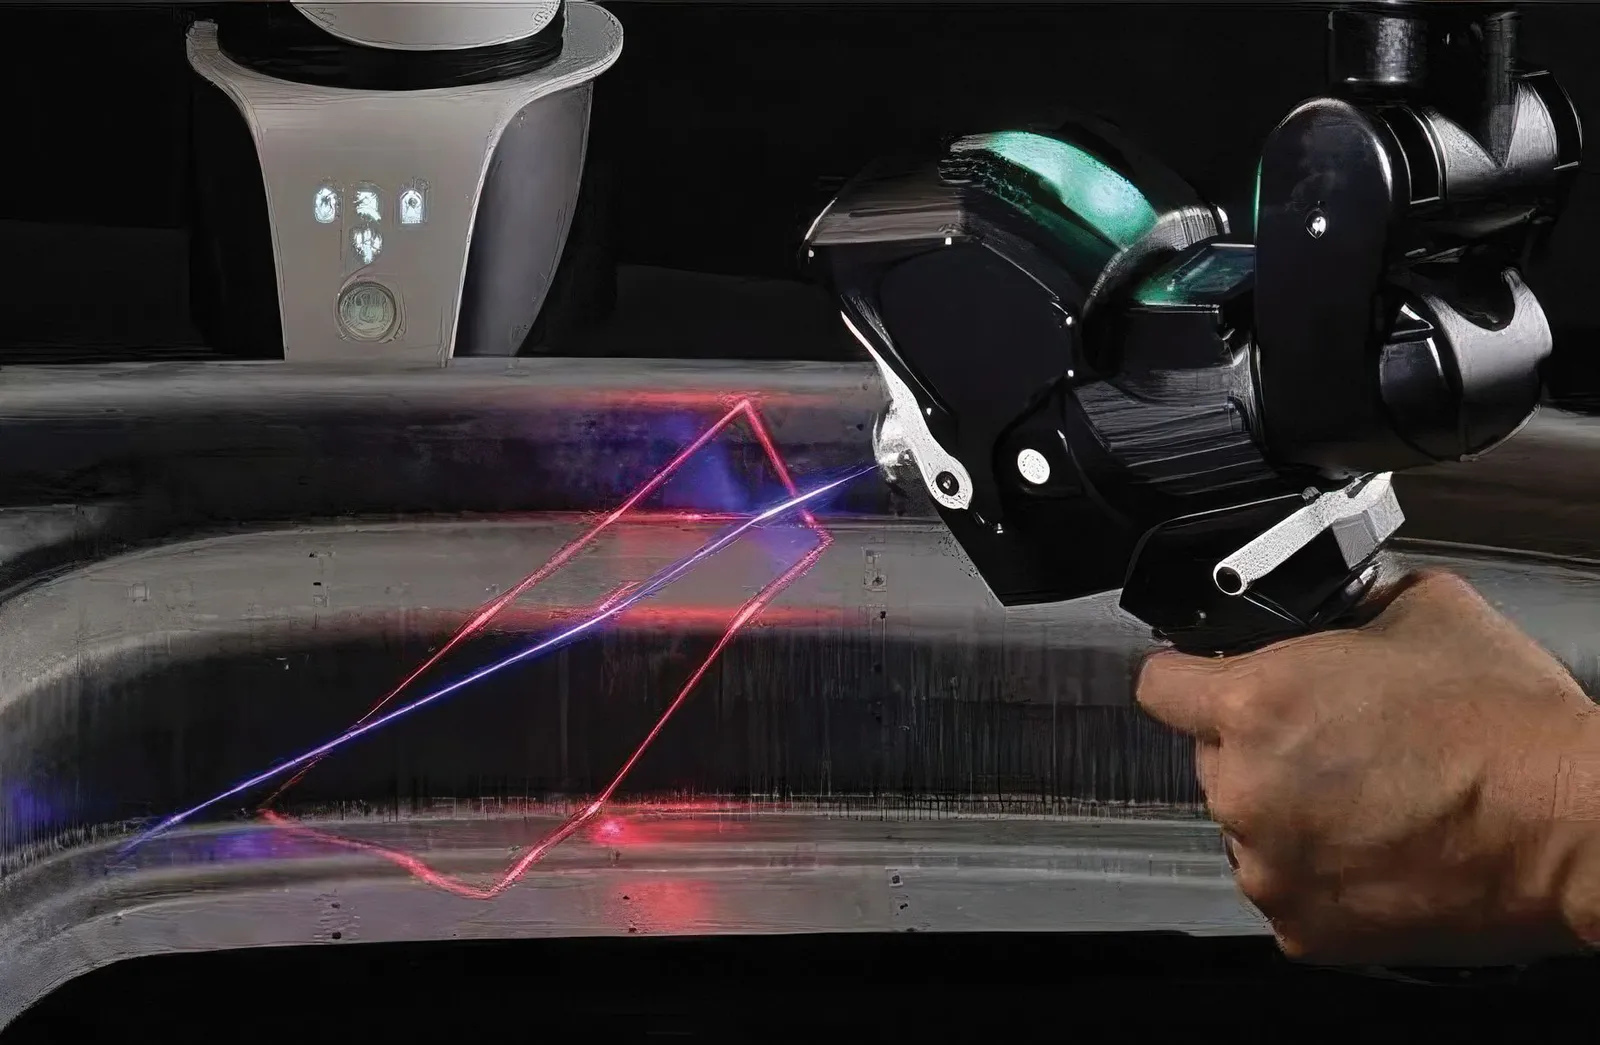
Niedawne badania wprowadziły systemy inspekcji laserowej bez kontaktu, które łączą stymulację lasera z pomiarnikiem wibracji laserowego Dopplera w celu wykrywania wad wewnętrznych w bateriach litowo-jonowych podczas produkcji. Dzięki analizie propagacji fal Lamba, systemy te mogą odróżnić komórki nienaruszone od tych uszkodzonych, co umożliwia monitorowanie w czasie rzeczywistym oraz ilościową klasyfikację wad. Takie podejścia wykazują duży potencjał do zastosowania w inspekcji inline ze względu na swój charakter bezkontaktowy oraz kompatybilność z automatyzacją.
Mimo że techniki oceny oparte na laserach zapewniają wysoką rozdzielczość i elastyczność, nadal istnieją wyzwania związane z kosztem systemu, wrażliwością na warunki środowiskowe oraz wymaganiami dotyczącymi przetwarzania danych. Bieżące badania koncentrują się na poprawie odporności, rozdzielczości oraz integracji z automatycznymi liniami produkcyjnymi. Metody te oparte na laserach są szczególnie atrakcyjne, gdy łączy się je z zaawansowanym przetwarzaniem sygnałów i sztuczną inteligencją, co umożliwia skalowalną i wydajną inspekcję przy produkcji baterii najnowszej generacji.
Niedawna współpraca łączy radiografię, tomografię komputerową oraz ultradźwięki sterowane sztuczną inteligencją w celu stworzenia kompleksowego rozwiązania inspekcji na całym cyklu życia baterii, przeznaczonego do produkcji, rozwoju oraz obsługi w terenie. Ten zintegrowany system inspekcji jest pierwszym na rynku, który potrafi wykrywać różne rodzaje awarii w całym cyklu produkcji, zapewniając producentom baterii oszczędności kosztowe oraz wyższą produktywność.
Żadna pojedyncza technologia inspekcji nie jest w stanie wykryć wszystkich rodzajów awarii w całym cyklu produkcji, dlatego ta współpraca obejmuje wspólny rozwój produktu, wspólne projektowanie nowej generacji sond oraz zintegrowane usługi. Celem jest rozwiązanie fundamentalnego problemu inspekcji, z którym borykają się fabryki baterii na całym świecie – a mianowicie faktu, że nawet 90% komórek baterii do pojazdów elektrycznych zawiera jakąś formę nieprawidłowości.
Zdolność inspekcji na całym cyklu życia obejmuje produkcję komórek, montaż modułów oraz obsługę w terenie. Do zapewnienia jakości i analizy awarii w warunkach laboratoryjnych wykorzystuje się radiografię oraz XCT, a do rozwoju komórek i charakteryzacji materiałów – XCT o standardzie R&D. Do inspekcji pakietów baterii i modułów stosuje się CT o wysokiej energii.
Elektronika do ultradźwięków typu phased array, wyposażona w zaawansowane algorytmy kształtowania wiązki oraz sondy, jest projektowana i wytwarzana specjalnie w naszej firmie pod potrzeby środowisk przemysłowych. Technologia sond array oraz elektronika do przetwarzania sygnałów łączy się z warstwą analityki AI, tworząc platformę UT typu inline o wyższej czułości i większej odporności w warunkach linii produkcyjnej.
Połączenie wielu technologii NDT, od XCT i ultradźwięków do przeglądów w trakcie produkcji, po sztuczną inteligencję służącą do zamknięcia pętli zwrotnej z danymi procesowymi, umożliwia producentom szybsze reagowanie na wady, zmniejszenie ilości odpadów na końcu linii produkcyjnej oraz optymalizację procesu opartą na danych.
Nawet niewielka poprawa wydajności na poziomie ułamka procenta w skali gigafaktorii przekłada się na dziesiątki milionów oszczędności rocznie dzięki zastosowaniu pomiarów multimodalnych.
W ramach wspólnego programu potwierdzającego koncepcję przetestowano ponad 400 komórek baterii przy użyciu połączonego podejścia UT i XCT, tworząc kompleksowy zbiór danych naukowych dotyczących baterii. Program wykazał, że podejście multimodalne zapewnia oszczędności przekraczające 10% w porównaniu z inspekcją jednomodalną, a także o 12% lepszy wskaźnik wykrywania wad.
Detekcja terahercową
Inną metodą wykrywania drobnych zmian w grubości elektrod baterii jest zastosowanie czujników terahercowych. Zmiany te mogą przyczyniać się do niekontrolowanego nagrzewania, a bardziej precyzyjna technologia czujników terahercowych ma zapewnić lepszą bezpieczeństwo i jakość baterii poprzez wykrywanie wad niewidocznych podczas procesu produkcji.
Ta technologia łączy fale terahercowe z optyczną tarczą częstotliwości, która dzieli częstotliwość światła na równo rozstawione interwały, podobne do oznaczeń na linijce miary, i służy jako punkt odniesienia do ultradokładnych pomiarów na poziomie nanometrów.
W centrum tej technologii znajduje się interferencja Fabry’ego–Pérota – regularnie rozmieszczone wzory interferencyjne powstające w wyniku wielokrotnego przemieszczania się fal terahercowych tam i z powrotem między przednią a tylną powierzchnią elektrod. Wzory te są wykorzystywane jako punkt odniesienia do określenia grubości elektrod.
Zezwala to na pomiar zarówno grubości elektrody, jak i złożonego współczynnika załamania w jednej procedurze, bez konieczności osobnego procesu kalibracji. Wykorzystując elektrody baterii o grubości od 50 do 150 μm, przy pomiarach wykonywanych w ciągu 0,2 sekundy, system wykrył różnice grubości sięgające zaledwie 70 nm w anodzie i 465,5 nm w katodzie. Ta szybkość pomiaru jest uważana za wystarczającą do stosowania na szybko działających liniach produkcyjnych baterii.
Gdy czas pomiaru został wydłużony do 25,6 sekundy, dokładność jeszcze bardziej się poprawiła. System potrafił rozróżnić różnice na poziomie 7,8 nm w anodzie i 25,2 nm w katodzie. Oznacza to poprawę dokładności o nawet 100 razy w porównaniu z konwencjonalnymi metodami analizy w domenie czasu, umożliwiającą wykrywanie zmian grubości całkowicie niewidocznych gołym okiem.
Ta technologia nie ogranicza się do pomiaru grubości w jednym punkcie. Może tworzyć 3D mapę grubości na całym elektrodzie oraz w czasie rzeczywistym śledzić stopniowe zmiany grubości podczas produkcji. System może również dokładnie mierzyć elektrodę nachyloną pod kątem około 45°, co pokazuje jego potencjał zastosowania w szybkich liniach produkcyjnych baterii w rzeczywistych warunkach.
Oprócz baterii litowo-jonowych technologia ta ma służyć jako kluczowe narzędzie kontroli jakości przy produkcji baterii całkowicie stałokondensacyjnych następnej generacji, które wykorzystują ciecze elektrolitowe zamiast płynnych. Dzięki wykrywaniu wad na wczesnym etapie technologia ta może poprawić bezpieczeństwo i jakość baterii, a także umożliwić bardziej stabilne procesy produkcyjne.
SZ
Sztuczna inteligencja staje się kluczowym narzędziem w ramach NDE 4.0, przekształcając duże ilości danych z inspekcji w praktyczne informacje dotyczące jakości i niezawodności. Modele uczenia maszynowego mogą wspierać natychmiastową interpretację danych ultradźwiękowych, akustycznych, termicznych oraz z obrazowania, pomagając w klasyfikacji wad, identyfikacji problematycznych obszarów, zmniejszaniu fałszywie pozytywnych wyników oraz poprawie spójności decyzji związanych z inspekcją. W środowiskach produkcyjnych narzędzia te mogą również automatyzować tworzenie raportów i przekazywać wyniki z powrotem do systemów kontroli procesu, co ułatwia szybsze podjęcie działań korygujących oraz zapewnia bardziej skalowalną produkcję pakietów baterii.
Digital twins
Digital twins przekształcają NDE z pasywnej detekcji wad w ciągłą inteligencję inżynieryjną wykorzystującą dane ze sztucznej inteligencji.
Zamiast polegać na statycznych zrzutach ekranu lub 2D rysunkach technicznych, dane uzyskane z inspekcji map korozji, oznak pęknięć, porowatości oraz zmniejszenia grubości ścianek są bezpośrednio nanoszone na 3D model lub geometrię CAD obiektu, co eliminuje niejednoznaczności w interpretacji pomiędzy zespołami.
Pozwala to również ekspertom spoza dziedziny badań niezniszczających, takim jak kierownicy zakładów, inżynierowie integralności, audytorzy i organy regulacyjne, na łatwe zrozumienie lokalizacji defektów w przestrzeni oraz ryzyk operacyjnych, bez konieczności mentalnej rekonstrukcji stanu obiektu na podstawie fragmentarycznych raportów.
Dzięki powiązaniu aktualnych danych z inspekcji z danymi historycznymi w jednym środowisku, operatorzy mogą śledzić tempo rozwoju wad, oceniać mechanizmy degradacji z upływem czasu oraz dokładnie przewidywać pozostałą żywotność obiektu.
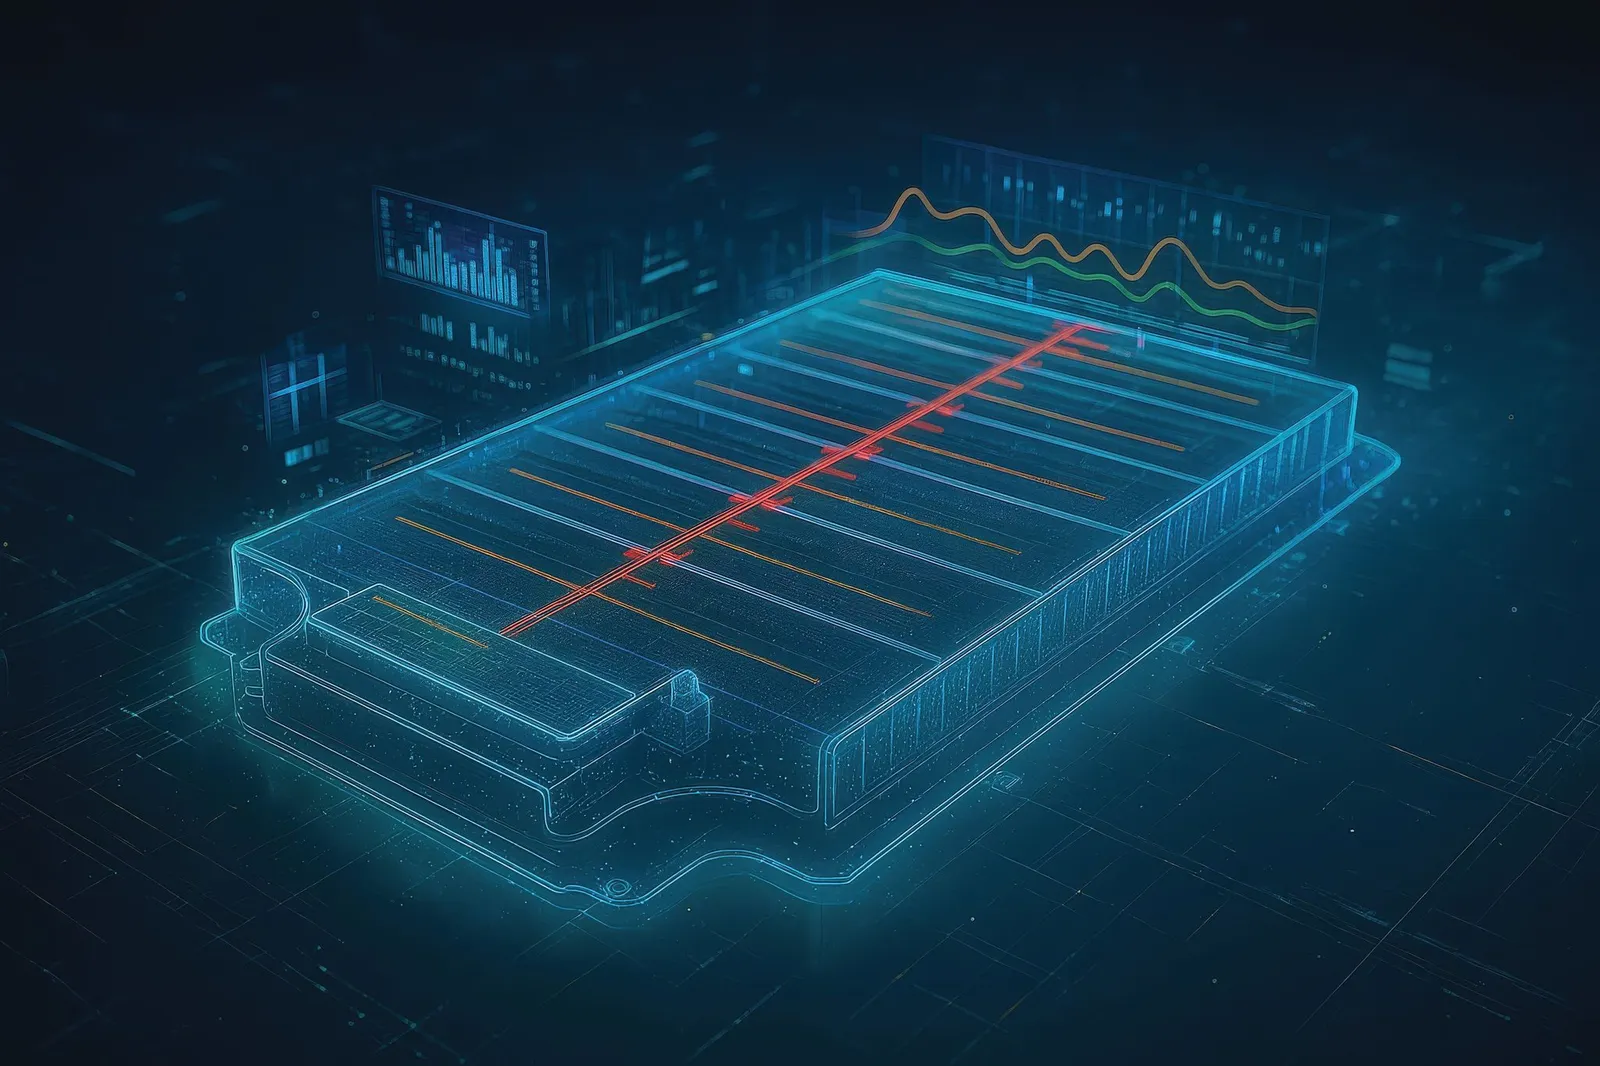
Automaticzne przechwytywanie danych i integracja z chmurą zapewniają, że pozycje skanowania, parametry kalibracji, działania operatora oraz ustawienia pozyskiwania są trwale powiązane z modelem cyfrowym, co ułatwia audyty regulacyjne.
Szkolenie modeli uczenia maszynowego w celu emulacji symulacji o wysokiej dokładności lub inteligentnego interpolowania między nimi tworzy hybrydowe „cyfrowe bliźniaki”, które łączą modele baterii elektrochemicznych z miarowalnymi wielkościami takimi jak napięcie, prąd i obciążenie termiczne. Te „bliźniaki” mogą następnie być włączone do symulatorów na poziomie systemu w celu wspierania ko-symulacji i integracji systemowej, gdzie baterie dynamicznie współdziałają z układem napędowym pojazdu, systemem zarządzania ciepłem oraz oprogramowaniem sterującym.
Mimo swoich zalet, wdrożenie NDE 4.0 stwarza nowe wyzwania, takie jak złożoność zarządzania danymi, trudności w uogólnianiu modeli na różne chemie i formaty baterii oraz konieczność standardowych protokołów danych. Rozwiązanie tych problemów jest kluczowe dla powszechnego zastosowania w przemyśle. Niemniej jednak NDE 4.0 stanowi solidne podstawy dla inteligentnych strategii inspekcji i monitoringu, niezbędnych do bezpiecznej, niezawodnej i skalowalnej produkcji pojazdów elektrycznych – od pakietów baterii i układów napędowych po podwozie oraz inne komponenty. Dzięki narzędziom multimodalnym, sztucznej inteligencji i dwóm cyfrowym wersjom urządzeń można to zastosować na całym etapie życia produktu w celu poprawy efektywności całego procesu produkcyjnego.
Podziękowania
Z podziękowaniami dla Arefeh Salimi Beni z Georgia Southern University, Guseona Kanga z KAIST, Sama Amsterdama z Drexel University oraz Paula Perery z Waygate Technologies.
Kliknij tutaj, aby przeczytać najnowszy numer E-Mobility Engineering.
Część dostawców badań niezniszczających
Advacam
www.advacam.com
Comet Yxlon
yxlon.comet.tech
Duoverse
www.duoverse.ai
Lumafield
www.lumafield.com
Metrix NDT
www.metrixndt.com
Waygate Technologies / Baker Hughes
www.bakerhughes.com
Zeiss