
Technologia produkcji silników elektrycznych
Technologia momentu obrotowego
Nick Flaherty poznaje wyzwania związane z produkcją silników elektrycznych
Wytwarzanie układu napędowego pojazdu elektrycznego z silnikiem synchronicznym z trwałymi magnesami lub silnikiem indukcyjnym wymaga połączenia precyzyjnej metalurgii, automatyzacji wysokosprawnej oraz ścisłej izolacji termiczno-elektrycznej. Optymalizacja tego procesu polega na znalezieniu równowagi pomiędzy maksymalizacją gęstości mocy, zapewnieniem tłumienia hałasu, wibracji i innych niepożądanych efektów a utrzymaniem integralności konstrukcji pod wpływem ekstremalnych sił odśrodkowych.
Silniki elektryczne stają się coraz mniejsze, a jednocześnie pracują przy wyższych prędkościach, co stanowi coraz większą presję zarówno na proces produkcji, jak i system chłodzenia.
„Projekty skupiające się na silnikach synchronicznych z napędem elektrycznym [EESM], aby uniknąć użycia materiałów ziem rzadkich, zbliżają się pod względem efektywności do silników z magnesami trwałymi” – mówi Gerhard Meister, wiceprezes ds. działu elektryfikacji w AVL.
„Prędkość silnika elektrycznego wynosząca 30 000 obrotów na minutę pozwala zmniejszyć rozmiar silnika o mocy 120 kW do wielkości puszki z napojem, a pudełko po piwie mogłoby pomieścić taki urządzenie o wadze zaledwie 30 kg. Dlatego analizujemy koszty – opracowaliśmy oś elektryczną, w której możemy użyć tego samego statora z silnikami przemysłowymi, EESM lub z magnesami trwałymi, przy użyciu tej samej elektroniki.
Istnieje kompromis dotyczący materiałów – czy to magnesów, czy miedzi – a korzyści z zmniejszenia rozmiaru są znacznie większe niż inwestycja w produkcję.
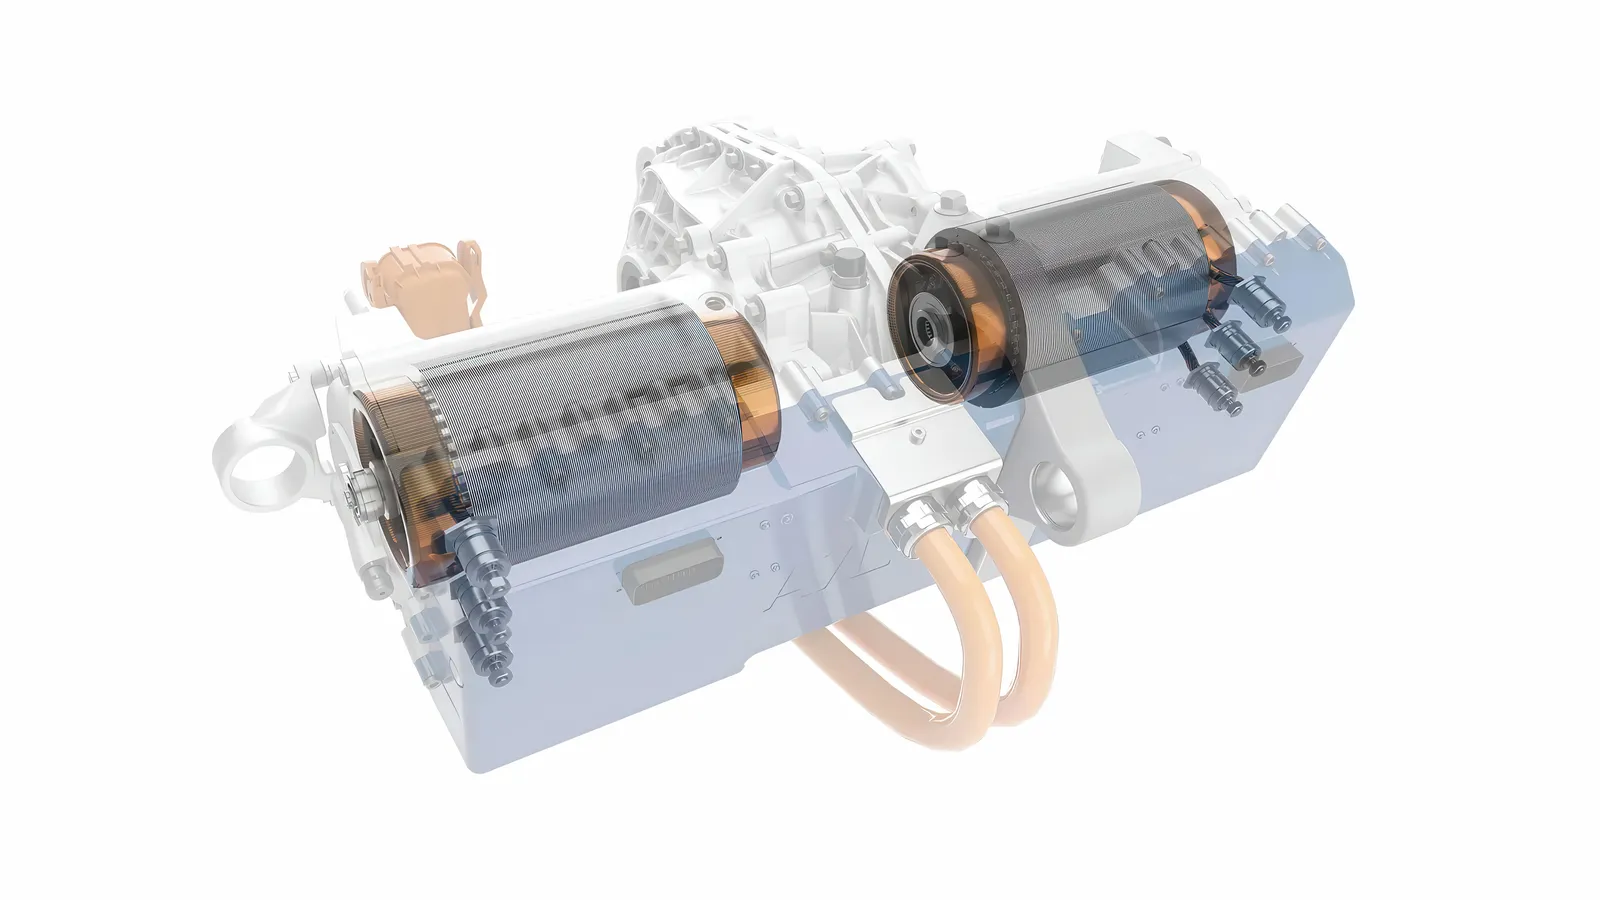
Jego zdaniem tolerancje łożysk są niskie, ale obniżka kosztów materiałów przewyższa dodatkowe wydatki produkcyjne.
Proces produkcji dzieli się ogólnie na trzy główne etapy: wytwarzanie statora, montaż rotora oraz końcowa integracja.
Wytwarzanie statora i owijanie typu hairpin
Jądro statora jest tworzone z niezwykle cienkich (zazwyczaj) warstw stali elektrycznej, pokrytych warstwą utlenku izolacyjnego w celu zminimalizowania strat spowodowanych prądami wirowymi. Te arkusze są stopniowo formowane i układane przy użyciu technik łączenia lub spawania, aby stworzyć jądro statora.
Współczesni producenci pojazdów elektrycznych preferują technologię zwijania typu „hairpin” zamiast tradycyjnego ciągłego zwijania drutu ze względu na jej lepszy współczynnik wypełnienia szczelin – często przekraczający 70% w porównaniu do 45% przy użyciu okrągłego drutu. Więcej szczegółów na temat zwijania typu „hairpin” znajduje się na stronie 32 tego numeru.
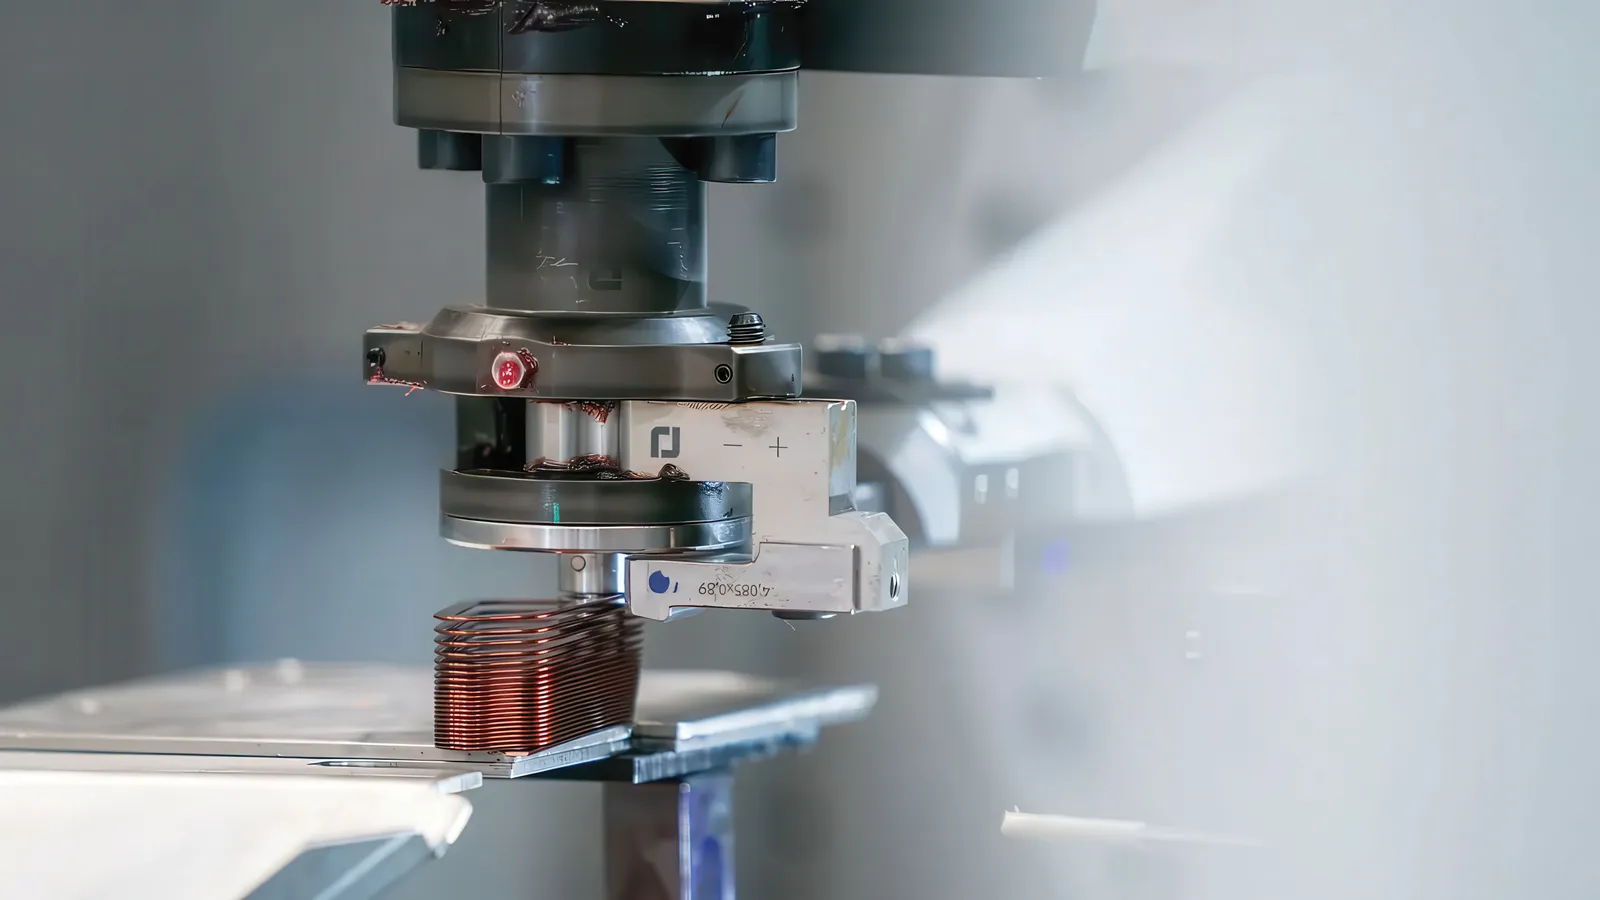
W procesie formowania stałe, prostokątne miedziane druty są odsłaniane z izolacji emaliowej na końcach, gięte za pomocą CNC do precyzyjnego kształtu „U” lub typu „hairpin”, a następnie automatycznie wstawiane do wyłożonych szczelin statora.
Otwarte końce elementów typu „hairpin” są mechanicznie skręcane w celu stworzenia właściwej architektury fazowej. Spawanie laserowe (zwykle przy użyciu silnego lasera światłowodowego) łączy końce z precyzją CNC, zapewniając ścisłą kontrolę nad strefą poddawaną ciepłu w celu ochrony otaczającej emalii.
Stal
Kluczowymi elementami silnika elektrycznego są warstwy stali elektrycznej znajdujące się w statorze i rotorze. Są one tworzone z ułożonych warstw stali elektrycznej, przy czym właściwości magnetyczne i mechaniczne materiału mają decydujące znaczenie.
Zmniejszenie grubości minimalizuje straty spowodowane prądami wirowymi przy wysokich częstotliwościach. Ważne jest również obniżenie przewodności elektrycznej poprzez dodanie takich elementów jak krzem lub aluminium, które również zmniejszają straty spowodowane prądami wirowymi. Dzięki temu wzrasta sprawność silnika. W konsekwencji oznacza to niższe zużycie energii, a więc większy zasięg przy tej samej pojemności baterii. Grubości blach używanych w silnikach trakcyjnych do pojazdów elektrycznych wynoszą zazwyczaj ≤0,35 mm, najczęściej ≤0,3 mm.
Jednocześnie wzmocnienie pola magnetycznego jest podstawową funkcją stosowanego stali elektrycznej. Parametrami magnetycznymi wpływającymi na to wzmocnienie są przepuszczalność i polaryzacja, które można poprawić dzięki optymalnej orientacji ziaren oraz dostosowaniu elementów stopowych. Jednak zbyt wysoka zawartość stopu nie jest optymalna dla osiągnięcia maksymalnej gęstości prądu magnetycznego.
Kolejną istotną właściwością stali elektrycznej jest wytrzymałość. Można ją również dostosować poprzez zwiększenie zawartości stopu oraz modyfikację parametrów końcowego odżarzania.
Należy jednak zaznaczyć, że wysoka zawartość stopu utrudnia wytwarzanie stali elektrycznej, szczególnie jej możliwość prasowania na zimno. Z tego powodu typowo używane gatunki stali elektrycznej zawierają maksymalnie 3,5% masowości krzemu.
Oprócz właściwości magnetycznych i mechanicznych, przy wyborze stali elektrycznej do użycia uwzględniane są również inne czynniki techniczne: kluczowym elementem jest możliwość przetwarzania stali na części formowane sztampami, a następnie na pakiety. Do czynników wpływających należą jednolitość materiału i właściwości geometrycznych, a także optymalna jakość powierzchni.
Zadowalająca ostateczna grubość jest osiągana podczas prasowania na zimno poprzez kilka kolejnych procesów prasowania. Celem jest uzyskanie bardzo jednolitej grubości gotowej taśmy ze stali elektrycznej na całej długości taśmy, która zazwyczaj mieści się w wyznaczonych normach. Jednolita grubość umożliwia klientowi efektywne wytwarzanie warstw, ponieważ wymagana wysokość warstwy może być zawsze osiągnięta przy niemal stałej liczbie warstwek.
Surowe tolerancje geometryczne wymagane dla komponentów silnikowych oznaczają, że grubość na całej szerokości taśmy ma kluczowe znaczenie oprócz jednolitości wzdłuż jej długości. Tylko jednolita grubość na całej szerokości taśmy umożliwia produkcję rotorów i statorów, które są jak najbardziej doskonałe pod względem geometrycznym, na bazie poszczególnych warstwek ułożonych jedna na drugiej.
Aby zminimalizować prądy wirowe w warstwach, stal elektryczna musi być pokryta warstwą izolacyjną. Dzięki temu poszczególne warstwy są od siebie elektrycznie izolowane w obrębie całej struktury. Ta warstwa izolacyjna musi również nadawać się do późniejszych procesów łączenia lub odgrywać kluczową rolę w tych procesach.
Rozróżnia się procesy zintegrowane z procesem formowania (łączenie współprzyczepne, łączenie powierzchniowe lub punktowe) od tych wykonywanych po formowaniu (spawanie, zaciskanie, tradycyjne łączenie). Metoda łączenia jest wybierana w zależności od konkretnego zastosowania, projektu silnika elektrycznego oraz względów ekonomicznych.
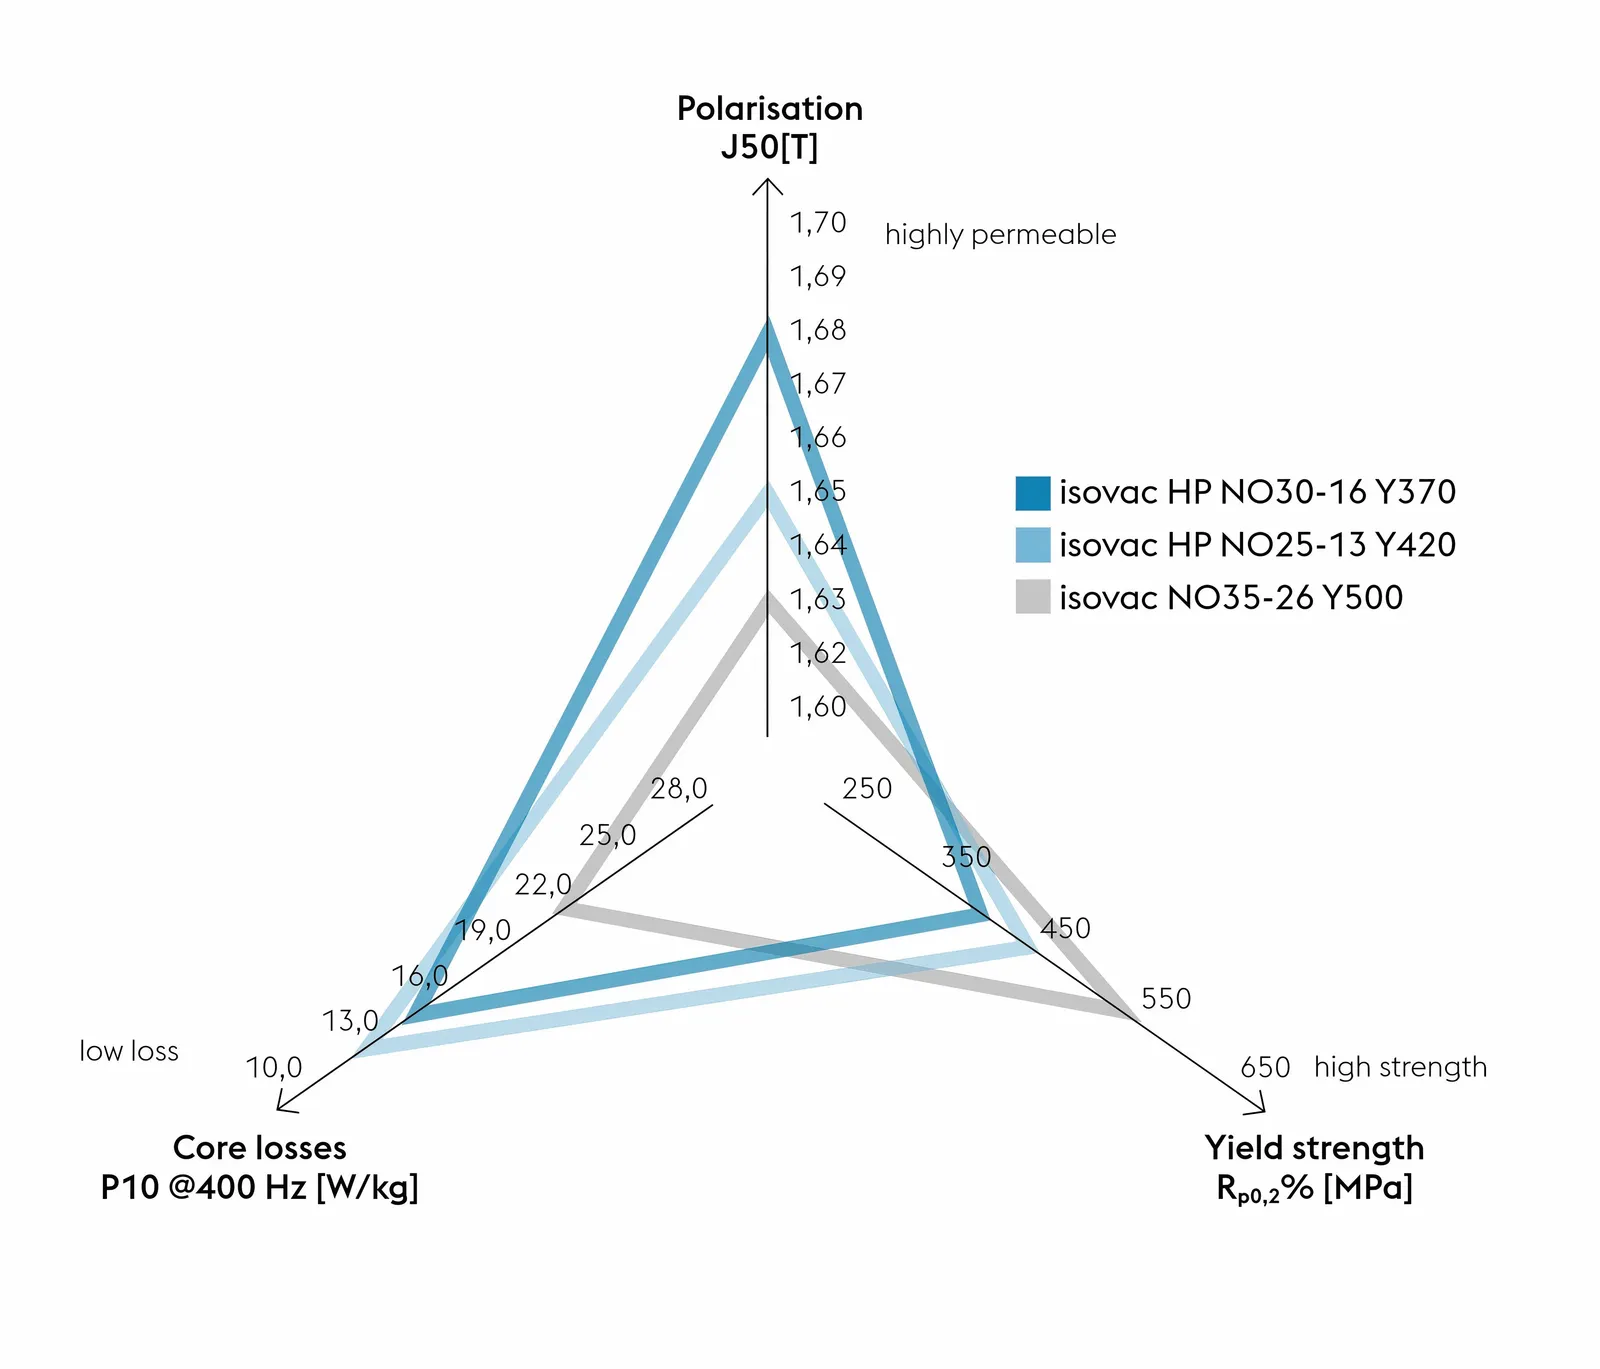
voestalpine opracowało i wprowadziło na rynek szeroką gamę nowych gatunków stali elektrycznej. Oprócz właściwości magnetycznych i mechanicznych, proces rozwoju uwzględnia również kluczowy czynnik – możliwość obróbki.
W maszynach o dużej prędkości w statorze używa się stali elektrycznej o niskich stratach przy wysokich częstotliwościach. W szybko obracającym się rotorze wymagana jest duża wytrzymałość, aby utrzymać jak najmniejszą przerwę powietrzną pomiędzy rotorem a statorem oraz umieścić wszelkie używane magnesy trwałe jak najdalej na zewnątrz rotora.
Dla optymalnego projektowania rotoru i statora idealnie byłoby zastosować dwa różne gatunki stali elektrycznej, których właściwości są dostosowane do potrzeb poszczególnych komponentów.
Aby osiągnąć optymalne wykorzystanie materiału w statorze, możliwe jest jego podział na segmenty; jednak wiąże się to z złożonym procesem produkcyjnym. Alternatywnie zaleca się użycie stali elektrycznej nadającej się do obróbki cieplnej po wytłoczeniu, która już w stanie dostarczonym charakteryzuje się wysoką wytrzymałością, dobrą polaryzacją oraz umiarkowanymi stratami.
Stal elektryczna nadająca się do obróbki cieplnej po wytłoczeniu jest również odpowiednia do zastosowania w statorze, szczególnie gdy po procesie wytłaczania następuje jej obróbka cieplna warstw. Taka obróbka zapewnia optymalne właściwości magnetyczne, a ponadto eliminuje wszelkie naprężenia i deformacje powstałe w materiale podczas procesu wytłaczania.
Ciekawą alternatywą jest skupienie się na gatunkach o wysokiej polaryzacji. Dzięki temu możliwe jest osiągnięcie tego samego momentu obrotowego przy niższym polu magnetycznym, co zmniejsza straty przewodzenia w miedzianych cewkach.
Aby umożliwić spajanie warstw stali za pomocą łączenia punktowego, voestalpine opracował strukturę z wilgotnym wytłoczeniem do lakieru izolacyjnego ze stali elektrycznej (typ C5). Lakier ten nakłada się za pomocą specjalnego wałka bezpośrednio po etapie izolacji. Taka teksturyzowana i funkcjonalna modyfikacja powierzchni zapobiega wyciekaniu kleju i zapewnia kontrolowany jego przepływ, co skutkuje bardziej jednolitym wzorem pęknięć oraz znacznie lepszą wytrzymałością kleju.
Nawet najlepsza stal elektryczna oraz miedź w cewkach powodują nagrzewanie się rotora i statora podczas pracy silnika, co musi być usuwane za pomocą systemów chłodzenia.
Kluczowym elementem chłodzenia jest optymalizacja technologii samoprzylepnej (Backlack). Proces Backlack toptyte opracowany przez voestalpine to dynamiczny proces optymalizowany poprzez precyzyjną kontrolę temperatury, czasu i ciśnienia, co zapewnia pełne przyleganie powierzchni przy jednoczesnym skutecznym zapobieganiu wyciskaniu się Backlacku, co zwiększa stabilność procesu.
Proces gorącego wytłaczania Backlacku jest szczególnie istotny w zastosowaniach wirnikowych z bezpośrednim chłodzeniem magnetycznym, gdzie wymagane są minimalne szerokości uszczelnień.
Izolacja
Izolacja poszczególnych części silnika jest kluczowa, począwszy od drutów włosowatych aż po druty magnetyczne.
Film wyścielający szczeliny, takie jak Ajedium od Sysenqo, służy do izolacji szczelin statora, zastępując tradycyjne warstwy papierowe i polimidy. Ten materiał na bazie polifenylsulfonu charakteryzuje się wysoką odpornością na ciepło do 180°C oraz temperaturą przejścia szklistego powyżej 230°C, co umożliwia użycie cieńszej izolacji, lepszą przewodność cieplną oraz zwiększone użycie miedzi w celu poprawy ogólnej efektywności silnika.
Dla izolacji drutów magnetycznych stosuje się materiał na bazie polieteretherketonu, takiego jak KetaSpire, który pokrywa druty magnetyczne, zapewniając lepsze właściwości elektryczne, termiczne i mechaniczne niezbędne w silnikach wysokonapięciowych (800 V+).
Polimery o wysokich właściwościach, takie jak Torlon PAI, Amodel PPA i Ryton PPS, są formowane w elementy takie jak zamykacze statora, części rotora oraz łożyska przeniesienia napędu, aby wytrzymać agresywne płyny i ekstremalne temperatury.
Łańcuch procesowy charakteryzuje się etapami produkcji wymagającymi specjalnych narzędzi, które można dostosować do różnych cech projektowych jedynie z dużym wysiłkiem i przy wysokich kosztach.
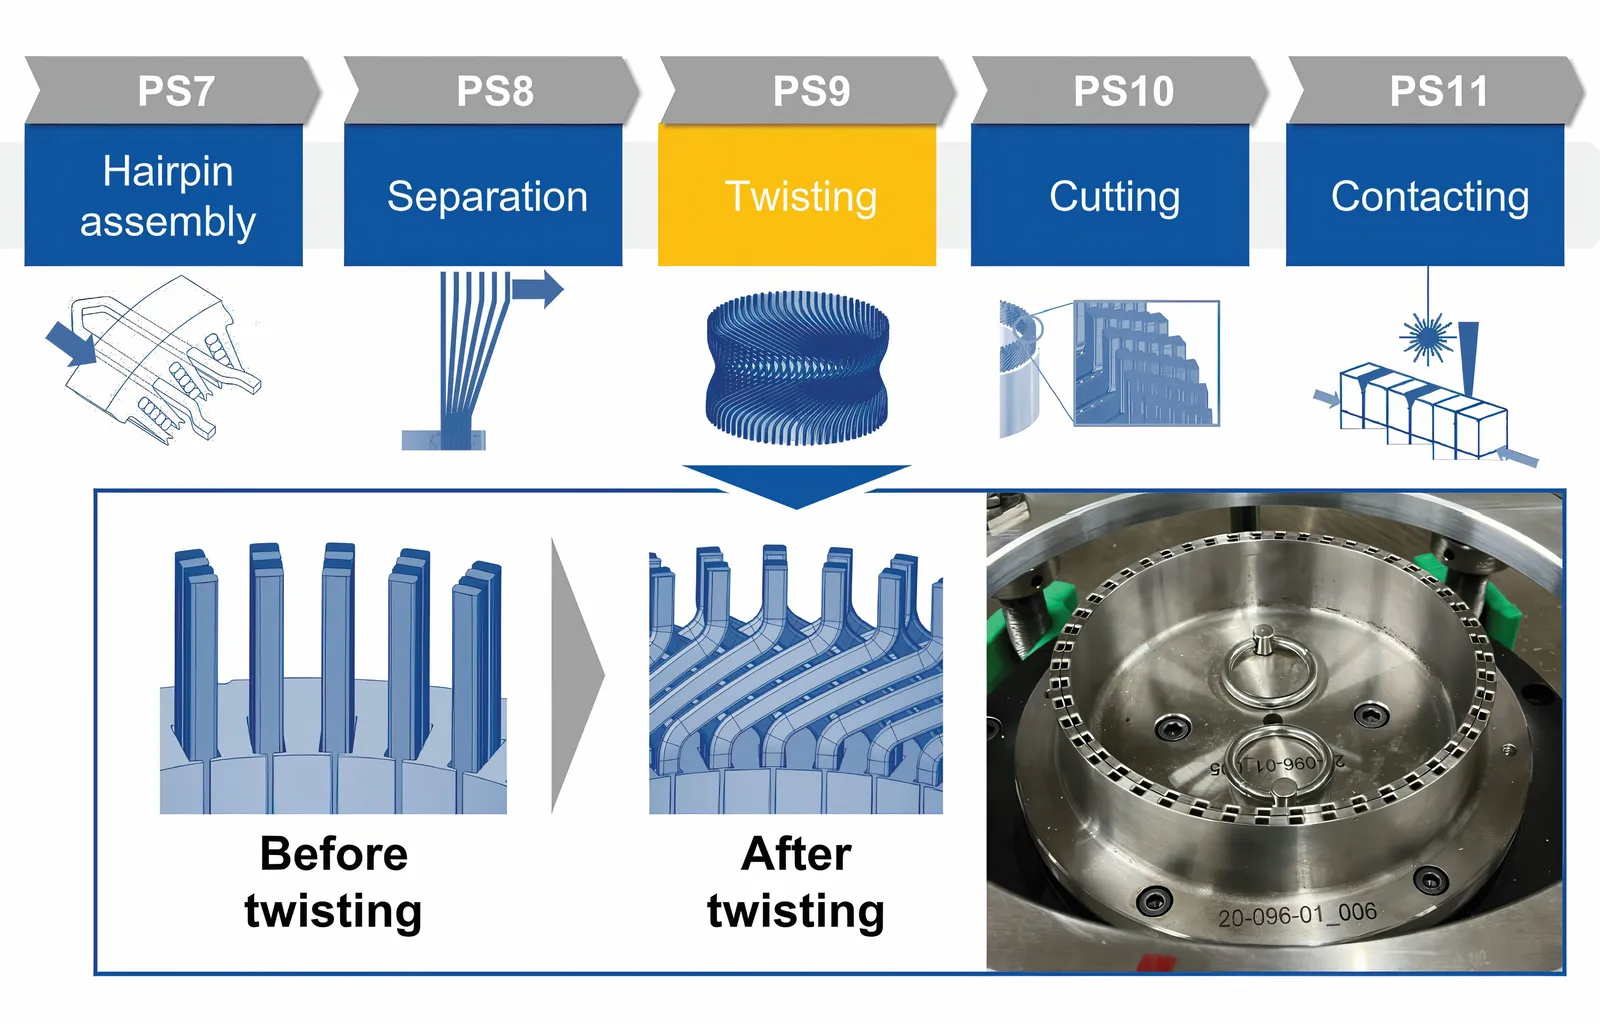
Jednym z głównych czynników wpływających na koszty jest etap skręcania podczas produkcji statorów typu hairpin dla silników elektrycznych. Wymaga to specjalnych narzędzi o wysokich wymaganiach pod względem tolerancji, dokładności i wytrzymałości. Odpowiednie inwestycje w zestaw narzędzi wynoszą zatem od 100 000 do 200 000 euro, co stanowi znaczną przeszkodę dla elastyczności, szczególnie w fazie projektowania prototypów.
Narzędzia produkcyjne służące do tworzenia i formowania coraz bardziej złożonych zatyczek do włosów napotykają znaczne trudności. Zatyczki te mogą mieć skomplikowane kształty, a niektóre są nawet puste, co oznacza, że narzędzia służące do nadania drutom odpowiedniego kształtu dla silnika są bardzo złożone.
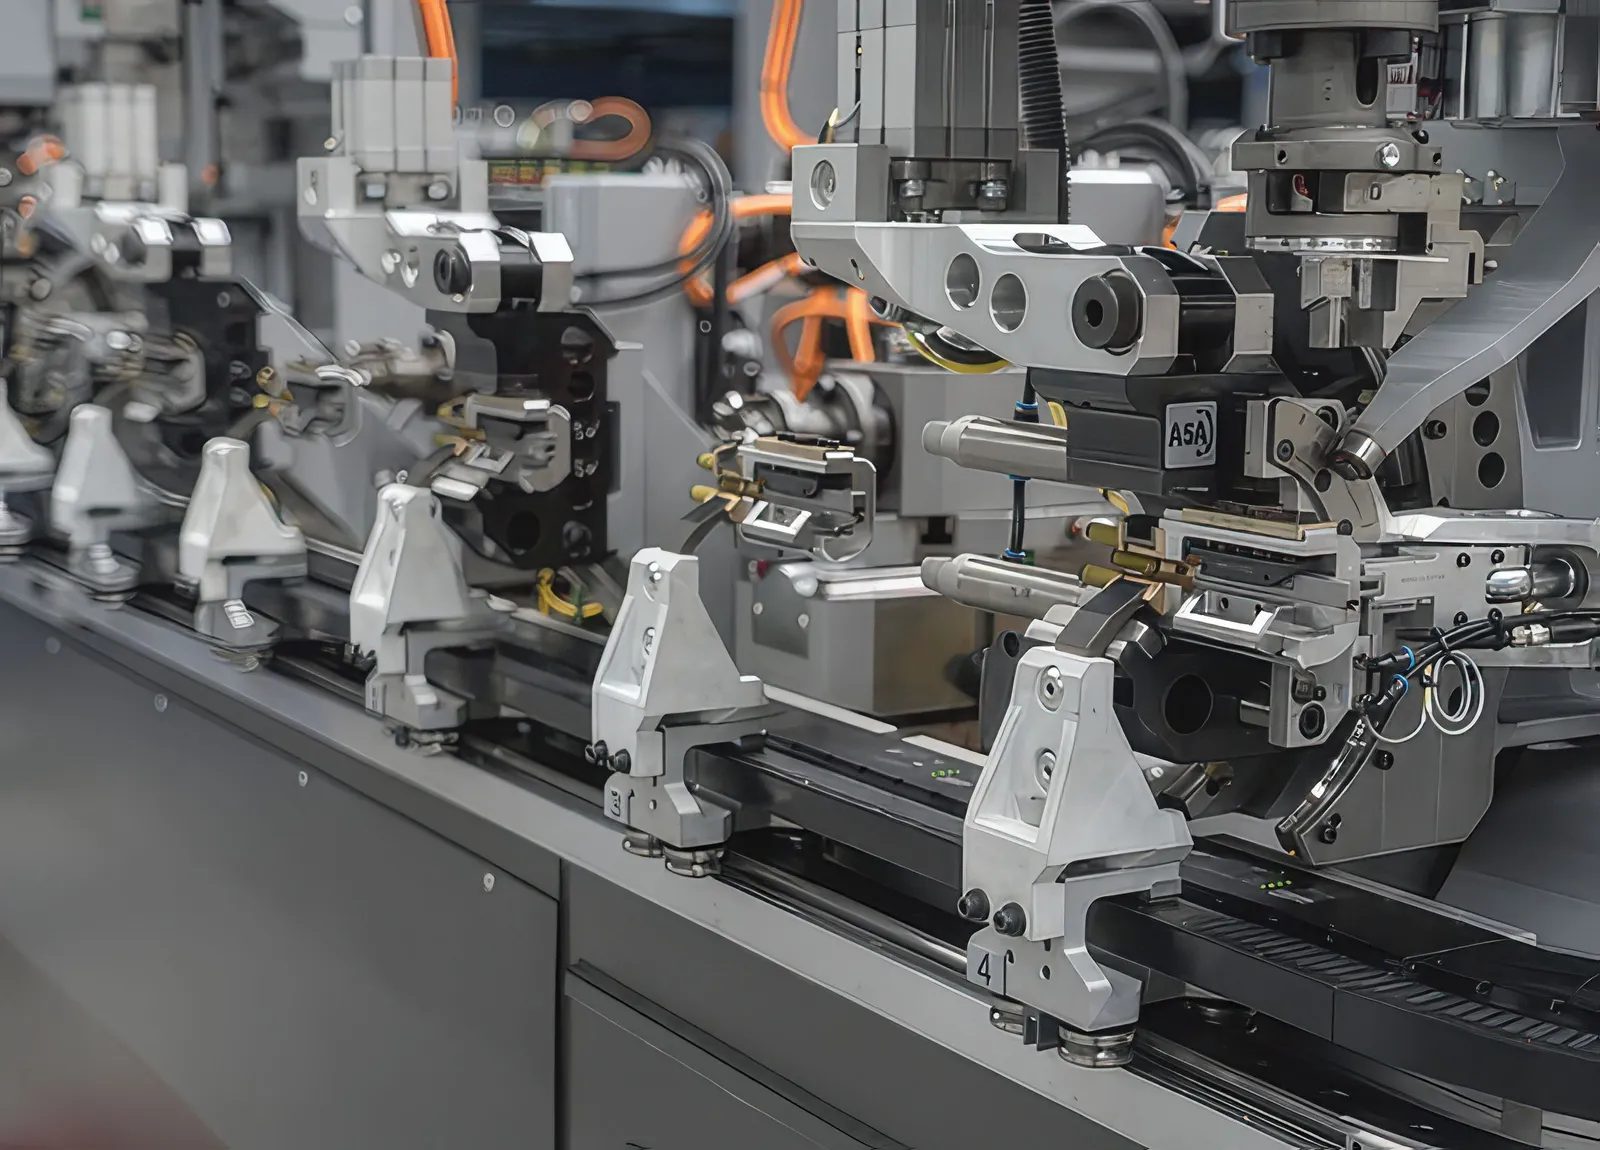
Systemy takie jak SpeedFormer od Wafios mogą wspierać różne etapy cyklu produkcyjnego, umożliwiając pracę z różnymi statorami na jednej linii. Narzędzia te rozwinęły się od systemów do zginania rur wyposażonych w 170 osi CNC, które same się dostosowują, podają druty i nie wymagają zmiany narzędzia przy pracy z trzema różnymi drutami; mogą również wymieniać druty w ciągu 60 sekund, przy czym przewodniki drutów są zmieniane automatycznie.
System programowania graficznego umożliwia automatyczną korektę cech geometrycznych zatyczek, natomiast celem następnej generacji narzędzi jest zapewnienie całkowicie automatycznej korekty i ustawień już na etapie projektowania.
„Wyprostowywanie drutu jest również ważne. Ponieważ każda spirala drutu jest inna, należy za każdym razem wyprostowywać go na maszynie do zginania, a my posiadamy narzędzia AI, które ułatwiają to zadanie dzięki serworom” – mówi Martin Bauer, kierownik działu e-mobilności w Wafios. „Wyprostowanie drutu przy udziale doświadczonego operatora może zająć dwie godziny, a jedną trzecią czasu procesu zajmuje już samo zginanie, następnie cięcie i spawanie.”
Aby rozwiązać problem kosztów, wspólny projekt variTwist realizowany przez Production Engineering of E-Mobility Components (PEM) z Uniwersytetu RWTH w Akwizgranie oraz berlińskiego partnera przemysłowego Röscher opracował elastyczny system narzędzi do skręcania płaskich miedzianych przewodników. System ten można dostosować do różnych wariantów silników używanych przy produkcji statorów typu hairpin, dzięki czemu przynosi korzyść w postaci znacznego obniżenia kosztów narzędzi oraz czasów dostawy, szczególnie przy produkcji prototypów i małych serii.
„Proces skręcania stanowi szczególnie duży czynnik obciążający koszty przy produkcji statorów typu hairpin dla silników elektrycznych” – mówi prof. Achim Kampker, dyrektor PEM. „Szczególnie na etapie prototypowania i w fazie przedserii koszty maszyn i narzędzi przewyższają o wiele koszty samego produktu, co stanowi poważną przeszkodę dla elastyczności produkcji”. Stacja procesowa opracowana przez PEM w ramach projektu variTwist umożliwia ekonomiczne zastosowanie elastycznego procesu skręcania przy kosztach narzędzi poniżej 1000 euro.
Zakończony proces produkcji statora obejmuje impregnowanie metodą kapiącą lub pod ciśnieniem próżniowym za pomocą wysokiej jakości żywicy, aby usunąć puste przestrzenie powietrzne, co zwiększa wytrzymałość dielektryczną oraz przewodność cieplną.
W przypadku silników z magnesami trwałymi wewnątrz obudowy, rdzeń wirnika przechodzi podobny proces układania warstw, ale wiąże się z dużym stopniem złożoności mechanicznej i magnetycznej.
Celowy zespół wirnika umieszcza się w urządzeniu do postmagnetyzacji o wysokiej mocy, gdzie potężne impulsy elektromagnetyczne trwale ustawiają domeny magnetyczne wkładów z Nd-Fe-B.
Warstwy wirnika montuje się na wale wirnika za pomocą procesu kurczenia termicznego (poprzez podgrzewanie rdzenia i chłodzenie wału za pomocą azotu ciekłego). Ponieważ silniki trakcyjne pracują z prędkościami od 16 000 do 20 000 obrotów na minutę, zespół ten poddawany jest równoważeniu dynamicznemu. Materiał jest precyzyjnie usuwany lub dodawane są ciężarki równoważące, aby zredukować pozostałe nierównowagi do standardu ISO G1.0 (ISO 21940-11) lub lepszego, co zapobiega harmonikom wysokiej częstotliwości i zużyciu łożysk.
„Procesy produkcyjne są w większości takie same” – kontynuuje. „Jedna różnica w porównaniu z konceptem wysokosprawnym z magnesami trwałymi polega na tym, że te są wstawiane do blachy, a magnesy są dosyć miękkie, więc może dojść do ich osadzania się. Może to wymagać obracania rotoru do pełnej prędkości w celu usunięcia osadzeń, a następnie drugiego kroku polegającego na wyważeniu, co może stanowić dodatkowy etap procesu. Zależy to od składu magnesów oraz stosowanej techniki skręcania. Opublikowaliśmy koncepcję tych systemów wysokosprawnych w 2019 roku, a po optymalizacji minęło sześć lat, zanim pojawiły się one na rynku.”
Masa silnika stała się kluczowym problemem.
„Zaledwie kilka lat temu na rynku widzieliśmy wiele dużych, ciężkich pojazdów, a teraz wiemy, że masa pojazdu wpływa na koszty, ślad wytwarzania oraz komfort. Nie chodzi tu tyle o efektywność, choć systemy regeneracji energii pomagają w tym aspekcie, ile o rosnące podatki od masy pojazdów.”
Motory osiowe
Obecne maszyny o przepływie osiowym (AFM) są niemal wyłącznie zależne od magnesów z ziemi rzadkich. Aby uniknąć wykorzystywania tych drogich i coraz rzadszych zasobów, maszyna synchroniczna o przepływie promieniowym (RF-SynRM) jest powszechnie uważana za zrównoważoną, odporną i zdolną do przenoszenia przeciążeń alternatywę, chociaż wiąże się z kompromisami pod względem przestrzeni montażowej i gęstości momentu obrotowego. Projekt NAFTech na Uniwersytecie w Akwizgranie w Niemczech pracuje nad maszyną synchroniczną o przepływie osiowym (AF-SynRM), która łączy zalety maszyny AFM i RF-SynRM.
„Maszyny o przepływie osiowym charakteryzują się obecnie stosunkowo niskimi objętościami produkcji, procesami wytwarzania, które nie są jeszcze w pełni rozwinięte, oraz specjalnymi wymaganiami pod względem tolerancji i procesów projektowych” – mówi prof. Kampker.
AF-SynRM zapewnia stabilne koszty produkcji i zmniejsza zależność od niestabilnych cen, które są powszechne w przypadku magnesów z ziemi rzadkich. „Silnik bez magnesów zazwyczaj obniża również koszty materiałowe o do 50%, co może wzmocnić konkurencyjność MŚP i obniżyć bariery wejścia na rynek” – mówi prof. Kampker.
Brytyjski producent silników osiowych YASA, należący do Mercedes-Benz od 2021 roku, przeniósł całą swoją produkcję pod jednym dachem w Oxfordshire w Wielkiej Brytanii. Dzięki temu powstał spójny ekosystem produkcyjny z większą automatyzacją w skomplikowanych procesach wytwórczych.
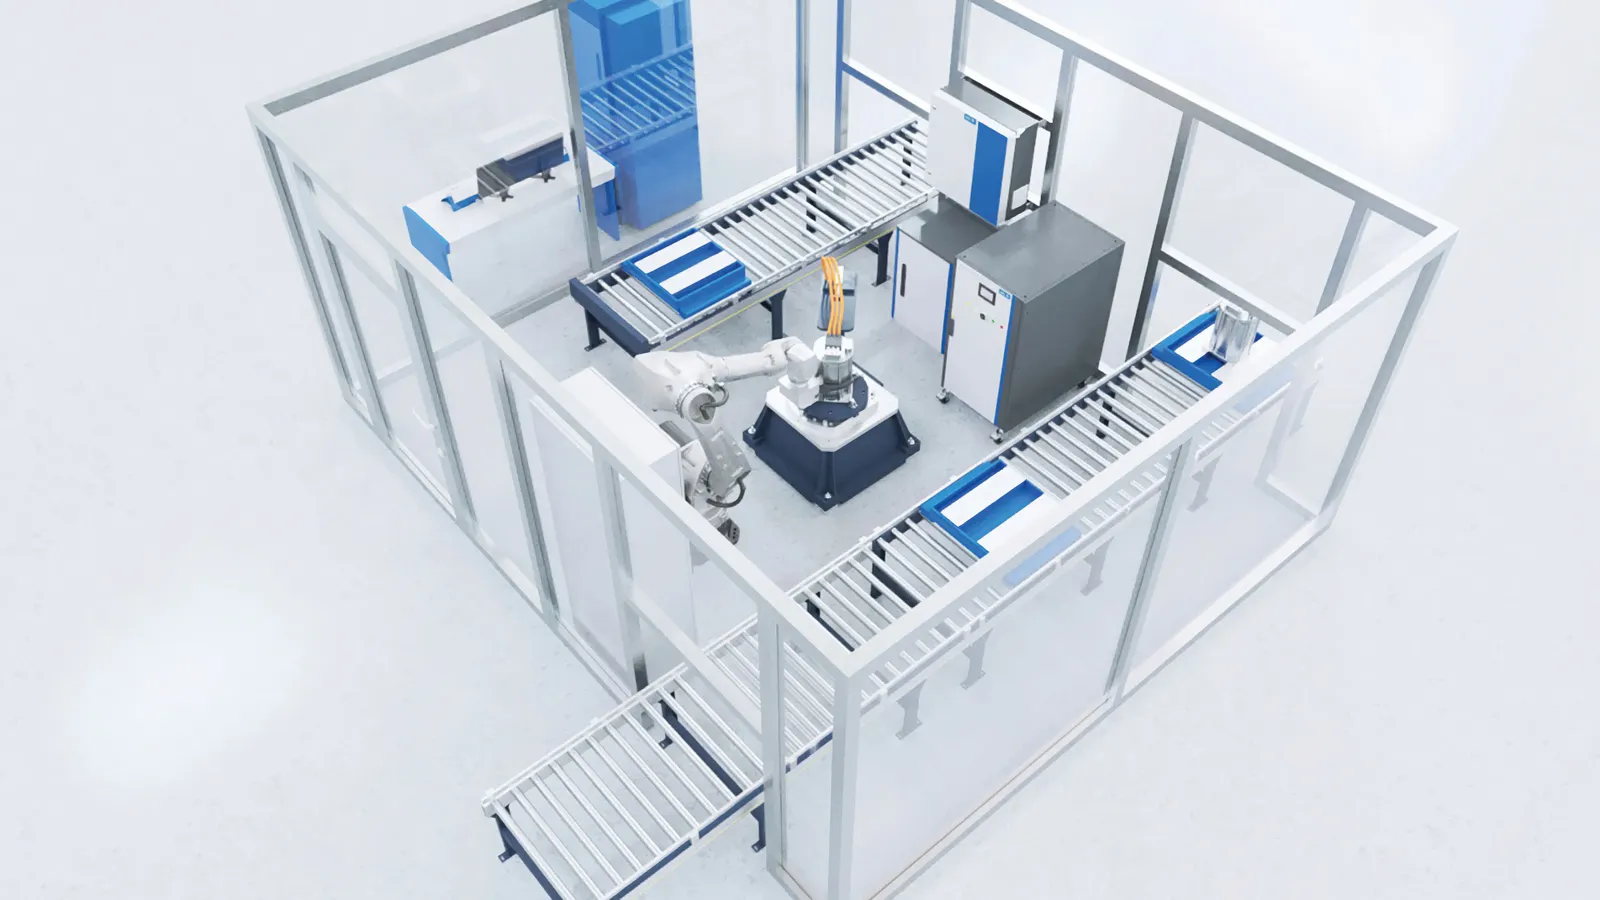
Linię tę stanowią cztery nowe, unikalnie zaprojektowane komórki do wytwarzania cewek i prętów, wyposażone w najnowocześniejsze procesy nawijania cewek metodą CNC, montażu i impregnowania, nowe urządzenia do usuwania powłok laserem oraz spawania, zwiększoną dokładność wyważania rotora, nowe piecze o dużej pojemności, spawanie statorów laserem oraz kompleksową kontrolę jakości statorów, obejmującą testy wymiarowe, elektryczne i na wyciek.
Dzięki temu YASA zyskuje większe możliwości w tworzeniu kompletnych zestawów silników, poprawiając jednocześnie powtarzalność i niezawodność, a także zyskuje większą elastyczność dzięki eliminacji wąskich gardeł w łańcuchu dostaw komponentów.
Chłodzenie
Elementy służące do chłodzenia silników w celu zapewnienia stabilnego środowiska termicznego stanowią poważne wyzwanie w procesie produkcji. Utraty ciepła podczas pracy powodują wzrost temperatury wewnątrz silnika elektrycznego, co ze względu na właściwości materiałów zależne od temperatury obniża wydajność urządzenia. Ponadto moc wyjściowa jest często celowo zmniejszana na określony czas w celu ochrony komponentów.
„Używamy bezpośredniego chłodzenia olejem. Jednym z rozwiązań jest zastosowanie rury z włókna węglowego w szczelinie powietrznej, dzięki czemu uszczelniamy stator, a olej może płynąć w rowkach uzwojeń. Ta rura musi być bardzo cienka, w przeciwnym razie powiększamy szczelinę powietrzną” – mówi Meister z AVL.
„Nowy patent, o który złożyliśmy wniosek, polega na usunięciu rury z włókna węglowego oraz bezpośrednim zamknięciu szczelin statora, dzięki czemu przerwa powietrzna pozostaje niezmieniona. Jest to dodatkowy krok w procesie produkcji, ale zwiększa on stałą moc. Stosunek stałej mocy do mocy szczytowej znacznie rośnie z 3:1 [33%] lub 2:1 [50%], a u nas osiąga ponad 70%.”
„Na przykład w zastosowaniach w ciężkich pojazdach dostawczych, jeśli chce się utrzymać stałą prędkość pod górę, potrzebna jest 70–80% mocy szczytowej. Przy stosunku 2:1 wymagana jest ogromna maszyna. Dzięki temu nowemu silnikowi elektrycznemu można znacznie zmniejszyć jego rozmiar i zrekompensować koszty dodatkowych komponentów,” kontynuuje.
Firma Hyperdrives w Niemczech współpracuje z Uniwersytetem RWTH Aachen nad dwuletnim projektem mającym na celu opracowanie procesów produkcji pustych przewodników w silnikach służących do chłodzenia.
„Projekt termiczny silników elektrycznych – szczególnie w celu zachowania ich kompaktowości i wydajności – stanowi jeden z obecnych wyzwań w produkcji pojazdów elektrycznych”, mówi prof. Kampker. „Kwalifikacja procesu produkcji statorów typu hairpin przeznaczonych do obróbki prostokątnych, pustych przewodników używanych w układach napędowych.”
Puste przewody umożliwiają bezpośrednie chłodzenie silnika, podczas gdy do tej pory stosowano metody pośredniego chłodzenia. Zewnętrzny przekrój poprzeczny oraz wnęka mogą mieć różne kształty, takie jak prostokątny, okrągły lub inne. W przypadku bezpośredniego chłodzenia za pomocą pustych przewodów przez nie przepływa medium chłodzące, które w ten sposób rozpraszają ciepło wytwarzane w aktywnej części uzwojenia. „Dlatego puste przewody oferują znaczny potencjał w zwiększaniu efektywności i wydajności maszyn napędowych elektrycznych” – mówi Till Backes, kierownik projektu w PEM.
Testy na końcu linii produkcyjnej
Podczas testów na końcu linii produkcyjnej porównuje się „odcisk palca” sprawnej maszyny z maszyną wyprodukowaną. Obejmuje to całkowite zachowanie pod względem NVH oraz siły działające na silnik.
„Posiadamy specjalistyczne czujniki oparte na technologii piezoelektrycznej, w których czujnik mocujemy do uchwytu na płycie podstawowej, a silnik jest przymocowany do czujnika; w ciągu 30 sekund przyspieszenia dynamicznie mierzymy siły reakcji oraz moment obrotowy silnika” – mówi Alban Hemery, kierownik działu E-Motor Test Systems. „Przyłączenie statora i przeprowadzenie testu zajmuje od 1 do 2 minut. W przeszłości maszyny były w pełni połączone z obciążeniem, a czas testowania wynosił około pięciu minut.”
„Drugim elementem jest oprogramowanie i sterowanie. Istnieje duża elastyczność, a częstotliwości przerzutu inwerterów rosną, co może wpłynąć negatywnie na parametry NVH i efektywność oraz na integrację urządzenia w pojazd. NVH staje się problemem przy zwiększaniu prędkości. W architekturach centralizowanych sterowanie inwerterem jest ograniczone, a funkcje te przenoszą się do centralnego komputera.”