
Potenziamento del motore a film sottile
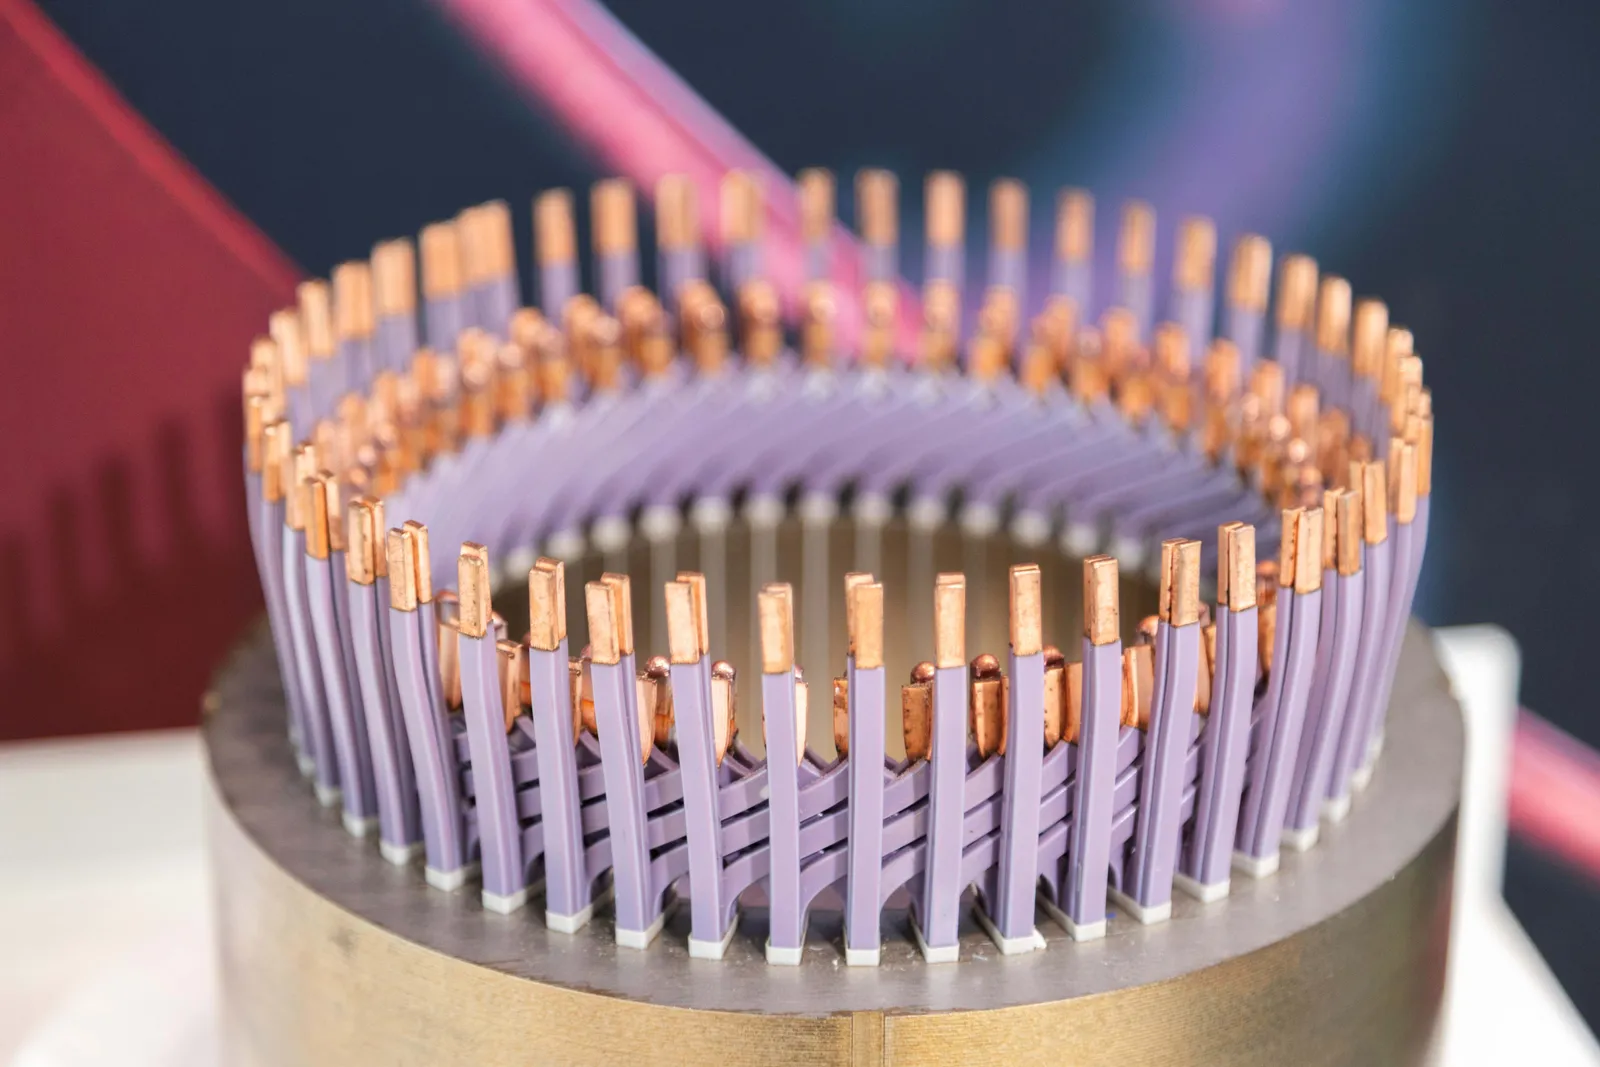
Una nuova generazione di termoplastici sta sostituendo i fogli in aramidio e gli strati di smalto nei motori, scrive Nick Flaherty.
Il termoplastico avanzato, ora utilizzato con le attrezzature di produzione esistenti in una nuova generazione di motori, permette di ridurre il peso e aumentare l’efficienza grazie a una migliore gestione termica.
“Tra le soluzioni che abbiamo portato sul mercato ci sono i termoplastici – polimeri PEEK [polietere etero chetonico] e PPSU [polifenilsolfone] – che possono essere impiegati come film per i statori e come rivestimento in diverse qualità al posto degli smalti,” ha detto Luigi Marino, responsabile marketing globale per i motori elettrici presso lo sviluppatore di materiali Syensqo.
“I nostri materiali permettono al progettista dei motori di utilizzare un isolamento più sottile. I fogli in aramid hanno uno spessore di 200–250 μm, mentre i nostri sono di 100–150 μm. Come rivestimento per i cavi, riusciamo a ridurre lo spessore del 20% mantenendo comunque le proprietà isolanti. Ciò apre nuove possibilità di progettazione: più il materiale è sottile, migliore è per i progettisti, poiché elimina una barriera termica al raffreddamento. Quindi, più è sottile, migliore è il raffreddamento e aumenta l’efficienza. Anche risparmiare pochi micron significa poter inserire più rame nello stator.”
Gli studi dimostrano che l’efficienza può aumentare di 1–2 punti percentuali, riducendo il peso e i costi dei motori del 8–10% pur mantenendo le stesse prestazioni. Ciò si ottiene utilizzando meno laminati e magneti più piccoli.
“Una parte del miglioramento dell’efficienza deriva dall’isolamento termico fornito dal rivestimento per fessure. Raddoppiamo la conducibilità termica e, nelle simulazioni, il maggior beneficio proviene dalla riduzione dello spessore.”
“Ciò che permette uno spessore inferiore è la combinazione delle proprietà meccaniche ed elettriche. Il nostro team di R&S ha lavorato per assicurarsi che le proprietà meccaniche siano adatte a spessori ridotti, per cui non utilizziamo il PEEK standard. Abbiamo sviluppato gradi specifici per i rivestimenti delle fessure e per la verniciatura dei fili, con specifiche diverse per ottimizzare il rapporto tra allungamento e isolamento,” ha detto.
“Un altro aspetto importante è che i nostri rivestimenti per slot possono essere elaborati con le attrezzature esistenti. Abbiamo condotto uno studio con un’azienda che produce attrezzature per la produzione e sono state utilizzate esattamente le stesse macchine con successo. Quello di cui c’era bisogno era solo un leggero regolamento delle impostazioni della macchina,” ha detto.
L’obiettivo è mantenere la velocità di produzione con un tasso di scarti minimo e ritmi produttivi simili, se non migliori. “Non ho mai visto un motore elettrico in cui il carta di aramid funzioni mentre i nostri film, in linea di principio, non funzionino,” ha aggiunto.
Il processo di produzione del termoplastico utilizzato per il rivestimento dei cavi nei motori è sostanzialmente diverso da quello impiegato per la produzione di isolanti.
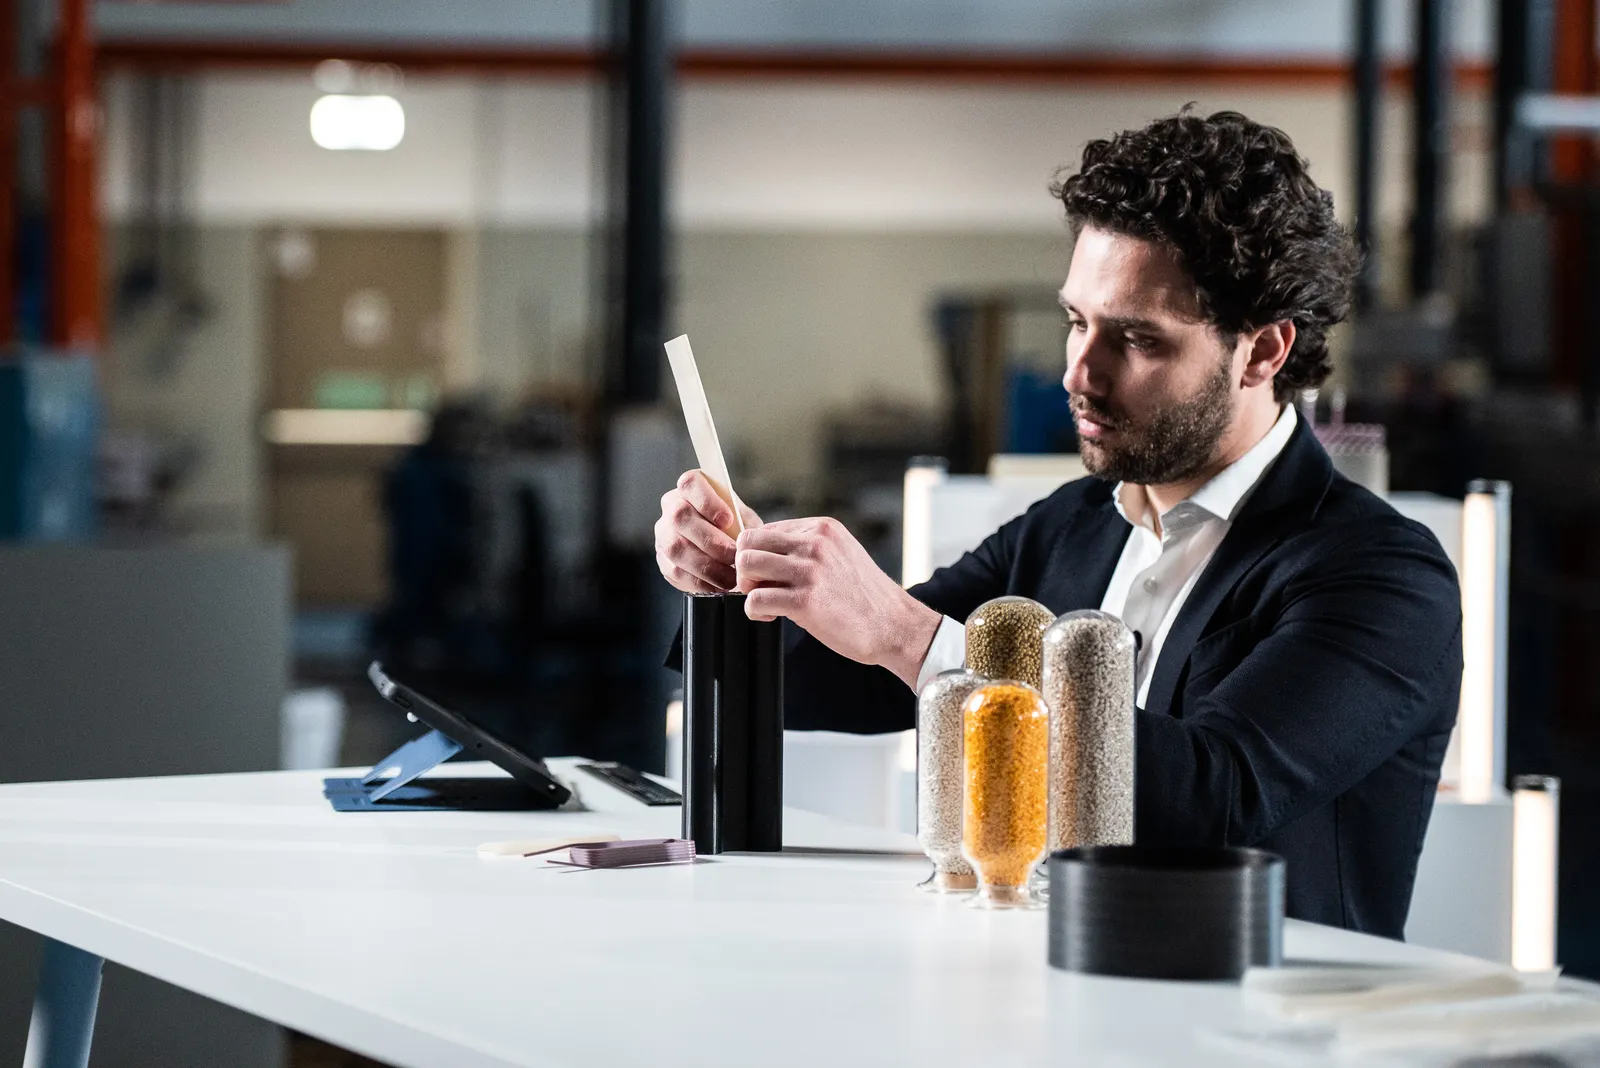
“Per la rivestimento dei fili, vendiamo granuli ai produttori di fili magnetici che a loro volta vendono i fili rivestiti ai produttori di componenti originali,” ha detto. “In casa nostra disponiamo di due linee di estrusione per la R&S, e una di queste è identica a quelle utilizzate dai produttori di fili magnetici.”
“Quando i termoplastici vengono applicati tramite estrusione non sono necessari solventi, il che rende il processo più sostenibile ed energeticamente efficiente. L’attrezzatura è diversa e molto più semplice rispetto a quella utilizzata per l’essiccazione a smalto, e esistono diversi fornitori, tra cui alcune aziende tradizionali specializzate in essiccazione a smalto che stanno passando all’estrusione.”
“L’ostacolo principale all’adozione è che il progettista deve prendere in considerazione queste soluzioni fin dall’inizio del processo di progettazione per trarne il massimo vantaggio, ma abbiamo visto diversi casi in cui è stato semplice integrare queste soluzioni nei progetti esistenti.”
“Quello che abbiamo osservato è che 50 μm possono essere sufficienti per l’isolamento in alcuni progetti, ma al di sotto dei 100 μm diventa più difficile costruire lo stator. Sebbene i materiali spessi 100 μm possano essere lavorati praticamente ovunque, al di sotto di questo limite i limiti sono determinati dal design del motore elettrico, dalle attrezzature di produzione e dalla velocità di lavorazione, nonché dal volume che le macchine devono raggiungere. In diversi casi si potrebbe probabilmente scendere fino a 50 μm, ma non è ancora stato verificato. Si tratta piuttosto di un ambito esplorativo per ogni progetto specifico. Per noi non c’è alcun problema a produrre film spessi 50 μm o meno, poiché per altre applicazioni utilizziamo spessori molto inferiori.”
Luigi Marino ha iniziato la sua carriera come ingegnere progettista di motori elettrici presso Magneti Marelli. Negli ultimi dieci anni ha ricoperto diversi ruoli lungo l’intera catena di valore dei motori elettrici, dall’OEM ai fornitori di materiali. Nel 2022 è entrato a far parte di Solvay come responsabile globale del team per lo sviluppo delle applicazioni dei motori elettrici, dove ha guidato la strategia tecnologica globale e gli sforzi di sviluppo delle applicazioni all’interno di Syensqo. In questa veste ha gestito un team di ingegneri impegnati a promuovere l’innovazione nei nuovi materiali, a gestire il portafoglio di brevetti e a sviluppare capacità avanzate di testing e prototipazione per sostenere lo sviluppo e le opportunità di mercato nei settori dei trasporti, dell’aerospaziale e dell’energia.