
Controllo non distruttivo
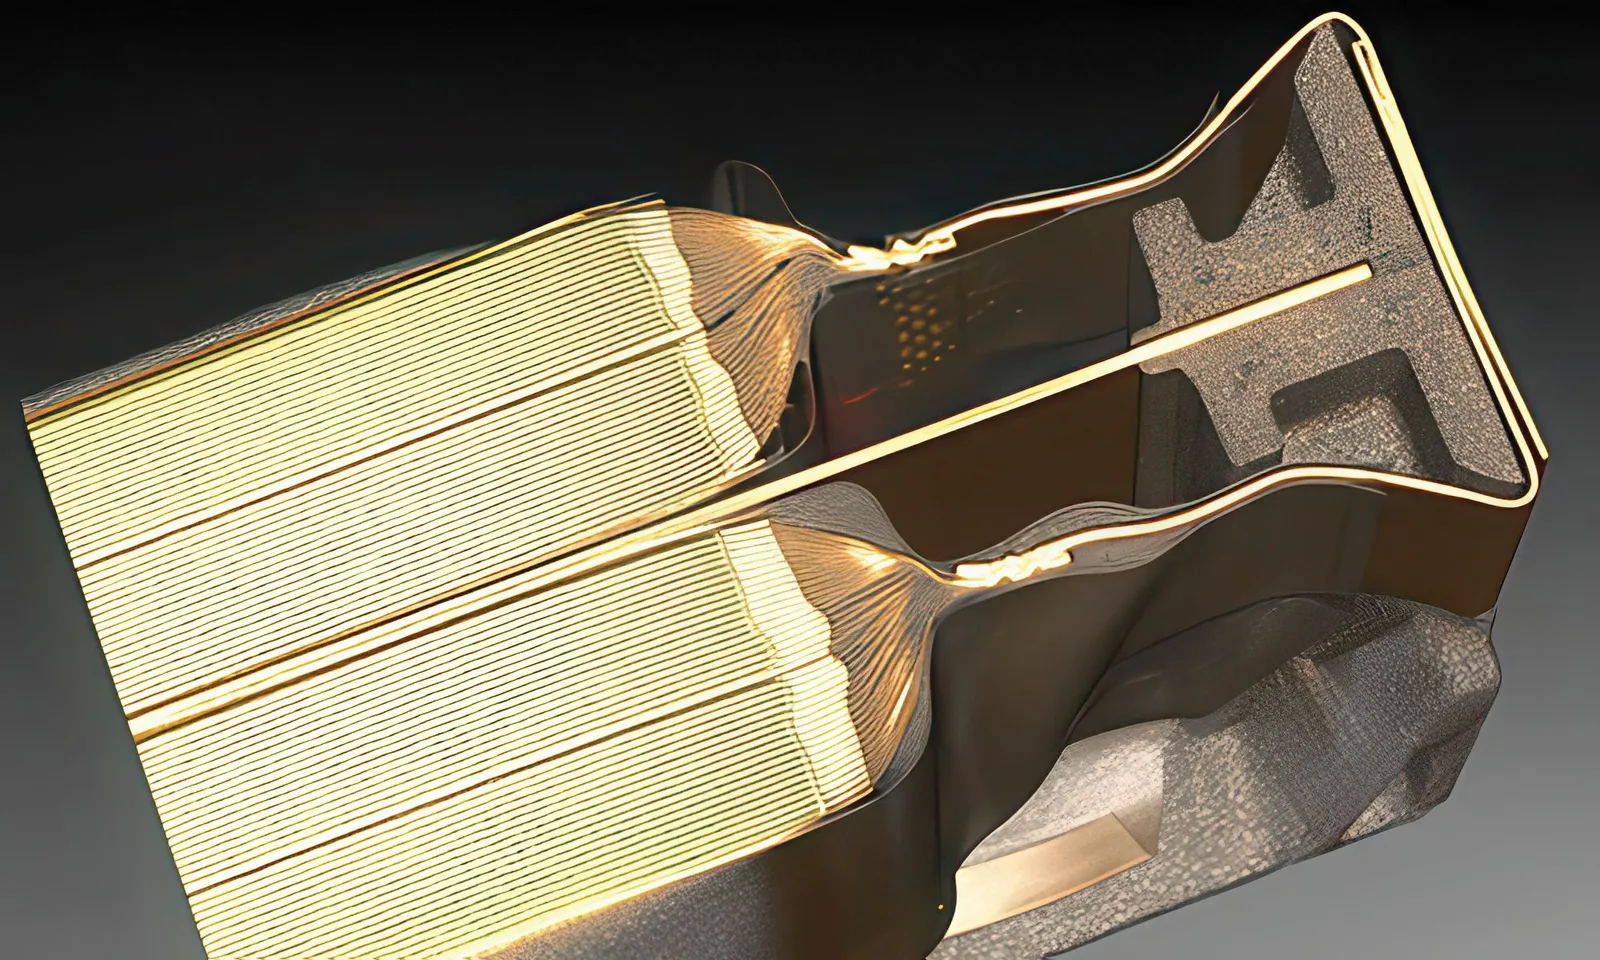
Test di ciclo di vita non distruttivi con NDE 4.0
NDE 4.0 unisce i test non distruttivi a sensori, intelligenza artificiale e gemelli digitali per fornire un’analisi completa del ciclo di vita, scrive Nick Flaherty
I test non distruttivi (NDT) stanno attraversando una trasformazione fondamentale. La combinazione di metodi NDT con intelligenza artificiale, gemelli digitali e tecniche di rilevamento crea l’opportunità di un’analisi a ciclo chiuso dei difetti, consentendo così un miglioramento continuo della qualità del processo di produzione.
Questo processo di valutazione non distruttiva (NDE) è un elemento chiave per migliorare la sicurezza, il rendimento e la scalabilità nella produzione di veicoli elettrici, in particolare per pannelli batteria e motori.
Rappresenta un cambiamento fondamentale nel modo in cui la NDE viene applicata nei moderni sistemi di produzione, in particolare per la fabbricazione di batterie al litio-ione. A differenza degli approcci tradizionali di NDE, che di solito vengono eseguiti come passaggi di ispezione isolati e offline, la NDE 4.0 si caratterizza per l’integrazione di tecnologie di valutazione con l’infrastruttura di produzione digitale, l’automazione e l’analisi basata sui dati. Questo è strettamente allineato ai principi dell’Industria 4.0, che enfatizzano la connettività, l’acquisizione dei dati in tempo reale e la presa di decisioni intelligenti.
La digitalizzazione è fondamentale nel framework NDE 4.0. Sensori avanzati a raggi X e ultrasuoni generano grandi quantità di dati digitali ad alta dimensionalità, elaborati tramite algoritmi di machine learning e intelligenza artificiale. Questi strumenti consentono la classificazione automatizzata dei difetti, il rilevamento delle anomalie e la determinazione della correlazione tra i segnali NDE e gli indicatori di prestazioni della batteria, come SoC, SoH e vita utile rimanente.
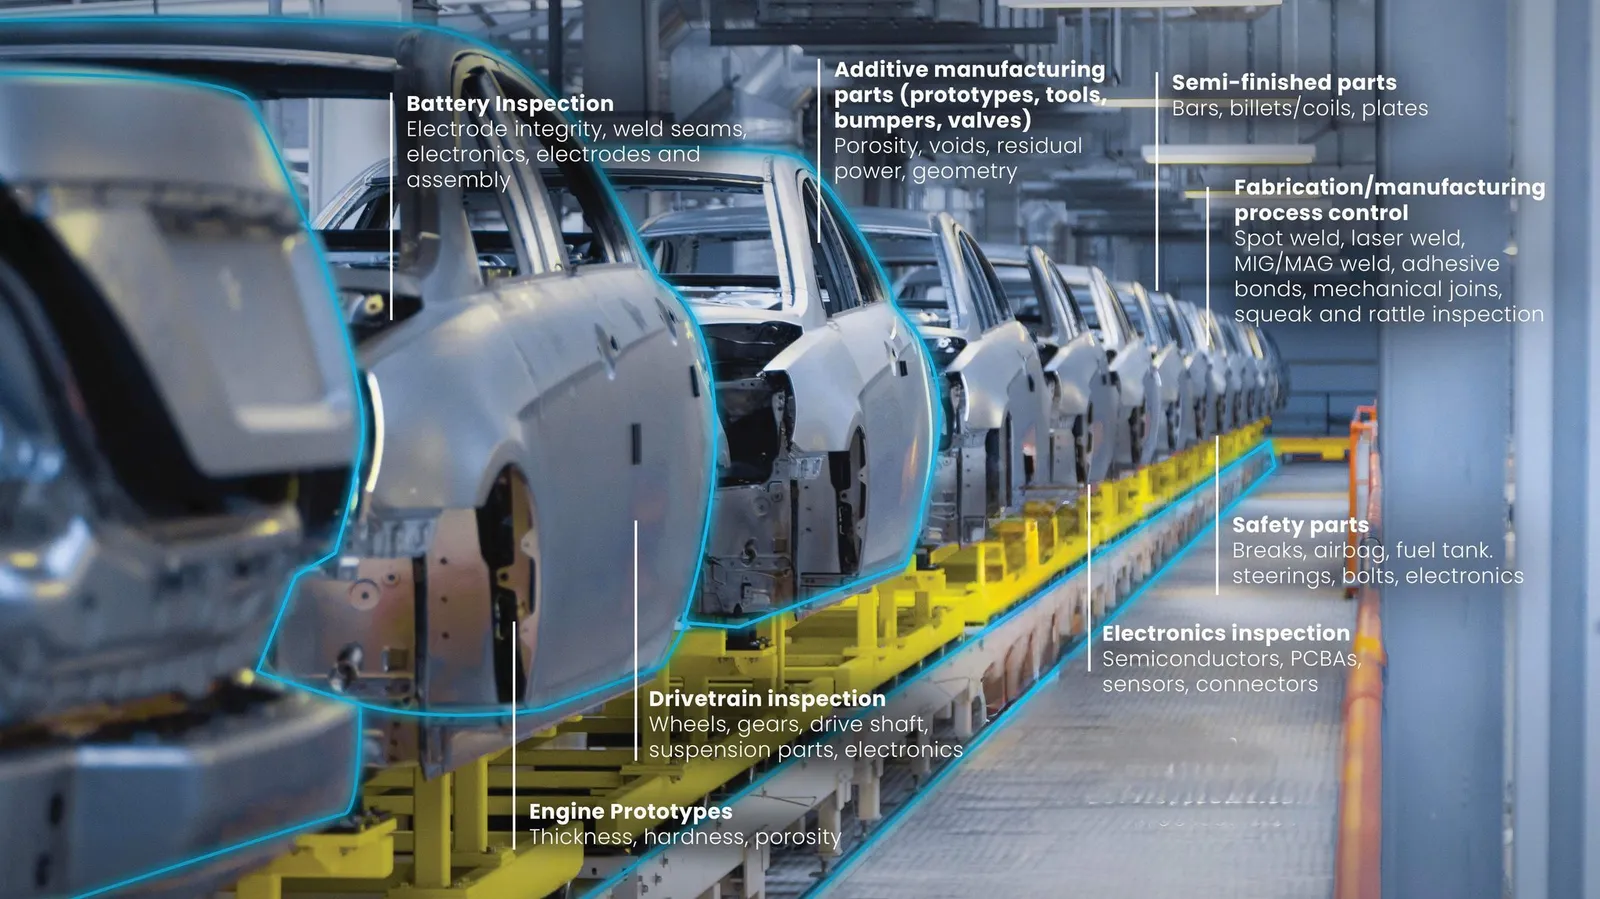
NDE 4.0 sottolinea inoltre l’integrazione a circuito chiuso con i sistemi di produzione e di monitoraggio. I risultati delle valutazioni vengono collegati direttamente alle piattaforme di controllo dei processi, ai digital twin e ai sistemi di gestione delle batterie, consentendo strategie di produzione adattive e un monitoraggio più efficace durante il funzionamento. Questa capacità di circuito chiuso trasforma NDE da strumento passivo per l’assicurazione della qualità in componente attivo nell’ottimizzazione dei processi e nella gestione del ciclo di vita.
Tipologie di NDT
Le tecnologie NDT sono fondamentali per garantire l’integrità strutturale, l’efficienza e la sicurezza dei componenti delle auto elettriche senza causare danni durante le ispezioni.
Il test ultrasonico (UT) utilizza onde sonore per mappare le celle della batteria e individuare difetti interni come vuoti, delaminazioni e dendriti a livello microscopico e nanometrico. Metodi diversi, come il UT ad array fase, il UT a onde guidate e il UT accoppiato ad aria, vengono impiegati per ispezionare involucri compositi, rotori di motori ad alta velocità e giunzioni adesive in strutture multimateriche.
Le telecamere a infrarossi possono monitorare le emissioni termiche e individuare anomalie. La termografia a blocco e quella a impulsi permettono di rilevare spazi d’aria sotterranei, punti critici di resistenza al contatto nei cavi ad alta tensione o ostruzioni nei canali di raffreddamento negli apparati elettronici ad alta potenza come inverter e batterie.
La scansione a raggi X e la tomografia computerizzata (XCT) utilizzano la stessa radiazione ionizzante impiegata negli ospedali per generare immagini 2D e 3D ad alta risoluzione. Vengono applicate principalmente per ispezionare le saldature tra le celle batteriche e il pacco, l’allineamento degli elettrodi interni, le giunzioni di saldatura nei semiconduttori ad alta potenza e le strutture in stampaggio gigante.
Il test a correnti di Foucault (ECT) sfrutta l’induzione elettromagnetica per rilevare difetti in superficie o vicino alla superficie nei componenti conduttori. Viene ampiamente utilizzato per ispezionare le saldature a forma di “forbice” nello stator dei motori elettrici, le crepe nelle laminazioni dei rotori e le saldature delle alette delle batterie.
L’evaluazione dell’emissione acustica (AE) è una tecnica passiva di ispezione non distruttiva che rileva onde elastiche transitorie generate dalla libera emissione improvvisa di energia localizzata all’interno di un materiale. Nei batterie al litio-ione, tali emissioni energetiche sono solitamente associate all’inizio di microfessure, alla propagazione delle fessure, alla frattura dei granuli, all’evoluzione di gas o al distacco interfaciale. I sensori AE, tra cui dispositivi piezoelettrici, a fibra ottica e basati su MEMS, convertono queste onde elastiche in segnali elettrici che possono essere analizzati in termini di ampiezza, durata, contenuto di frequenza e frequenza di insorgenza degli eventi.
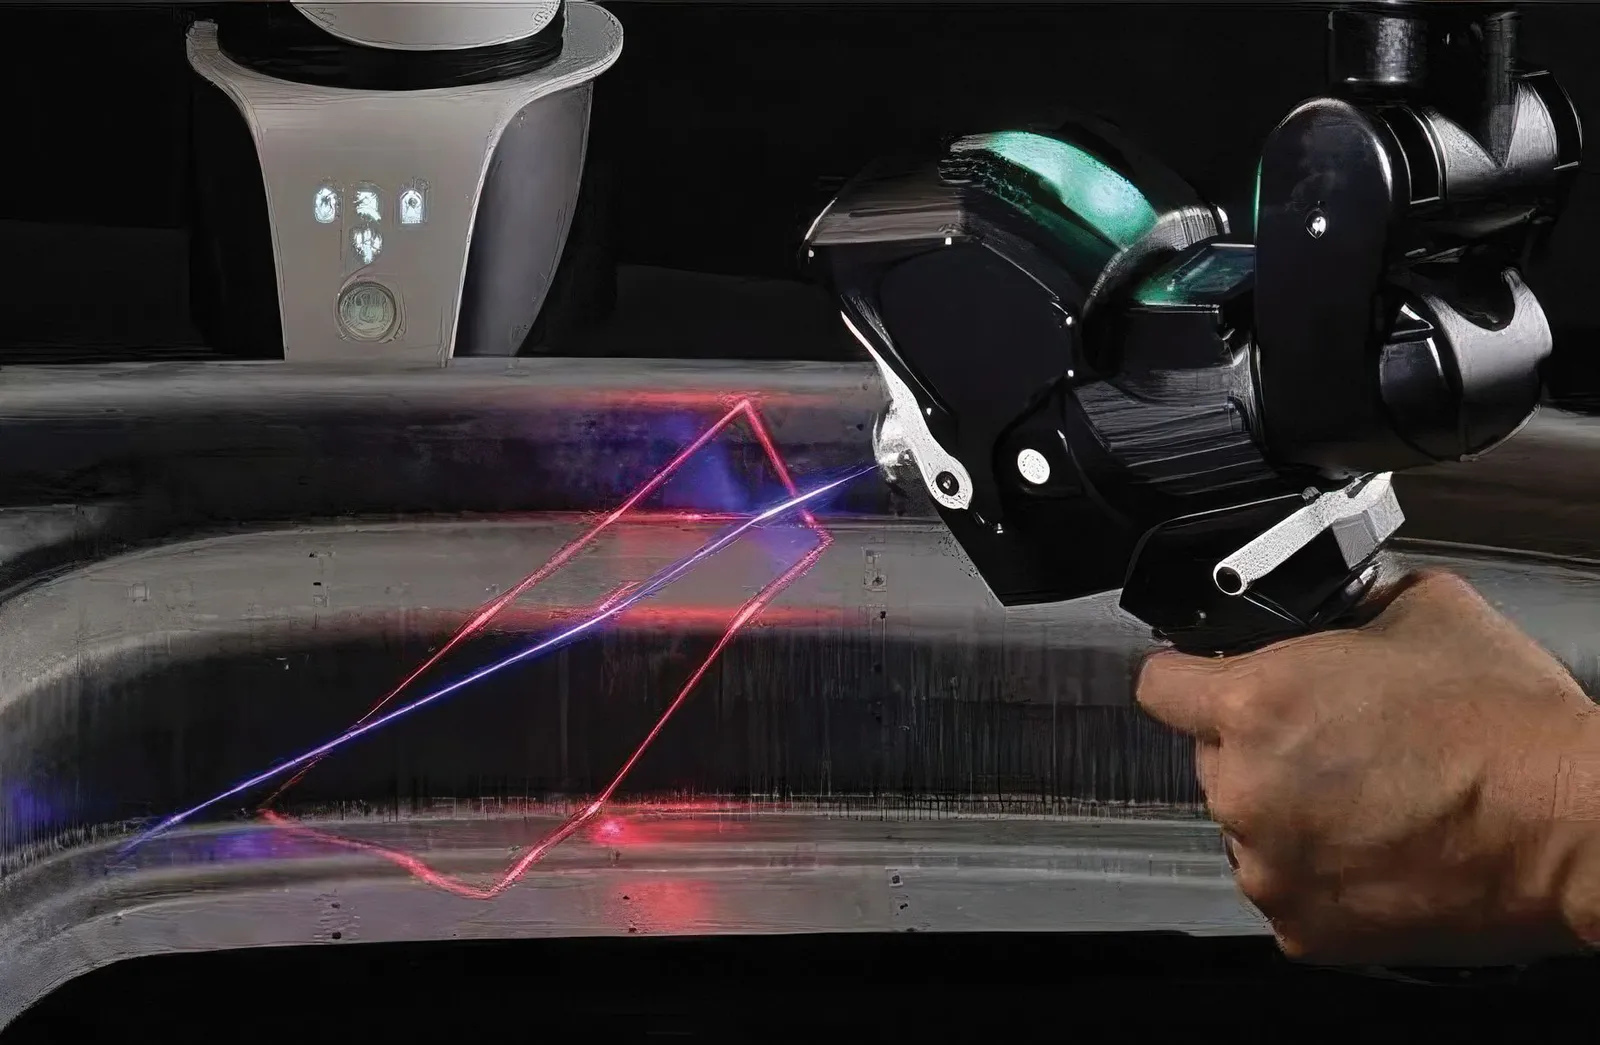
Le tecniche di NDE basate su laser forniscono misurazioni ad alta precisione e senza contatto dei componenti delle batterie, ed vengono utilizzate principalmente per l’ispezione dimensionale, il profilamento della superficie e la rilevazione dei difetti. I sistemi di scansione laser permettono di generare modelli 3D dettagliati, consentendo l’identificazione con elevata precisione di deviazioni geometriche e irregolarità superficiali. Rispetto all’immaginazione basata su campi magnetici, che si concentra sulla rilevazione dei difetti nei collettori di corrente alla fine della linea di produzione, le tecniche a laser offrono una maggiore versatilità in diversi stadi di produzione.
I modelli di apprendimento automatico (come le CNN e le GAN) elaborano in tempo reale le scansioni di ispezione utilizzando tutte queste tecnologie per automatizzare il riconoscimento dei difetti, ridurre i tempi di ispezione e diminuire i falsi positivi.
Rete di sensori, inclusi sensori piezoelettrici integrati, inviano continuamente dati strutturali e operativi alle piattaforme cloud, consentendo il monitoraggio in tempo reale dello stato strutturale nonché simulazioni e controllo di “gemelli digitali”. Ciò favorisce la manutenzione predittiva, in cui le simulazioni prevengono guasti sulla base di dati storici e programmano interventi di manutenzione prima che il veicolo si guasti.
Pacchi batteria
NDE 4.0 integra tecnologie di rilevamento avanzate con l’AI, analisi automatizzata dei dati e sistemi cibero-fisici per consentire ispezioni continue e in tempo reale dei componenti e degli assembly delle batterie. A differenza dei tradizionali test di fine linea o della diagnosi post-malfunzionamento, i framework NDE 4.0 mirano a rilevare difetti nelle fasi iniziali, a tracciarne l’evoluzione e a fornire indicazioni utili ai processi di produzione. Questa capacità è particolarmente preziosa considerando l’entità delle moderne gigafabbriche e la crescente complessità dell’architettura delle batterie. Tuttavia, nonostante i notevoli progressi, l’adozione su larga scala di NDE 4.0 nella produzione di batterie per veicoli elettrici rimane limitata. Le principali sfide includono l’integrazione con le linee di produzione esistenti, la scalabilità in condizioni di elevata velocità di produzione, la fusione dei dati con gli output del BMS e la validazione a lungo termine della affidabilità e dell’efficienza economica.
L’utilizzo di dati ottenuti tramite test non distruttivi in combinazione con modelli termici e stime del BMS rappresenta un’opportunità importante per migliorare le strategie di manutenzione predittiva, ridurre i tempi di inattività e mitigare i rischi per la sicurezza durante l’intero ciclo di vita della batteria. L’adozione di NDE 4.0 può ridurre i tassi di scarto, migliorare il rendimento e abbassare i costi legati a garanzie e richiami.
Nelle applicazioni relative ai pannelli batterici, le tecniche di test non distruttivi vengono ampiamente utilizzate per rilevare difetti di produzione, valutare l’integrità strutturale e monitorare i meccanismi di degrado sia durante la produzione che in fase operativa. La tecnologia è evoluta da semplici ispezioni visive e valutazioni meccaniche di base a metodi avanzati basati sulla fisica per la rilevazione e l’immaginizzazione, segnando un cambiamento fondamentale nel modo in cui i dati di ispezione vengono generati, elaborati e utilizzati.
I metodi di ispezione non distruttiva per il funzionamento in servizio e per l’allarme precoce permettono un monitoraggio continuo dello stato delle batterie durante il loro utilizzo. I metodi basati sull’impedenza, la rilevazione acustica e il monitoraggio termico possono individuare tendenze anomale di degrado o rischi per la sicurezza prima che si verifichi un guasto catastrofico.
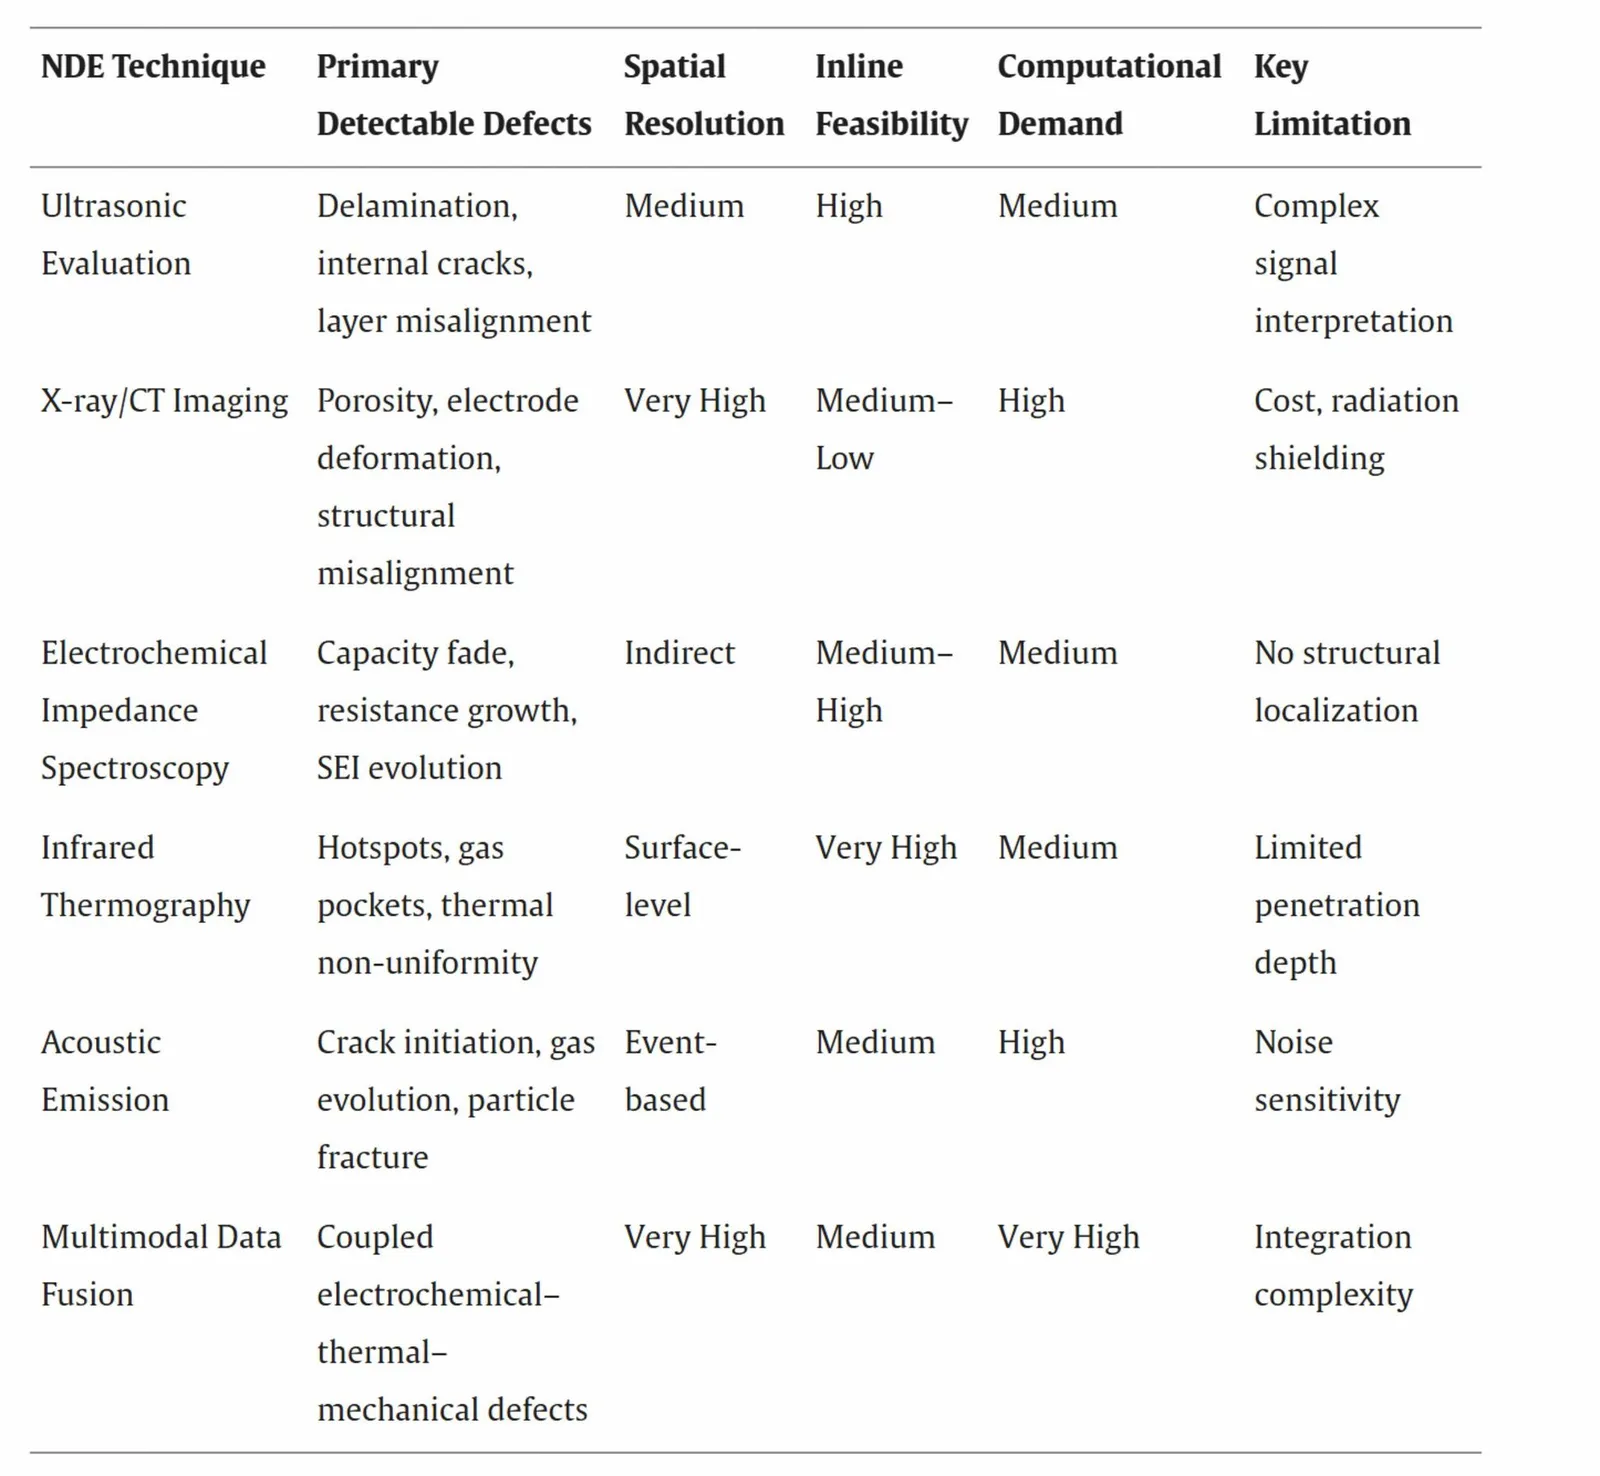
Questa classificazione sottolinea che un’ispezione efficace delle batterie richiede una combinazione complementare di tecniche di ispezione non distruttiva selezionate in base al tipo di difetto, alla fase di produzione e alle esigenze di produttività. I metodi tradizionali di ispezione non distruttiva consentono una valutazione completa delle caratteristiche fisiche, meccaniche, termiche ed elettrochimiche sia esterne che interne delle batterie al litio-ione, mentre l’ispezione visiva rimane un approccio fondamentale per individuare danni esterni, deformazioni, perdite e irregolarità superficiali.
Ispezione ultrasonica
Gli studi recenti hanno dimostrato la fattibilità della tecnologia delle onde guidate ultrasoniche per la stima del SoC e del SoH, utilizzando caratteristiche dei segnali nel dominio temporale e in quello di frequenza. Tuttavia, è stato riscontrato che la sensibilità allo stato elettrochimico diminuisce con l’invecchiamento, il che indica la necessità di strategie di calibrazione che tengano conto dei progressivi cambiamenti strutturali e materiali durante il ciclo di vita della batteria. Altre ricerche hanno utilizzato il tracciamento del tempo di volo ultrasonico per monitorare il SoC, con evidenze consistenti sul fatto che il tempo di volo è strettamente legato alla temperatura e alle condizioni meccaniche, richiedendo quindi una separazione attenta degli effetti termici per ottenere inferenze affidabili nei sistemi pratici. Ciò sottolinea che la valutazione ultrasonica è promettente per il monitoraggio in tempo reale, ma la sua interpretabilità dipende dal controllo o dalla compensazione di temperatura, pressione e condizioni ai limiti del sistema.
L’ultrasuono a trasmissione aerea si è rivelato anche un approccio promettente per ispezioni senza contatto, permettendo di rilevare delaminazioni, crepe e vuoti negli elettrodi e nei separatori, nonché di supportare la stima del SoC. La combinazione tra valutazione ultrasonica e termografia a infrarossi può fornire informazioni complementari, poiché l’ultrasuono analizza la struttura interna mentre la termografia cattura le anomalie termiche superficiali legate a cambiamenti di resistenza, produzione di gas o riscaldamento localizzato.
Gli approcci basati sui dati vengono sempre più adottati per collegare le caratteristiche acustiche allo stato elettrochimico, e ricerche recenti hanno proposto strategie per la stima congiunta del livello di carica e della temperatura utilizzando onde ultrasoniche riflesse e tecniche di ampliamento dei dati al fine di migliorare la robustezza del modello. La valutazione ultrasonica è particolarmente attraente per la NDE 4.0 grazie alla sua compatibilità con l’automazione, alla capacità di misurazione rapida e al potenziale di integrazione con l’apprendimento automatico per una classificazione dei difetti scalabile e un monitoraggio in tempo reale.
Raggi X e tomografia computerizzata
XCT permette una caratterizzazione dettagliata di difetti come lo sbilanciamento degli elettrodi, le cavità, la delaminazione e la deformazione strutturale che possono causare cortocircuiti interni. La sua elevata risoluzione spaziale, inclusa quella offerta dal nano-CT nei contesti di ricerca, consente di analizzare caratteristiche su piccola scala come le interfacce degli elettrodi e le irregolarità microstrutturali.
Nella ricerca specifica sulle batterie, l’XCT è stato utilizzato per sviluppare linee guida per la visualizzazione dei materiali batteria commerciali, nonché per supportare l’analisi elettrochimica e tomografica combinata del comportamento legato alla capacità. Inoltre, l’XCT è stato impiegato per tracciare il progredire del degrado elettrochimico e meccanico durante il funzionamento, per visualizzare la distribuzione spaziale dei materiali attivi e le variazioni di spessore degli elettrodi nelle celle di grandi dimensioni, e per indagare i rischi per la sicurezza negli esperimenti di penetrazione con chiodi, osservando i cambiamenti strutturali interni e il comportamento elettrico durante le fughe termiche.
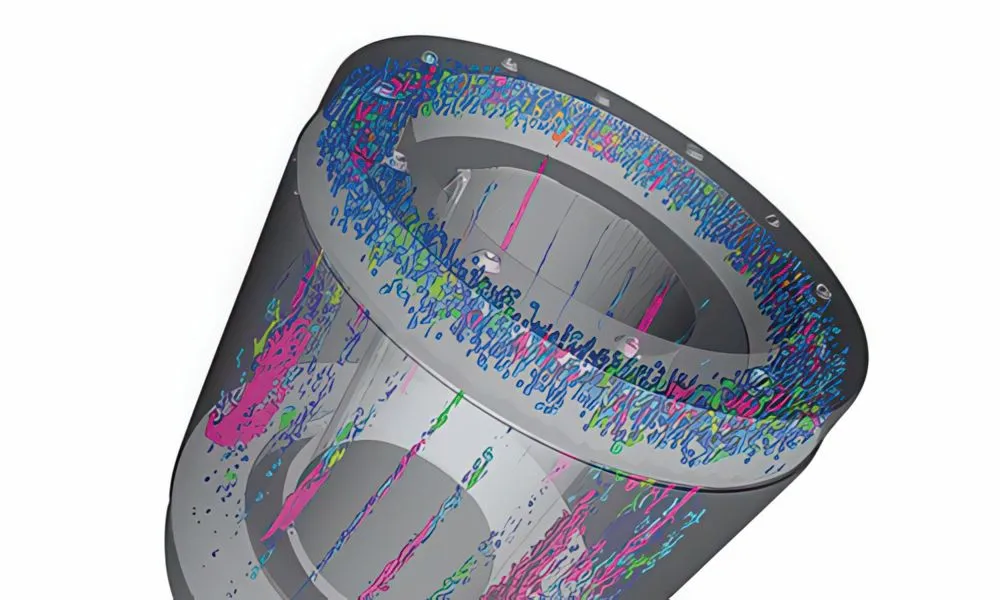
Un approccio di ricostruzione in tempo reale elabora le proiezioni più recenti per generare un’immagine 3D durante l’esperimento, consentendo l’osservazione di processi dinamici e possibili aggiustamenti sperimentali in tempo reale. Ricerche recenti hanno esplorato anche l’apprendimento just-in-time per la denoising basata sull’apprendimento profondo e inferenze rapide durante l’acquisizione delle tomografie a raggi X, supportando un feedback in tempo reale per l’ottimizzazione degli esperimenti e un’interpretazione automatizzata. Questi sviluppi sono strettamente allineati agli obiettivi di NDE 4.0, poiché permettono flussi di lavoro di imaging più rapidi, il riconoscimento automatizzato dei difetti e l’integrazione delle immagini ottenute nei framework di produzione digitale.
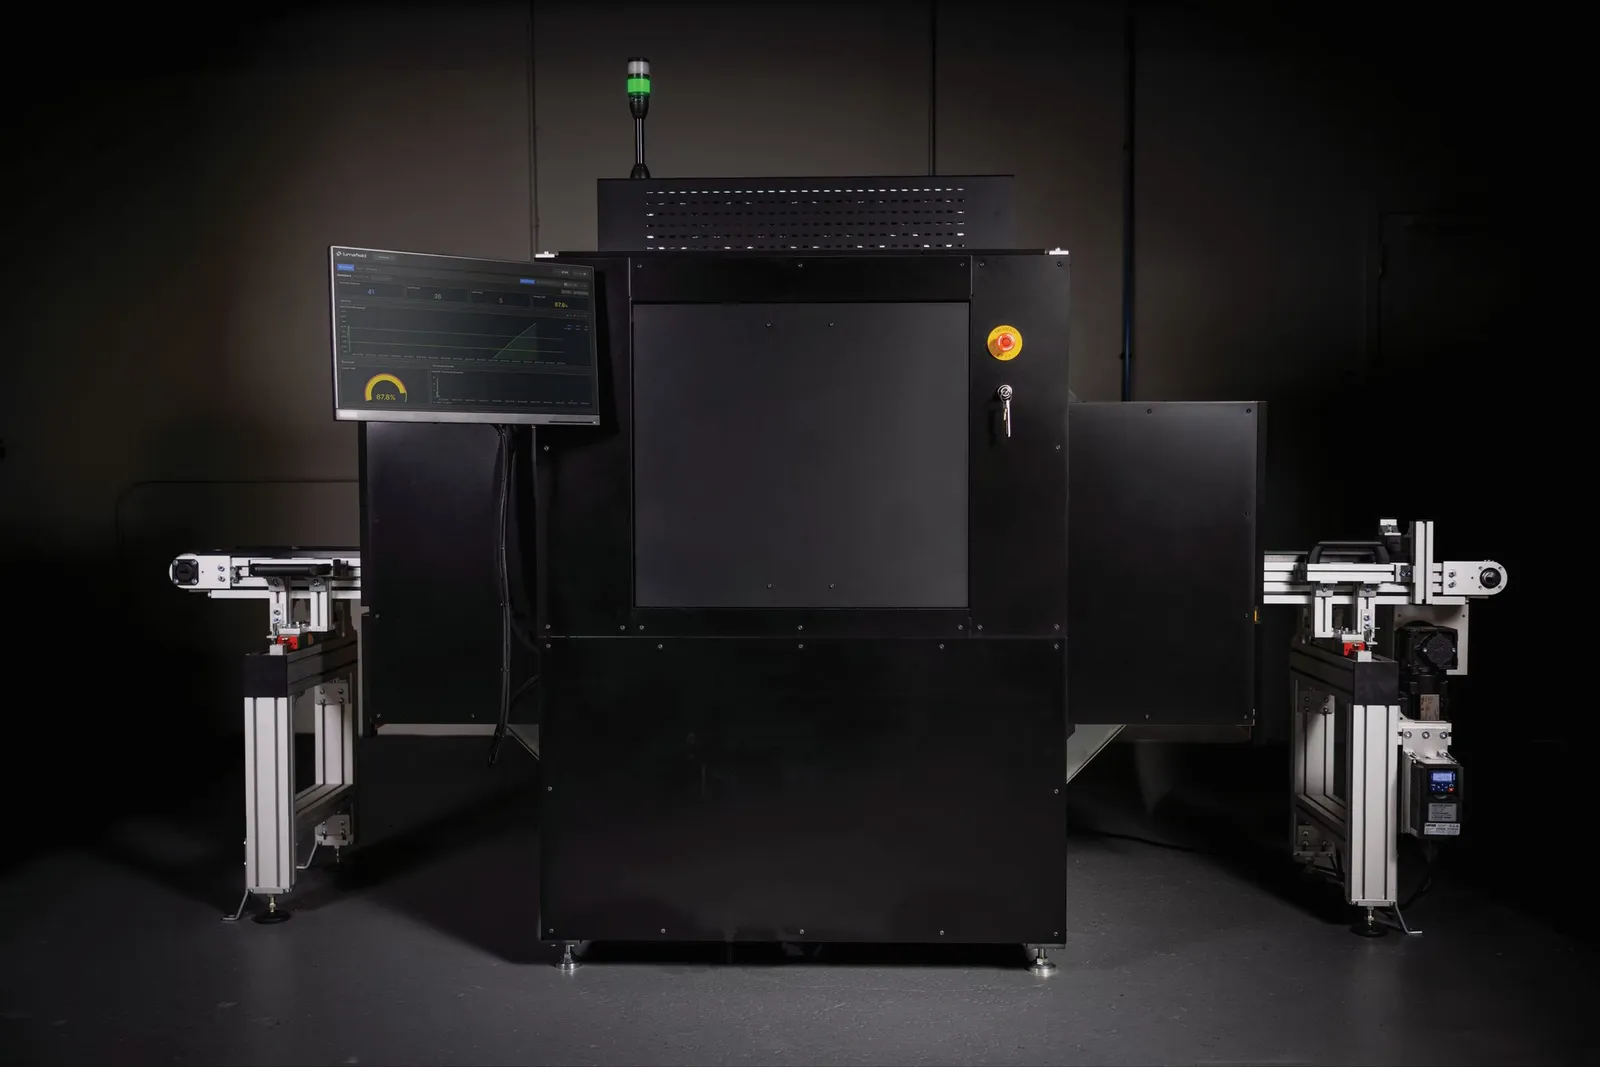
È stato sviluppato un recente sistema a raggi X a scansione integrata per ambienti di produzione in cui copertura e velocità di lavorazione rappresentano metriche fondamentali. Progettato per integrarsi direttamente nelle linee di produzione esistenti, il sistema ispeziona ogni componente alla massima velocità del nastro trasportatore senza l’uso di dispositivi di fissaggio o altre interruzioni nel flusso produttivo.
La scansione a raggi X tradizionale è da tempo utilizzata per rilevare difetti evidenti, ma il valore dei dati generati è sempre stato limitato. Collegando l’ispezione a raggi X alle linee di produzione a una piattaforma software basata su cloud, ogni scansione diventa un punto di dati che alimenta processi decisionali automatizzati, il monitoraggio dei processi e la generazione di report organizzativi. Ciò permette all’NDT di andare oltre la semplice valutazione “pass/fail”, poiché i dati vengono accumulati nel corso di diverse produzioni, turni e siti.
Le configurazioni della sorgente a raggi X e del rilevatore possono essere organizzate in array per adattarsi alla disposizione delle parti sulla linea di produzione e alle aree specifiche di interesse da ispezionare, grazie a configurazioni 2D e 2.5D. L’architettura multilineare 2.5D cattura le informazioni sulla profondità in un’unica passata, garantendo una visibilità più precisa dei difetti nelle applicazioni più complesse. Le opzioni di ordinamento e rifiuto configurabili permettono di controllare come vengono gestite le parti segnalate in fase successiva.
Test acustici
L’AE è particolarmente efficace per monitorare i processi di danno attivi che si verificano durante il funzionamento della batteria, piuttosto che per rilevare soltanto difetti statici. Studi sperimentali hanno dimostrato che i segnali AE variano in base alla composizione del materiale degli elettrodi e allo stato elettrochimico, evidenziando correlazioni tra le caratteristiche acustiche e il comportamento stabile o instabile della batteria. Di solito si osservano due tipi principali di segnali AE: quelli di tipo continuo, associati a reazioni elettrochimiche, e quelli di tipo pulsato, legati a eventi di danno meccanico discreti. È stato dimostrato che l’attività AE continua durante la scarica è correlata al livello generale di salute della batteria, mentre i segnali di tipo pulsato sono più evidenti nelle fasi iniziali di ciclazione e aumentano con l’invecchiamento, seguendo trend coerenti con il modello della curva della vasca da bagno per la degradazione.
L’analisi delle onde acustiche offre vantaggi nella rilevazione di danni in fase precoce che potrebbero non essere visibili con metodi basati sull’immagine. Tuttavia, la sua sensibilità al rumore di fondo, alle condizioni ai limiti e alla posizione del sensore complica l’interpretazione dei risultati. Nel contesto di NDE 4.0, l’analisi delle onde acustiche trae notevoli benefici dalla classificazione automatizzata dei segnali e dal riconoscimento di pattern basato sull’apprendimento automatico, consentendo un utilizzo scalabile per la rilevazione precoce di guasti e il monitoraggio del degrado nei sistemi a batteria.
La tecnologia della microscopia acustica a scansione invia onde sonore a bassa energia attraverso una batteria di tipo pouch commerciale. La velocità dell’onda cambia mentre attraversa i diversi materiali presenti all’interno della batteria, il che permette ai ricercatori di ottenere una visione completa, dettagliata e rapida delle modifiche chimiche nei materiali della batteria durante il suo utilizzo.
Il processo può aiutare a rilevare difetti strutturali o danni che potrebbero causare un cortocircuito elettrico, carenze o squilibri nei materiali che potrebbero comprometterne le prestazioni, nonché indicatori della probabile insorgenza di problemi. Una sostanza che la scansione è particolarmente brava a individuare è il gas, il cui ritrovamento all’interno di una batteria indica aree secche che potrebbero far fallire la cella durante l’uso.
Termografia
Sia gli approcci di termografia passiva che quelli attivi vengono utilizzati nell’analisi delle batterie. La termografia infrarossa passiva (IRT) si basa sul calore generato durante il normale funzionamento della batteria, mentre l’IRT attiva introduce un’eccitazione esterna per migliorare la visibilità dei difetti. Sono state descritte varie fonti di eccitazione, tra cui il riscaldamento a laser, le lampade ad scatto, l’eccitazione ultrasonica, il riscaldamento induttivo e la stimolazione elettrica; la scelta dipende dalle proprietà del materiale e dalle caratteristiche dei difetti. Le tecniche di termografia attiva, in particolare l’IRT a impulsi, hanno dimostrato un’elevata capacità nel rilevare delaminazioni e difetti interni attraverso risposte termiche transitorie.
Diversi studi hanno combinato l’IRT con misurazioni a termocoppia per analizzare il comportamento termico delle celle a ioni di litio a diverse velocità di scarica, evidenziando forti legami tra la distribuzione della temperatura, la geometria della cella e i carichi applicati. Ricerche più recenti hanno introdotto anche approcci ibridi che integrano la termografia con modelli termici semplificati per stimare la generazione interna di calore nelle celle di tipo pouch, consentendo una migliore interpretazione dei dati sulla temperatura superficiale. Dal punto di vista dell’NDE 4.0, l’IRT è particolarmente adatto per ispezioni automatizzate ad alta velocità, e può essere potenziato tramite elaborazione delle immagini e intelligenza artificiale per la rilevazione in tempo reale di anomalie e il monitoraggio predittivo della sicurezza.
Rilevamento a laser
Gli studi recenti hanno introdotto sistemi di ispezione a laser a contatto zero che combinano l’excitazione laser con un vibrometro a laser Doppler per rilevare difetti interni nelle batterie al litio-ione durante la produzione. Analizzando la propagazione delle onde Lamb, questi sistemi possono distinguere le celle integre da quelle difettose, il che consente un monitoraggio in tempo reale e una classificazione quantitativa dei difetti. Tali approcci dimostrano un forte potenziale per l’ispezione in linea grazie alla loro natura a contatto zero e alla compatibilità con l’automazione.
Anche se le tecniche di valutazione basate su laser offrono un’alta risoluzione e flessibilità, persistono delle sfide legate al costo del sistema, alla sensibilità all’ambiente e alle esigenze di elaborazione dei dati. La ricerca in corso si concentra sul miglioramento della robustezza, della risoluzione e sull’integrazione con linee di produzione automatizzate. Questi metodi basati su laser risultano particolarmente attraenti quando abbinati a tecniche avanzate di elaborazione dei segnali e all’intelligenza artificiale, consentendo ispezioni scalabili ad alto volume per la produzione di batterie di nuova generazione.
Una collaborazione recente unisce la radiografia, la tomografia computerizzata e le funzionalità di ultrasuono guidate dall’AI per offrire una soluzione completa di ispezione lungo l’intero ciclo di vita, utile per la produzione, lo sviluppo e il servizio sul campo delle batterie. Il sistema di ispezione congiunto è il primo sul mercato in grado di rilevare i modi di guasto durante tutto il ciclo produttivo, garantendo ai produttori di batterie maggiore efficienza economica e una produttività più elevata.
Nessuna singola tecnologia di ispezione può rilevare tutti i modi di guasto lungo l’intero ciclo produttivo; pertanto questa collaborazione prevede lo sviluppo congiunto di prodotti, la progettazione condivisa di sonde di nuova generazione e servizi integrati. L’obiettivo è affrontare una sfida fondamentale che le fabbriche di batterie in tutto il mondo devono affrontare, ovvero il fatto che fino al 90% delle celle batterie per veicoli elettrici presenta qualche forma di anomalia.
La capacità di ispezione lungo l’intero ciclo di vita copre la produzione delle celle, l’assemblaggio dei moduli e il servizio sul campo; per la garanzia della qualità e l’analisi dei guasti in ambienti di laboratorio vengono utilizzate la radiografia e l’XCT, mentre per lo sviluppo delle celle e la caratterizzazione dei materiali si fa uso di XCT di livello R&D, nonché di TC ad alta energia per l’ispezione a livello di pacco batterie e moduli.
Gli strumenti a ultrasuoni ad array fase, dotati di algoritmi avanzati per la formazione dei fasci e sonde apposite, vengono progettati e realizzati internamente per ambienti industriali. La tecnologia delle sonde ad array e l’elettronica per l’elaborazione dei segnali verranno integrate con uno strato di analisi basato sull’AI per creare una piattaforma di ispezione a ultrasuoni in linea, caratterizzata da elevata sensibilità e robustezza nelle linee di produzione.
La combinazione di diverse tecnologie NDT, da XCT e ultrasuoni per la verifica in linea a intelligenza artificiale per chiudere il ciclo di feedback con i dati del processo, consente ai produttori un intervento tempestivo sui difetti, una riduzione dei rifiuti alla fine della linea di produzione e un’ottimizzazione dei processi basata sui dati.
Anche un miglioramento dello 0,1% nel rendimento su scala di gigafactory si traduce in risparmi annuali di decine di milioni grazie all’uso di misurazioni multimodali.
Un programma congiunto di prova di concetto ha testato oltre 400 celle batteriche utilizzando il flusso di lavoro combinato UT e XCT, creando un dataset completo per la scienza dei dati sulle batterie. Il programma ha dimostrato che l’approccio multimodale garantisce risparmi superiori al 10% rispetto alle ispezioni monomodali, con un ulteriore miglioramento del 12% nel tasso di rilevamento dei difetti.
Rilevamento terahertz
Un altro metodo per rilevare lievi variazioni nello spessore degli elettrodi delle batterie utilizza la rilevazione a terahertz. Queste variazioni possono contribuire al fenomeno del surriscaldamento incontrollato, e si prevede che la tecnologia di rilevazione a terahertz più precisa possa migliorare la sicurezza e la qualità delle batterie, identificando difetti invisibili durante il processo di produzione.
Questa tecnologia combina onde a terahertz con una griglia di frequenze ottiche, che divide la frequenza della luce in intervalli uniformemente distanziati, simili alle marcature su una riga graduata, e funge da riferimento per misurazioni estremamente precise su scala nanometrica.
Al centro di questa tecnologia vi è l’interferenza Fabry–Pérot, un modello di interferenza a intervalli regolari che si genera quando le onde a terahertz viaggiano ripetutamente avanti e indietro tra le superfici anteriore e posteriore di un elettrodo. Questo modello di interferenza viene utilizzato come riferimento per determinare lo spessore dell’elettrodo.
Permette di rilevare sia lo spessore dell’elettrodo che l’indice di rifrazione complesso in una sola misurazione, senza la necessità di un processo di calibrazione separato. Utilizzando elettrodi per batterie con uno spessore compreso tra 50 e 150 μm, le misurazioni vengono effettuate in 0,2 secondi; il sistema è riuscito a individuare differenze di spessore fino a 70 nm nell’anodo e 465,5 nm nel catodo. Questa velocità di misurazione è considerata sufficiente per essere utilizzata nelle linee di produzione delle batterie a velocità elevata.
Quando il tempo di misurazione è stato aumentato a 25,6 secondi, la precisione si è ulteriormente migliorata. Il sistema è riuscito a distinguere differenze fino a 7,8 nm nell’anodo e 25,2 nm nel catodo. Ciò rappresenta un miglioramento della precisione fino a 100 volte rispetto ai metodi convenzionali di analisi nel dominio del tempo, consentendo la rilevazione di variazioni di spessore completamente invisibili a occhio nudo.
Questa tecnologia non è limitata alla misurazione dello spessore in un unico punto: è in grado di generare una mappa 3D dello spessore su un intero elettrodo e di rilevare in tempo reale le variazioni progressive dello spessore durante la produzione. Il sistema può inoltre misurare con precisione un elettrodo inclinato di circa 45°, dimostrando così il suo potenziale per essere utilizzato nelle linee di produzione di batterie ad alta velocità presenti nel mondo reale.
Oltre alle batterie al litio-ione, si prevede che questa tecnologia possa fungere da strumento fondamentale per il controllo della qualità nella produzione di batterie a stato solido di nuova generazione, che utilizzano elettroliti solidi al posto di quelli liquidi. Rilevando i difetti in una fase precoce, questa tecnologia potrebbe migliorare la sicurezza e la qualità delle batterie, consentendo al contempo processi di produzione più stabili.
Intelligenza Artificiale
L’AI sta diventando un elemento chiave per la NDE 4.0, trasformando grandi quantità di dati di ispezione in informazioni utili per la qualità e l’affidabilità. I modelli di apprendimento automatico possono supportare l’interpretazione in tempo reale di dati ultrasonici, acustici, termici e di imaging, aiutando a classificare i difetti, identificare le aree problematiche, ridurre i falsi positivi e migliorare la coerenza delle decisioni di ispezione. Negli ambienti di produzione, questi strumenti possono anche automatizzare la generazione di report e inviare i risultati ai sistemi di controllo del processo, facilitando azioni correttive più rapide e una produzione di pannelli batteria più scalabile.
Gemelli digitali
I gemelli digitali stanno trasformando la NDE da una semplice rilevazione passiva di difetti in un sistema continuo di intelligenza ingegneristica basato su dati AI.
Invece di fare affidamento su screenshot statici o disegni tecnici 2D, i dati derivanti dai risultati di ispezione relativi a mappe di corrosione, segni di crepe, porosità e perdita di spessore delle pareti vengono sovrapposti direttamente sul modello 3D o sulla geometria CAD dell’asset, eliminando così ambiguità nell’interpretazione tra i vari team.
Ciò permette anche a esperti non specializzati in NDE, come responsabili di impianto, ingegneri per l’integrità, auditor e autorità regolatorie, di comprendere facilmente la posizione spaziale dei difetti e i rischi operativi, senza dover ricostruire mentalmente le condizioni dell’asset a partire da rapporti frammentari.
Correlando i dati di ispezione attuali con i record storici in un unico ambiente, gli operatori possono tracciare il tasso di crescita dei difetti, valutare i meccanismi di degrado nel tempo e prevedere con precisione la vita utile residua.
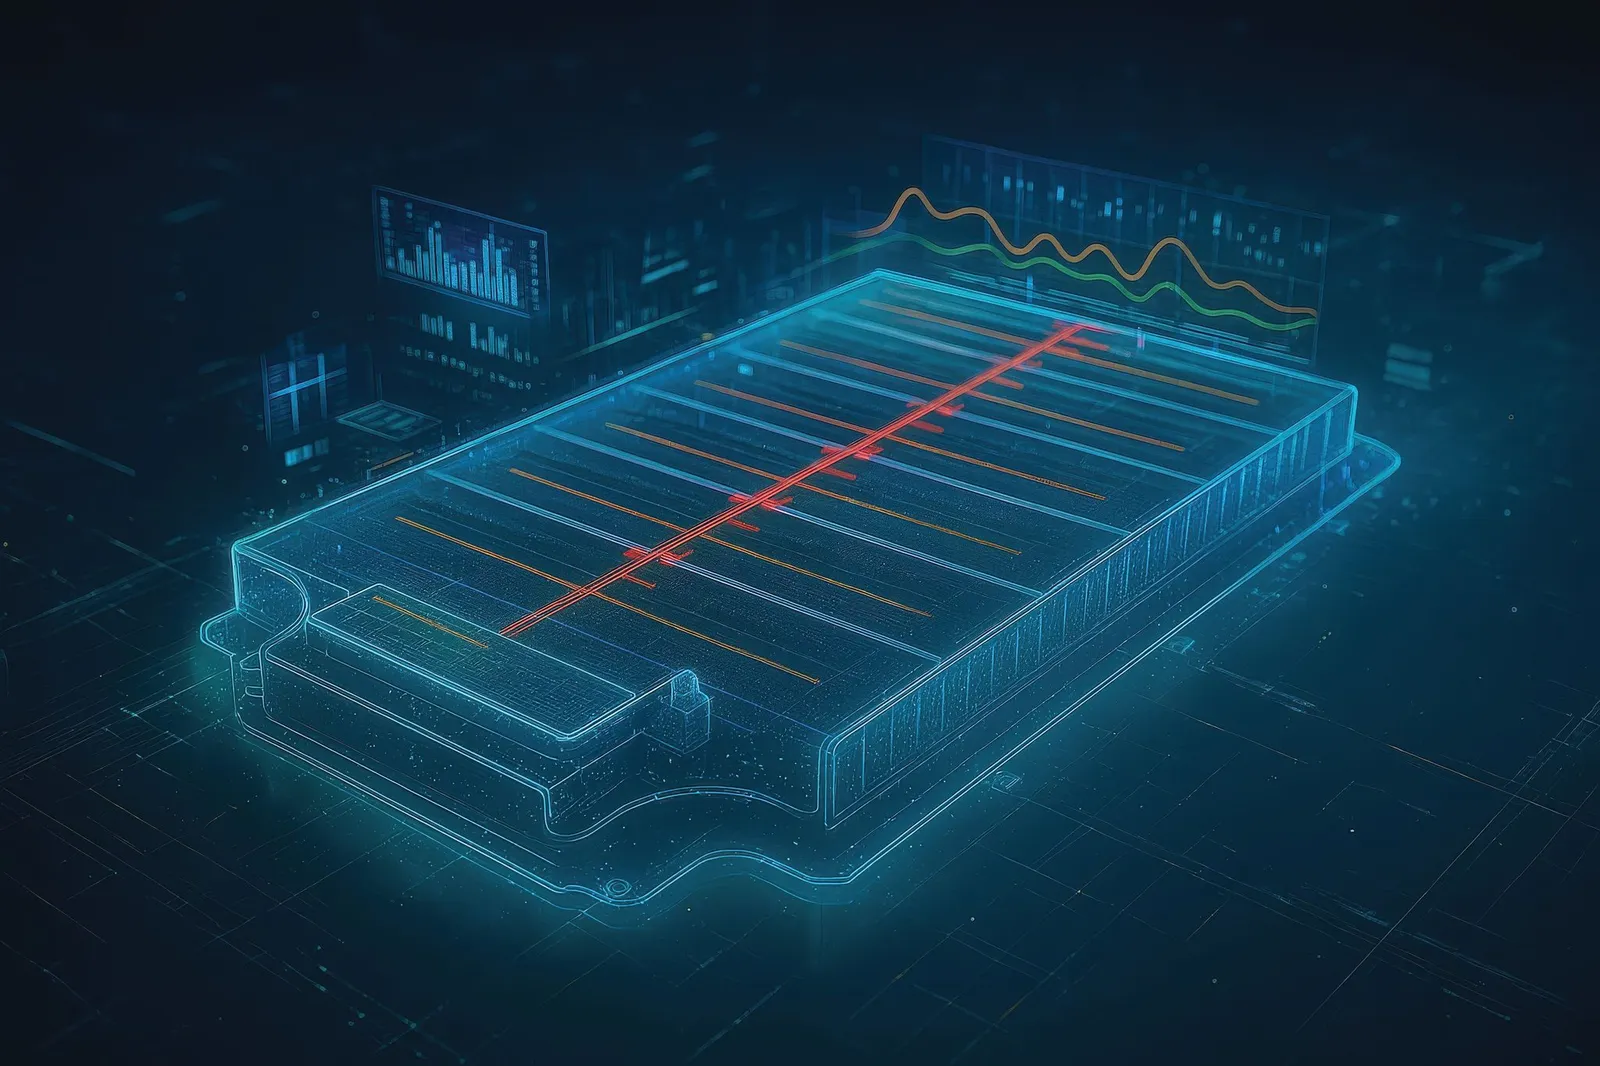
La raccolta automatizzata dei dati e l’integrazione con la cloud garantiscono che le posizioni di scansione, i parametri di calibrazione, le azioni dell’operatore e le impostazioni di acquisizione siano permanentemente collegate al modello digitale, semplificando così le ispezioni regolatorie.
L’addestramento di modelli di machine learning per emulare simulazioni ad alta fedeltà o per interpolare in modo intelligente tra di esse crea gemelli digitali ibridi che collegano i modelli delle batterie elettrochimiche a grandezze osservabili come tensione, corrente e carico termico. Questi gemelli digitali possono poi essere integrati in simulatori a livello di sistema per supportare la cosimulazione e l’integrazione dei sistemi, dove le batterie interagiscono dinamicamente con il gruppo motore del veicolo, il sistema di gestione termica e i software di controllo.
Nonostante i suoi vantaggi, l’implementazione di NDE 4.0 introduce nuove sfide, tra cui la complessità nella gestione dei dati, la generalizzazione del modello a diverse chimie e formati di batterie, nonché la necessità di protocolli di dati standardizzati. Affrontare queste sfide è essenziale per un’adozione su larga scala a livello industriale. Tuttavia, NDE 4.0 fornisce una base solida per strategie di ispezione e monitoraggio intelligenti, fondamentali per una produzione di veicoli elettrici sicura, affidabile ed escalabile, dal pacco batterie e dall’albero motore al telaio e ad altri componenti. Grazie a strumenti multimodali, intelligenza artificiale e gemelli digitali, tali strategie possono essere applicate in tutto il ciclo di vita per migliorare l’efficienza dell’intero processo produttivo.
Riconoscimenti
Grazie ad Arefeh Salimi Beni della Georgia Southern University, Guseon Kang del KAIST, Sam Amsterdam della Drexel University e Paul Perera di Waygate Technologies.
Clicca qui per leggere l’ultima edizione di E-Mobility Engineering.
Alcuni fornitori di test non distruttivi
Advacam
www.advacam.com
Comet Yxlon
yxlon.comet.tech
Duoverse
www.duoverse.ai
Lumafield
www.lumafield.com
Metrix NDT
www.metrixndt.com
Waygate Technologies / Baker Hughes
www.bakerhughes.com
Zeiss