
Tecnologia di produzione dei motori elettrici
Tecnologia di coppia
Nick Flaherty esplora le sfide legate alla produzione di motori elettrici
La produzione di un sistema propulsivo per veicoli elettrici utilizzando un motore sincrono a magneti permanenti o un motore induttivo richiede l’integrazione di tecniche metallurgiche precise, automazione ad alta velocità e un isolamento termico ed elettrico rigoroso. Ottimizzare questo processo significa trovare un equilibrio tra il massimo livello di densità di potenza, la riduzione dei rumori, delle vibrazioni e dell’asprezza acustica (NVH) e il mantenimento dell’integrità strutturale sotto forze centrifughe estreme.
I motori elettrici stanno diventando sempre più piccoli ma anche più veloci, il che esercita una pressione crescente sia sul processo di produzione che sul sistema di raffreddamento.
“I progetti che si concentrano sui motori sincroni eccitati elettricamente [EESM] per evitare l’uso di materiali a base di terre rare stanno raggiungendo efficienze paragonabili a quelle dei magneti permanenti”, afferma Gerhard Meister, vicepresidente del gruppo responsabile dell’unità commerciale dedicata all’elettrificazione presso AVL.
“Una velocità del motore elettrico di 30.000 giri al minuto permette di ridurre le dimensioni di un motore da 120 kW a quelle di una lattina, e una scatola per birre potrebbe contenere un dispositivo che pesa soltanto 30 kg. Pertanto analizziamo i costi: abbiamo sviluppato un asse elettrico in cui è possibile utilizzare lo stesso stator con motori industriali, EESM o a magneti permanenti, abbinati alla stessa elettronica.
“Esiste un compromesso nei materiali – sia per i magneti che per il rame – e i vantaggi derivanti dalla riduzione delle dimensioni sono molto superiori agli investimenti necessari per la produzione,”
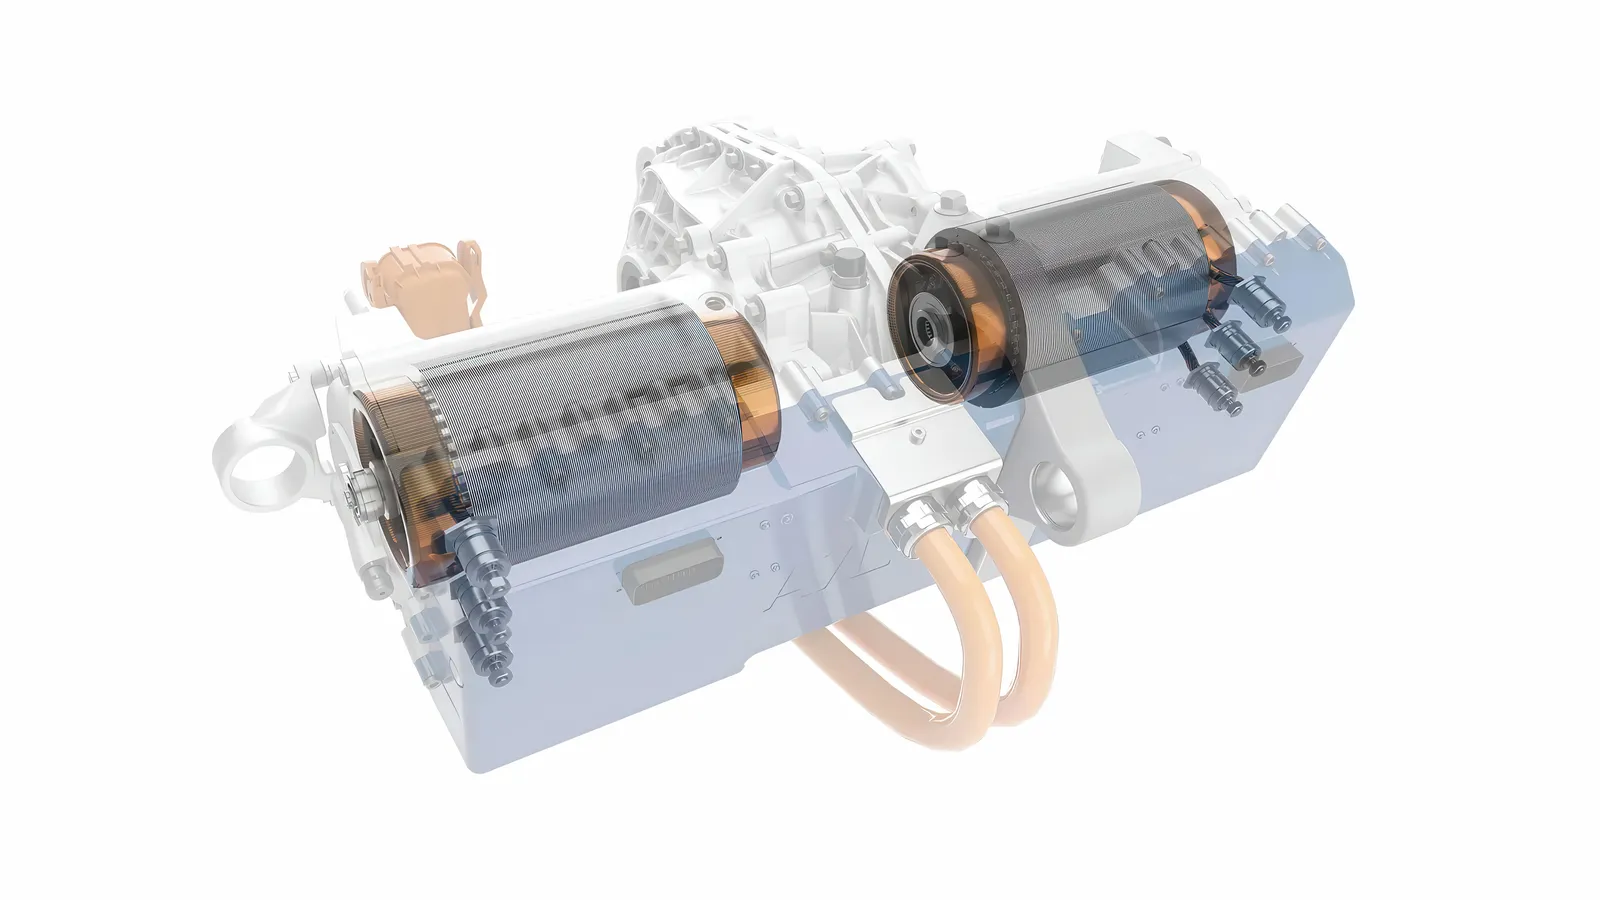
Le tolleranze dei cuscinetti sono strette, ma la riduzione dei costi del materiale supera i costi di produzione aggiuntivi”, afferma.
Il flusso di lavoro di produzione è suddiviso in tre fasi principali: la fabbricazione dello stator, l’assemblaggio del rotore e l’integrazione finale.
Fabbricazione dello stator e avvolgimento a forma di forcina
Il nucleo dello stator è realizzato con lastre di acciaio elettrico estremamente sottili, rivestite con uno strato di ossido isolante per ridurre al minimo le perdite dovute alle correnti di Foucault. Queste lastre vengono progressivamente stampate e sovrapponute utilizzando tecniche di incastro o saldatura per formare il nucleo dello stator.
I produttori di veicoli elettrici moderni danno una forte preferenza alla tecnologia di avvolgimento a forma di occhiello rispetto all’avvolgimento tradizionale con filo continuo, grazie al suo superiore fattore di riempimento delle fessure – spesso superiore al 70% rispetto al 45% del filo rotondo. Per maggiori dettagli sull’avvolgimento a forma di occhiello, consultate la sezione dedicata a pagina 32 di questa pubblicazione.
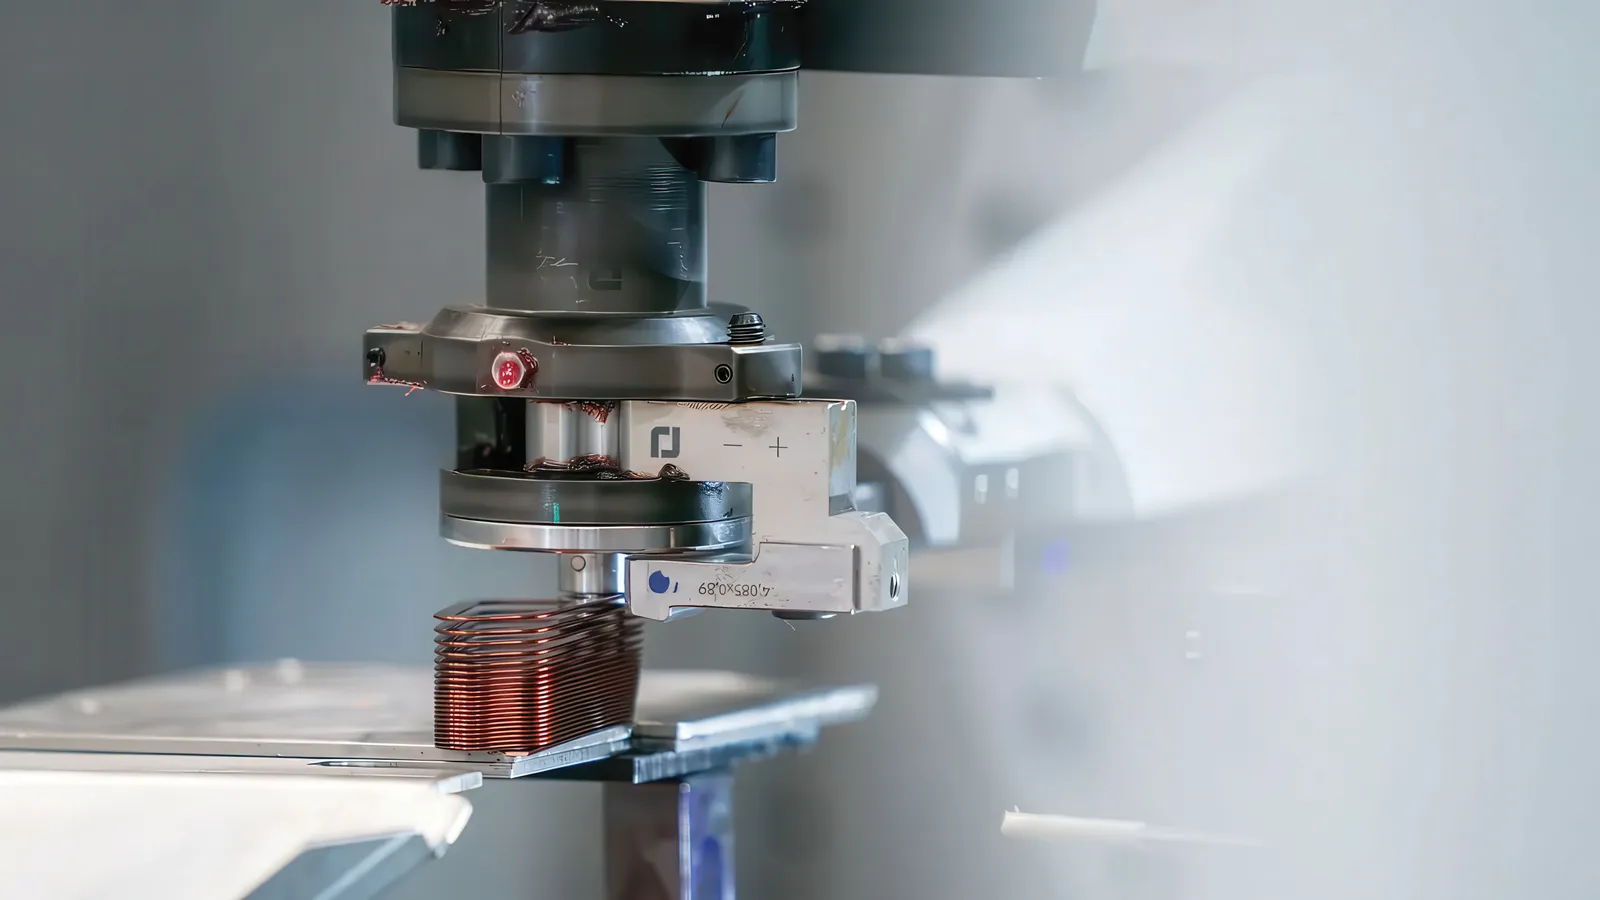
Nel processo di formatura, i fili di rame solidi e rettangolari vengono sbarazzati dell’isolamento in smalto alle estremità, piegati con precisione tramite CNC in una forma a “U” o a occhiello e successivamente inseriti automaticamente nelle fessure del stator rivestite.
Le estremità aperte degli elementi a forma di occhiello vengono torse meccanicamente per creare la corretta architettura di fase. La saldatura laser (di solito tramite un laser fibro ottico ad alta potenza) fonde le estremità con precisione CNC, mantenendo un controllo rigoroso sulla zona interessata dal calore per proteggere lo smalto circostante.
Orologeria
“A seconda della progettazione del motore, vengono poste esigenze diverse sull’acciaio elettrico utilizzato”, affermano Roman Sonnleitner, responsabile dei prodotti in acciaio elettrico presso la voestalpine Steel Division, e Ronald Fluch, ingegnere capo presso l’incubatore di nuove attività di voestalpine.
I componenti chiave di un motore elettrico sono gli strati laminari in acciaio elettrico presenti nello stator e nel rotore. Questi sono costituiti da strati sovrapposti di acciaio elettrico, per i quali le proprietà magnetiche e meccaniche del materiale sono fondamentali.
Riducendo lo spessore si minimizzano le perdite dovute alle correnti di Foucault ad alte frequenze. È altresì importante ridurre la conduttività elettrica aggiungendo elementi come silicio o alluminio, che a loro volta minimizzano tali perdite. Ciò aumenta l’efficienza del motore, con conseguente riduzione del consumo energetico e maggiore autonomia con la stessa capacità della batteria. Gli spessori delle lamiere utilizzate nei motori di trazione per veicoli elettrici sono generalmente ≤0,35 mm, più spesso ≤0,3 mm.
Nello stesso tempo, l’amplificazione del campo magnetico rappresenta una funzione fondamentale dell’acciaio elettrico impiegato. I parametri magnetici per tale amplificazione includono la permeabilità e la polarizzazione, che possono essere migliorate attraverso un’ottimale orientazione dei grani e l’adeguamento degli elementi leganti. Tuttavia, un contenuto di leganti eccessivamente elevato non è ottimale per raggiungere la massima densità di flusso magnetico.
Un’altra proprietà essenziale dell’acciaio elettrico è la resistenza. Anche questa può essere regolata aumentando il contenuto di lega e modificando i parametri finali di tempra.
Tuttavia, va notato che un elevato contenuto di lega complica la lavorabilità dell’acciaio elettrico, in particolare la sua capacità di laminazione a freddo. Per questo motivo, le categorie di acciaio elettrico utilizzate contengono solitamente un contenuto massimo di silicio del 3,5% in peso.
Oltre alle proprietà magnetiche e meccaniche, vi sono altri fattori tecnici da considerare nella scelta dell’acciaio elettrico da utilizzare: un fattore cruciale è la lavorabilità dell’acciaio per la realizzazione di parti stampate e successivamente per l’assemblaggio in stack. Tra i fattori che influenzano questa scelta figurano l’uniformità del materiale e delle proprietà geometriche, nonché un ottimale finimento superficiale.
Lo spessore finale desiderato si ottiene durante la laminazione a freddo attraverso diverse passate consecutive. L’obiettivo è raggiungere uno spessore molto uniforme della striscia di acciaio elettrico finita su tutta la sua lunghezza, che di solito rientra ampiamente nei limiti standard previsti. Questa uniformità dello spessore permette al cliente di produrre in modo efficiente i laminati sovrapposti, poiché l’altezza richiesta per lo strato può sempre essere ottenuta con un numero quasi costante di laminazioni.
Le strette tolleranze geometriche richieste per i componenti dei motori rendono lo spessore su tutta la larghezza della striscia di fondamentale importanza, oltre che l’uniformità lungo la sua lunghezza. Solo uno spessore uniforme su tutta la larghezza della striscia consente di produrre rotori e statori il più geometricamente perfetti possibile a partire dalle singole laminazioni sovrapposte.
Per minimizzare le correnti di Foucault all’interno dello strato laminato, è necessario applicare uno strato isolante sull’acciaio elettrico. Questo isola elettricamente le singole lamine tra loro all’interno dello strato stesso. Questo rivestimento isolante deve inoltre essere adatto ai processi di unione successivi o svolgere un ruolo fondamentale in tali processi.
Si fa una distinzione fondamentale tra i processi integrati nel processo di stampaggio (accoppiamento a incastro, saldatura superficiale o a punti) e quelli eseguiti dopo il processo di stampaggio (saldatura, fissaggio, accoppiamento convenzionale). Il metodo di unione viene scelto in base all’applicazione specifica, alla progettazione del motore elettrico e a considerazioni economiche.
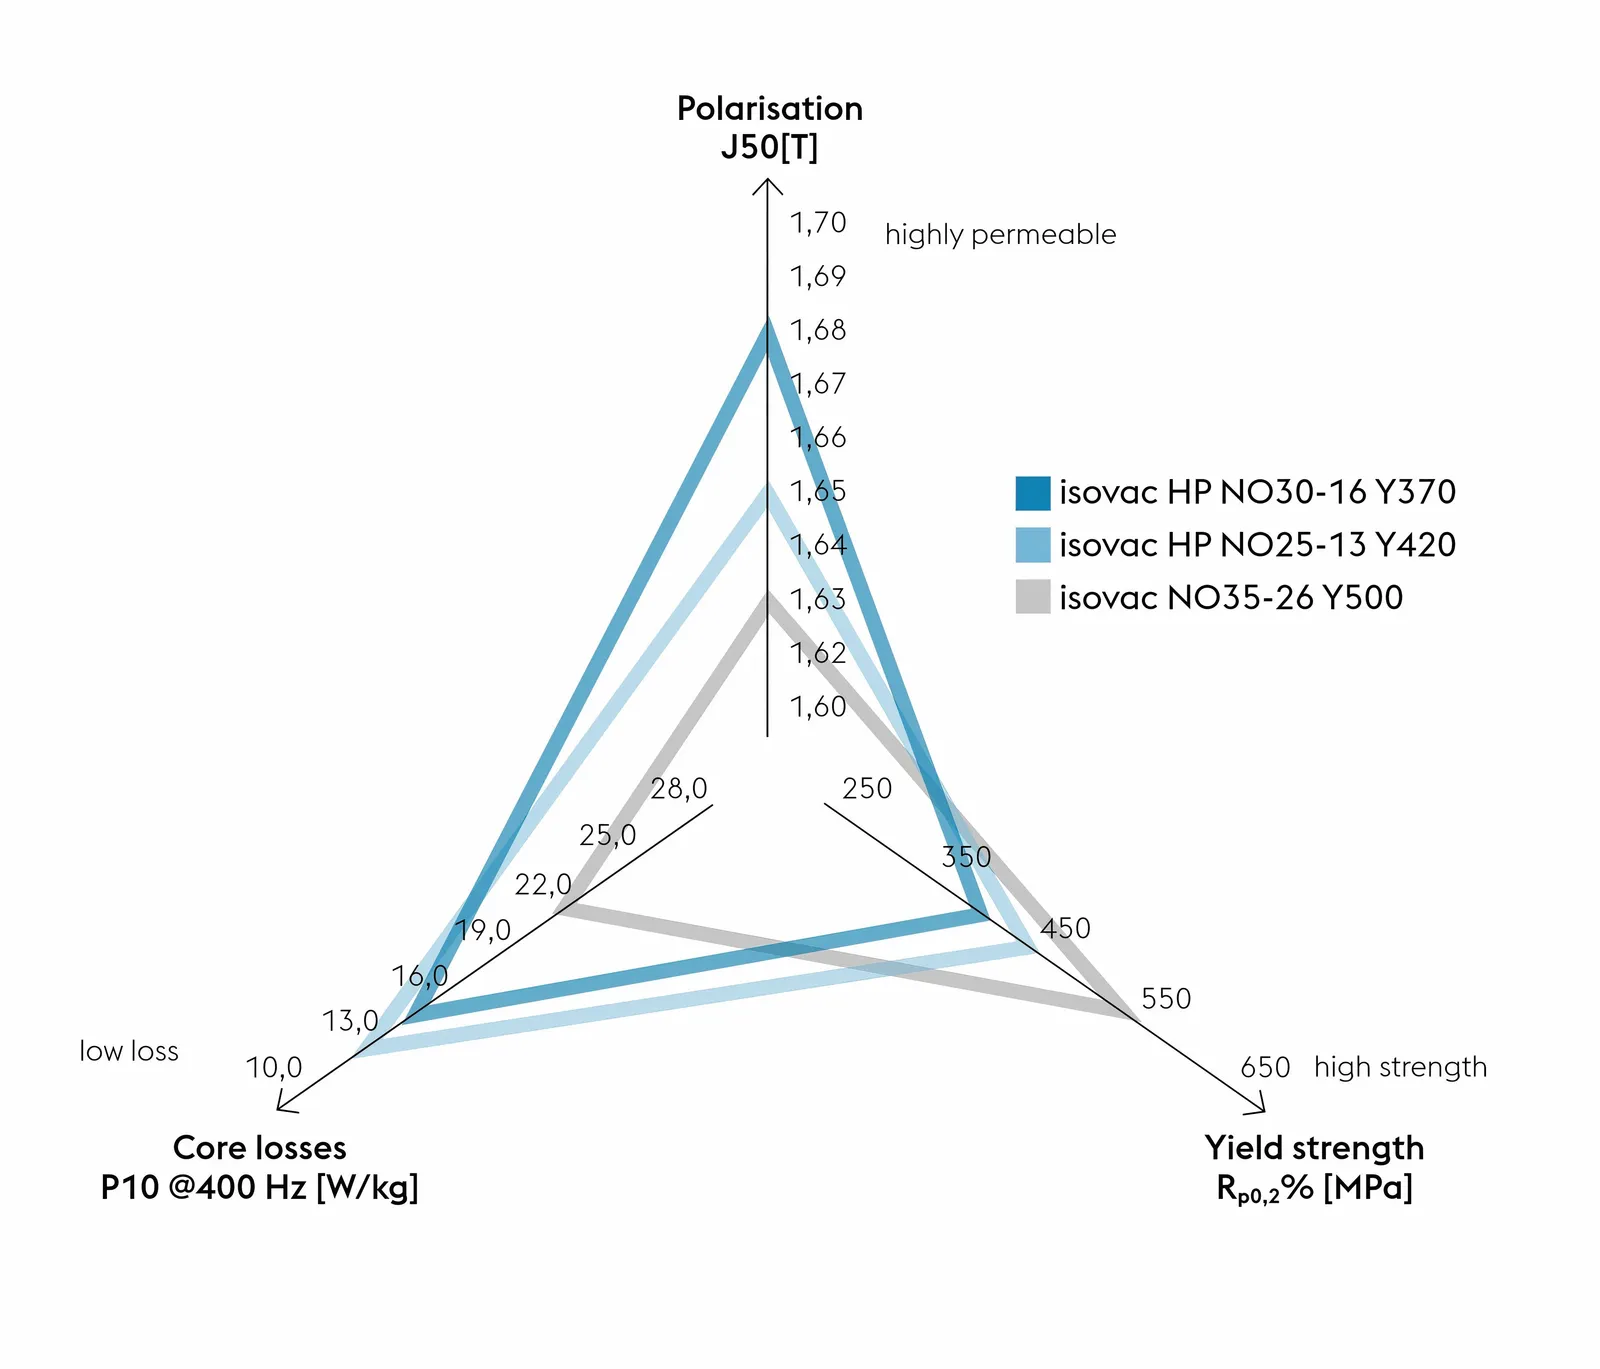
voestalpine ha sviluppato e messo in commercio una vasta gamma di nuovi gradi di acciaio elettrico. Oltre alle proprietà magnetiche e meccaniche, il processo di sviluppo tiene conto anche del fattore fondamentale legato alla lavorabilità.
Nelle macchine ad alta velocità, nell’induttore viene utilizzato acciaio elettrico con basse perdite ad alte frequenze. Nel rotore, che ruota a velocità elevata, è necessaria una grande resistenza meccanica per mantenere lo spazio d’aria tra rotore e induttore il più piccolo possibile e per posizionare i magneti permanenti il più all’esterno possibile all’interno del rotore.
Per una progettazione ottimale di rotore e induttore, è consigliabile utilizzare due gradi diversi di acciaio elettrico, ognuno ottimizzato per le caratteristiche specifiche del rispettivo componente.
Per ottenere un utilizzo ottimale del materiale nello stator, è possibile suddividerlo in sezioni; tuttavia, ciò richiede un processo di produzione complesso. In alternativa, si raccomanda l’uso di acciaio elettrico suscettibile a trattamenti termici post-lavorazione, che offre un’elevata resistenza già nel suo stato di consegna, unita a una buona polarizzazione e a perdite moderate.
L’acciaio elettrico suscettibile a trattamenti termici post-lavorazione è adatto anche per l’uso nello stator, soprattutto quando vengono effettuati trattamenti termici sulle laminazioni dello stator dopo il processo di stampaggio. Questo trattamento termico garantisce proprietà magnetiche ottimali e, inoltre, elimina tutte le sollecitazioni e deformazioni introdotte nel materiale durante lo stampaggio.
Un’alternativa interessante consiste nell’utilizzare gradi di materiale con alta polarizzazione. Ciò permette di ottenere lo stesso coppia motrice con un campo magnetico inferiore e riduce le perdite di conduzione nei avvolgimenti in rame.
Per realizzare il legame a punti tra le lamine d’acciaio, voestalpine ha sviluppato una struttura a stampa umida per un vernice isolante in acciaio elettrico (Tipo C5). Questa viene applicata con un rullo strutturato subito dopo la fase di isolamento. La modifica della superficie, sia dal punto di vista texturale che funzionale, impedisce al collante di colare e ne garantisce un flusso controllato, ottenendo così un modello di frattura più omogeneo e una resistenza del collante notevolmente migliorata.
Anche l’acciaio elettrico di migliore qualità e il rame presente nelle bobine fanno sì che rotore e stator si surriscaldino durante il funzionamento del motore, calore che deve essere dissipato tramite sistemi di raffreddamento.
Un elemento fondamentale per il raffreddamento è l’ottimizzazione della tecnologia di auto-incollaggio (Backlack). Il processo Backlack toptyte sviluppato da voestalpine è un processo dinamico ottimizzato attraverso un controllo mirato della temperatura, del tempo e della pressione, il che consente un incollaggio completo delle superfici evitando al contempo che il Backlack venga espulso, migliorando così la stabilità del processo.
Il processo di incollaggio a caldo con Backlack è particolarmente rilevante per applicazioni su rotori dotati di raffreddamento magnetico diretto, dove sono richieste larghezze di sigillatura minime.
Istruzioni
È essenziale isolare le varie parti del motore, dalle spine ai fili magnetici.
I film isolanti per fessure, come Ajedium di Sysenqo, vengono utilizzati per isolare le fessure dello stator, sostituendo i tradizionali laminati in carta e polimide. Questo materiale a base di polifenilsolfone presenta un’elevata resistenza termica fino a 180 °C e una transizione vetroso oltre i 230 °C, il che consente un isolamento più sottile, una migliore conducibilità termica e un maggiore utilizzo di rame per migliorare l’efficienza complessiva del motore.
Per l’isolamento dei fili magnetici, viene utilizzato un materiale a base di polietereeterketone, come KetaSpire, per rivestire tali fili, garantendo prestazioni elettriche, termiche e meccaniche superiori necessarie per i motori ad alta tensione (800 V+).
I polimeri ad alte prestazioni, come Torlon PAI, Amodel PPA e Ryton PPS, vengono stampati in forme per realizzare le coperture esterne dello stator, le parti del rotore e i cuscinetti del sistema di trasmissione, al fine di resistere a fluidi aggressivi e temperature estreme.
La catena di produzione è caratterizzata da fasi di lavorazione legate a strumenti specifici che possono essere adattati a diverse caratteristiche di progetto solo con grande sforzo e a costi elevati.
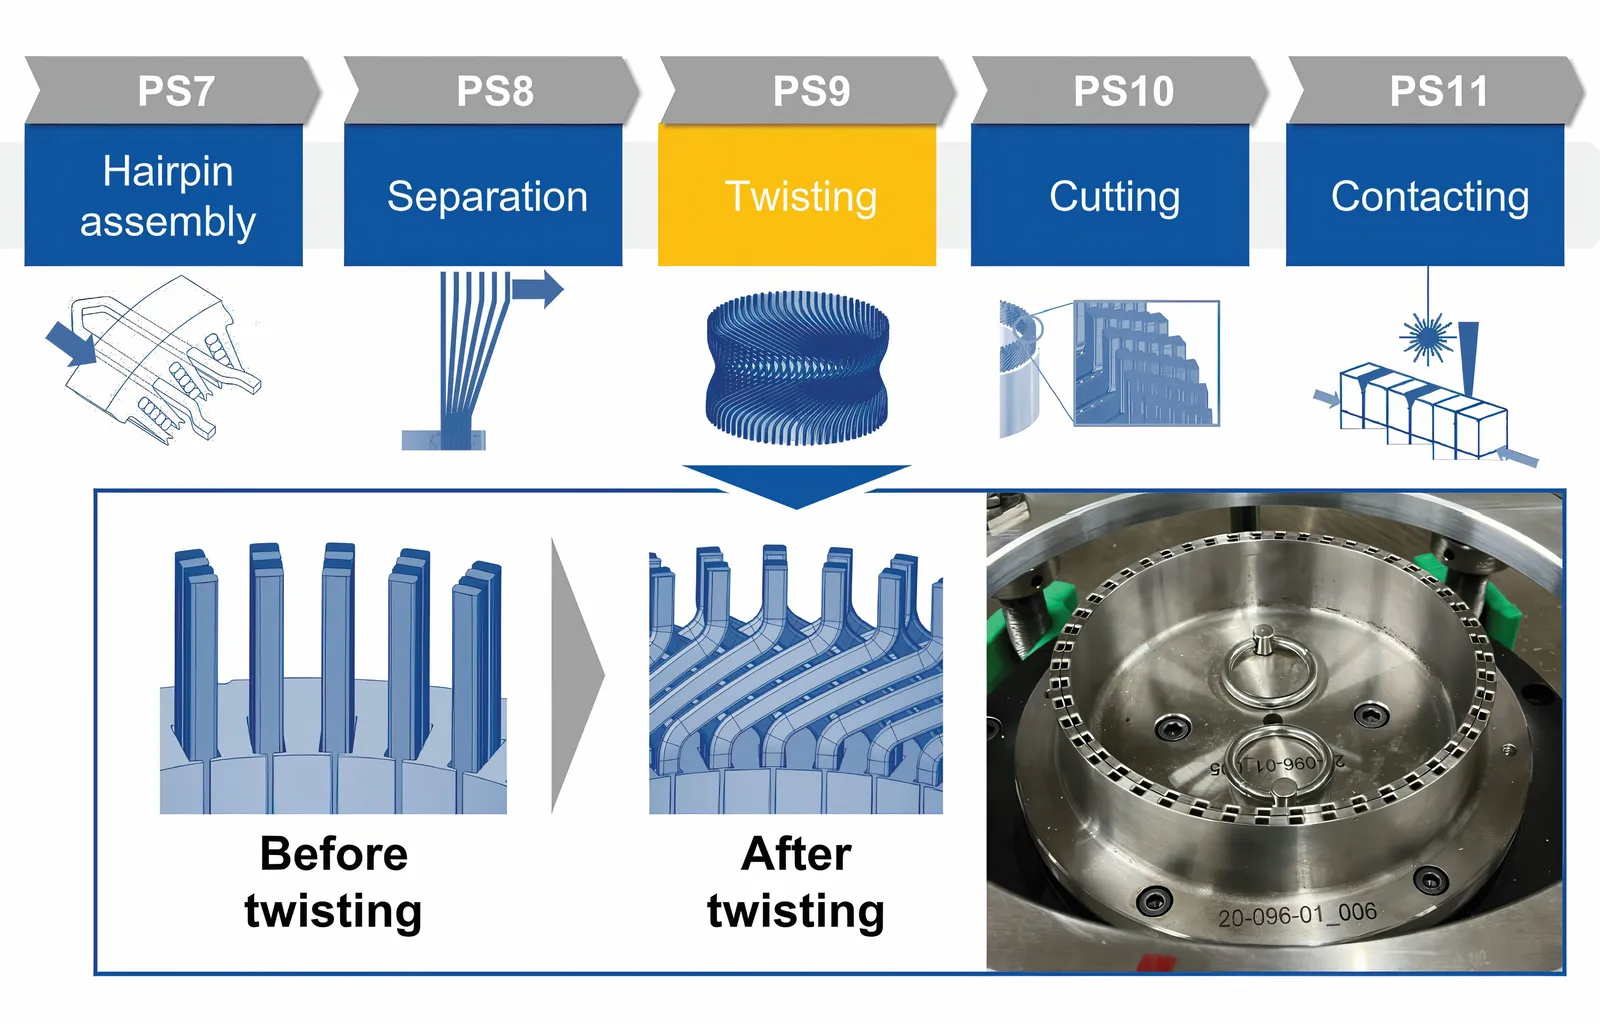
Uno dei principali fattori di costo è la fase di torsione nella produzione di statori a forma di alette per motori elettrici. Questa operazione richiede strumenti speciali che devono soddisfare elevati standard di tolleranza, precisione e resistenza. L’investimento necessario per un set di tali strumenti si aggira quindi tra 100.000 e 200.000 euro, rappresentando un ostacolo significativo per quanto riguarda la flessibilità, soprattutto nella fase di prototipazione.
Gli strumenti di produzione utilizzati per creare e plasmare pettini sempre più complessi si trovano di fronte a notevoli sfide. Questi pettini possono assumere forme complesse e alcuni sono persino cavi, il che rende gli strumenti necessari per dare alle molle la forma corretta molto sofisticati.
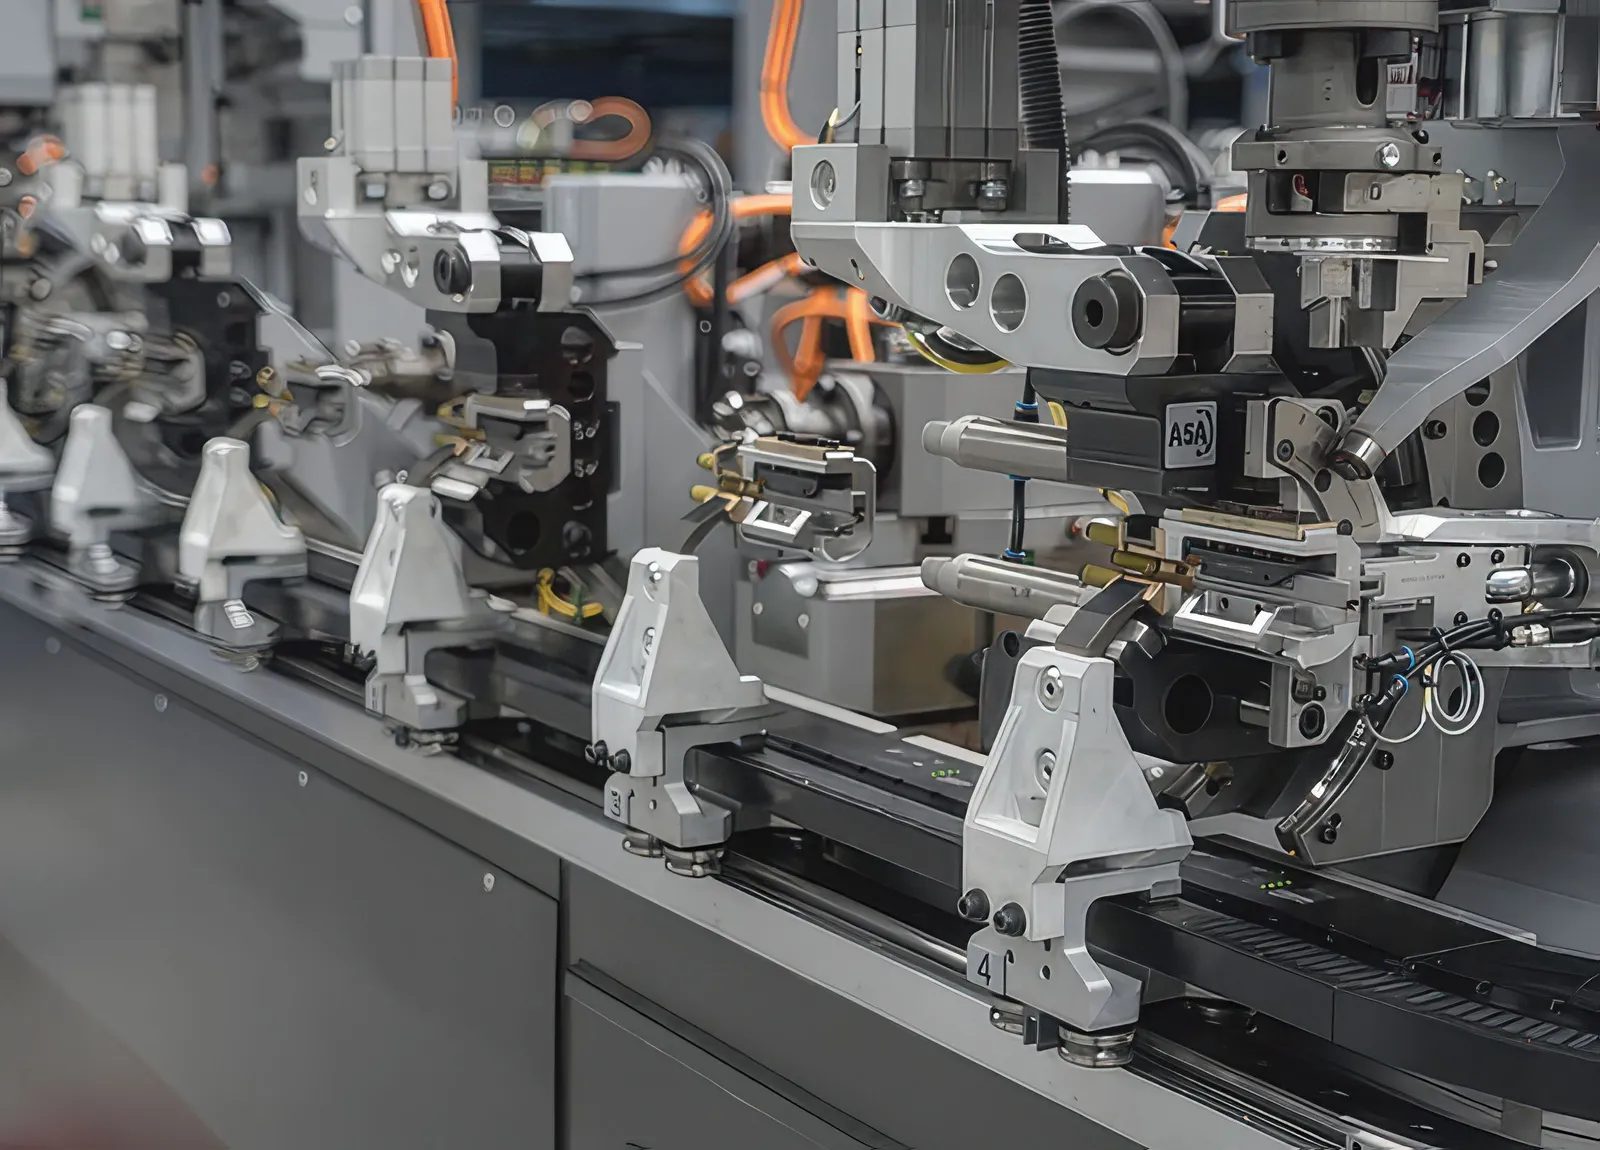
Sistemi come SpeedFormer di Wafios possono supportare diverse fasi del ciclo di produzione, permettendo di utilizzare statori diversi sulla stessa linea. Gli strumenti sono evoluti da sistemi di piegatura dei tubi dotati di 170 assi CNC in grado di regolarsi autonomamente, di alimentare le molle e di non richiedere cambi strumento per tre tipi diversi di molle, in grado inoltre di sostituire le molle in 60 secondi con cambio automatico dei guida-molle.
Il sistema di programmazione grafica consente una correzione automatica delle caratteristiche geometriche del pettino, mentre l’obiettivo della prossima generazione di strumenti è quello di offrire una correzione e un impostaggio completamente automatici fin dalla fase di progettazione.
“Anche la rettificazione del filo è importante. Poiché ogni bobina di filo è diversa, è necessario rettificarlo sulla macchina per pieghe ogni volta e disponiamo di strumenti basati sull’AI che semplificano il processo grazie ai servomotori,” afferma Martin Bauer, responsabile del settore e-mobility presso Wafios. “Per rettificare il filo con un operatore esperto possono servire due ore, mentre un terzo del processo consiste semplicemente nella piegatura, seguita da taglio e saldatura.”
Per affrontare il problema dei costi, il progetto congiunto variTwist, realizzato da Production Engineering of E-Mobility Components (PEM) dell’Università RWTH di Aachen e dal partner industriale con sede a Berlino Röscher, ha sviluppato un sistema di attrezzature flessibile per torcere conduttori di rame piatti. Il sistema è adattabile ai diversi tipi di motori utilizzati nella produzione di statori a forma di anello, offrendo così il vantaggio di una notevole riduzione dei costi delle attrezzature nonché dei tempi di consegna, soprattutto nella produzione di prototipi e piccole serie.
“La fase di torsione rappresenta un fattore di costo particolarmente elevato nella produzione di statori a forma di forcina per motori elettrici”, afferma il prof. Achim Kampker, direttore di PEM. “Soprattutto nella fase di prototipazione e pre-serie, i costi delle macchine e degli strumenti superano di gran lunga quelli del prodotto stesso, costituendo così un ostacolo significativo per la flessibilità produttiva”. La postazione di lavorazione sviluppata da PEM nel progetto variTwist permette di implementare in modo economicamente vantaggioso un processo di torsione flessibile, con costi degli strumenti inferiori a 1000 euro.
L’stator completato viene sottoposto a impregnazione per gravità o con pressione sotto vuoto utilizzando una resina di alta qualità, al fine di eliminare le cavità d’aria e migliorare così la resistenza dielettrica e la conducibilità termica.
Nel caso di un motore a magneti permanenti per applicazioni interne, il nucleo del rotore segue un processo di sovrapposizione delle laminazioni simile, ma presenta una notevole complessità meccanica e magnetica.
L’intero insieme del rotore viene inserito in un dispositivo di post-magnetizzazione ad alta energia, dove potenti impulsi elettromagnetici allineano permanentemente i domini magnetici degli inserti in Nd-Fe-B.
L’insieme del rotore viene montato sull’albero del rotore tramite restringimento termico (riscaldando il nucleo e raffreddando l’albero con azoto liquido). Poiché i motori di trazione funzionano a velocità comprese tra 16.000 e 20.000 giri al minuto, l’insieme viene sottoposto a bilanciamento dinamico. Il materiale in eccesso viene rimossa con precisione oppure vengono aggiunti pesi di bilanciamento per ridurre il disequilibrio residuo al livello ISO G1.0 (ISO 21940-11) o migliore, eliminando le armoniche ad alta frequenza e l’usura dei cuscinetti.
“Un altro elemento necessario è una buona simulazione per gestire le tolleranze di produzione in termini di durata e prestazioni NVH al fine di realizzare il sistema. Per i concetti ad alta velocità, 30.000 giri al minuto rappresenta il valore ottimale. Le velocità inferiori aumentano l’uso dei materiali, mentre quelle superiori richiedono cuscinetti non convenzionali e carbonio sulla superficie esterna del rotore, il che eleva i costi di produzione”, afferma Meister presso AVL.
“I processi di produzione sono per lo più gli stessi,” continua. “Una differenza rispetto al concetto ad alta velocità con magneti permanenti è che questi vengono inseriti nella lamiera, e i magneti sono piuttosto morbidi, il che può causare alcuni problemi di assestamento. Questo potrebbe richiedere che il rotore venga fatto ruotare a piena velocità per permettere l’assestamento, seguito da un secondo passaggio di bilanciamento, che può rappresentare un ulteriore step del processo. Dipende dalla composizione dei magneti e dal tipo di torsione utilizzata. Abbiamo pubblicato il concetto per questi sistemi ad alta velocità nel 2019 e ci sono voluti sei anni perché i sistemi arrivassero sul mercato dopo le ottimizzazioni.”
Il peso del motore è diventato un problema fondamentale.
“Solo un paio di anni fa vedevamo molti veicoli grandi e pesanti sul mercato, e ora sappiamo che il peso del veicolo influisce sui costi, sull’impatto ambientale legato alla produzione e sul comfort. Ciò non riguarda tanto l’efficienza, poiché la cattura di energia regenerativa aiuta in questo ambito, ma ci sono tasse sempre più elevate sulla massa dei veicoli.”
Motori assiali
Le attuali macchine a flusso assiale (AFM) dipendono quasi esclusivamente da magneti a terre rare. Per evitare l’uso di queste risorse costose e sempre più scarse, la macchina a flusso radiale sincrona a riluttanza (RF-SynRM) è generalmente considerata un’alternativa sostenibile, robusta e in grado di sopportare sovraccarichi, sebbene presenti compromessi in termini di spazio necessario per l’installazione e densità di coppia. Il progetto NAFTech presso l’Università di Aquisgrana in Germania sta lavorando su una macchina a flusso assiale sincrona a riluttanza (AF-SynRM) che combina i vantaggi delle AFM e delle RF-SynRM.
“Le macchine a flusso assiale sono attualmente caratterizzate da volumi di produzione relativamente bassi, processi di fabbricazione ancora non pienamente sviluppati, e requisiti particolari in termini di tolleranze e processi di progettazione”, afferma il prof. Kampker.
L’AF-SynRM permette di mantenere costi di produzione stabili e riduce la dipendenza da prezzi volatili, tipici dei magneti a terre rare. “Un motore senza magneti riduce generalmente anche i costi dei materiali fino al 50%, il che può rafforzare la competitività delle PMI e abbassare le barriere all’ingresso nel mercato”, afferma il prof. Kampker.
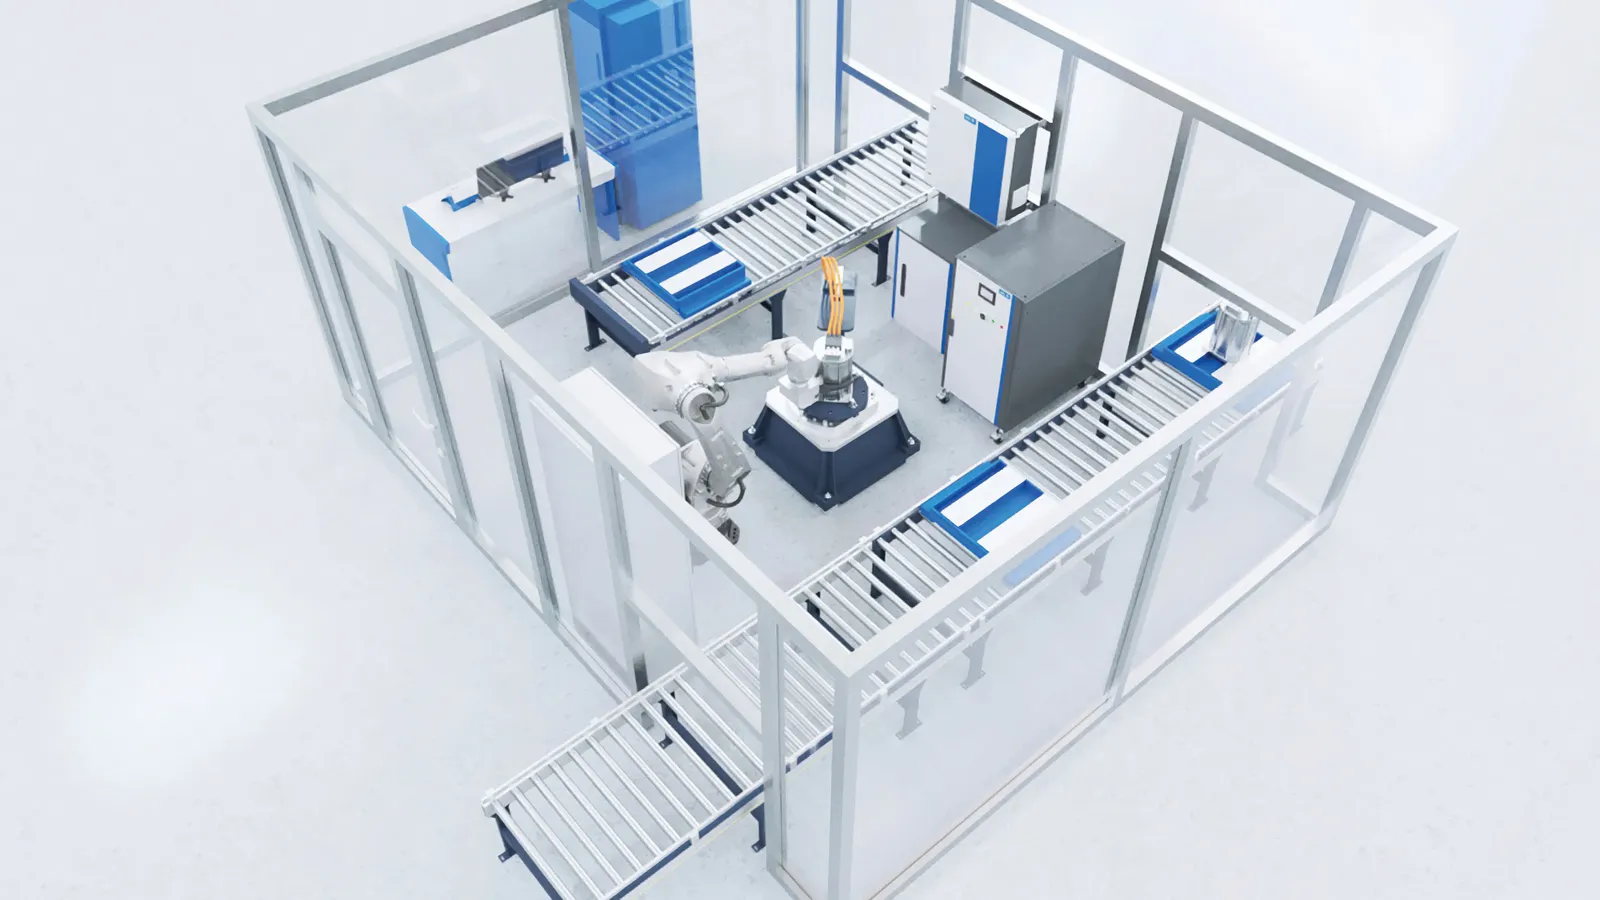
Il produttore britannico di motori assiali YASA, parte di Mercedes-Benz dal 2021, ha concentrato tutta la propria produzione in Oxfordshire, nel Regno Unito. Ciò crea un ecosistema produttivo integrato con maggiore automazione per i processi di produzione complessi.
Le linee includono quattro nuove celle di produzione di avvolgimenti e barre, progettate in modo unico, dotate di processi all’avanguardia per l’avvolgimento CNC, l’assemblaggio e l’impregnazione; nuovi sistemi per lo stripping e il brasatura a laser, una maggiore precisione nell’equilibratura del rotore, nuovi forni ad alta capacità, saldatura laser dello stator e un controllo di qualità completo dello stator che comprende test dimensionali, elettrici e di tenuta.
Tutti questi elementi potenziano la capacità di YASA di produrre set completi di motori, migliorando al contempo la ripetibilità e l’affidabilità, e introducono maggiore flessibilità eliminando i colli di bottiglia nella catena di approvvigionamento dei componenti.
Raffreddamento
Gli elementi per raffreddare i motori al fine di garantire un ambiente termico stabile rappresentano una sfida significativa per il processo di produzione. Le perdite di calore durante il funzionamento fanno aumentare la temperatura all’interno del motore elettrico, il che riduce le prestazioni della macchina a causa delle proprietà dei materiali dipendenti dalla temperatura. Inoltre, l’output viene spesso ridotto intenzionalmente per un certo periodo di tempo per proteggere i componenti.
“Utilizziamo un raffreddamento a olio diretto. Un metodo consiste nell’impiegare un tubo in fibra di carbonio nello spazio d’aria, in modo da sigillare lo stator e permettere all’olio di fluire nelle fessure dei avvolgimenti. Questo tubo deve essere molto sottile, altrimenti si aumenta lo spazio d’aria”, afferma Meister presso AVL.
“Un nuovo brevetto per il quale abbiamo presentato domanda elimina il tubo in fibra di carbonio e chiude direttamente le fessure dello statore, in modo che lo spazio d’aria rimanga invariato. Si tratta di un ulteriore passaggio nel processo di produzione, ma ciò aumenta la potenza permanente. Il rapporto tra potenza permanente e potenza massima aumenta notevolmente da 3:1 [33%] o 2:1 [50%], raggiungendo oltre il 70%.”
“Ad esempio, in un applicazione su camion pesanti, se si vuole mantenere una velocità costante in salita è necessaria la percentuale compresa tra il 70% e l’80% della potenza massima. Con un rapporto di 2:1 è necessaria una macchina molto grande. Con questo nuovo motore elettrico è possibile ridurre notevolmente le dimensioni e recuperare l’investimento effettuato per l’inserimento di componenti aggiuntivi”, continua.
Hyperdrives in Germania sta collaborando con l’Università RWTH di Aachen a un progetto di due anni finalizzato allo sviluppo di processi per produrre conduttori cavi nei motori al fine di ottimizzare il raffreddamento.
“La progettazione termica dei motori elettrici – soprattutto per mantenere la loro compattezza e prestazioni – rappresenta uno dei problemi attuali nella produzione di veicoli elettrici,” afferma il prof. Kampker. “Qualificazione legata alla produzione della catena di processo dello stator a forma di aletta per la lavorazione dei conduttori cavi rettangolari da utilizzare nei sistemi di trazione.”
I conduttori cavi permettono un raffreddamento diretto del motore, mentre fino ad ora venivano utilizzati metodi di raffreddamento indiretto. La sezione trasversale esterna e la cavità possono assumere forme diverse, come rettangolari, circolari o di altro tipo. Nel caso di raffreddamento diretto grazie ai conduttori cavi, un mezzo refrigerante scorre all’interno di essi dissipando così il calore generato nella parte attiva dell’avvolgimento. “Pertanto, i conduttori cavi offrono un potenziale significativo per aumentare l’efficienza e le prestazioni delle macchine a trazione elettrica”, afferma Till Backes, responsabile del progetto presso PEM.
Test di fine linea
Nel test di fine linea, le caratteristiche di una macchina nota funzionante vengono confrontate con quelle della macchina prodotta. Ciò comprende l’intero comportamento NVH nonché le forze che agiscono sul motore.
“Disponiamo di sensori specializzati basati su tecnologia piezoelettrica: il sensore viene fissato sul supporto della piattaforma, al sensore è collegato il motore, e rileviamo in modo dinamico le forze di reazione e il coppia del motore durante un’accelerazione di 30 secondi”, afferma Alban Hemery, responsabile del reparto E-Motor Test Systems. “Ci vogliono da 1 a 2 minuti per collegare lo statore e avviare il test. In passato, le macchine erano completamente collegate a un carico e il tempo di test era di circa cinque minuti.”
“L’altro elemento è il software e il sistema di controllo. Esiste una notevole flessibilità, ma le frequenze di commutazione degli inverter stanno aumentando, il che può compromettere i parametri NVH ed efficienza nonché l’integrazione nel veicolo. L’NVH rappresenta un problema quando si aumenta la velocità. Con le architetture centralizzate, invece, il controllo sull’inverter risulta limitato e viene trasferito al sistema di calcolo centrale.”