
电动马达生产技术
扭矩技术
Nick Flaherty深入探讨电动电机生产面临的挑战
使用永磁同步电机或感应电机制造电动汽车动力总成,需要将精确的冶金技术、高速自动化以及严格的热电隔离措施相结合。优化这一流程需要在提升功率密度、确保降低噪音、振动与粗糙度(NVH)以及在极端离心力作用下保持结构完整性之间找到平衡点。
电动电机的体积正在缩小,转速却在提高,这给制造工艺和冷却系统带来了更大的压力。
AVL电气化业务部门集团副总裁格哈德·迈斯特表示:“那些着眼于采用电激励同步电机以避免使用稀土材料的设计,其效率已接近永磁电机的水平。”
“如果电动机的转速能达到30,000转/分钟,那么120千瓦的电动机就可以缩小到饮料罐的大小,而一个啤酒箱就能容纳这种仅重30公斤的电机。因此我们正在考虑成本问题——我们已经开发出一种电动轴,可以使用相同的定子,搭配工业用电机、电激励同步电机或永磁电机,再配合相同的电子元件。”
“在材料选择上存在权衡——要么选磁铁,要么选铜——而通过缩小尺寸带来的成本节约优势远远高于制造方面的投资。”
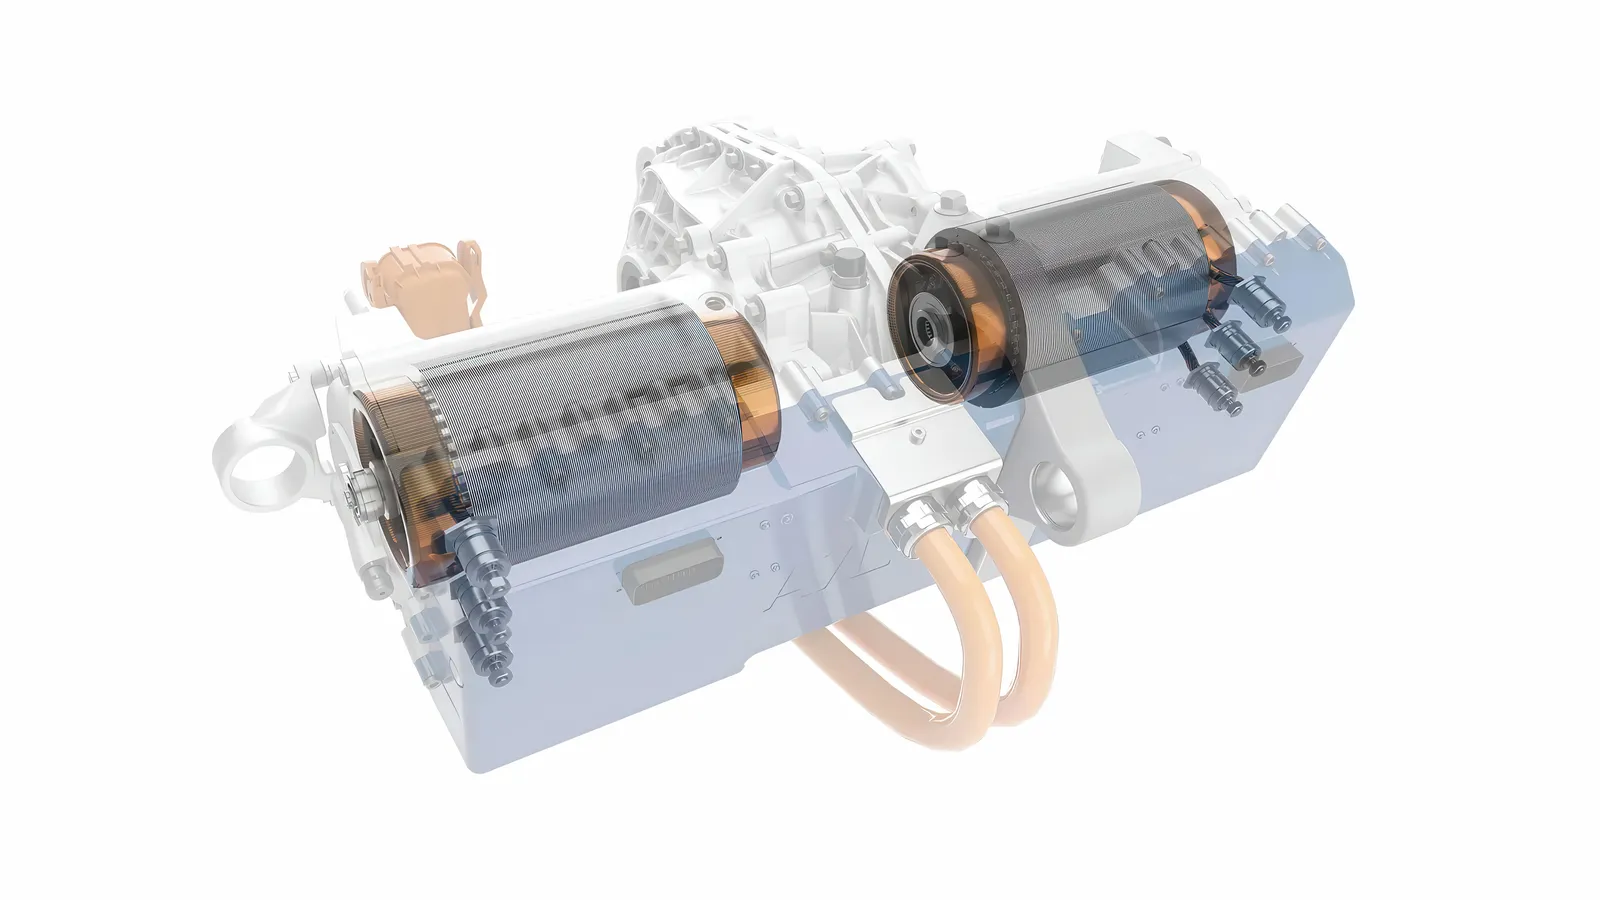
他说:“轴承的公差要求很高,但材料成本的降低足以抵消额外的生产成本。”
生产流程大致分为三个核心阶段:定子制造、转子组装以及最终整合。
定子制造与发夹式绕组
定子铁芯由超薄的电工钢层压板制成,表面涂有绝缘氧化层以减少涡流损耗。这些钢板通过逐步冲压,并利用互锁或焊接技术堆叠起来,从而形成定子铁芯。
由于槽填充率更高,现代电动汽车主机厂更倾向于使用发夹式绕线技术而非传统的连续导线绕线——其槽填充率通常超过70%,而圆形导线的这一数值仅为45%。有关发夹式绕线的更多细节,请参阅本期杂志第32页的专题内容。
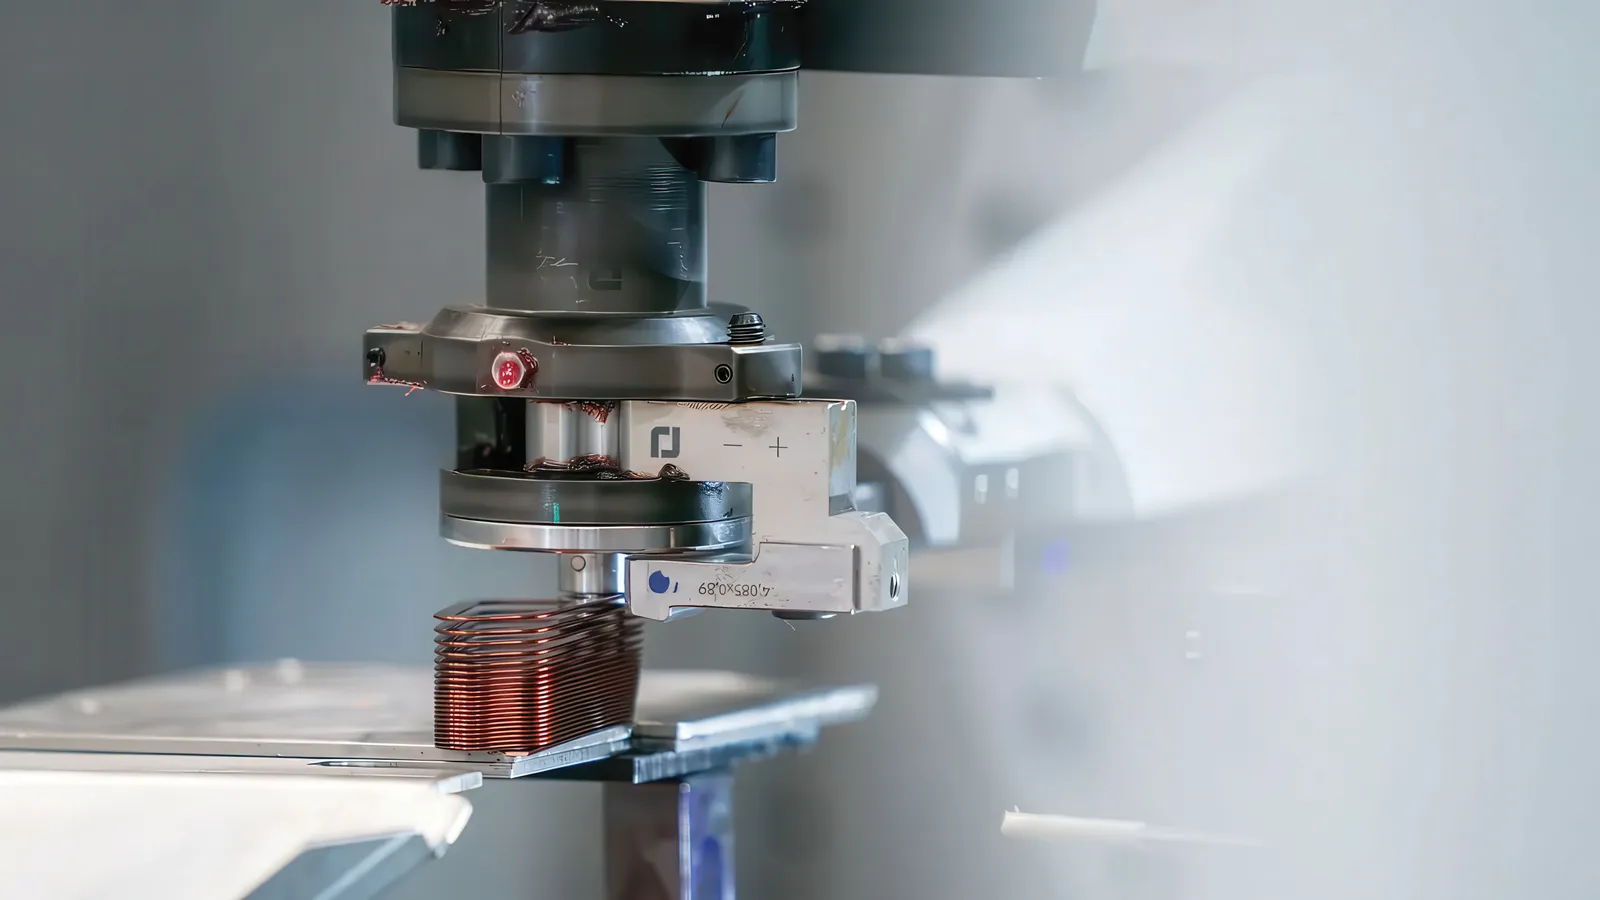
在成型过程中,实心的矩形铜线首先会被去除末端的搪瓷绝缘层,然后通过CNC工艺精确弯曲成“U”形或发夹形状,随后自动插入已做好准备的定子槽中。
发夹结构的开口端会通过机械方式扭转,以形成正确的相位结构。激光焊接(通常采用高功率光纤激光器)能以CNC级别的精度将导线末端熔合在一起,同时严格控制热影响区域,从而保护周围的搪瓷层。
钢
“根据电机的设计不同,对所使用的电工钢也有不同的要求,”voestalpine钢铁业务部电工钢产品经理Roman Sonnleitner与voestalpine新业务孵化器首席工程师Ronald Fluch如此表示。
电动机的主要组成部分是定子和转子中的电工钢叠片堆。这些部件由多层电工钢叠片构成,材料的磁性能和机械性能至关重要。
减小厚度可以最大限度地降低高频下的涡流损耗。此外,通过添加硅或铝等元素来降低电导率也很重要,因为这同样能减少涡流损耗。这样一来就能提升电机的效率,进而降低能耗,使相同电池容量下的行驶里程更长。用于电动交通工具牵引电机的金属板厚度通常不超过0.35毫米,多数情况下为不超过0.3毫米。
同时,增强磁场是所用电工钢的核心功能。实现这一功能的磁学参数包括磁导率和极化率,这些参数可通过优化晶粒取向及调整合金元素来提升。不过,过高的合金含量并不利于达到最大的磁通密度。
电工钢的另一个重要特性是强度。这一性能也可以通过提高合金含量以及调整最终退火参数来调节。
不过需要注意的是,过高的合金含量会增加电工钢的制造难度,尤其是其冷轧性能。因此,常用的电工钢牌号的硅含量最高为3.5重量百分比。
在选择电工钢时,除了磁性能和机械性能外,还有其他技术因素需要考虑:一个关键因素是该电工钢能否被加工成冲压件,进而组装成变压器铁芯。其他影响因素还包括材料的均匀性、几何性能以及理想的表面光洁度。
通过多次连续的冷轧工序,即可达到所需的最终厚度。其目标是使成品电工钢带的整个长度上的厚度保持高度均匀,通常这一数值会严格处于规定的标准范围内。均匀的厚度能让客户更高效地生产叠片产品,因为只需几乎恒定的层压次数即可达到所需的叠片高度。
电机部件对几何公差的要求极为严格,因此除了长度方向上的均匀性外,钢带宽度方向的厚度也至关重要。只有当钢带宽度方向上也能保持均匀厚度时,才能从各个层叠的薄片出发,制造出几何形状尽可能完美的转子和定子。
为减少叠片中的涡流,必须在电工钢上涂覆绝缘层。这能使叠片中的各层彼此电气隔离。此外,该绝缘涂层还必须适用于后续的连接工艺,或在连接过程中发挥关键作用。
通常会将集成在冲压工序中的连接工艺(互锁、面粘或点粘)与冲压工序之后进行的连接工艺(焊接、夹紧、传统粘合)区分开来。连接方法的选用需根据具体应用场景、电机的设计以及经济因素来决定。
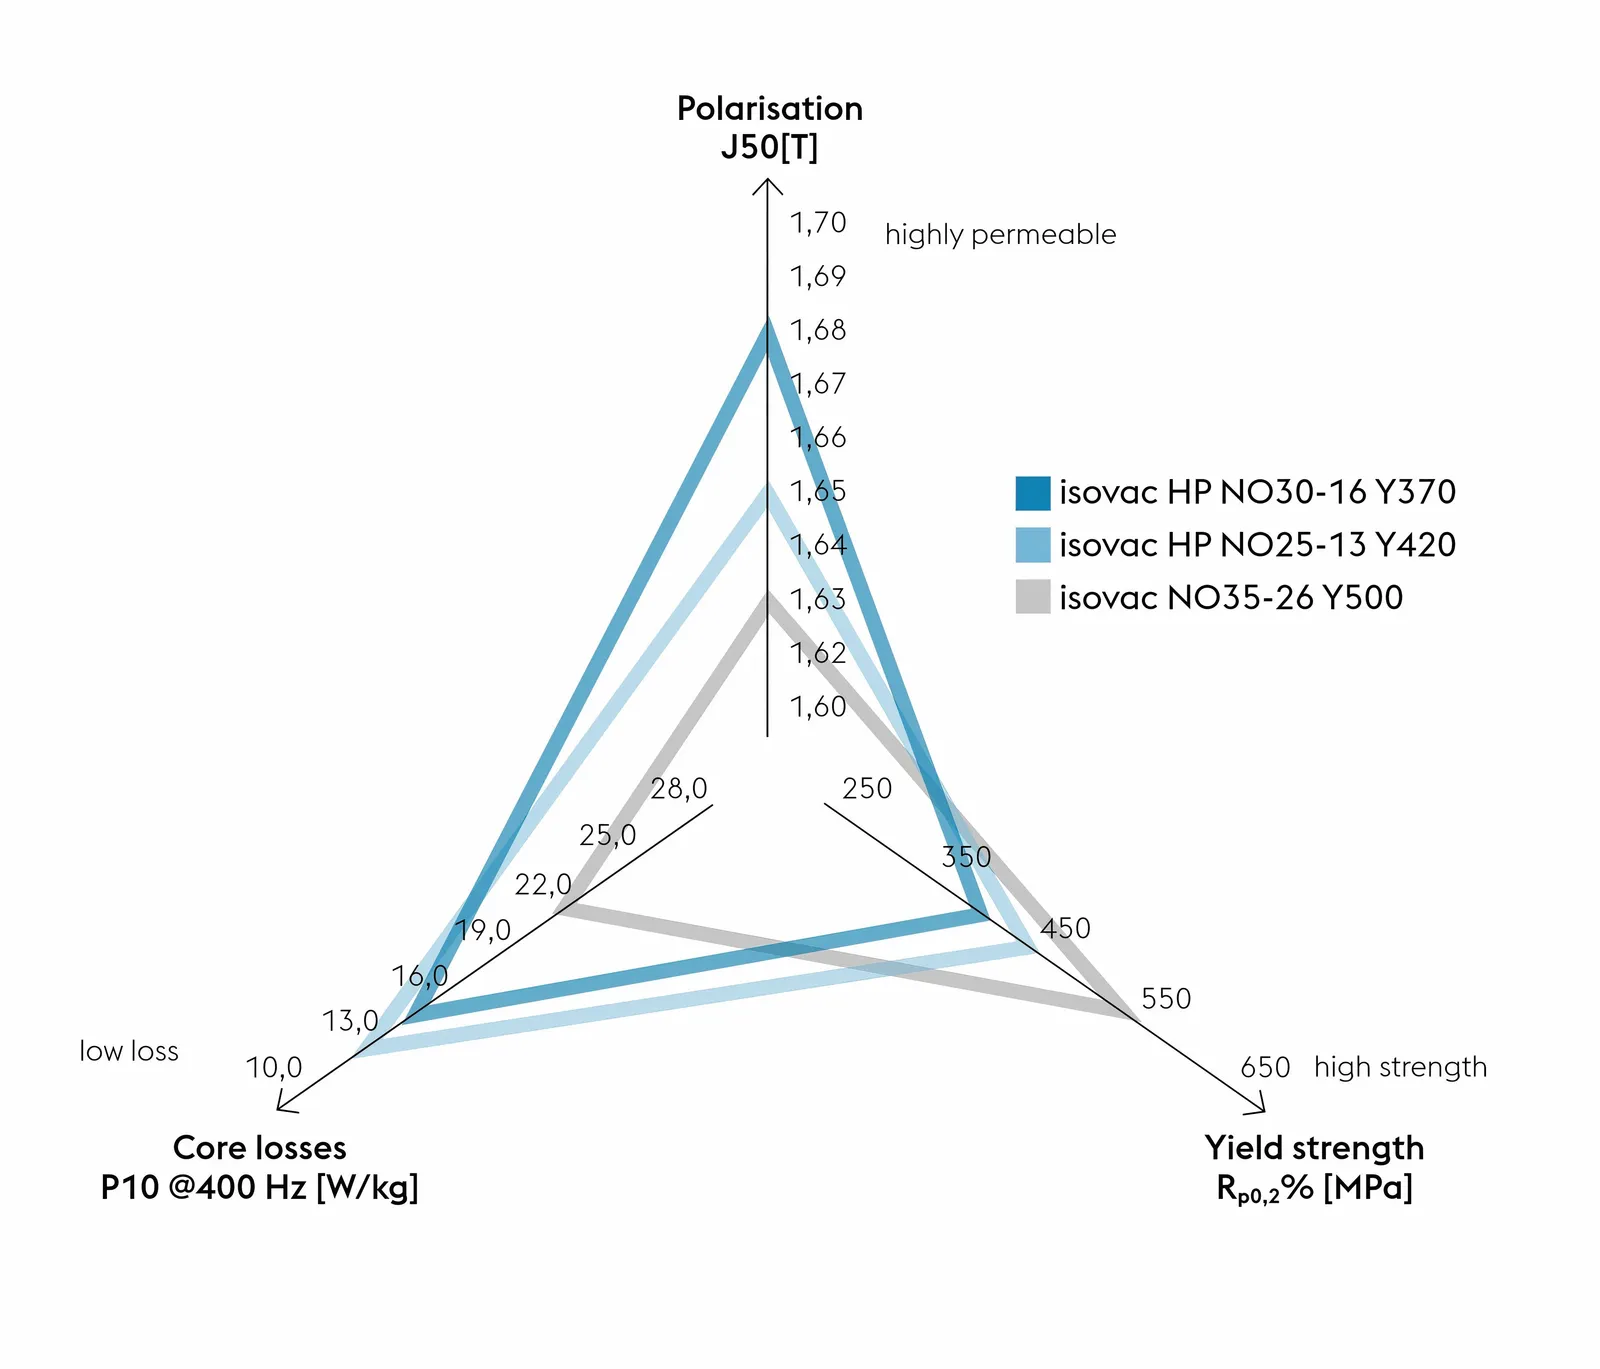
voestalpine已研发并推出了多种新型电工钢牌号。在考虑其磁性能和机械性能的同时,研发过程还着重考量了加工性这一关键因素。
在高速机器中,定子会使用高频下损耗较低的电工钢。而快速旋转的转子则需要具备高强度,以便将转子与定子之间的气隙保持在尽可能小的状态,并使转子内的永磁体处于尽可能靠外的位置。
为实现转子和定子的最佳设计,理想情况下应选用两种针对相应部件特性进行优化的不同牌号的电工钢。
为使定子实现最佳的材料利用率,可将其分割成多个部分;但这样做会带来复杂的制造工艺。另一种推荐方案是使用可退火电工钢,这类钢材在出厂时已具备较高的强度,同时具有良好的磁化性能和适中的损耗。
可退火电工钢也适用于定子,尤其是在冲压工序后对定子叠片进行热处理的情况下。这种热处理能够使材料的磁性能达到最佳状态,同时消除冲压过程中引入的所有应力与变形。
另一个有趣的替代方案是选用磁化性能较高的钢材等级。这样只需较低的磁场即可产生相同的扭矩,还能降低铜绕组中的传导损耗。
为通过点粘合方式连接钢片,福斯阿尔派恩在电工钢绝缘清漆(C5型)上开发出了湿压纹结构。该结构会在绝缘处理完成后,通过带纹理的滚筒直接施加到钢片上。这种具有特殊纹理的功能性表面处理能够防止粘合剂溢出,并确保其均匀流动,从而形成更均匀的断裂模式,显著提升粘合强度。
即便是最优质的电工钢以及线圈中的铜,也会在电机运行时导致转子和定子发热,这些热量必须通过冷却系统散去。
冷却的核心要素在于优化自粘技术(Backlack)。voestalpine开发的顶级Backlack工艺是一种通过精准控制温度、时间和压力来优化的动态工艺,它不仅能实现表面的完全粘合,还能有效防止Backlack被挤出,从而提升工艺稳定性。
热压背胶工艺尤其适用于需要直接磁冷却且密封宽度极小的转子应用。
绝缘
为电机的各个部件进行绝缘处理至关重要,从锁扣到磁线皆是如此。
Sysenqo的Ajedium等槽衬膜用于为定子槽提供绝缘,取代了传统的纸基和聚酰亚胺层压材料。这种聚苯硫酮材料具有高达180摄氏度的耐热性,玻璃化转变温度超过230摄氏度,因此可以使用更薄的绝缘层,同时具备更好的导热性,并能增加铜填充量,从而提升电机的整体效率。
在磁线绝缘方面,则采用KetaSpire之类的聚醚醚酮材料对磁线进行涂层处理,从而为高压(800伏以上)电机提供出色的电气、热学和机械性能。
Torlon PAI、Amodel PPA和Ryton PPS等高性能聚合物被用于制造定子端盖、转子部件以及传动系统轴承,以承受恶劣的流体环境与极端温度。
该工艺流程的特点是依赖专用工具的制造步骤,要针对不同的设计特点进行调整需要付出巨大努力且成本高昂。
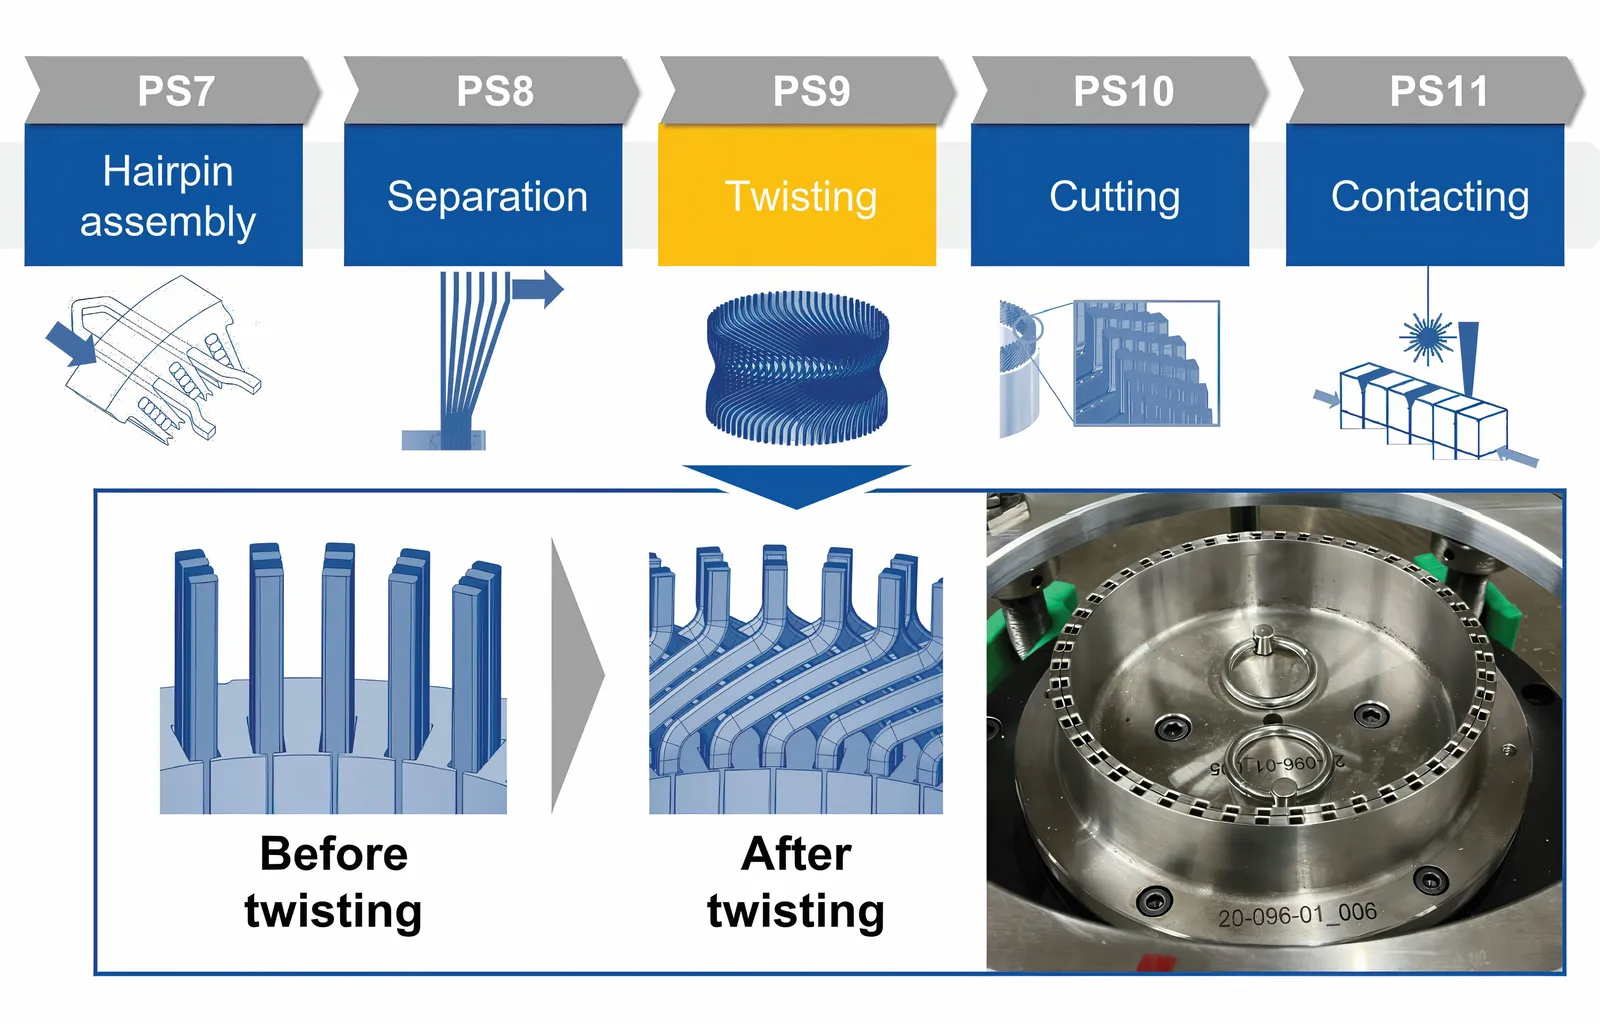
在电动机发卡形定子的生产过程中,扭转这一工艺步骤是主要的成本驱动因素之一。该工序需要使用对公差、精度和强度要求极高的专用工具,因此一套相应工具的投资额在10万欧元到20万欧元之间,这在灵活性方面构成了重大障碍,尤其是在原型开发阶段。
用于制造越来越复杂的发夹的加工工具面临着诸多挑战。这些发夹往往具有复杂的形状,有些甚至是中空的,因此需要将金属丝加工成适合电机使用的特定形状的工装也相当复杂。
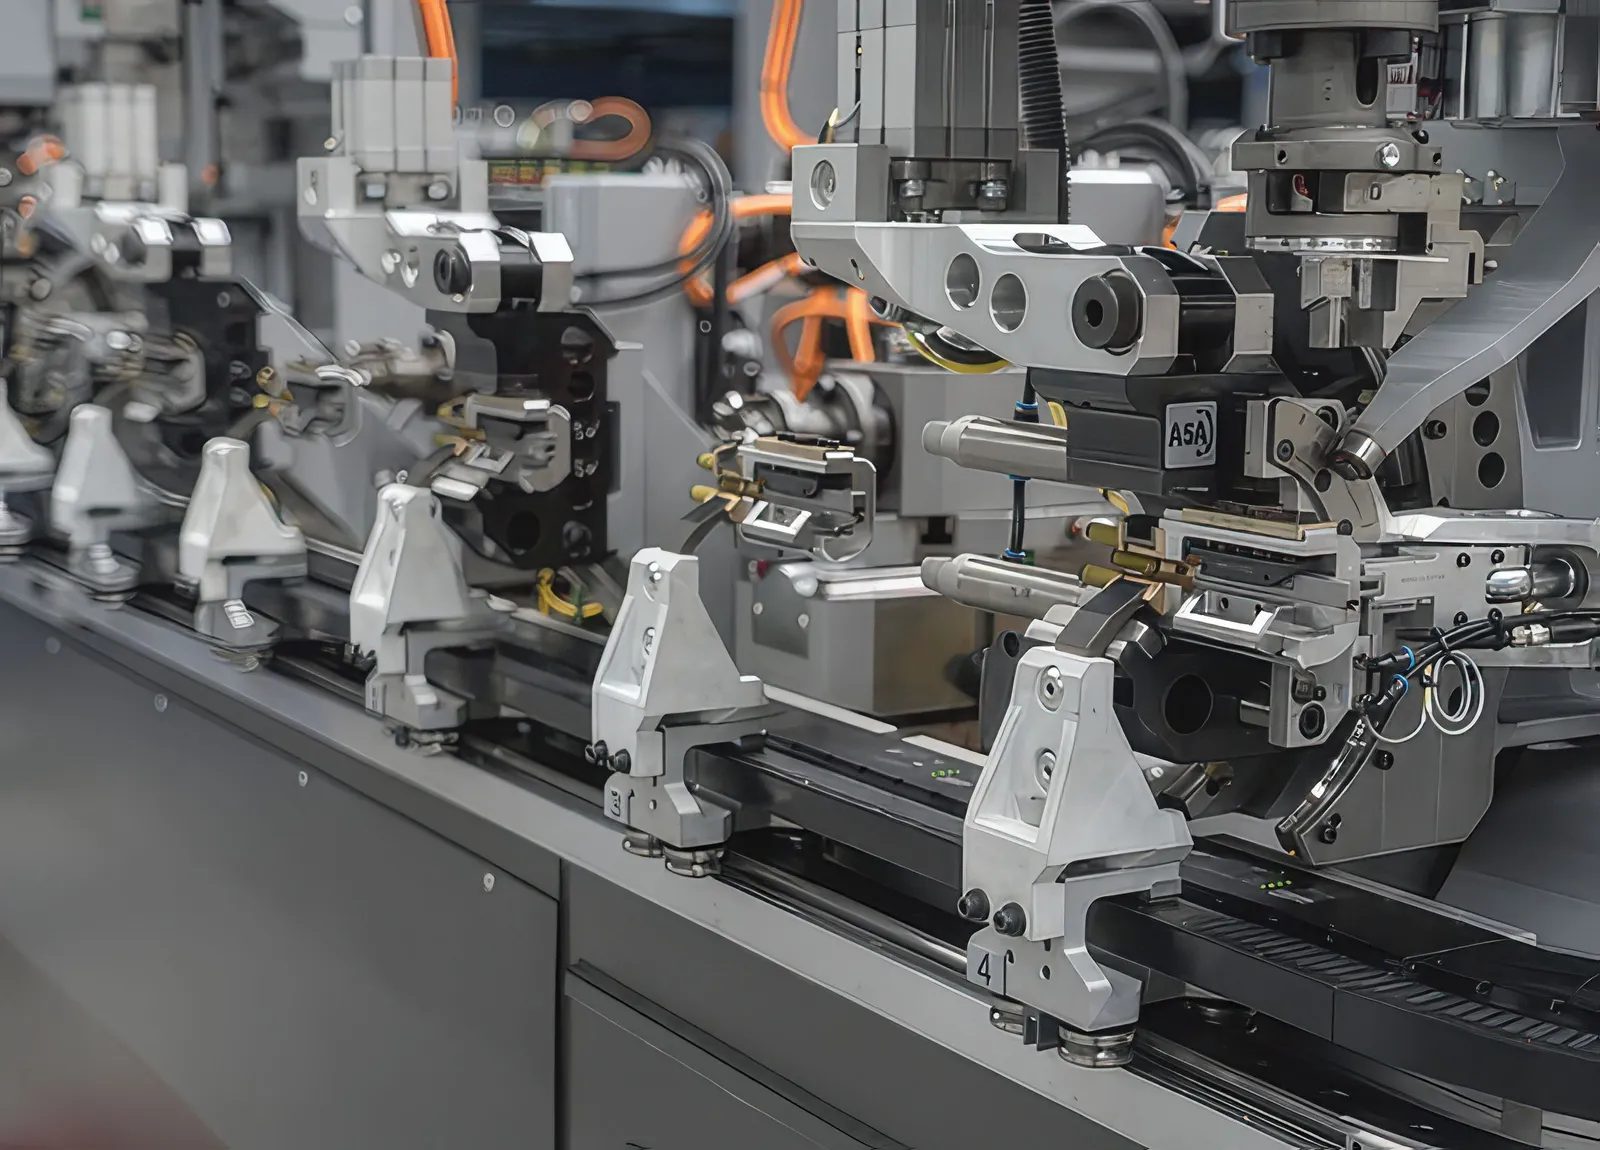
像Wafios的SpeedFormer这样的系统能够支持生产流程中的各个环节,可在同一条生产线上加工不同的定子。这类工装已从仅有170个CNC轴的管道弯曲系统发展而来,能够自动调整、输送金属丝,无需在三种不同金属丝之间更换工装,并且能在60秒内完成金属丝的更换,同时金属丝导向装置也会自动切换。
图形化编程系统可实现对发夹几何特征的自动校正,而下一代工装的目标则是从设计阶段就开始实现完全自动的校正与设置功能。
“导线矫直同样非常重要。由于每卷导线的状况都不同,每次都需要在弯曲机上对导线进行矫直,而我们拥有借助伺服系统简化矫直过程的AI工具,”Wafios公司电动出行业务经理马丁·鲍尔说道。“有经验的操作员完成导线矫直可能需要两小时,而整个流程中仅有三分之一的时间用于弯曲、切割和焊接操作。”
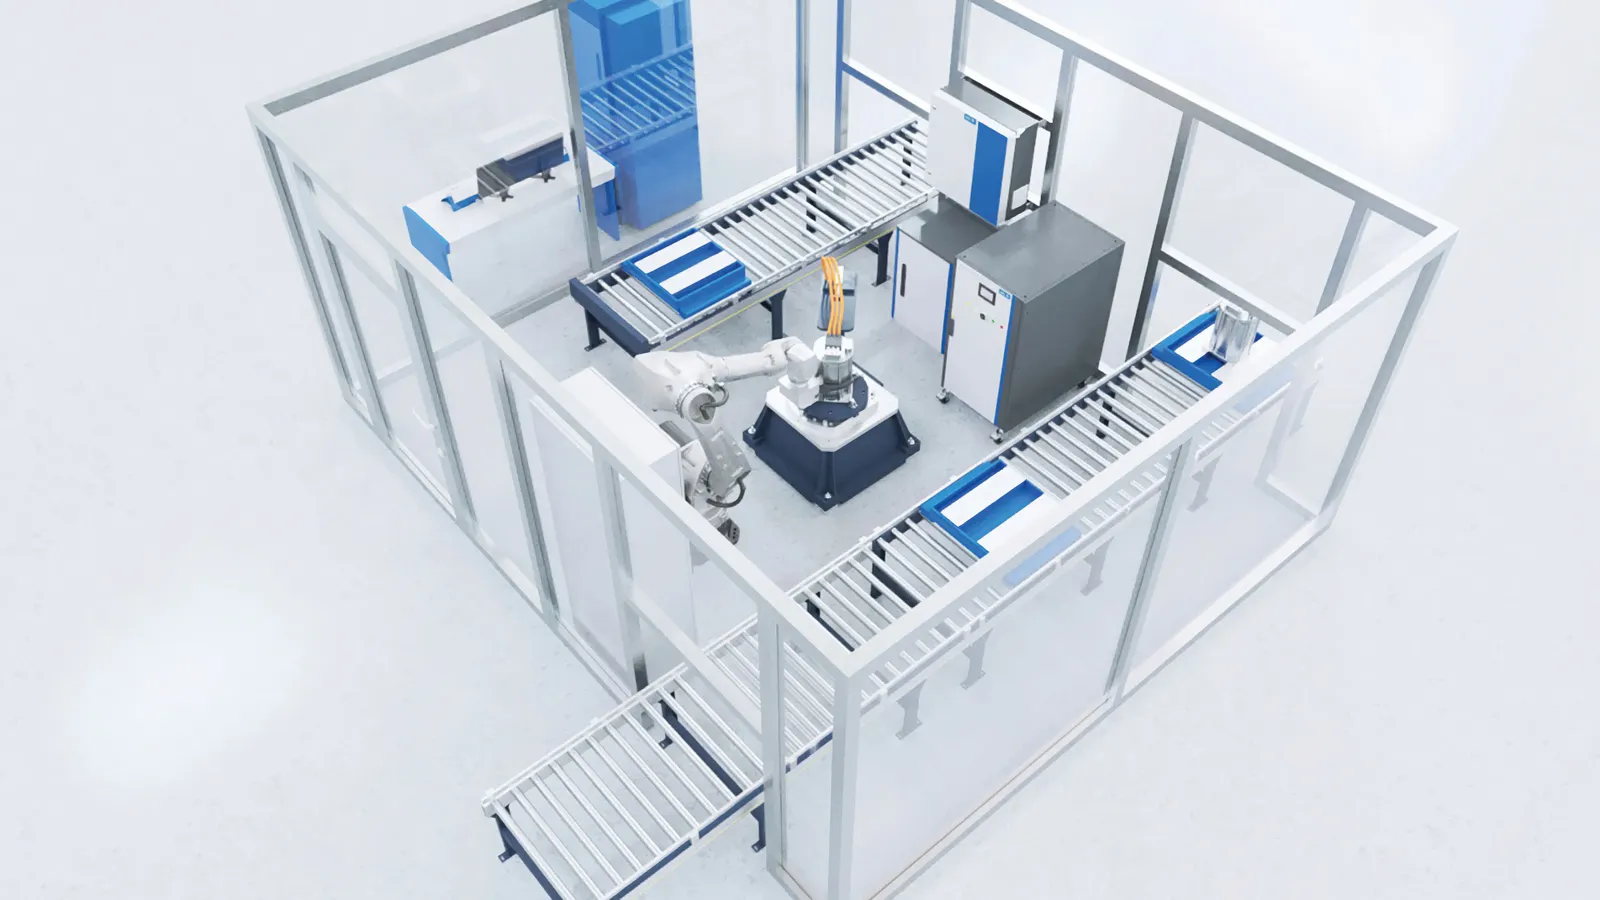
为解决成本问题,亚琛工业大学电动移动部件研发部门(PEM)与总部位于柏林的工业合作伙伴Röscher共同开展的variTwist联合项目,开发了一套用于扭转扁平铜导体的柔性加工系统。该系统可适配发夹形定子生产中的不同型号驱动器,因此能够在工具成本和交货时间上实现大幅降低,尤其在原型设计及小批量生产中更具优势。
“在电动机发夹形定子的制造过程中,扭转工序是成本上升的重要原因,”PEM的负责人阿奇姆·坎普克教授说道。“尤其是在原型设计和预批量生产阶段,机器与工具的成本往往是产品成本的数倍,这严重限制了生产的灵活性。”PEM在variTwist项目中开发的工艺站能够以低于1000欧元的工具成本实现高效的灵活扭转加工。
制好的定子会通过滴灌或真空压力浸渍的方式注入高级树脂,以消除内部气泡,从而提升其介电强度和导热性能。
对于内置永磁电机而言,转子铁芯的叠片工艺类似,但会带来更高的机械与磁场复杂性。
整个转子组件会被放入高能量磁化装置中,通过强大的电磁脉冲使Nd-Fe-B永磁体的磁畴永久对齐。
转子叠片结构通过热收缩工艺安装到转子轴上(即加热铁芯同时用液氮冷却轴)。由于牵引电机的工作转速高达16,000至20,000转/分钟,因此需要对组件进行动平衡处理。通过精确切削材料或添加平衡重,将残余不平衡度控制在ISO G1.0标准(ISO 21940-11)甚至更优的水平,从而抑制高频谐波并减少轴承磨损。
“另一个必要的因素是出色的仿真技术,用以处理与耐用性及NVH相关的制造公差,从而打造出理想的系统。对于高速应用而言,30,000转/分钟是最佳转速。低于此转速会增加材料的使用量,而高于此转速则需采用非传统轴承以及转子外部的碳涂层,这些都会提升产品成本,”AVL公司的迈斯特说道。
“生产流程大体上是一样的,”他继续说道,“永磁体高速方案的不同之处在于这些磁体被嵌入金属板中,而且磁体相当柔软,可能会出现位移现象。这可能需要让转子先以全速旋转以消除位移,然后再进行平衡调整,这可能成为额外的工序。具体取决于磁体的材质以及所使用的扭转方式。我们在2019年提出了这类高速系统的概念,经过优化后又过了六年这些系统才得以上市。”
电机的重量已成为一个关键问题。
“就在几年前,市场上还有许多大型、重型车辆,现在我们了解到车辆重量会影响成本、制造规模以及舒适性。虽然再生能量捕获技术对提升效率有帮助,但针对车辆重量的税收却在不断增加。”
轴向电机
目前的轴向磁通电机几乎完全依赖稀土磁体。为避免使用这些成本高昂且日益稀缺的资源,径向磁通同步磁阻电机通常被视为一种可持续、坚固且具备过载能力的替代方案,尽管它在安装空间和扭矩密度方面存在一定妥协。德国亚琛大学的NAFTech项目正在研发一种结合了轴向磁通电机与径向磁通同步磁阻电机优点的轴向磁通同步磁阻电机。
坎普克教授表示:“目前,轴向磁通电机的特点是产量相对较低,制造工艺尚未完全成熟,且在公差和设计流程方面有特殊要求。”
AF-SynRM技术能够稳定生产成本,降低对稀土磁体普遍存在的价格波动的依赖。坎普克教授表示:“无磁电机通常还能将材料成本降低50%,从而提升中小企业的竞争力,同时降低市场进入门槛。”
英国轴流电机制造商YASA自2021年起成为梅赛德斯-奔驰的子公司,其所有生产环节现已集中于英国牛津郡。这为复杂的制造流程创造了高度自动化的无缝生产生态系统。
这些生产线包括四套全新设计的线圈与磁棒制造单元,配备了最先进的CNC线圈绕制、组装及浸渍工艺,以及新的激光剥皮与钎焊技术;同时提升了转子平衡精度,配备了大容量新烤箱,还实现了定子激光焊接以及涵盖尺寸检测、电气测试和泄漏检测的完整定子质量控制流程。
这些改进提升了YASA制造整套电机的能力,增强了产品的重复性和可靠性,并通过消除零部件供应链中的瓶颈提高了灵活性。
冷却系统
为确保稳定的温度环境而对电机进行冷却是生产过程中的重大挑战。运行时的热量损失会导致电动机内部温度上升,而材料性能会随温度变化,从而降低机器的性能。此外,为保护部件,往往需要暂时降低输出功率。
AVL公司的迈斯特表示:“我们采用直接油冷方式。一种方法是在气隙中使用碳纤维管,这样既能密封定子,又能让油在绕组槽中流动。这种管道必须非常细,否则会增加气隙。”
“我们申请的一项新专利去掉了碳纤维管,并直接封闭定子槽,从而使气隙保持不变。这虽然会增加一个制造工序,但却能提升恒定功率。恒定功率与峰值功率的比值从3:1[33%]或2:1[50%]显著上升,我们已实现超过70%的比值。”
“例如,在重型卡车应用中,若要在上坡时保持恒定速度,就需要70–80%的峰值功率。按照2:1的比值,就需要体积巨大的机器。而采用这种新型电动机后,可以大幅缩小尺寸,同时还能弥补因添加额外组件而产生的成本。”他继续说道。
德国的Hyperdrives公司正在与亚琛工业大学合作开展一个为期两年的项目,旨在开发用于电机冷却的空心导体制造工艺。
“电动机的热设计——尤其是在需要保持其紧凑性与性能的前提下——是当前电动出行产品制造中面临的挑战之一,”坎普克教授说道。“此外,还需对用于牵引驱动系统的矩形空心导体加工过程中的发夹形定子制造流程进行与生产相关的质量验证。”
空心导体能够实现电机的直接冷却,而此前一直采用间接冷却方式。其外部横截面和内部腔体可呈矩形、圆形或其他形状。借助空心导体进行直接冷却时,冷却介质会在导体中流动,从而散去绕组工作部分产生的热量。“因此,空心导体在提升电动驱动装置的效率与性能方面具有巨大潜力,”PEM的项目经理蒂尔·巴克斯说道。
生产线末端检测
在生产线末端检测中,会将已知正常工作的设备的参数特征与所生产出的设备进行对比。这包括对整个噪声、振动与声振粗糙度特性的检测,以及作用在电机上的各种力。
E-Motor Test Systems部门经理Alban Hemery表示:“我们采用了基于压电技术的专用传感器,将传感器固定在底板上,电机则连接到传感器上,从而能够在30秒的加速过程中动态测量电机的反作用力与扭矩。安装定子并运行测试只需1到2分钟。过去,这些机器需要与负载完全连接,测试时间大约为5分钟。”
“另一个因素是软件与控制系统。这类系统具有很高的灵活性,逆变器的开关频率也在不断升高,而这可能会在噪声与振动、能效以及与车辆的集成度之间产生权衡。提高速度时,噪声与振动问题就会凸显出来。而在采用集中式架构的情况下,对逆变器的控制能力会受到限制,控制功能则转移到了中央计算系统上。”