
Матеріали теплового з’єднання
Інтенсивна робота
Розвиток електромобілів підвищує вимоги до матеріалів теплового з’єднання. Пітер Дональдсон досліджує, які з цих матеріалів є ефективними, а які — ні
Матеріал теплового з’єднання має на перший погляд просте завдання: заповнювати мікроскопічні повітряні проміжки між джерелом тепла та радіатором та забезпечувати проходження теплової енергії. Протягом десятиліть це зазвичай досягалося за допомогою простого матеріалу, обраного з каталогу на основі одного показника — теплопровідності. Але тепер ситуація змінилась. Три основні тенденції у розвитку електромобілів спричиняють фундаментальні зміни в цих матеріалах.
Першим є перехід до архітектур батарей типу «клітина-упаковка» та «клітина-шасі». Це означає, що TIM більше не може бути просто теплопровідником між модулем та пластиною охолодження. Натомість він має бути конструкційним клеєм великої площі, електричним ізолятором високої напруги та важливим елементом захисту під час ситуацій теплового вибуху. Крім того, його необхідно швидко наносити та забезпечувати його ефективність протягом усього терміну служби транспортного засобу.
Другим є використання напівпровідників з широкою зоною переходу, таких як SiC та GaN, у інверторах тяги, що підвищує температуру з’єднань до понад 200 °C — рівня, при якому традиційні органічні TIMи втрачають ефективність, а навіть паяльні матеріали з високим вмістом свинцю досягають своїх меж. Серед рішень — спечені срібні та мідні пасти, які перетворюють інтерфейс на міцний металевий з’єднання.
По-третє, галузь тепер думає не лише про початкові характеристики, а й враховує весь життєвий цикл продукту. Наразі існує потреба у матеріалах, які зберігатимуть свої властивості протягом 15 років або більше на нерівних дорогах у умовах високої вологості та солі, водночас дозволяючи чисто роз’єднатися, щоб акумуляторний блок можна було відремонтувати, переробити або переробити. Просте значення ват на метр-кельвін (W/mK), яке позначає теплопровідність у технічних характеристиках, більше не є достатнім.
Ключові ініціативи для досягнення балансу між високою тепловою продуктивністю та термомеханічною надійністю включають використання полімерів із напівзчеплюючими властивостями, таких як наповнювачі нового покоління, або клеїв із високою зчепною силою та теплопровідними характеристиками (TCA). Залежно від стійкості до температури можуть використовуватися такі смоли, як поліуретан, епоксид чи навіть силікон, щоб задовольнити різні вимоги батарейних систем, пристроїв перетворення енергії та електроніки для керування батареями.
Компроміс між тепловою діелектричністю та іншими характеристиками
Однією з проблем є те, що підвищення теплопровідності часто відбувається за рахунок погіршення електричної ізоляційної здатності в TIM. У багатьох випадках один матеріал може більше не дозволяти одночасно оптимізувати обидві властивості, що робить гібридні рішення привабливими. Такий гібрид може, наприклад, поєднувати високотеплопровідні керамічні шари з дуже тонким тепловим інтерфейсним шаром, таким як тепловий гріс або заповнювач щілин – останній використовується лише для компенсації допусків та забезпечення належного теплового контакту. Точне рішення сильно залежатиме від ланцюга допусків та загальної конструкції шарів, але багатошарові підходи можуть стати важливим трендом для певних застосувань, де кожен шар оптимізований для виконання своєї окремої функції.
Інший підхід полягає у тому, що наступне покоління композитних матеріалів має бути зосереджене на інноваційних полімерних мережах, розроблених для створення більш міцних та ефективних інтерфейсів як з наповнювачами, так і з основами. Хоча спокусливо зосередитися на одній-двох ключових властивостях, матеріали високої продуктивності повинні відповідати набагато ширшому та часто суперечливому набору вимог. Справжній виклик полягає у досягненні цього балансу таким чином, щоб забезпечити надійну продуктивність та водночас уможливити міцне та ефективне виробництво.
У конструкціях акумуляторів типу «клітина-упаковка» матеріал TIM має водночас виконувати функцію теплового мосту, конструктивного клею та електричного ізолятора. Ця вимога змушує пріоритезувати розробки у напрямку використання матеріалів типу TCA. Основною складністю є знаходження оптимального балансу між міцністю з’єднання та еластичністю під час об’єднання різних поверхонь та матеріалів, що використовуються у акумуляторах наступного покоління.
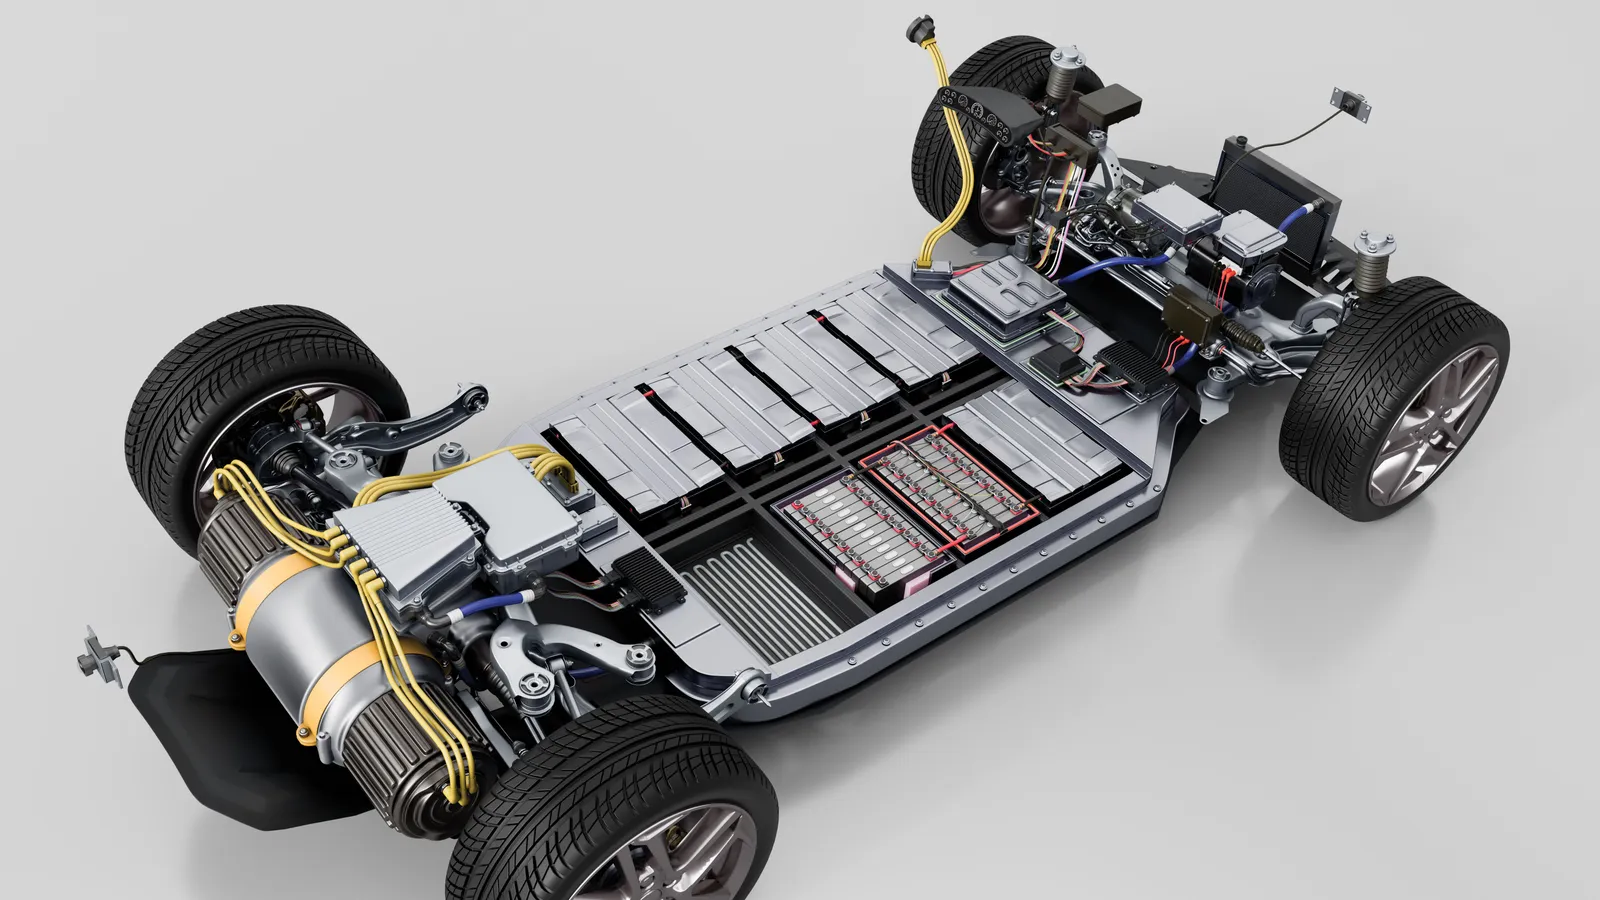
Зміна у розробці АКБ TIM, спричинена архітектурою від клітини до пакета, полягає у відході від максимізації теплопровідності до забезпечення балансу між тепловою, механічною та діелектричною надійністю протягом усього терміну служби батареї. Матеріал має здатність покривати великі поверхні, компенсувати допуски, з’єднувати або підтримувати клітини, витримувати вібрації та старіння, а також зберігати електричну ізоляцію під тиском, вологою та тепловими циклами.
Найскладнішою характеристикою, яку важко досягти без компромісів, зазвичай є механічні/структурні властивості. Коли термоізоляційний матеріал стає більш адгезивним чи несучим, він схильний ставати жорсткішим, його складніше переробляти, він більше спричиняє напруги та іноді гірше переносить набряк клітин. Збільшення кількості наповнювача покращує теплопровідність, але може погіршити еластичність, оброблюваність та діелектричну міцність. Правильний вибір полімера може суттєво вплинути на результат, і одна з компаній зосереджується на двокомпонентних матеріалах на основі силікону, які забезпечують високу стійкість до набряку та вібрацій.
Інший підхід передбачає використання силікону з високою адгезією, створеного за технологією стандартних рідких наповнювачів для зазорів; це дає термоізоляційний матеріал, який є трохи менш міцним, ніж спеціалізований конструкційний клей, але достатньо міцним для багатьох конструктивних застосувань, якщо система в цілому є механічно міцною.
Взаємозалежні властивості
Високу теплопровідність також важко досягти у матеріалі, який має мати всі переваги традиційного конструкційного клею. Виклик у збалансуванні теплопровідності з адгезією, діелектричною міцністю, механічною пластичністю, довговічністю та можливістю виготовлення є особливо гострим, оскільки ці властивості тісно взаємозалежні. Покращення однієї з них часто шкодить іншій, тому для інженерів-дизайнерів та вчених критично важливо на ранніх етапах циклу розробки обговорювати компроміси та пріоритети.
Під час роботи з такою складністю обчислювальні методи, такі як машинне навчання, стають все більш корисними у пошуку нових матеріалів. Такі цифрові інструменти не лише допомагають оптимізувати цикли проектування та розробки у провідних виробників матеріалів, а й надають клієнтам доступ до «кубів даних» для використання цифрових двійників у моделюванні їхніх майбутніх батарейних систем. Використання ШІ вже допомагає створювати прогнозні формули, ефективно усуваючи необхідність у реальних фізичних експериментах та ітеративному вдосконаленні формул.
Однак ШІ потребує достатньої кількості даних та досвіду, щоб ефективно функціонувати. Проблема при розробці нових матеріалів типу TIM полягає у тому, що самі значення з технічних характеристик не надають достатньої інформації. Серед багатьох додаткових факторів, які потрібно враховувати, — це якість та структура поверхні, тепловий опір контакту, характеристики під дією стиснення та взаємодія всередині цілісної системи. Проте з ростом кількості доступних даних має стати значно простіше прогнозувати продуктивність таких матеріалів та адаптувати їх під конкретні умови застосування. Метою не обов’язково є те, щоб ШІ безпосередньо створював формулу матеріалу, а радше було б практичніше, якби він визначав та оптимізував вимоги до нього. Як тільки бажані параметри продуктивності будуть чітко описані, виробник TIM зможе використовувати моделі ШІ як інструменти для підтримки досліджень та розробок матеріалів.
Проте галузь все ще далека від світу, у якому інженер може ввести набір вимог та отримати повністю оптимізовану формулу, готову до використання, без жодних фізичних етапів тестування. Машинне навчання, молекулярна динаміка та схожі методи стають дуже ефективними у звуженні простору можливих рішень, виявленні перспективних хімічних сполук та допомозі дослідникам раніше зрозуміти компроміси на етапах розробки.
Складнішою є ситуація з розривом між прогнозованими характеристиками матеріалу та його реальною поведінкою в практичних умовах. У майбутньому навряд чи буде використовуватися підхід без фізичних етапів тестування; скоріше, це буде значно прискорений процес розробки, у якому обчислення виконують більшу частину роботи з перевірки та оптимізації, а цілеспрямовані тести підтверджують характеристики матеріалу в реальній системі.
Виклики масштабування
Завод, який масово виробляє акумуляторні блоки чи пристрої електроніки, суттєво відрізняється від лабораторії, яка тестує матеріали теплового інтерфейсу на невеликих зразках. Справжнє виробництво електромобілів створює додаткові виклики, такі як великі площі, толеранції виробництва, довгий час циклів, швидкі темпи розподілу матеріалів, змінні умови проміжку між елементами, коливання температури у приміщенні залежно від пори року та суворо заплановані етапи збірки.
Це змінило спосіб, яким деякі компанії тестують свою продукцію: вони створюють власні акумуляторні системи лише для того, щоб мати можливість впроваджувати нові матеріали теплового інтерфейсу та інші матеріали у масовому виробництві під час розробки, а також працювати з цими системами в реальних умовах їзди та піддавати їх швидким процесам зарядки та розрядки. Це забезпечує дуже ранню обратку інформації.
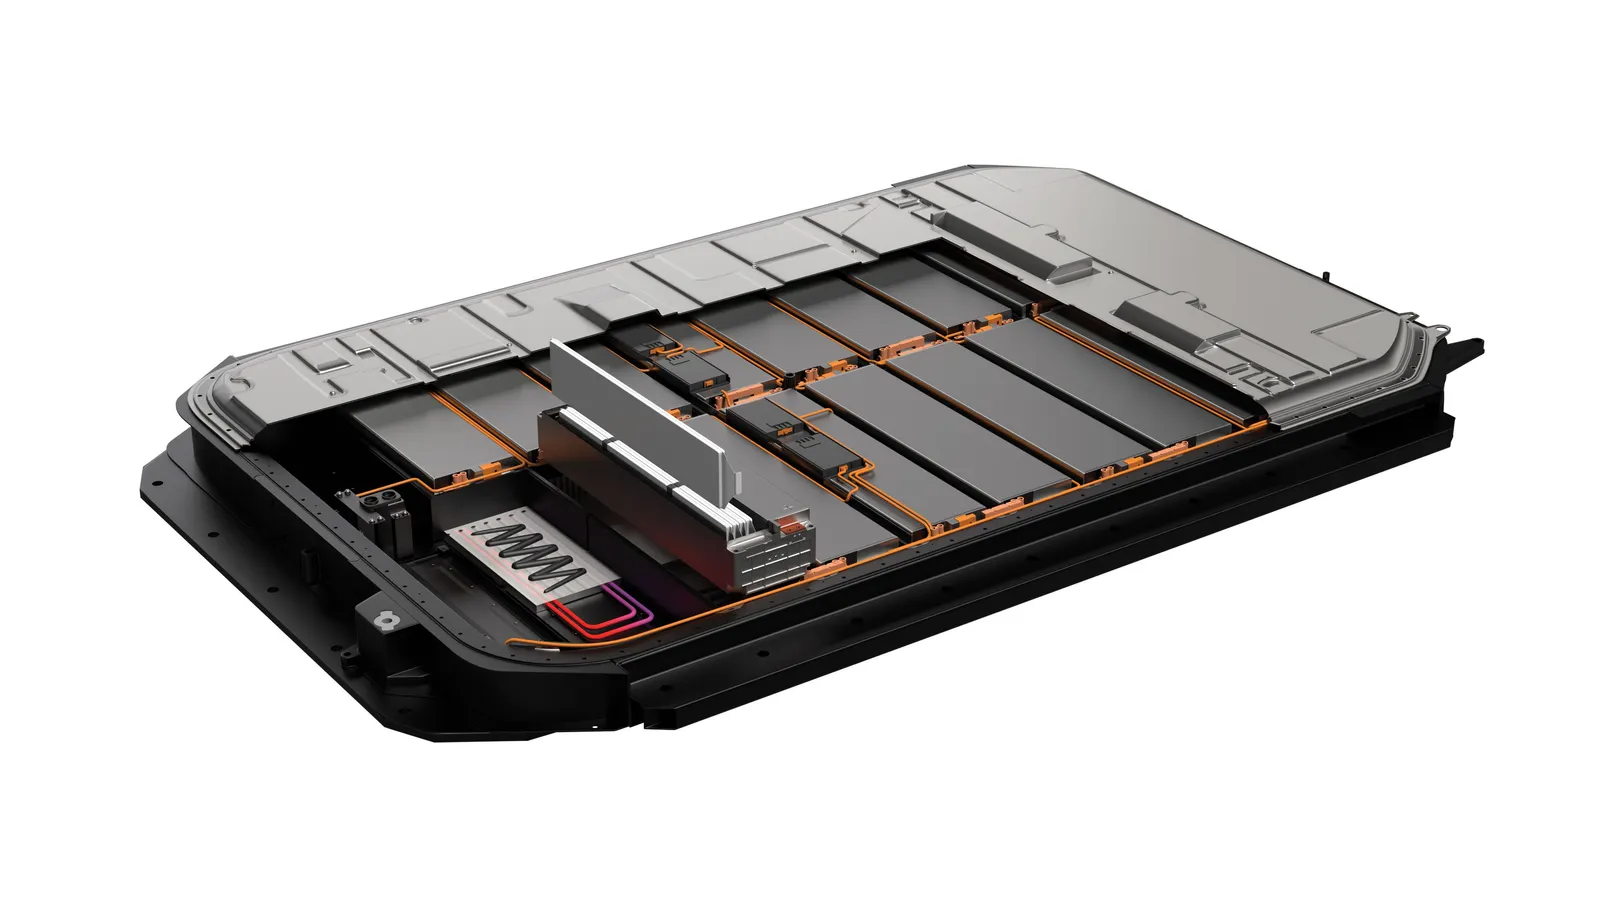
Ключовим аспектом є те, що інтерфейси та процеси визначають продуктивність у масштабних умовах. TIM у вигляді стрічки, наприклад, рідко зламується через свою вроджену провідність, а радше через поверхневу нерівномірність, розбіжності в толеранціях, нерівномірний тиск та обмеження, пов’язані з швидким складанням під час виробництва. Тому надзвичайно важливо з самого початку проектувати TIM так, щоб вони були стійкими до умов виробництва, що включає забезпечення швидкого просочування під низьким тиском, стійкості до змін та стабільної продуктивності протягом усього періоду виробництва, включаючи автоматизоване нанесення під час фінального складання.
Один із підходів до масштабування передбачає ранню перевірку купонів – щодо компресійних властивостей, теплопровідності у залежності від коефіцієнта стиснення та поведінки під час деформації під впливом стиснення – а також одночасне надання зразків для оцінки під час складання разом із компонентами клієнтів, що дозволяє перевірити їх у реальних умовах складання. Протягом усього процесу важливо оцінювати продуктивність за всіма параметрами, щоб виявити проблеми, як передбачувані, так і непередбачувані, відповідно до стандартів на кшталт IATF 16949, а також надавати клієнтам детальні пояснення для підтримки їхньої власної оцінки.
Регіональні центри обробки акумуляторів є інновацією у переробці матеріалів для виробництва. Такі центри також забезпечують тестування, головним чином надаючи клієнтам ранню інформацію про параметри виробництва ще до того, як вони замовлять обладнання для виробництва.
Тому з самого початку все більшої важливості набуває увага до цілісної системи. Раннє узгодження між TIM та обладнанням для виконання процесу, зокрема залучення постачальника системи дозування на ранній стадії, все частіше вважається критичним. Якщо комбінації матеріалів та обладнання вже перевірені на попередніх проектах, можна уникнути багатьох потенційних проблем. Якщо матеріал є новим, можна надати «зразки для перевірки» критичних параметрів, щоб допомогти визначити стабільні умови процесу.
Метою є не просто створити TIM, який добре функціонує за ідеальних умов, а такий, який залишатиметься прогнозованим, масштабованим та надійним у неідеальних, високошвидкісних умовах, де він буде використовуватися.
Ремонт, повторне використання, переробка
До списку ключових вимог, які мають дотримуватися розробники матеріалів – для акумуляторів та багатьох інших застосувань – додалися ще й можливість ремонту та переробки поруч із їх виробничими характеристиками та ефективністю у експлуатації. З’являється кілька підходів до задоволення цих вимог щодо циркулярності. Один із них – роз’єднання за потреби з використанням різноманітних механізмів запуску. Наприклад, існують електрично активовані теплопровідні чи конструкційні клеї, які дозволяють проводити ремонти, а також функціональні покриття, активовані теплом, що розробляються для підтримки можливості переробки.
Замість необхідності в механізмі запуску деякі матеріали самі по собі сприяють розбиранню. Наприклад, деякі рідини для заповнення щілин мають дуже хорошу адгезію, але все одно можуть бути розділені за потреби.
Ще один підхід, який зараз розробляється, – це термоіндуктивний компаунд для лиття під тиском. Будучи термопластом, цей матеріал обіцяє не лише уможливити ремонт модулів, а й зробити сам TIM перероблюваним – що є важливим проривом, адже звичайні TIMи, чи то заповнювачі щілин, клеї чи прокладки, зазвичай не підлягають переробці та не можуть бути використані знову.
Справді перероблювані, високопродуктивні TIMи можливі, але лише за умови, що з самого початку їх розглядатимуть як спільну інженерну проблему. Це вимагає тісної співпраці між інженерами з проектування упаковки та розробниками матеріалів, адже можливість переробки — це те, що не можна додати пізніше без наслідків. Будуть існувати компроміси щодо характеристик матеріалу, і ключовим є якомога раннє їх розуміння, щоб кінцевий дизайн зміг досягти правильного балансу між тепловими характеристиками, можливістю виготовлення та експлуатацією. Наразі для застосування в акумуляторах електромобілів доступні кілька таких матеріалів.
Можливість переробки є проблемою проектування на рівні всієї системи. Метою є контрольоване, прогнозоване від’єднання без пошкодження компонентів, а не легке видалення за будь-яких умов.
У прагненні до довговічності
У прагненні до ефективного використання матеріальних ресурсів тривалість служби має таке ж значення, як і можливість ремонту та переробки. Від розробників вимагають гарантувати продуктивність протягом значно довшого часу, ніж вони можуть фізично протестувати – часто 15 років – тому використовуються різноманітні інші прогностичні підходи. Поєднання десятиліть досвіду з накопиченими даними тестування, прискорених випробувань на напруги та старіння, а також інтелектуального цифрового моделювання є потужним засобом для підтвердження довгострокової продуктивності.
Щодо прискорених тестів, важливо зазначити, що вони мають сенс лише тоді, коли відображають реальні моделі збоїв, такі як втрата тиску контакту чи деградація міжфазних поверхонь. Поєднуючи це з стабільними формулами та консервативними параметрами проектування, можна створити достовірну, ґрунтовану на законах фізики впевненість у довгостроковій продуктивності.
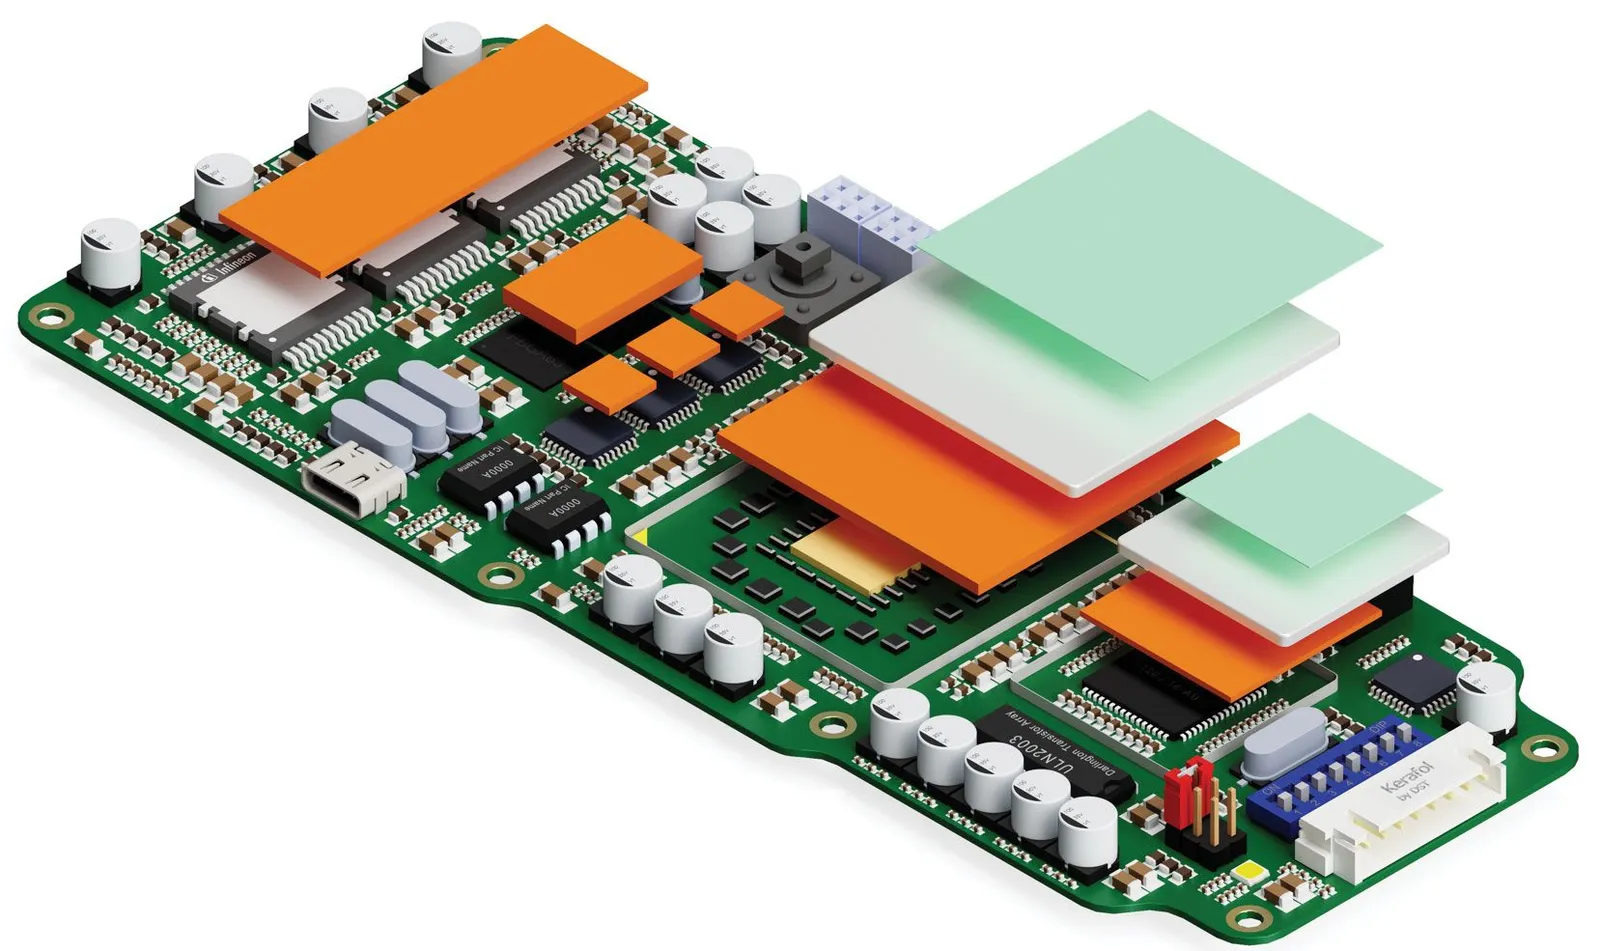
Механічні властивості, такі як адгезія, все ще можуть залежати від конкретних умов навантаження, але матеріали тут зазвичай проектуються з урахуванням вищих вимог. Проведення тестів прискореного старіння разом із клієнтами залишається важливим, проте для матеріалів на основі силікону тепловий стрес у батарейних системах зазвичай не є обмежуючим фактором. Часто обговорення стосується не стільки того, чи зможе матеріал прослужити 15 років, скільки того, які тести слід проводити, як довго вони мають тривати та якою має бути стратегія підтвердження якості.
У застосуваннях другого життя, таких як зберігання енергії, батарейні модулі часто реконструюються або інтегруються в різні системи, де вони піддаються менш вимогливим умовам експлуатації, ніж у автомобільній сфері — наприклад, меншим вібраціям — і де термін їхньої служби може бути ще довшим.
Рідкостний охолодження стало стандартом майже у всіх акумуляторах електромобілів, за винятком найменших, а у застосуваннях у дата-центрах воно поширюється від стоїв, де розміщуються обчислювальні системи, до самих чипів. Його також починають використовувати у інверторах електромобілів з дуже високою потужністю, хоча й не так, як у дата-центрах. Охолодження безпосередньо чипа ґрунтується на тих самих основних принципах TIM, що й інші сучасні методи охолодження, але його вимоги набагато суворіші. Оскільки ці системи працюють при надзвичайно високому локальному тепловому потоці, вони вимагають суворого контролю товщини з’єднувальних елементів, високої рівності холодних плат та точного механічного навантаження. Навіть незначні відхилення можуть посилити проблему «точок нагрівання», збільшити термомеханічні навантаження та поставити під сумнів надійність корпусу. Тому охолодження безпосередньо чипа підвищує вимоги до ефективності TIM, перетворюючи те, що часто є вибором матеріалу, на проблему проектування всієї системи.
Коли процес охолодження наближається до кристалічної структури SiC, роль TIM змінюється від масової теплопровідності на точне проектування інтерфейсу. Тут критично важливими стають надтонкі з’єднувальні лінії, безпорожнинний контакт, зменшення напруг та надійність під час швидких теплових змін.
Проблеми твердотільних конструкцій
Нові твердотільні акумулятори обіцяють вищу щільність енергії, але створюють нові термомеханічні навантаження на інтерфейсах з елементами охолодження. У сучасних літій-іонних акумуляторах TIM часто проектуються так, щоб компенсувати розширення та рухи протягом усього терміну служби акумулятора; проте вимоги можуть змінитися через акумулятори, які розширюються по-іншому, ніж сучасні пакетні та призматичні акумулятори.
У системах на твердих речовинах вимоги зміщуються у бік підтримання точного, однорідного контакту в значно більш складних механічних умовах. Зменшення набряку, наприклад, означає менше природної компенсації допусків, що підвищує значення стабільного контакту за контрольованого тиску.
Це означає, що наступне покоління матеріалів TIM муситиме робити більше, ніж просто поглинати деформації та забезпечувати ретельно контрольований баланс між еластичністю, стабільністю розмірів, тепловими характеристиками та довгостроковою надійністю інтерфейсу. Виклик полягає не стільки у керуванні розширенням, скільки у збереженні контакту, адже навіть невеликі зміни на інтерфейсі можуть мати набагато більший вплив, ніж раніше. Матеріали TIM будуть оцінюватися не стільки за максимальну провідність, скільки за довгострокову стабільність інтерфейсу, еластичність та прогнозовану механічну поведінку протягом усього терміну служби пристрою.
Крім того, важливо розрізняти розширення елементів у горизонтальному напрямку, тобто розширення між елементами, та навантаження у вертикальному напрямку, де TIM зазвичай розташовується під елементами. У вертикальному напрямку розширення зазвичай є більш обмеженим, тому вимоги, які ставлять сухоточні акумулятори, ймовірно, не стануть серйозною проблемою для розробників TIM.
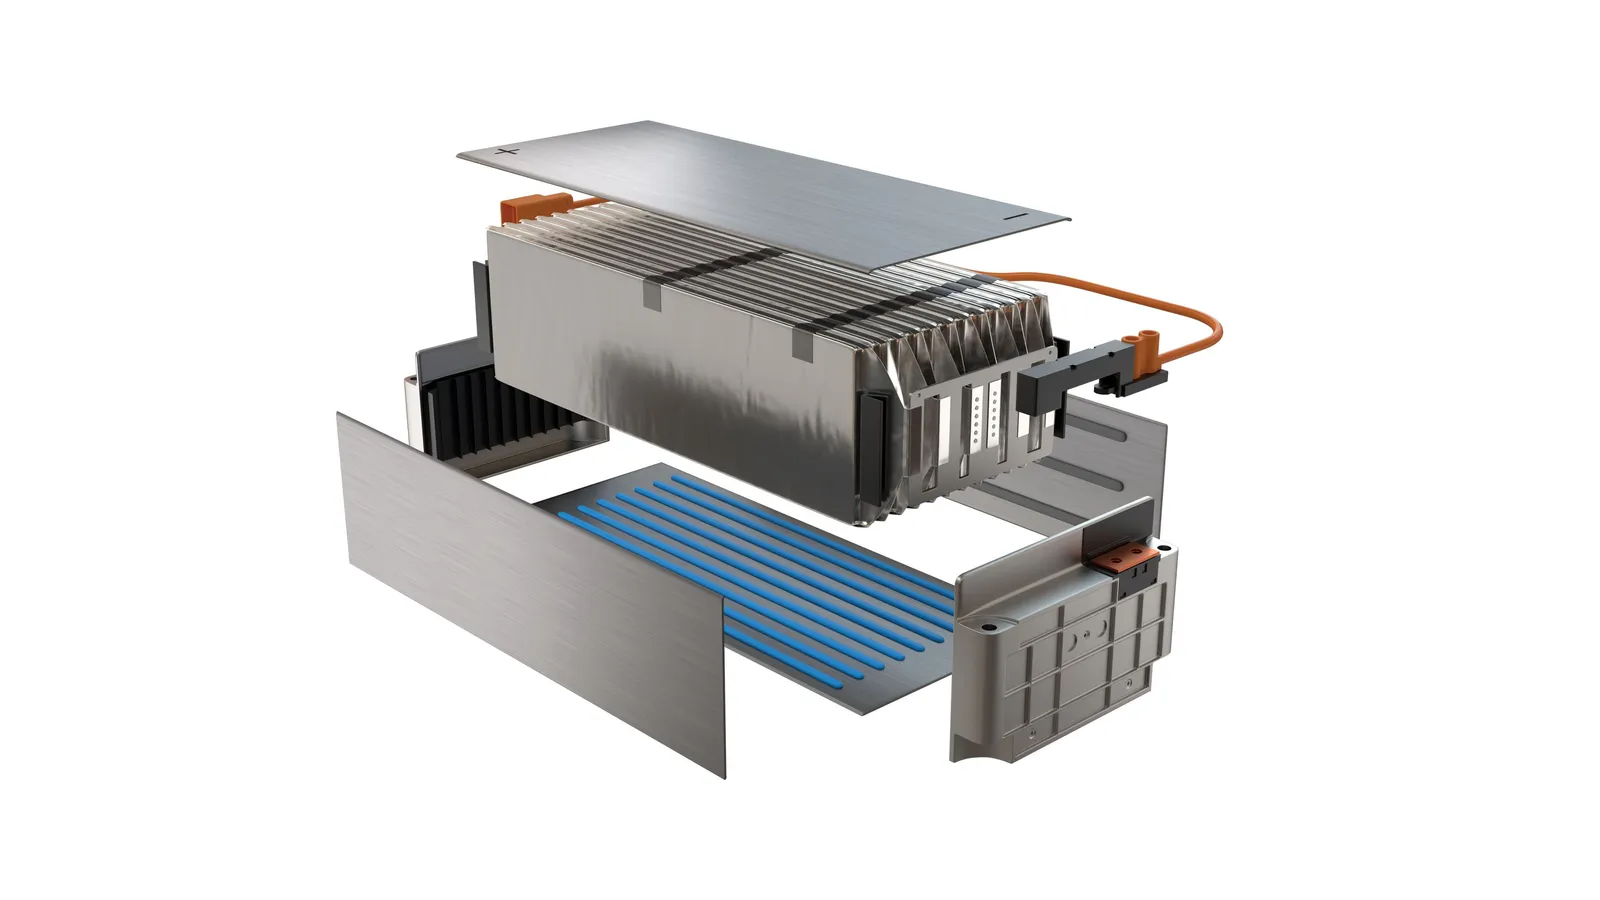
З точки зору управління теплом цей ефект, ймовірно, буде скоріше еволюційним, ніж руйнівним. Наприклад, майбутні конструкції елементів можуть спрямовувати розширення в певні зони, обмежуючи його в інших. Якщо для розсіювання тепла можна використовувати лише частину поверхні елемента, доступна площа може зменшитися, але це можна компенсувати за допомогою теплових матеріалів з вищими характеристиками.
Наразі потреби твердотільних акумуляторів, схоже, спонукають до розробки надзвичайно гнучких твердих з’єднувальних елементів із високою теплопровідністю, чия теплопровідність становить від 1,3 до 2,0 Вт/м·К. На момент написання це не суттєво відрізняється від характеристик матеріалів TIM для акумуляторів, які вже розробляють провідні компанії.
Вища енергетична щільність, ймовірно, підвищить потребу у кращій теплопровідності, але цього вже можна досягти. У сфері електроніки високої потужності вже використовуються матеріали з значно вищою теплопровідністю, ніж у існуючих рішеннях типу TIM для акумуляторів.
Як і у багатьох галузях технологій, пов’язаних з електромобільністю, постійні вимоги до продуктивності, можливостей виробництва, подовженого терміну служби та зменшення впливу на навколишнє середовище термічних інтерфейсних матеріалів роблять те, що колись було простими продуктами, значно складнішими з точки зору інженерних рішень, які використовуються у їх створенні.
Подяки
Автор хотів би подякувати Хольгеру Шуху, старшому менеджеру з теплових та обробних технологій у Henkel; Вольфгангу Гьоферу, керівнику бізнес-підрозділу у Kerafol; Еріку Вайману, менеджеру з розвитку бізнесу у Parker, та Шейну Томпсону, менеджеру з інженерних матеріалів у Parker; а також експертам з Saint-Gobain.
Деякі постачальники термічних інтерфейсних матеріалів
C-Therm
Dow
Gravic Group
HB Fuller
Henkel
KERAFOL
Laird
Parker
Saint-Gobain
Sika