
Технологія виробництва електродвигунів
Технології крутного моменту
Нік Флахерті детально розглядає виклики виробництва електродвигунів
Виробництво силових установок електромобілів із синхронними двигунами з постійними магнітами або індукційними двигунами вимагає поєднання точної металургії, високошвидкісної автоматизації та суворої термо-електричної ізоляції. Оптимізація цього процесу — це пошук балансу між максимізацією щільності потужності, забезпеченням приглушення шуму, вібрацій та інших негативних факторів (NVH) та збереженням структурної цілісності під дією екстремальних центробежних сил.
Електродвигуни стають меншими за розмірами та швидкішими, що посилює навантаження як на процес виробництва, так і на системи охолодження.
«Конструкції, які орієнтовані на синхронні двигуни, що приводяться в рух електричним струмом [EESM], з метою уникнення використання матеріалів рідкісних земель, наближаються за ефективністю до двигунів з постійними магнітами», — каже Герхард Майстер, віце-президент групи з питань електрифікації в AVL.
«Швидкість електродвигуна 30 000 об/хв дозволяє зменшити розміри двигуна потужністю 120 кВт до розмірів банки з напоєм, а коробка від пива може вмістити такий пристрій вагою лише 30 кг. Тож ми аналізуємо витрати – ми розробили електричний вал, у якому можна використовувати той самий статор з промисловими, EESM-двигунами чи двигунами з постійними магнітами разом із тією самою електронікою.
«Існує компроміс щодо матеріалів – чи то магніти, чи мідь – а переваги від зменшення розмірів значно перевищують витрати на виробництво»,
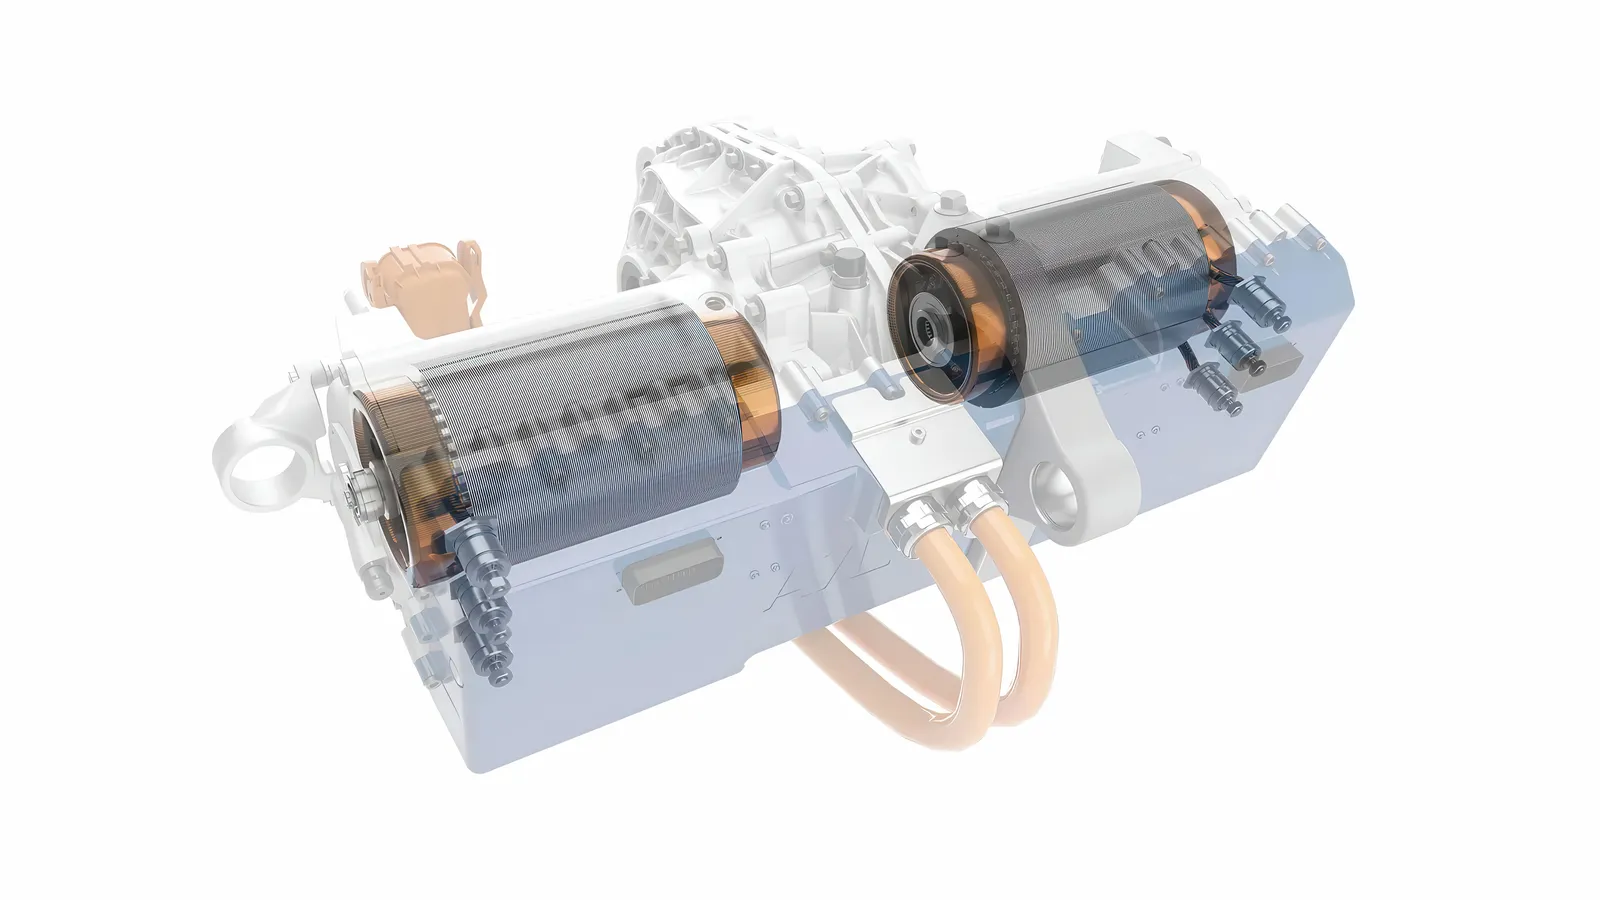
„Допуски підшипників є суворими, але зниження вартості матеріалів перевищує додаткові витрати на виробництво“, — каже він.
Процес виробництва поділяється на три основні етапи: виготовлення статора, збір ротора та остаточна інтеграція.
Виготовлення статора та намотування
Ядро статора виготовляється з надтонких (зазвичай) ламінацій електросталі, покритих ізоляційним оксидним шаром для мінімізації втрат від електромагнітних струмів. Ці листи поступово штампуються та складаються за допомогою спеціальних технологій з’єднання чи зварювання для утворення ядра статора.
Сучасні виробники електромобілів перевагу надають технології заплутування дротів у формі гачків порівняно з традиційним безперервним заплутуванням через її кращий коефіцієнт заповнення щілин – він часто перевищує 70%, на відміну від 45% у випадку круглих дротів. Детальніша інформація про таке заплутування наведена на сторінці 32 цього номера.
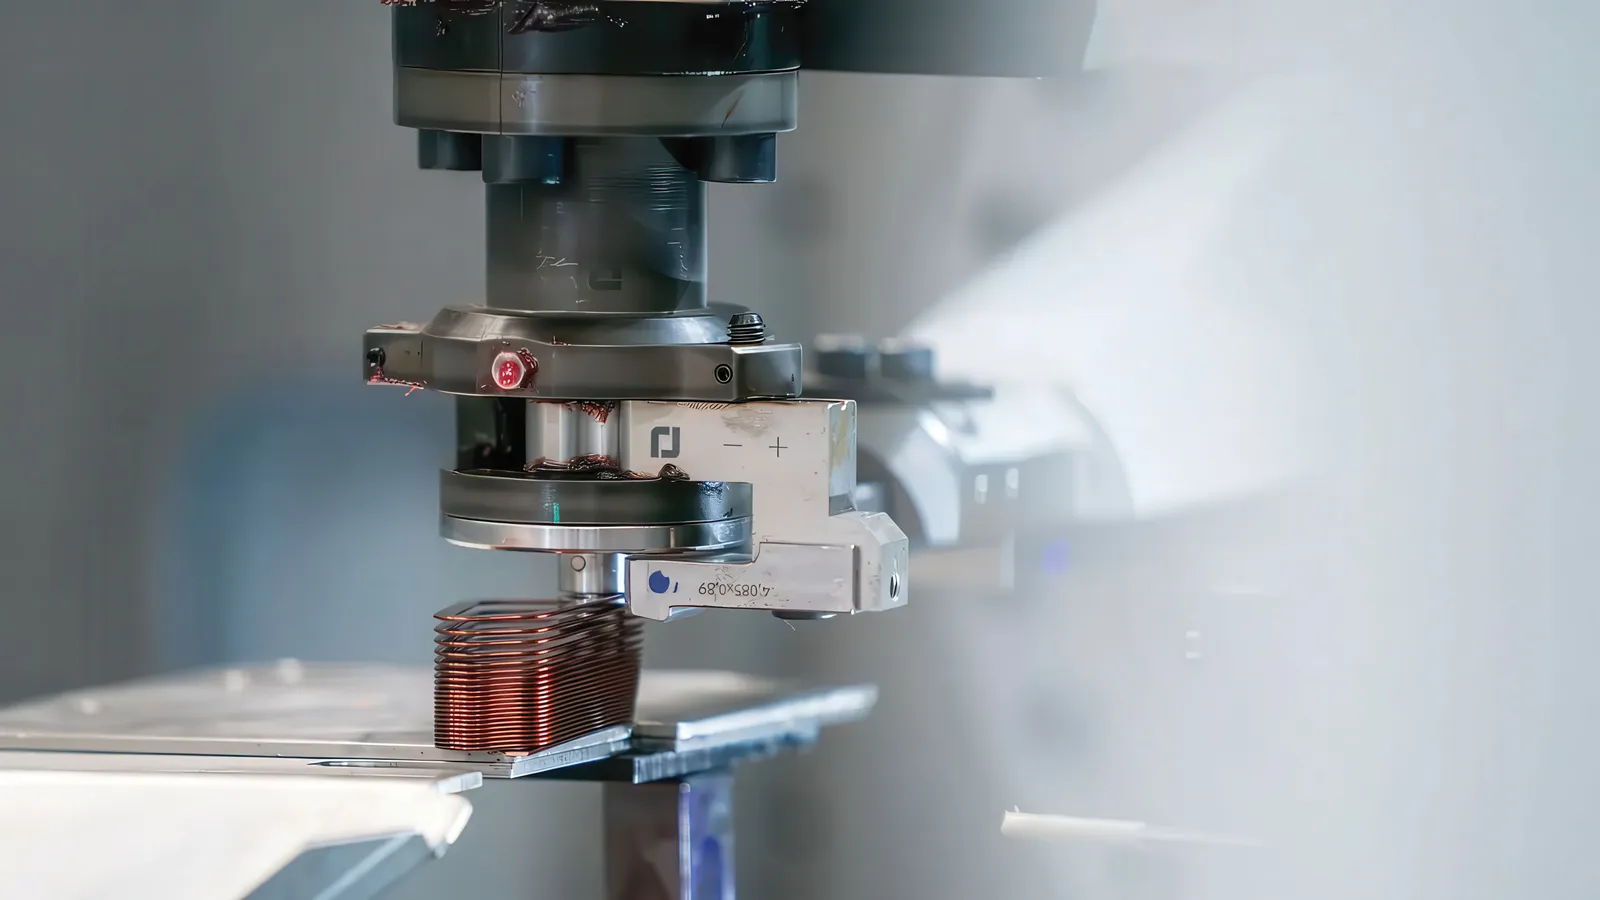
Під час процесу формування тверді прямокутні мідні дроти позбавляються емальованої ізоляції на кінчиках, згинаються за допомогою CNC у точну форму «U» або гачка, а потім автоматично вставляються у підготовлені щілини статора.
Відкриті кінці елементів у формі гачків механічно скручуються для створення правильної фазової структури. Лазерне зварювання (зазвичай за допомогою потужного волоконно-лазерного пристрою) з’єднує кінчики з точністю, характерною для CNC-обладнання, забезпечуючи суворий контроль над зоною, яка піддається нагріву, для захисту навколишньої емалі.
Сталь
«Залежно від конструкції двигуна до електросталі, яка використовується, ставляться різні вимоги», — каже Роман Зоннлайтнер, менеджер з продукції електросталі у відділі сталі voestalpine, та Рональд Флух, головний інженер у інкубаторі нових бізнесів voestalpine.
Ключовими компонентами електродвигуна є шаруваті структури з електросталі у статорі та роторі. Вони складаються з накладених один на одного шарів електросталі, де магнітні та механічні властивості матеріалу є надзвичайно важливими.
Зменшення товщини мінімізує втрати від електромагнітних струмів на високих частотах. Також важливо знизити електропровідність шляхом додавання таких елементів, як кремній чи алюміній, що також зменшує втрати від електромагнітних струмів. Це підвищує ефективність двигуна. У свою чергу це означає менше споживання енергії та, отже, більшу дальність руху при тій самій ємності акумулятора. Товщина листів, які використовуються для двигунів приводу електромобілів, зазвичай становить ≤0,35 мм, а найчастіше — ≤0,3 мм.
Водночас посилення магнітного поля є основною функцією використовуваної електросталі. До магнітних параметрів, які впливають на це посилення, належать проникність та поляризація; їх можна покращити за рахунок оптимальної орієнтації зерен та корекції складу сплаву. Однак надмірно високий вміст сплаву не є оптимальним для досягнення максимальної густини потоку.
Ще однією важливою властивістю електротехнічної сталі є міцність. Її також можна регулювати шляхом збільшення вмісту сплаву та зміни параметрів закінчальної анілювання.
Бажану кінцеву товщину досягають під час холодного прокатування за допомогою кількох послідовних проходів преса. Метою є дуже однорідна товщина готової сталевої смуги для електротехнічних виробів на всій її довжині, яка зазвичай значно перебуває в межах встановлених стандартних значень. Однорідна товщина дозволяє клієнту ефективно виробляти стопки ламелей, оскільки необхідну висоту стопки завжди можна досягти за допомогою майже постійної кількості ламелей.
Суворі геометричні допуски, які вимагаються для компонентів двигунів, означають, що товщина по ширині смуги має вирішальне значення на додаток до однорідності вздовж її довжини. Лише однорідна товщина по всій ширині смуги дозволяє виготовляти ротори та статори, які є максимально геометрично ідеальними з точки зору окремих складених ламелей.
Щоб мінімізувати едж-струми в стопці ламелей, до електротехнічної сталі необхідно нанести ізоляційний шар. Це електрично ізолює окремі ламелі одна від одної всередині стопця. Цей ізоляційний покриття також має бути придатним для подальших процесів з’єднання або відігравати ключову роль у цих процесах.
Робиться фундаментальне розрізнення між процесами, інтегрованими у процес штампування (з’єднання за допомогою зчеплення, поверхневе чи точкове з’єднання), та процесами, які виконуються після штампування (зварювання, затискування, традиційне з’єднання). Метод з’єднання обирається з урахуванням конкретного застосування, конструкції електричного двигуна та економічних факторів.
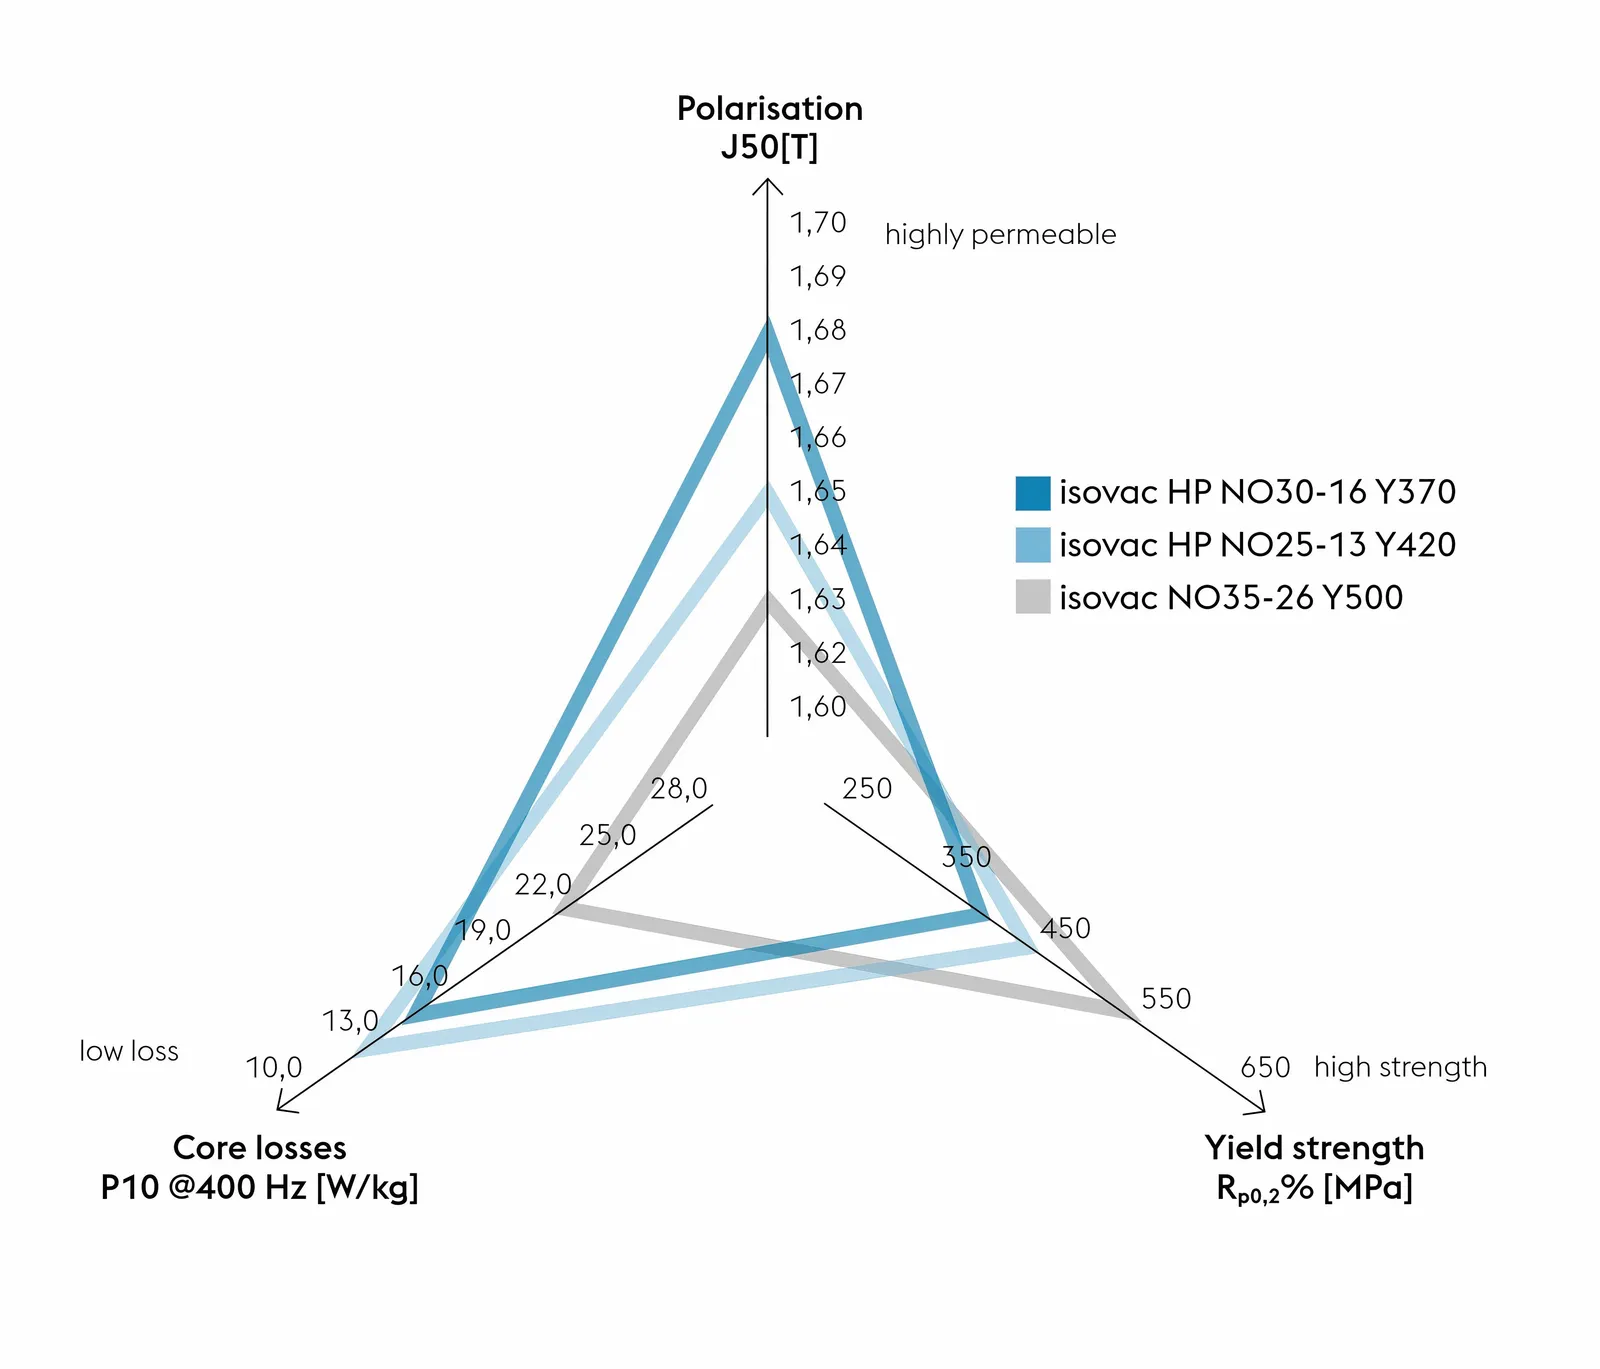
Компанія voestalpine розробила та випустила широкий спектр нових сортів електричної сталі. Окрім магнітних та механічних властивостей, під час розробки також враховується ключовий фактор — оброблюваність.
У швидкісних машинах у статорі використовується електрична сталь з низькими втратами на високих частотах. Для швидко обертаючогося ротора необхідна висока міцність, щоб зменшити повітряний зазор між ротором та статором до мінімуму, а також щоб посадити будь-які постійні магніти якомога далі всередину ротора.
Для оптимальної конструкції ротора та статора ідеально було б використовувати два різні сорти електричної сталі з властивостями, оптимізованими для відповідних компонентів.
Щоб досягти оптимального використання матеріалу у статорі, його можна сегментувати; проте це передбачає складний виробничий процес. Як альтернативу рекомендується використання електротехнічної сталі, яку можна після обробки піддавати анелюванню, оскільки вона має високу міцність у поставленому стані, а також хорошу поляризацію та помірні втрати.
Електротехнічна сталь, яку можна після обробки піддавати анелюванню, також підходить для використання у статорі, особливо якщо після процесу штампування статорні ламелі піддають термообробці. Ця термообробка забезпечує оптимальні магнітні властивості та додатково усуває всі напруги та деформації, які виникають у матеріалі під час штампування.
Цікавою альтернативою є використання сортів із високою поляризацією. Це дозволяє досягати такого ж крутного моменту за допомогою меншої магнітної поля та зменшує втрати через провідність у мідних обмотках.
Для з’єднання сталевих ламінацій за допомогою точкового зчеплення компанія voestalpine розробила структуру з вологим відбитком для лаку ізоляції електросталі (тип C5). Його наносять за допомогою спеціального ролика відразу після етапу ізоляції. Така текстурна та функціональна модифікація поверхні запобігає розтіканню клею та забезпечує контрольований його потік, що призводить до більш однорідної структури тріщин та значного підвищення міцності зчеплення.
Навіть найкраща електросталь та мідь у котушках спричиняють нагрівання ротора та статора під час роботи двигуна, яке необхідно охолоджувати за допомогою систем охолодження.
Ключовим елементом охолодження є оптимізація технології самозчеплення (Backlack). Розроблений компанією voestalpine процес toptyte Backlack є динамічним процесом, оптимізованим за допомогою цілеспрямованого контролю температури, часу та тиску, що забезпечує повне зчеплення поверхонь та ефективно запобігає витісненню Backlack, що підвищує стабільність процесу.
Процес гарячого ембосування Backlack є особливо актуальним для застосувань роторів із прямим магнітним охолодженням, де потрібна мінімальна ширина ущільнення.
Ізоляція
Ізоляція різних частин двигуна є ключовою — від волосиноподібних елементів до магнітної проволоки.
Плівка для ізоляції канавок статора, така як Ajedium від Sysenqo, використовується для ізоляції канавок статора замість традиційних паперових та поліімідних ламінатів. Цей матеріал на основі поліфенілсульфону має високу термостійкість до 180 °C та температуру склоподібного переходу понад 230 °C, що дозволяє використовувати тоншу ізоляцію, покращує теплопровідність та збільшує вміст міді, що підвищує загальну ефективність двигуна.
Для ізоляції дротів магнітів використовується матеріал на основі поліетеретеркетону, такий як KetaSpire, для покриття дротів магнітів, що забезпечує кращі електричні, теплові та механічні характеристики, необхідні для двигунів високої напруги (800 В+).
Високопродуктивні полімери, такі як Torlon PAI, Amodel PPA та Ryton PPS, використовуються для виготовлення кришок кінців статора, деталей ротора та підшипників приводної системи, щоб вони могли витримувати агресивні рідини та екстремальні температури.
Ланцюг процесу характеризується кроками виробництва, які залежать від спеціальних інструментів, і їх можна адаптувати до різних конструктивних особливостей лише з великими зусиллями та за високу ціну.
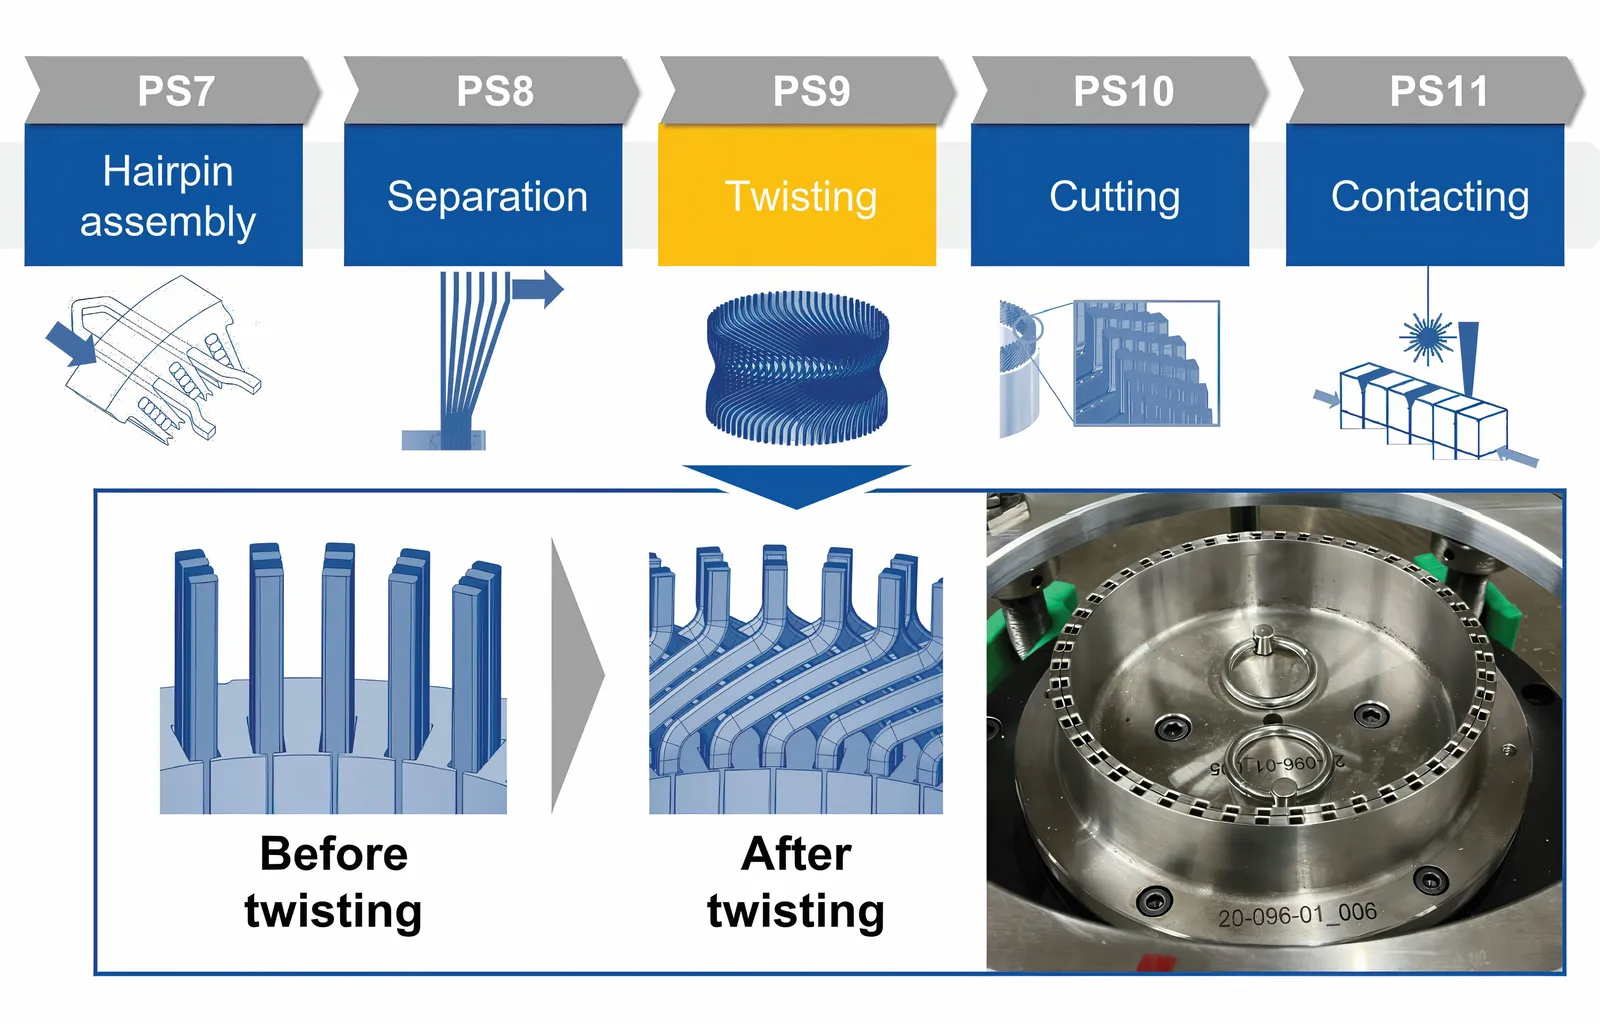
Одним із основних драйверів витрат є крок процесу згинання під час виробництва статорів у формі гачка для електродвигунів. Це вимагає спеціальних інструментів, які мають високі вимоги до допусків, точності та міцності. Відповідні інвестиції у набір інструментів становлять від 100 000 до 200 000 євро, що є значною перешкодою з точки зору гнучкості, особливо під час створення прототипів.
Інструменти для виробництва все складніших шпильок зі сталевих дротів стикаються з значними викликами. Шпильки можуть мати складну форму, а деякі навіть бути порожнистими, тому інструменти, які надають дротам потрібної форми для подальшої обробки, є дуже складними.
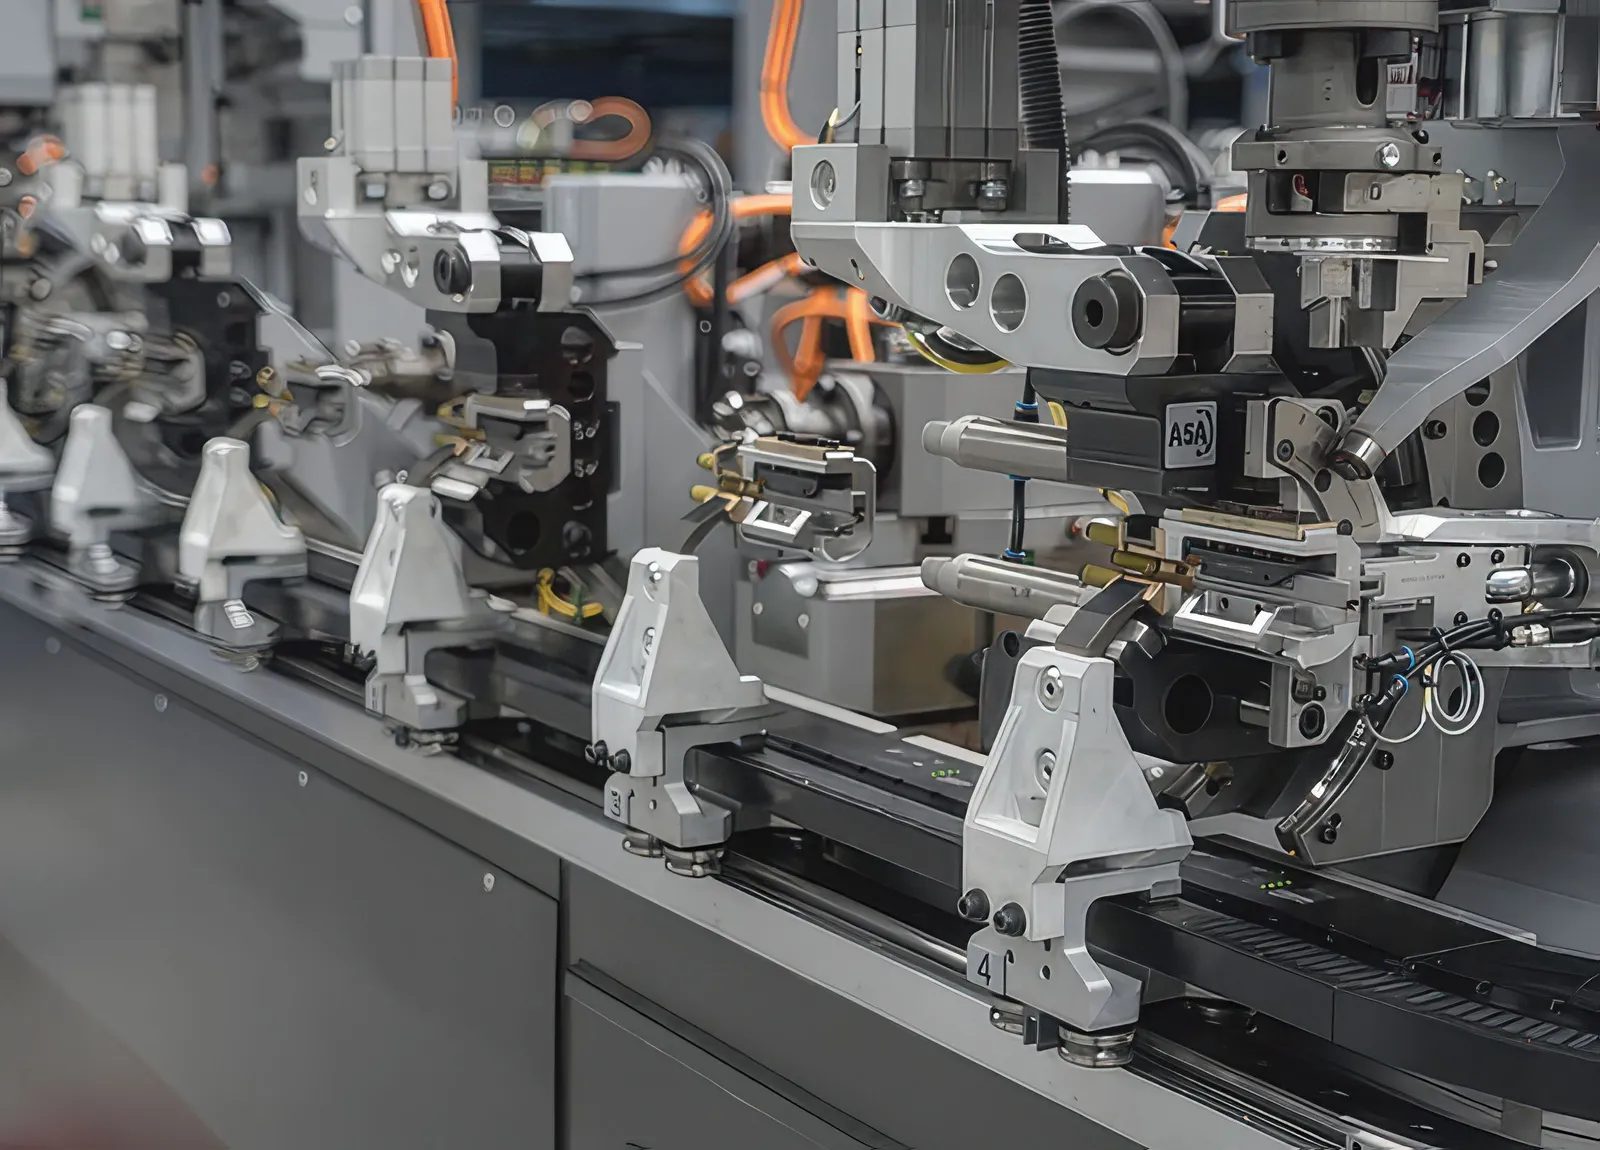
Системи на кшталт SpeedFormer від Wafios можуть підтримувати різні етапи виробничого циклу, дозволяючи обробляти різні статори на одному конвеєрному ланцюзі. Ці інструменти еволюціонували від систем згинання труб із 170 осями CNC, які самостійно регулювалися, подавали дроти та не вимагали зміни інструменту під час роботи з трьома різними дротами; крім того, вони можуть замінювати дроти протягом 60 секунд, при цьому напрямні для дротів змінюються автоматично.
Графічна система програмування дозволяє автоматично коригувати геометричні характеристики шпильок, тоді як метою наступного покоління інструментів є забезпечення повністю автоматичної корекції та налаштування ще на етапі проектування.
«Вирівнювання дроту також має велике значення. Оскільки кожна спіраль дроту є унікальною, його потрібно вирівнювати на пристрої для згинання щоразу, і у нас є ШІ-інструменти, які полегшують цей процес за допомогою сервомоторів», — каже Мартін Бауер, менеджер з галузі електромобільності у Wafios. «На вирівнювання дроту з досвідченим оператором може піти дві години, а третина процесу полягає лише у згинанні, подальшому різанні та зварюванні».
Щоб вирішити проблему вартості, спільний проект variTwist, створений відділом Production Engineering of E-Mobility Components (PEM) Університету RWTH Aachen та промисловим партнером з Берліна Röscher, розробив гнучку систему інструментів для згинання плоских мідних провідників. Ця система може адаптуватися до різних варіантів двигунів у виробництві статорів типу «хвостик-гачок», тому дозволяє значно знизити витрати на інструменти та час поставки, особливо під час створення прототипів та виробництва невеликих серій.
«Процес згинання є особливим фактором, що підвищує витрати під час виробництва статорів у формі шпильки для електродвигунів», — каже професор Ахім Кампкер, директор PEM. «Особливо на етапі прототипування та передсерійного виробництва витрати на обладнання та інструменти значно перевищують вартість самого продукту, що створює серйозні перешкоди для забезпечення гнучкості виробництва». Процесна станція, розроблена PEM у рамках проекту variTwist, дозволяє ефективно здійснювати процес гнинання за доступної ціни, причому витрати на інструменти становлять менше 1000 євро.
Готовий статор піддається процедурі просочування під тиском або в вакуумі за допомогою високоякісної смоли з метою усунення повітряних порожнин, що підвищує діелектричну міцність та теплопровідність.
У випадку двигунів з постійними магнітами для внутрішнього розташування сердечник ротора також проходить подібний процес шарування, але це призводить до значної механічної та магнітної складності.
Увесь роторний монтаж поміщається у пристрій для постмагнітизації з високою енергією, де потужні електромагнітні імпульси постійно вирівнюють магнітні домени елементів з Nd-Fe-B.
Складові ротора кріпляться до валу ротора за допомогою термічного скорочення (шляхом нагрівання сердечника та охолодження валу за допомогою рідкого азоту). Оскільки двигуни тяги працюють зі швидкістю від 16 000 до 20 000 об/хв, монтаж піддається динамічному балансуванню. Матеріал точно видаляється або додаються балансувальні вантажі для зниження залишкового дисбалансу до рівня ISO G1.0 (ISO 21940-11) або краще, що допомагає придушити високочастотні гармоніки та знос підшипників.
«Ще одним необхідним елементом є якісне моделювання для врахування толеранцій у виробництві щодо довговічності та рівня шуму, вібрації та ударних навантажень під час створення системи. Для концепцій високої швидкості оптимальним показником є 30 000 об/хв. Швидкості нижче цього рівня призводять до більшого використання матеріалів, тоді як швидкості вище цього рівня вимагають нетрадиційних підшипників та використання вуглецю ззовні ротора, що підвищує вартість продукту», — каже Майстер з AVL.
«Процеси виробництва переважно однакові», — продовжує він. «Одна з відмінностей у концепції високошвидкісних двигунів із постійними магнітами полягає у тому, що їх вставляють у листовий метал, а магніти досить м’які, тож може виникати їхнє осідання. Це може вимагати обертання ротора до повної швидкості для усунення осідання, а потім ще одного кроку для балансування, що може стати додатковим етапом виробництва. Це залежить від складу магнітів та способу їхнього розташування. Ми опублікували концепцію цих високошвидкісних систем у 2019 році, і після оптимізації знадобилося шість років, щоб вони з’явилися на ринку».
Вага двигуна стала ключовою проблемою.
«Лише кілька років тому на ринку було багато великих, важких транспортних засобів, і тепер ми знаємо, що вага автомобіля впливає на витрати, екологічний слід та комфорт. Це не стосується настільки ефективності, оскільки системи відновлення енергії допомагають у цьому, але податки на масу транспортних засобів постійно зростають».
Осьові двигуни
Сучасні двигуни з осьовим потоком магнітного поля (AFM) майже виключно залежать від магнітів на основі рідкісних земель. Щоб уникнути використання цих дорогих та все більш обмежених ресурсів, радіальні двигуни з синхронним релуктансом та потоком магнітного поля (RF-SynRM) зазвичай вважаються стійкою, надійною та здатною до перевантажень альтернативою, хоча вони мають недоліки щодо необхідного простору для встановлення та щільності крутного моменту. Проєкт NAFTech у Університеті Ахена в Німеччині працює над двигуном з осьовим потоком магнітного поля та синхронним релуктансом (AF-SynRM), який поєднує переваги AFM та RF-SynRM.
„Двигуни з осьовим потоком наразі характеризуються відносно низькими обсягами виробництва, технологіями виготовлення, які ще не повністю розроблені, а також особливими вимогами щодо допусків та процесів проектування“, — каже професор Кампкер.
AF-SynRM забезпечує стабільні виробничі витрати та зменшує залежність від нестабільних цін, які є характерними для магнітів на основі рідкісних земель. «Двигун без магнітів зазвичай також знижує витрати на матеріали на 50%, що може підвищити конкурентоспроможність МСП та зменшити бар’єри для входу на ринок», — каже професор Кампкер.
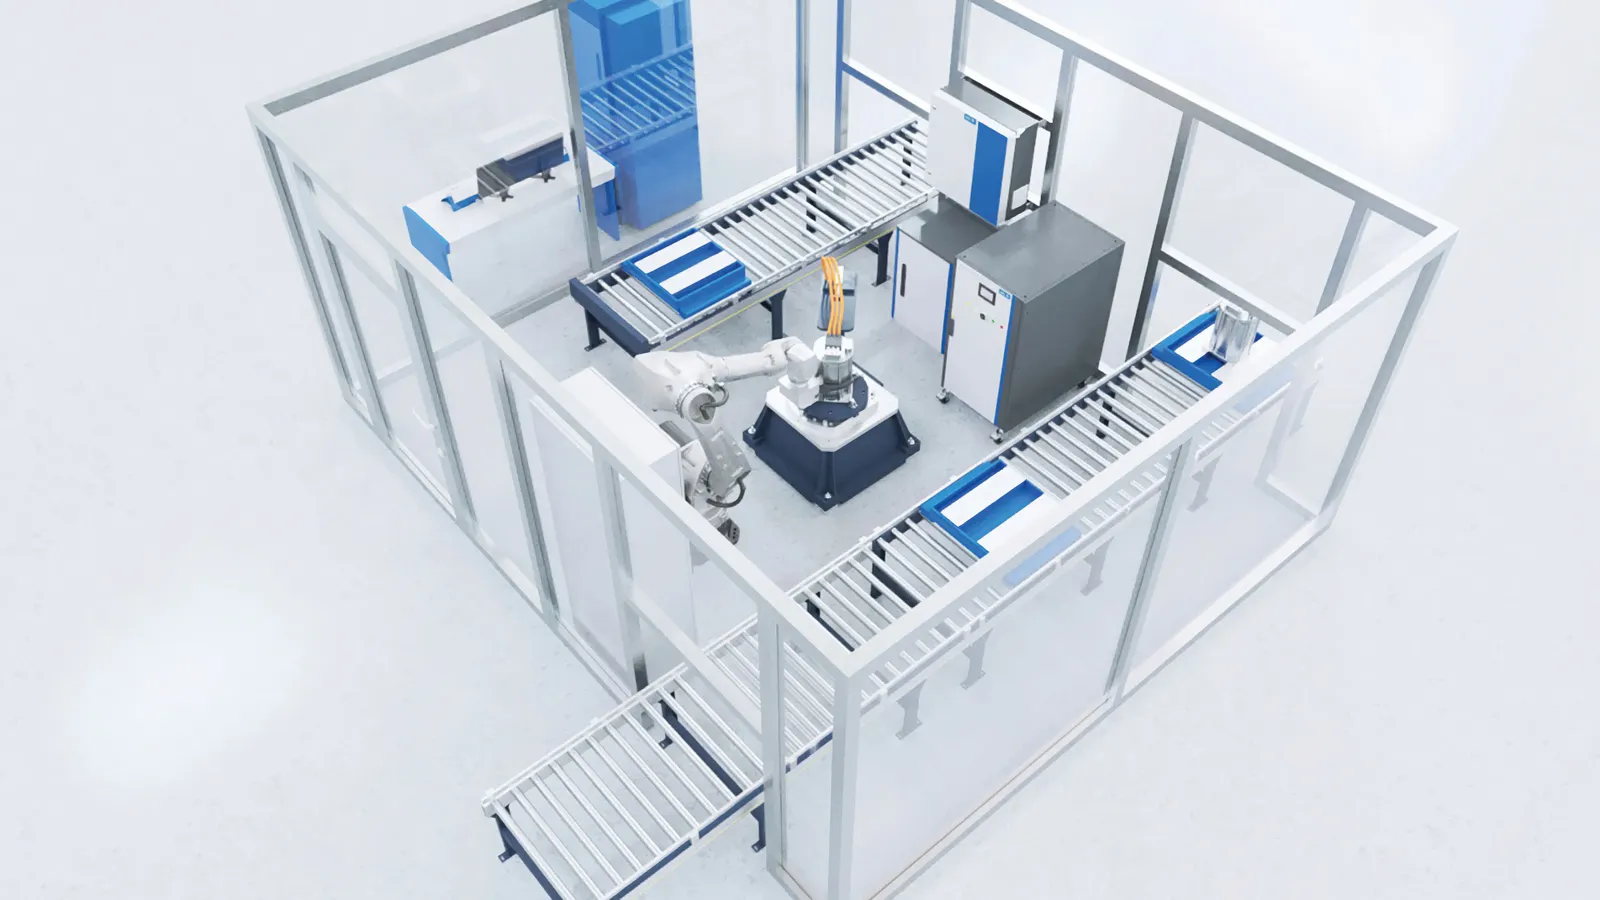
Британський виробник осьових двигунів YASA, який з 2021 року належить Mercedes-Benz, об’єднав усе своє виробництво під одним дахом у Оксфордширі, Великобританія. Це створює безперервну виробничу екосистему з більшою автоматизацією для складних виробничих процесів.
До цих ліній входять чотири нові, унікально спроєктовані цехи для виробництва котушок та стержнів із найсучаснішими процесами обмотування котушок за допомогою CNC, складання та просочування; нові методи лазерного знімання оболонки та пайкування; підвищена точність балансування ротора; нові печі великої ємності; лазерне зварювання статора та повний контроль якості статора, що включає перевірку розмірів, електричних характеристик та герметичності.
Це підвищує здатність YASA виробляти повні комплекти двигунів, покращуючи їхню повторюваність та надійність, а також забезпечує більшу гнучкість шляхом усунення перешкод у ланцюзі постачання компонентів.
Охолодження
Елементи для охолодження двигунів з метою забезпечення стабільного теплового середовища є значною проблемою у виробничому процесі. Втрати тепла під час роботи призводять до підвищення температури всередині електродвигуна, що знижує продуктивність пристрою через залежність властивостей матеріалів від температури. Крім того, для захисту компонентів часто навмисно знижують продуктивність протягом певного періоду часу.
«Ми використовуємо пряме охолодження олією. Один із способів — це використання трубки з вуглецевих волокон у повітряному проміжку, що дозволяє герметизувати статор та забезпечити протікання олії в канавки обмотки. Ця трубка має бути дуже тонкою, інакше повітряний проміжок збільшується», — каже Майстер у AVL.
«Новий патент, на який ми подали заявку, передбачає відсутність вуглецевої волоконної трубки, а щілини статора закриваються безпосередньо, тож зазор для повітря залишається незмінним. Це додатковий крок у виробничому процесі, але це підвищує постійну потужність. Співвідношення постійної потужності до пікової значно зростає — від 3:1 [33%] або 2:1 [50%] — і ми досягаємо понад 70%», — каже він.
«Наприклад, у вантажних автомобілях, якщо потрібно підтримувати постійну швидкість під час підйому, потрібно 70–80% від пікової потужності. Зі співвідношенням 2:1 потрібна величезна машина. З цим новим електродвигуном можна значно зменшити його розміри, а також повернути інвестиції, витрачені на додаткові компоненти», — продовжує він.
Komпанія Hyperdrives in Germany співпрацює з Університетом RWTH Aachen над дворічним проектом з розробки технологій виробництва порожнистих провідників у двигунах для охолодження.
«Термічний дизайн електродвигунів – особливо якщо потрібно зберегти їхню компактність та продуктивність – є однією з сучасних проблем у виробництві електромобілів», — каже професор Кампкер. «Кваліфікація виробничого процесу формування статора у формі гачка для обробки прямокутних порожнистих провідників, які використовуються у приводах тяги».
Порожнисті провідники дозволяють здійснювати пряме охолодження двигуна, тоді як досі використовувалися методи непрямого охолодження. Зовнішній переріз та порожнина можуть мати різну форму – прямокутну, круглу чи іншу. При прямому охолодженні за допомогою порожнистих провідників через них протікає охолоджувальна рідина, яка таким чином виводить тепло, що утворюється в активній частині обмотки. «Тому порожнисті провідники мають значний потенціал для підвищення ефективності та продуктивності електродвигунів», — каже Тілл Бакес, менеджер проекту в PEM.
Тестування наприкінці виробничого процесу
Під час тестування наприкінці виробничого процесу даних про якісний готовий пристрій порівнюють із даними новоствореного пристрою. Це охоплює всю поведінку пристрою з точки зору NVH та сили, що діють на двигун.
«У нас є спеціалізовані датчики, засновані на п’єзоелектричній технології: датчик кріпиться до основної плати, а двигун приєднується до нього, і ми динамічно вимірюємо сили реакції та крутний момент двигуна під час прискорення протягом 30 секунд», — каже Албан Гемері, керівник відділу тестових систем для електродвигунів. «На підключення статора та проведення тесту потрібно від 1 до 2 хвилин. Раніше машини були повністю підключені до навантаження, і час тестування становив близько п’яти хвилин».
«Іншим елементом є програмне забезпечення та керування. Існує велика гнучкість, а частоти зміни стану інверторів зростають, що може вплинути на показники NVH та ефективності, а також на їхню інтеграцію в автомобіль. NVH стає проблемою при збільшенні швидкості. У разі централізованих архітектур керування інвертором може бути обмеженим, і функції керування переміщуються до централізованої обчислювальної системи».