
Tecnologia de produção de motores elétricos
Tecnologia de torque
Nick Flaherty entende melhor os desafios da produção de motores elétricos
A fabricação de um sistema de propulsão para veículos elétricos com motor síncrono de ímã permanente ou motor de indução exige a combinação de metalurgia precisa, automação de alta velocidade e isolamento térmico-eletrônico rigoroso. Otimizar esse processo consiste em equilibrar a maximização da densidade de potência, a supressão de ruídos, vibrações e asperezas (NVH) e a manutenção da integridade estrutural sob forças centrífugas extremas.
Os motores elétricos estão ficando menores e mais rápidos, o que exerce pressão crescente tanto no processo de fabricação quanto no sistema de resfriamento.
“Os projetos que se concentram em motores síncronos excitados eletricamente [EESMs] para evitar o uso de materiais de terras raras estão se aproximando das eficiências dos ímãs permanentes”, afirma Gerhard Meister, vice-presidente da unidade de negócios de eletrificação na AVL.
“Uma velocidade do motor elétrico de 30.000 rpm permite reduzir o tamanho de uma máquina elétrica de 120 kW ao tamanho de uma lata de bebida, e uma caixa de cerveja poderia acomodar tal unidade que pesaria apenas 30 kg. Portanto, estamos analisando o custo – desenvolvemos um eixo elétrico no qual podemos usar o mesmo estator com motores industriais, EESM ou de ímãs permanentes, juntamente com a mesma eletrônica.
“Há um trade-off em termos de materiais – sejam os ímãs ou o cobre – e os benefícios da economia obtida com a redução de tamanho são muito maiores do que o investimento na fabricação,”
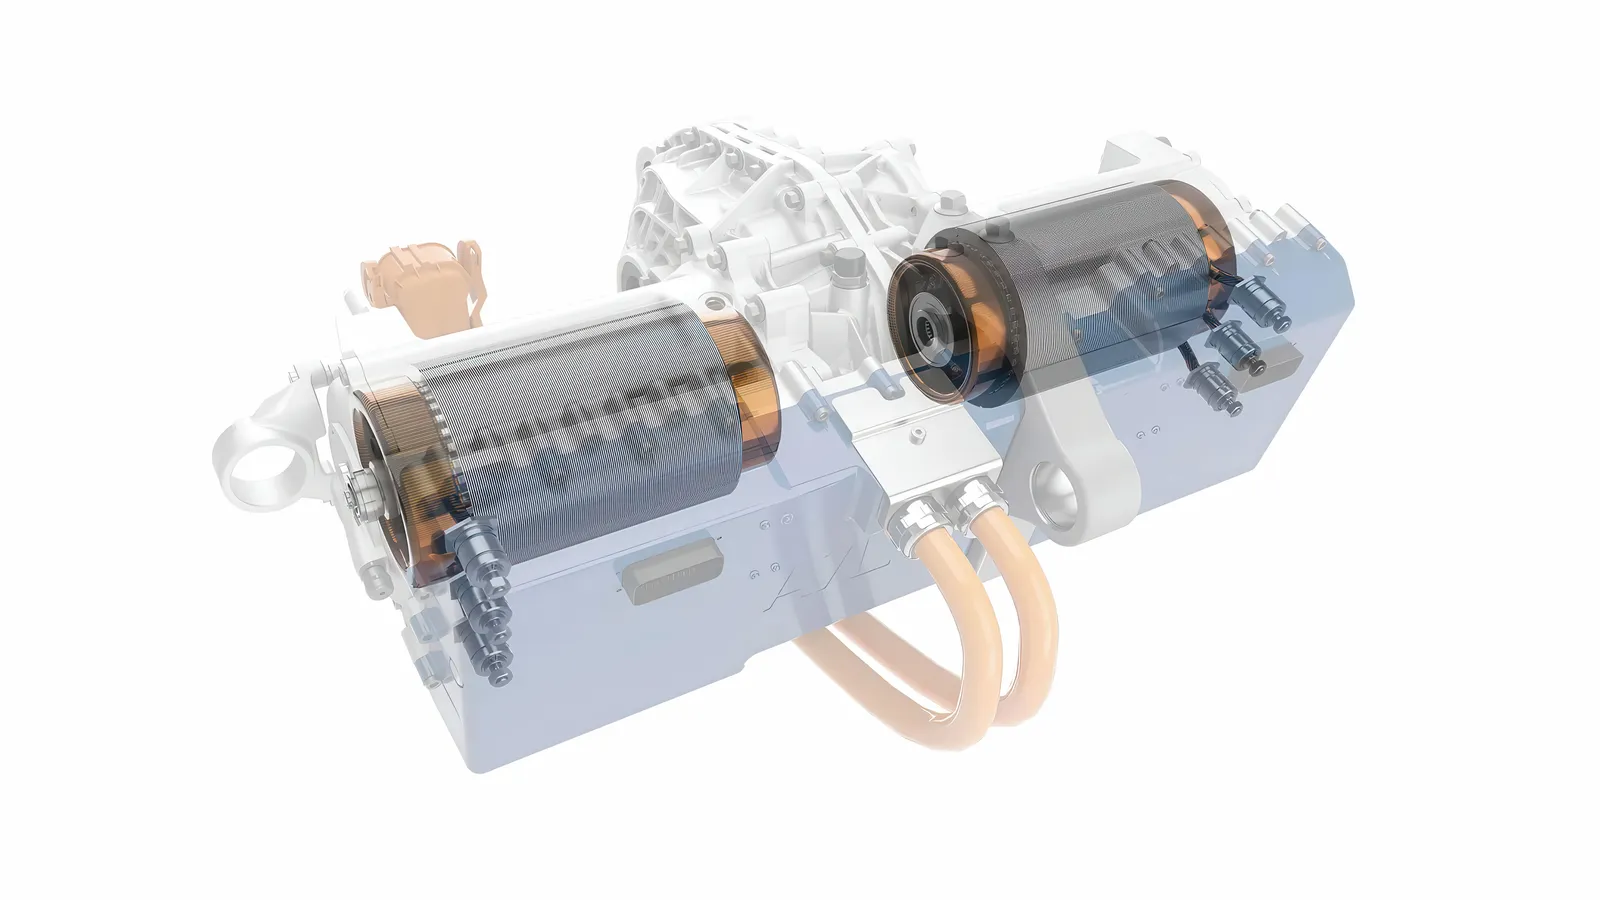
O fluxo de trabalho de produção é dividido basicamente em três etapas principais: fabricação do estator, montagem do rotor e integração final.
Fabricação do estator e enrolamento em forma de gancho
O núcleo do estator é construído a partir de laminações de aço elétrico extremamente finas, revestidas com uma camada oxidante isolante para minimizar as perdas por correntes de Foucault. Essas folhas são progressivamente estampadas e empilhadas por meio de técnicas de encaixe ou soldagem para formar o núcleo do estator.
Os fabricantes modernos de veículos elétricos dão grande preferência à tecnologia de enrolamento em forma de gancho em vez do enrolamento contínuo tradicional, devido ao seu fator de preenchimento dos slots superior – que frequentemente ultrapassa 70%, em comparação com 45% no caso de fios redondos. Consulte a seção especial na página 32 desta edição para obter mais detalhes sobre os enrolamentos em forma de gancho.
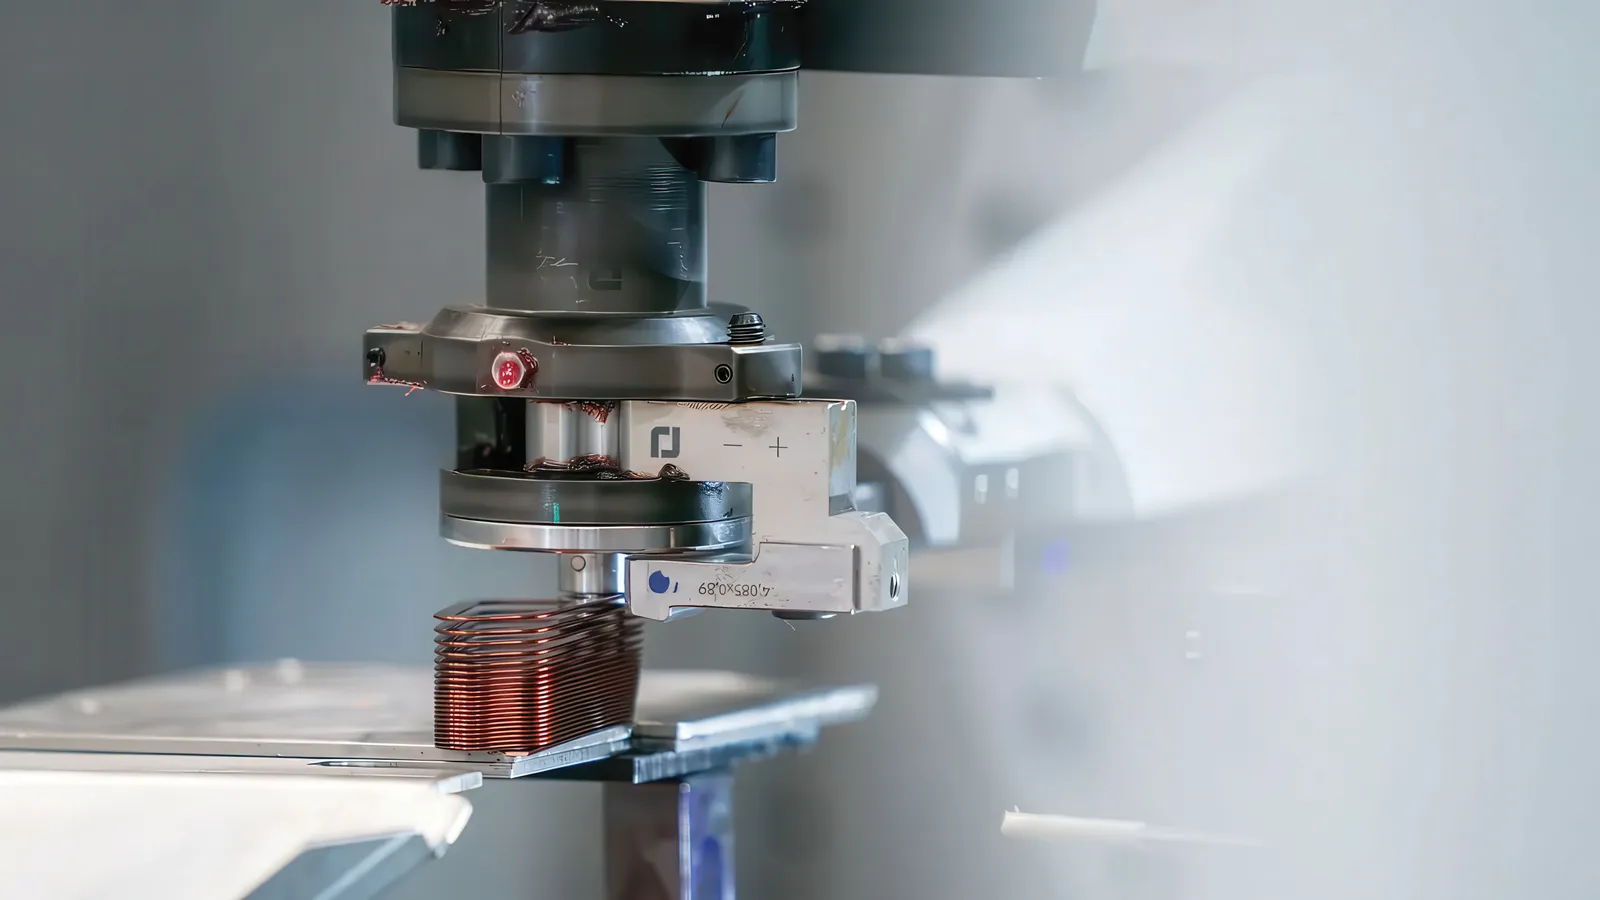
No processo de conformação, fios de cobre retangulares e sólidos têm sua isolação em esmalte removida nas pontas, são dobrados com precisão por CNC até assumirem a forma de um “U” ou gancho e, em seguida, inseridos automaticamente nos slots do estator revestido.
As extremidades abertas dos ganchos são torcidas mecanicamente para criar a arquitetura de fase correta. A soldagem a laser (geralmente por meio de laser fibro óptico de alta potência) funde as pontas com precisão CNC, mantendo um controle rigoroso sobre a zona afetada pelo calor para proteger o esmalte circundante.
Aço
“Dependendo do design do motor, são estabelecidas exigências diferentes para o aço elétrico utilizado”, afirma Roman Sonnleitner, gerente de produto de aço elétrico na Divisão de Aço da voestalpine, e Ronald Fluch, engenheiro-chefe no incubador de novos negócios da voestalpine.
Os componentes principais de um motor elétrico são as camadas de aço elétrico presentes no estator e no rotor. Eles são constituídos por camadas empilhadas de aço elétrico, nas quais as propriedades magnéticas e mecânicas do material são cruciais.
A redução da espessura minimiza as perdas por correntes de Foucault em altas frequências. Também é importante reduzir a condutividade elétrica ao adicionar elementos como silício ou alumínio, que também diminuem as perdas por correntes de Foucault. Isso aumenta a eficiência do motor. Por sua vez, isso significa menor consumo de energia e, assim, maior autonomia com a mesma capacidade da bateria. As espessuras das chapas utilizadas em motores de tração para mobilidade elétrica são geralmente ≤0,35 mm, na maioria das vezes ≤0,3 mm.
Ao mesmo tempo, a amplificação do campo magnético é uma função fundamental do aço elétrico utilizado. Os parâmetros magnéticos para essa amplificação incluem a permeabilidade e a polarização, que podem ser melhorados por meio de uma orientação ótima dos grãos e do ajuste dos elementos de liga. No entanto, um teor excessivamente alto de ligas não é ideal para se alcançar a máxima densidade de fluxo.
Outra propriedade essencial do aço elétrico é a resistência. Ela também pode ser ajustada aumentando o teor de liga e modificando os parâmetros finais de revenimento.
No entanto, deve-se notar que um alto teor de liga complica a fabricabilidade do aço elétrico, especialmente sua capacidade de laminação a frio. Por esse motivo, as classes de aço elétrico utilizadas normalmente contêm um teor máximo de silício de 3,5% em peso.
Além das propriedades magnéticas e mecânicas, existem outros fatores técnicos envolvidos na seleção do aço elétrico a ser usado: um fator crucial é a capacidade de processamento do aço elétrico em peças estampadas e, posteriormente, em pilhas. Fatores que contribuem incluem a uniformidade do material e das propriedades geométricas, bem como um acabamento superficial ótimo.
A espessura final desejada é alcançada durante o laminação a frio por meio de várias passagens consecutivas. O objetivo é obter uma espessura muito uniforme da tira de aço elétrico acabada ao longo de toda a sua extensão, que normalmente fica bem dentro dos limites padrão estabelecidos. Essa espessura uniforme permite que o cliente produza as pilhas de forma eficiente, pois a altura necessária para cada pila pode sempre ser alcançada com um número quase constante de laminações.
As rigorosas tolerâncias geométricas exigidas para componentes de motores fazem com que a espessura ao longo da largura da tira seja de extrema importância, além da consistência ao longo de seu comprimento. Somente uma espessura uniforme em toda a largura da tira permite a produção de rotores e estatores que sejam o mais perfeitos geometricamente possível a partir das laminações individuais empilhadas.
Para minimizar as correntes de Foucault no conjunto de laminas, é necessário aplicar uma camada isolante ao aço elétrico. Isso isola electricamente as diferentes laminas entre si dentro do conjunto. Esse revestimento isolante também deve ser adequado para os processos de junção subsequentes ou desempenhar um papel crucial nesses processos.
Faz-se uma distinção fundamental entre os processos integrados ao processo de estampagem (encravamento, colagem por superfície ou ponto a ponto) e aqueles realizados após o processo de estampagem (soldadura, fixação, colagem convencional). O método de junção é selecionado com base na aplicação específica, no design da máquina elétrica e em considerações econômicas.
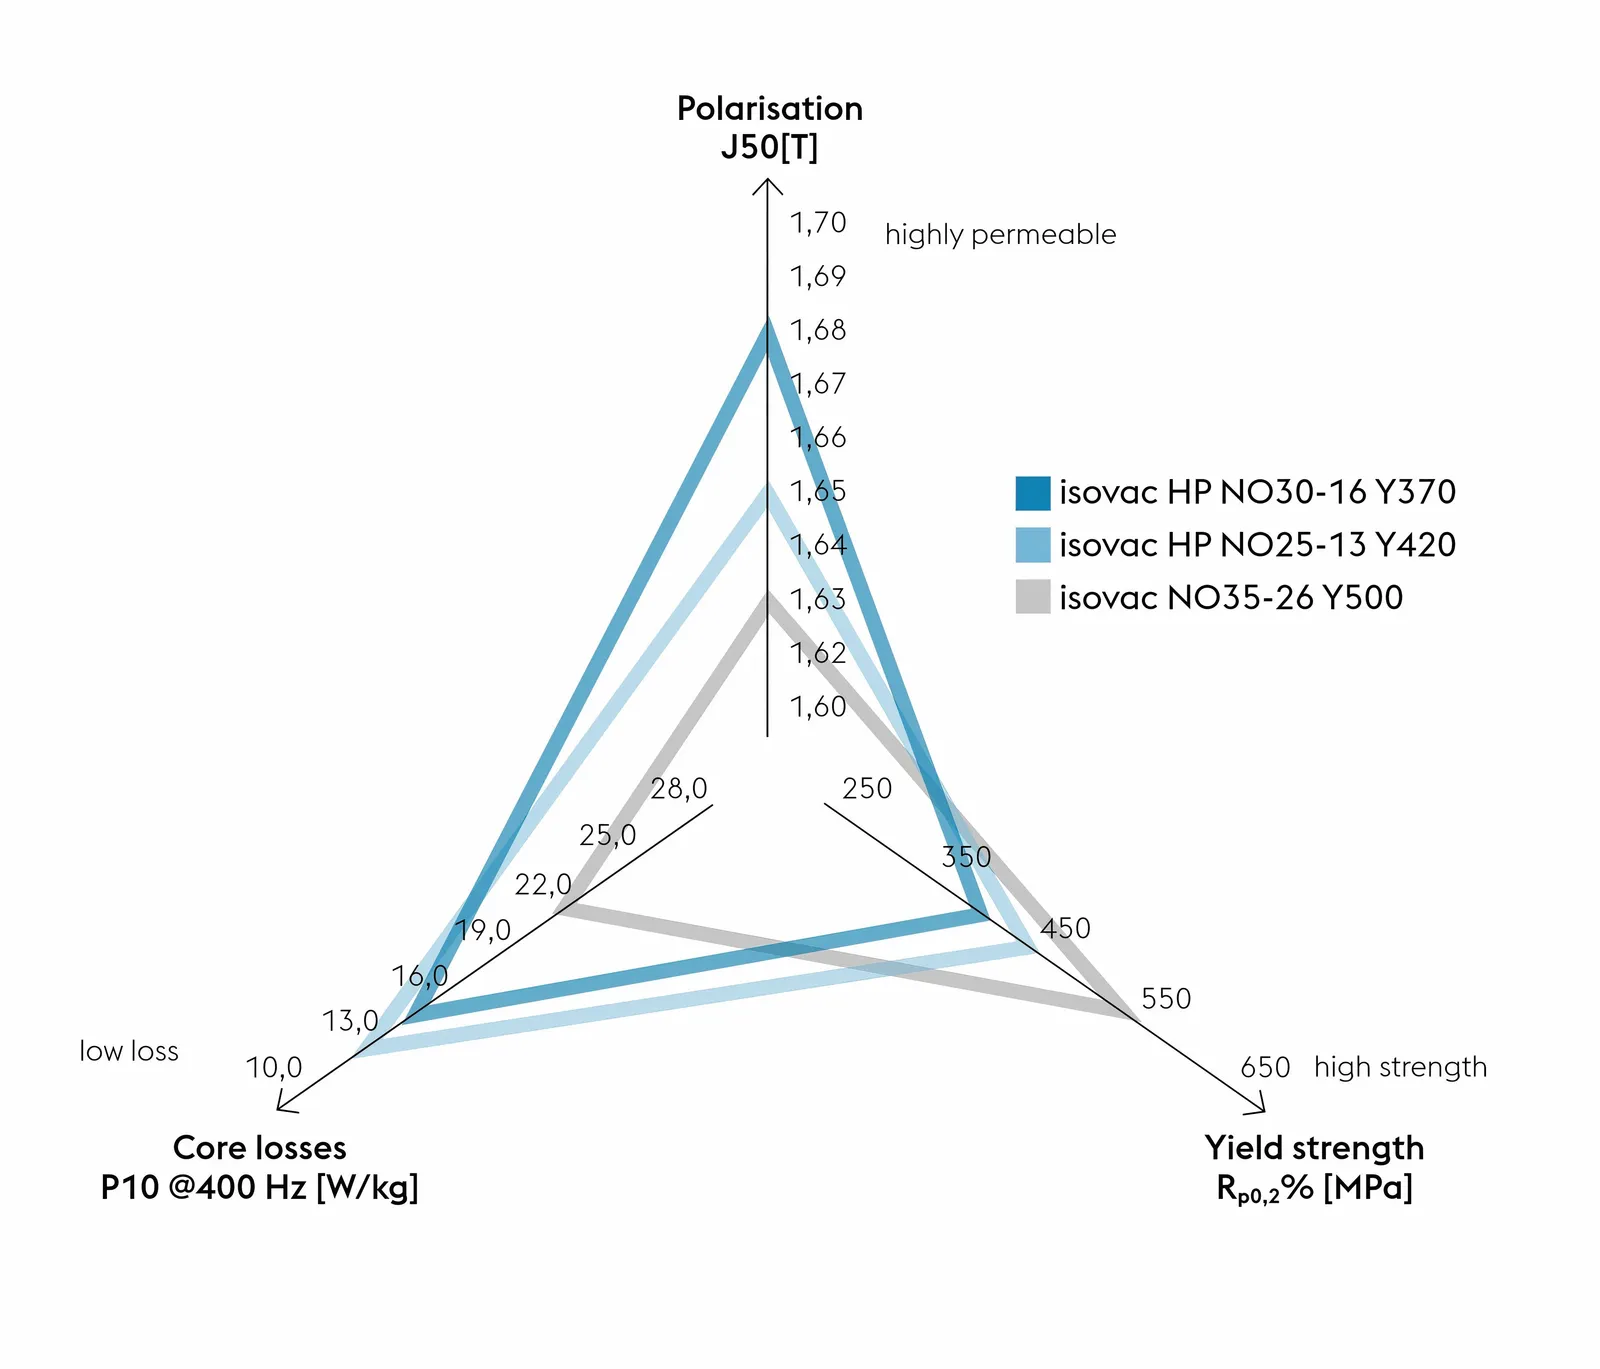
A voestalpine desenvolveu e lançou uma ampla gama de novas categorias de aço elétrico. Além das propriedades magnéticas e mecânicas, o processo de desenvolvimento também leva em consideração o fator crucial da processabilidade.
Nas máquinas de alta velocidade, é utilizado aço elétrico com baixas perdas em altas frequências no estator. No rotor, que gira rapidamente, é necessária alta resistência para manter o espaço entre ele e o estator o mais pequeno possível e para posicionar os ímãs permanentes da forma mais externa possível no rotor.
Para o projeto ideal do rotor e do estator, é desejável utilizar duas categorias diferentes de aço elétrico, com propriedades otimizadas para cada componente respectivo.
Para alcançar uma utilização otimizada do material no estator, é possível segmentá-lo; no entanto, isso exige um processo de fabricação complexo. Como alternativa, recomenda-se o uso de aço elétrico passível de recocido, que oferece alta resistência em seu estado original, combinada com boa polarização e perdas moderadas.
O aço elétrico passível de recocido também é adequado para uso no estator, especialmente quando seguido por um tratamento térmico das laminações do estator após o processo de estampagem. Esse tratamento térmico resulta em propriedades magnéticas ótimas e, além disso, elimina todas as tensões e deformações introduzidas no material durante o processo de estampagem.
Uma alternativa interessante é focar em grades com alta polarização. Isso permite que o mesmo torque seja alcançado com um campo magnético menor e reduz as perdas de condução nos enrolamentos de cobre.
Para a ligação por ponto entre as laminações de aço, a voestalpine desenvolveu uma estrutura em relevo úmido em um verniz isolante para aço elétrico (Tipo C5). Este é aplicado com um rolo estruturado imediatamente após a etapa de isolamento. A modificação da superfície, que é texturizada e funcional, impede que o adesivo escorra e garante um fluxo controlado, resultando em um padrão de fratura mais homogêneo e em uma resistência adesiva significativamente maior.
Mesmo o melhor aço elétrico e o cobre presente nas bobinas fazem com que o rotor e o estator esquentem durante a operação do motor, calor que precisa ser dissipado por sistemas de resfriamento.
O elemento fundamental para o resfriamento é a otimização da tecnologia de autoadesão (Backlack). O processo Backlack toptyte, desenvolvido pela voestalpine, é um processo dinâmico otimizado por meio do controle direcionado de temperatura, tempo e pressão, resultando em adesão total da superfície e evitando efetivamente que o Backlack seja expelido, o que aumenta a estabilidade do processo.
O processo de gravação a quente com Backlack é particularmente relevante para aplicações em rotores com resfriamento magnético direto, onde são necessárias larguras mínimas de vedação.
Isolação
Isolar as diversas partes do motor é essencial, desde os pinos até o fio magnético.
O filme isolante para fendas, como o Ajedium da Sysenqo, é utilizado para isolar as fendas do estator, substituindo os laminados tradicionais de papel e poliimida. Esse material de polifenilsulfona possui alta resistência ao calor, atingindo até 180 °C, e uma transição vítrea acima de 230 °C, o que permite um isolamento mais fino, melhor condutividade térmica e maior teor de cobre, contribuindo para aumentar a eficiência geral do motor.
Para o isolamento dos fios magnéticos, é usado um material de polieteretercetona, como o KetaSpire, para revestir esses fios, oferecendo desempenho elétrico, térmico e mecânico superiores, necessários para motores de alta tensão (800 V+).
Polímeros de alto desempenho, como o Torlon PAI, o Amodel PPA e o Ryton PPS, são moldados em tampas de extremidade do estator, peças do rotor e rolamentos da transmissão, a fim de resistir a fluidos agressivos e temperaturas extremas.
A cadeia de processos é caracterizada por etapas de fabricação que dependem de ferramentas específicas, as quais só podem ser adaptadas a diferentes características de design com grande esforço e alto custo.
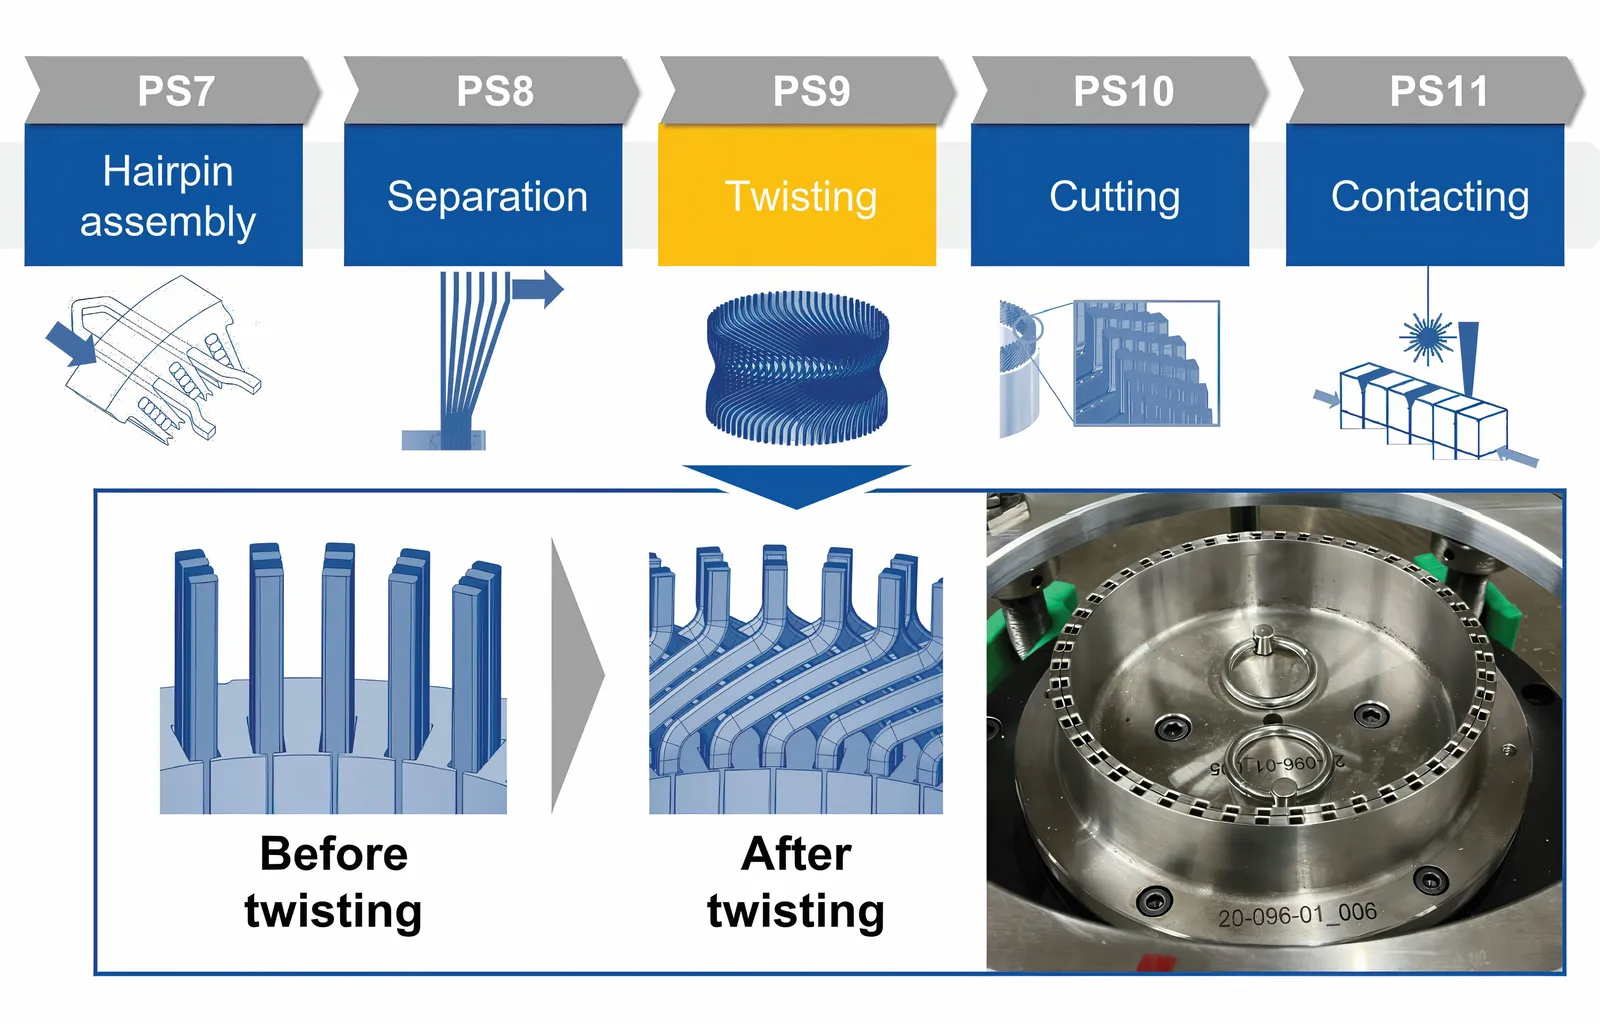
Um dos principais fatores que influenciam o custo é a etapa de torção na produção de estatores em formato de gancho para motores elétricos. Isso requer ferramentas especiais com altas exigências em termos de tolerância, precisão e resistência. O investimento correspondente para um conjunto de ferramentas fica, portanto, entre 100.000 e 200.000 euros, o que representa um obstáculo considerável em termos de flexibilidade, especialmente na fase de protótipos.
As ferramentas de produção utilizadas para criar e moldar grampos cada vez mais complexos enfrentam desafios consideráveis. Esses grampos podem ter formas complexas e alguns até são ocos, o que torna as ferramentas responsáveis por dar aos fios a forma adequada para o motor bastante sofisticadas.
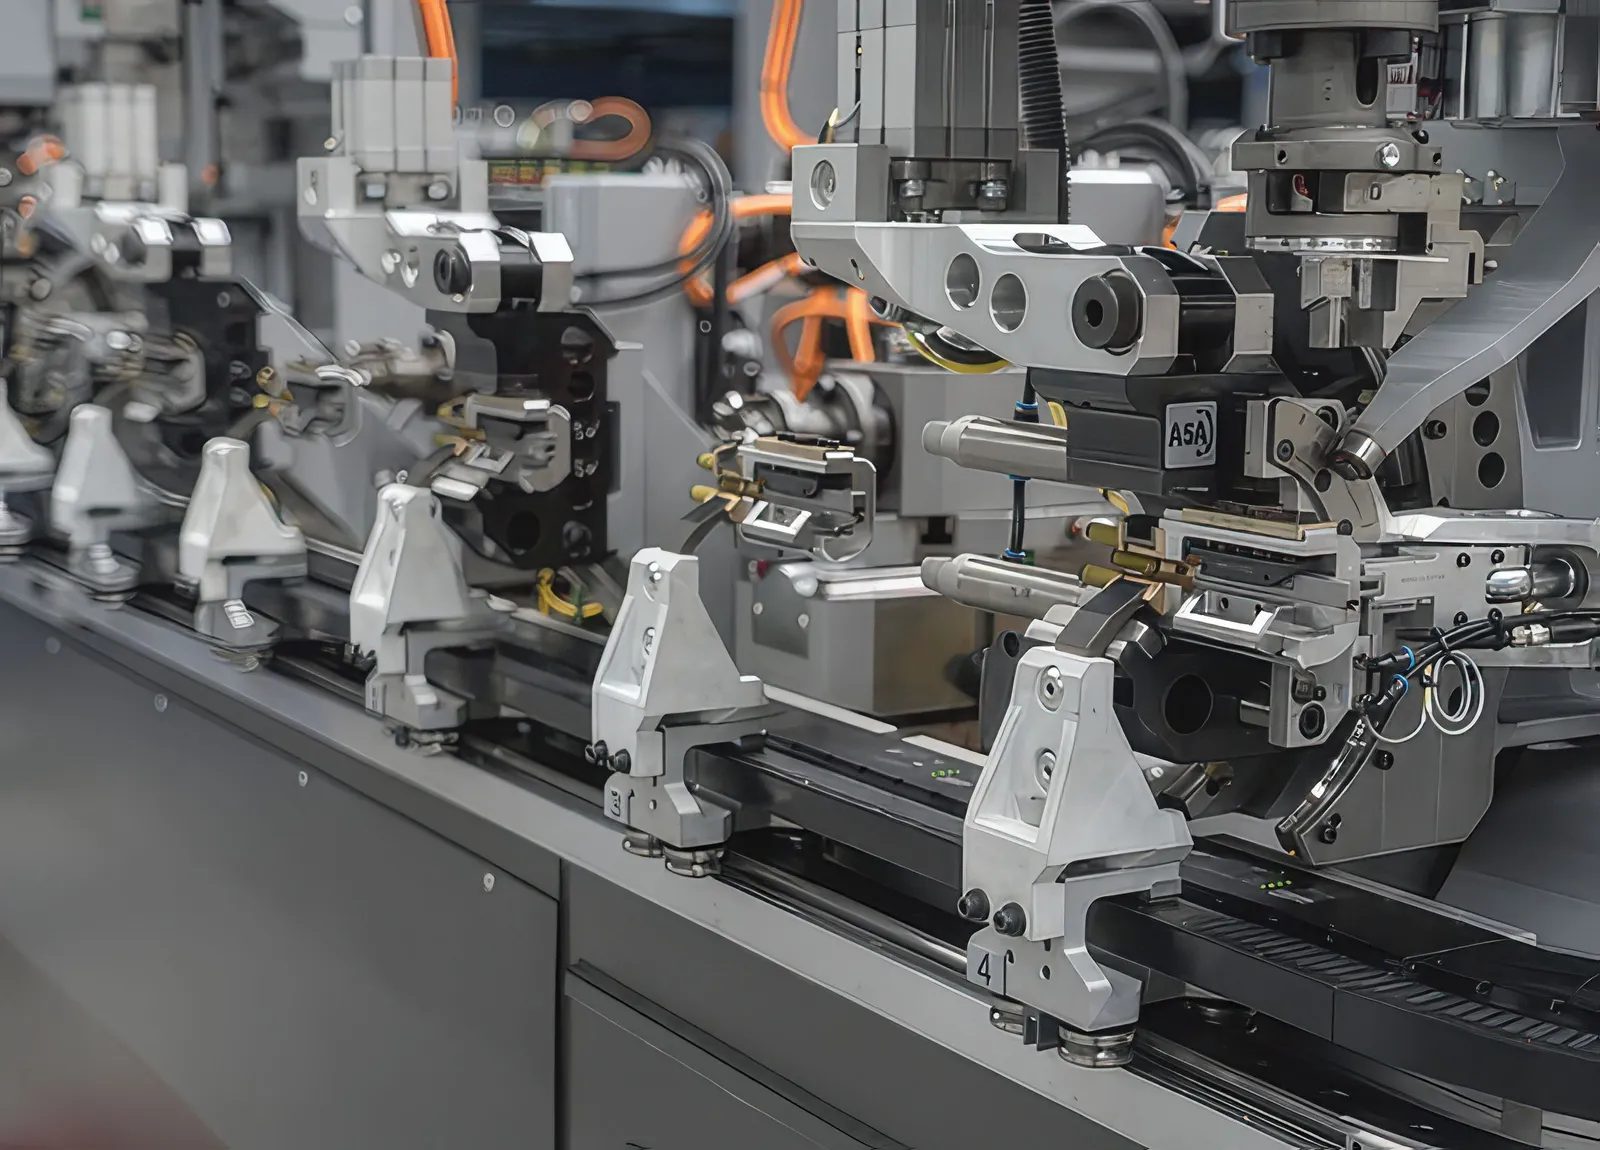
Sistemas como o SpeedFormer, da Wafios, podem apoiar várias etapas do ciclo de produção, operando diferentes estatores em uma mesma linha. Essas ferramentas evoluíram de sistemas de dobra de tubos com 170 eixos CNC capazes de se ajustarem, alimentar os fios e não exigir troca de ferramenta para três tipos diferentes de fio, sendo capazes de alternar os fios em 60 segundos, enquanto os guias dos fios são trocados automaticamente.
O sistema de programação gráfica permite a correção automática das características geométricas do grampo, enquanto o objetivo da próxima geração de ferramentas é oferecer correção e configuração totalmente automáticas a partir do projeto inicial.
“O alisamento do fio também é importante. Como cada rolo de fio é diferente, é preciso alisá-lo na máquina de dobra a cada vez, e contamos com ferramentas de IA que simplificam esse processo por meio de servomotores”, afirma Martin Bauer, gerente da área de mobilidade elétrica na Wafios. “Pode levar duas horas para alisar o fio com um operador experiente, e um terço do processo consiste apenas em dobrar, cortar e soldar.”
Para resolver o problema dos custos, o projeto conjunto variTwist, desenvolvido pelo Departamento de Engenharia de Produção de Componentes para Mobilidade Elétrica (PEM) da Universidade RWTH Aachen em parceria com a empresa industrial Röscher, sediada em Berlim, criou um sistema de ferramentas flexível para torcer condutores de cobre planos. Esse sistema é adaptável aos diferentes tipos de acionadores utilizados na produção de estatores em formato de gancho, o que permite uma redução significativa nos custos das ferramentas e nos prazos de entrega, especialmente na produção de protótipos e em pequenas séries.
“O processo de torção é um fator que aumenta significativamente os custos na fabricação de estatores em forma de gancho para motores elétricos”, afirma o Prof. Achim Kampker, diretor da PEM. “Especialmente na fase de protótipo e pré-série, os custos com máquinas e ferramentas ultrapassam em muito os do produto, constituindo assim um grande obstáculo em termos de flexibilidade.” A estação de processamento desenvolvida pela PEM no projeto variTwist permite a implementação econômica de um processo de torção flexível, com custos de ferramentas inferiores a 1000 euros.
O estator finalizado passa por impregnação por gotejamento ou sob pressão a vácuo com uma resina de alta qualidade, a fim de eliminar espaços vazios de ar, melhorando assim a resistência dielétrica e a condutividade térmica.
Em um motor de ímã permanente para uso interno, o núcleo do rotor segue um processo semelhante de empilhamento das laminações, mas apresenta uma complexidade mecânica e magnética intensa.
Toda a montagem do rotor é colocada em um equipamento de pós-magnetização de alta energia, onde pulsos eletromagnéticos poderosos alinham permanentemente os domínios magnéticos dos insertos de Nd-Fe-B.
A pilha do rotor é fixada ao eixo do rotor por meio de retração térmica (aquecendo o núcleo e resfriando o eixo com nitrogênio líquido). Como os motores de tração operam entre 16.000 e 20.000 rotações por minuto, a montagem passa por balanceamento dinâmico. O material é removido com precisão ou são adicionados pesos de balanceamento para reduzir o desequilíbrio residual até o padrão ISO G1,0 (ISO 21940-11) ou melhor, suprimindo harmônicos de alta frequência e o desgaste dos rolamentos.
“O outro elemento necessário é uma boa simulação para lidar com as tolerâncias de fabricação em termos de durabilidade e NVH, a fim de produzir o sistema. Para conceitos de alta velocidade, 30.000 rpm é um ponto ideal. Velocidades abaixo disso aumentam o consumo de materiais, enquanto velocidades acima desse valor exigem rolamentos não convencionais e carbono na parte externa do rotor, o que eleva o custo do produto”, afirma Meister na AVL.
“Os processos de produção são, em sua maioria, os mesmos”, continua ele. “Uma diferença em relação ao conceito de alta velocidade com ímãs permanentes é que estes são inseridos na chapa metálica, e os ímãs são bastante macios, o que pode causar algum assentamento. Isso pode exigir que o rotor seja acionado até a velocidade máxima para que haja assentamento, seguido de um segundo passo para balanceamento, o que pode representar uma etapa adicional no processo. Isso depende da composição dos ímãs e do tipo de torção utilizado. Publicamos o conceito para esses sistemas de alta velocidade em 2019, e foram necessários seis anos para que os sistemas chegassem ao mercado após as otimizações.”
O peso do motor tornou-se uma questão fundamental.
“Há apenas alguns anos vimos muitos veículos grandes e pesados no mercado, e agora sabemos que o peso do veículo afeta os custos, a pegada ambiental na fabricação e o conforto. Isso não se refere tanto à eficiência, já que a captura de energia regenerativa ajuda nesse aspecto, mas há impostos cada vez maiores sobre a massa dos veículos.”
Motores axiais
As máquinas de fluxo axial atuais (AFMs) dependem quase exclusivamente de ímãs de terras raras. Para evitar o uso desses recursos caros e cada vez mais escassos, a máquina síncrona de relutância com fluxo radial (RF-SynRM) é geralmente considerada uma alternativa sustentável, robusta e capaz de suportar sobrecargas, embora apresente compromissos em termos de espaço de instalação e densidade de torque. O projeto NAFTech da Universidade de Aachen, na Alemanha, está desenvolvendo uma máquina síncrona de relutância com fluxo axial (AF-SynRM) que combina as vantagens das AFMs e das RF-SynRM.
“As máquinas de fluxo axial são atualmente caracterizadas por volumes de produção relativamente baixos, processos de fabricação que ainda não estão totalmente desenvolvidos, e requisitos especiais em termos de tolerâncias e processos de projeto”, afirma o Prof. Kampker.
Um AF-SynRM permite custos de produção estáveis e reduz a dependência de preços voláteis, comuns nos ímãs de terras raras. “Um motor sem ímã geralmente também reduz os custos de material em até 50%, o que pode fortalecer a competitividade das PMEs e diminuir as barreiras para entrada no mercado”, afirma o Prof. Kampker.
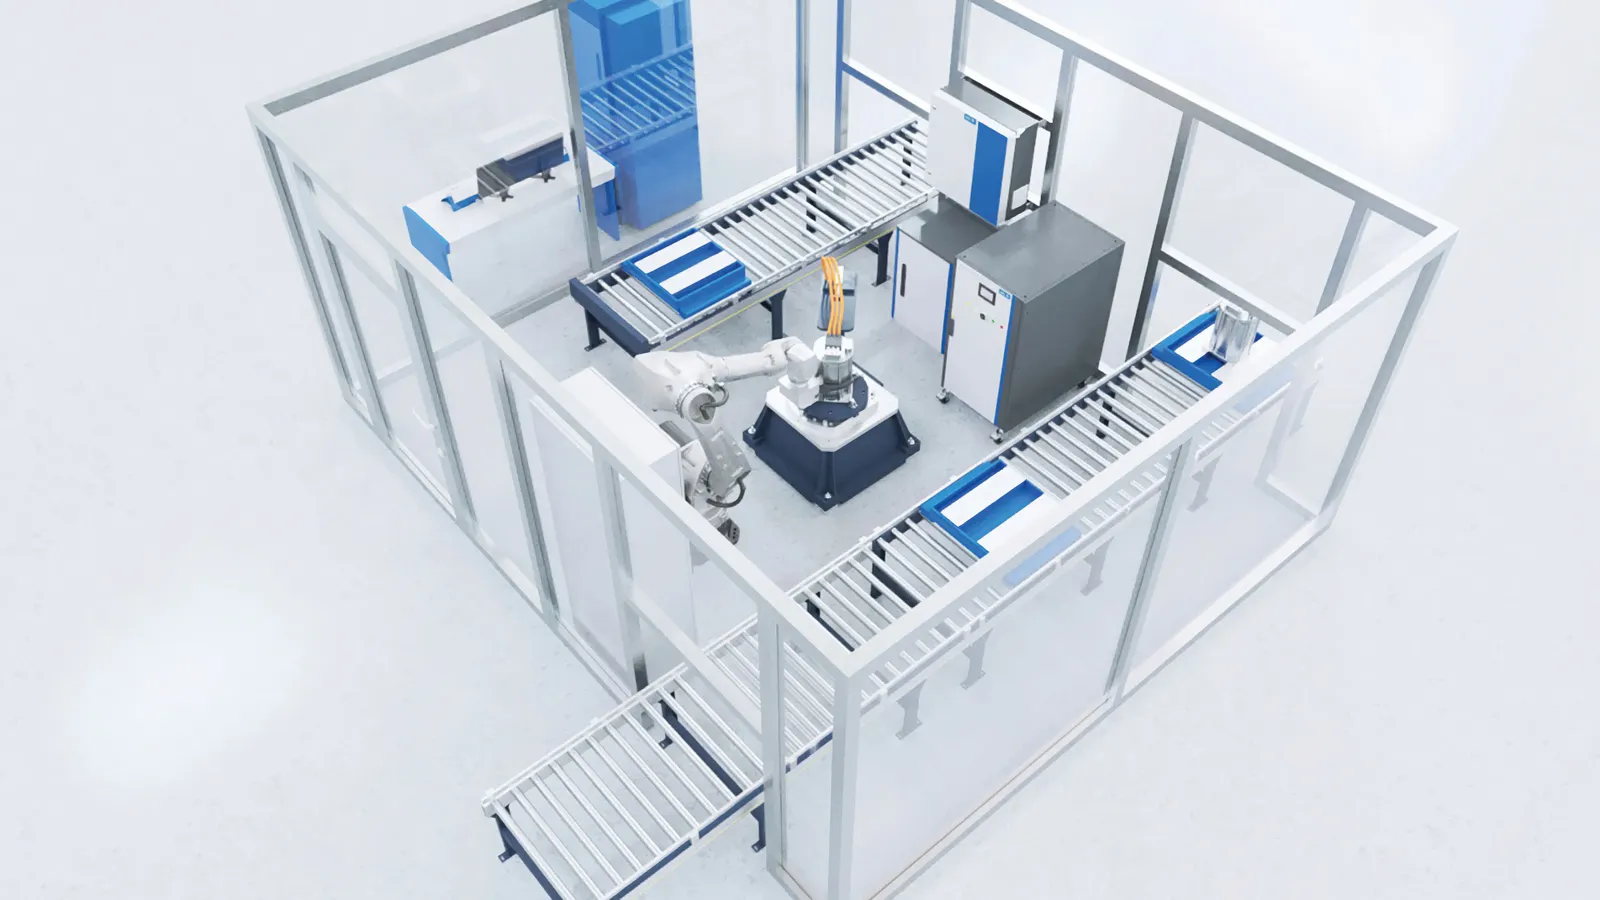
A fabricante britânica de motores axiais YASA, que faz parte da Mercedes-Benz desde 2021, concentrou toda a sua produção em Oxfordshire, no Reino Unido. Isso cria um ecossistema de fabricação integrado com mais automação para os processos de produção complexos.
A linha inclui quatro novas células de fabricação de bobinas e barras, com estrutura exclusiva, equipadas com processos avançados de enrolamento de bobinas por CNC, montagem e impregnação; novos sistemas de remoção por laser e solda a brasagem; maior precisão no balanceamento do rotor; novos fornos de alta capacidade; solda a laser do estator e controle de qualidade completo do estator, abrangendo testes dimensionais, elétricos e de vazamento.
Tudo isso aumenta a capacidade da YASA de produzir conjuntos completos de motores, melhorando a repetibilidade e a confiabilidade, além de proporcionar maior flexibilidade ao eliminar gargalos na cadeia de suprimentos de componentes.
Resfriamento
Os elementos para resfriar os motores, a fim de garantir um ambiente térmico estável, representam um grande desafio no processo de produção. As perdas de calor durante a operação fazem com que a temperatura dentro do motor elétrico aumente, o que reduz o desempenho da máquina devido às propriedades dos materiais que dependem da temperatura. Além disso, a potência de saída costuma ser reduzida intencionalmente por um determinado período para proteger os componentes.
“Nós utilizamos resfriamento direto a óleo. Uma maneira é usar um tubo de fibra de carbono no espaço entre os eixos, assim o estator fica selado e o óleo pode fluir nos slots dos enrolamentos. Esse tubo precisa ser muito fino, caso contrário o espaço entre os eixos aumenta”, afirma Meister na AVL.
“Uma nova patente pela qual solicitamos proteção elimina o tubo de fibra de carbono e fecha diretamente as ranhuras do estator, de modo que o espaço entre os campos magnéticos permaneça inalterado. Trata-se de um passo adicional no processo de fabricação, mas isso aumenta a potência permanente. A relação entre a potência permanente e a potência máxima aumenta significativamente, saindo de 3:1 [33%] ou 2:1 [50%], e conseguimos mais de 70%.”
“Por exemplo, em aplicações de caminhões pesados, se você quiser manter uma velocidade constante em subidas, precisa de 70–80% da potência máxima. Com uma relação de 2:1, é necessário um equipamento enorme. Com este novo motor elétrico, é possível reduzir significativamente o tamanho e recuperar o investimento feito na adição de componentes adicionais”, continua ele.
A Hyperdrives na Alemanha está trabalhando com a Universidade RWTH Aachen em um projeto de dois anos para desenvolver processos de produção de condutores ocos em motores, com o objetivo de facilitar o resfriamento.
“O projeto térmico dos motores elétricos – especialmente se for necessário manter sua compactação e desempenho – é um dos desafios atuais na produção de mobilidade elétrica”, afirma o Prof. Kampker. “Qualificação relacionada à produção da cadeia de processamento do estator em formato de gancho para o tratamento de condutores ocos retangulares a serem utilizados em sistemas de tração.”
Os condutores ocos permitem o resfriamento direto do motor, enquanto até agora eram utilizados métodos de resfriamento indireto. A seção transversal externa e a cavidade podem ter formatos diferentes, como retangular, circular ou outros tipos. No caso do resfriamento direto com a ajuda de condutores ocos, um meio refrigerante flui através deles, dissipando assim o calor gerado na parte ativa do enrolamento. “Portanto, os condutores ocos oferecem um potencial significativo para aumentar a eficiência e o desempenho das máquinas de acionamento elétrico”, afirma Till Backes, gerente de projeto na PEM.
Teste no final da linha
Para o teste no final da linha, é feita uma comparação entre as características de uma máquina conhecida como funcional e as da máquina produzida. Isso abrange todo o comportamento relacionado a NVH e as forças que atuam sobre o motor.
“Temos sensores especializados baseados em tecnologia piezoelétrica, nos quais o sensor é fixado no suporte da placa base, o motor é acoplado ao sensor, e medimos dinamicamente as forças de reação e o torque do motor durante uma aceleração de 30 segundos”, afirma Alban Hemery, gerente do departamento de Sistemas de Teste de Motores Elétricos. “Leva de 1 a 2 minutos para acoplar o estator e realizar o teste. Antigamente, as máquinas ficavam totalmente conectadas a uma carga, e o tempo de teste era de aproximadamente cinco minutos.”
“O outro elemento é o software e o controle. Há muita flexibilidade, e as frequências de comutação dos inversores estão aumentando, o que pode afetar negativamente o NVH, a eficiência e a integração no veículo. O NVH se torna um problema quando se aumenta a velocidade. Agora, com arquiteturas centralizadas, o controle sobre os inversores fica limitado, e o controle passa para a unidade de processamento centralizada.”