
Tecnología de producción de motores eléctricos
Tecnología de par
Nick Flaherty comprende mejor los desafíos de la producción de motores eléctricos
La fabricación de un tren motriz para vehículos eléctricos con un motor síncrono de imán permanente o un motor de inducción requiere la combinación de una metalurgia precisa, automatización de alta velocidad estricta y un aislamiento térmico-eléctrico riguroso. Optimizar este proceso implica encontrar un equilibrio entre maximizar la densidad de potencia, garantizar la supresión de ruidos, vibraciones y asperezas (NVH) y mantener la integridad estructural bajo fuerzas centrífugas extremas.
Los motores eléctricos están disminuyendo en tamaño e incrementando su velocidad, lo que ejerce una presión cada vez mayor tanto sobre el proceso de fabricación como sobre los sistemas de enfriamiento.
“Los diseños que se centran en motores síncronos excitados eléctricamente [EESM] para evitar el uso de materiales de tierras raras están acercándose a la eficiencia de los imanes permanentes”, dice Gerhard Meister, vicepresidente del grupo de la Unidad de Negocios de Electrificación en AVL.
“Una velocidad del motor eléctrico de 30,000 rpm permite reducir el tamaño de una máquina eléctrica de 120 kW al de una lata de bebida, y una caja de cervezas podría albergar a una unidad que pesaría solo 30 kg. Por lo tanto, analizamos los costos: hemos desarrollado un e-eje en el que podemos utilizar el mismo estator con motores industriales, EESM o de imanes permanentes, junto con la misma electrónica.
“Existe un compromiso en cuanto a los materiales, ya sea los imanes o el cobre, y los beneficios derivados de la reducción de tamaño son mucho mayores que la inversión en su fabricación”,
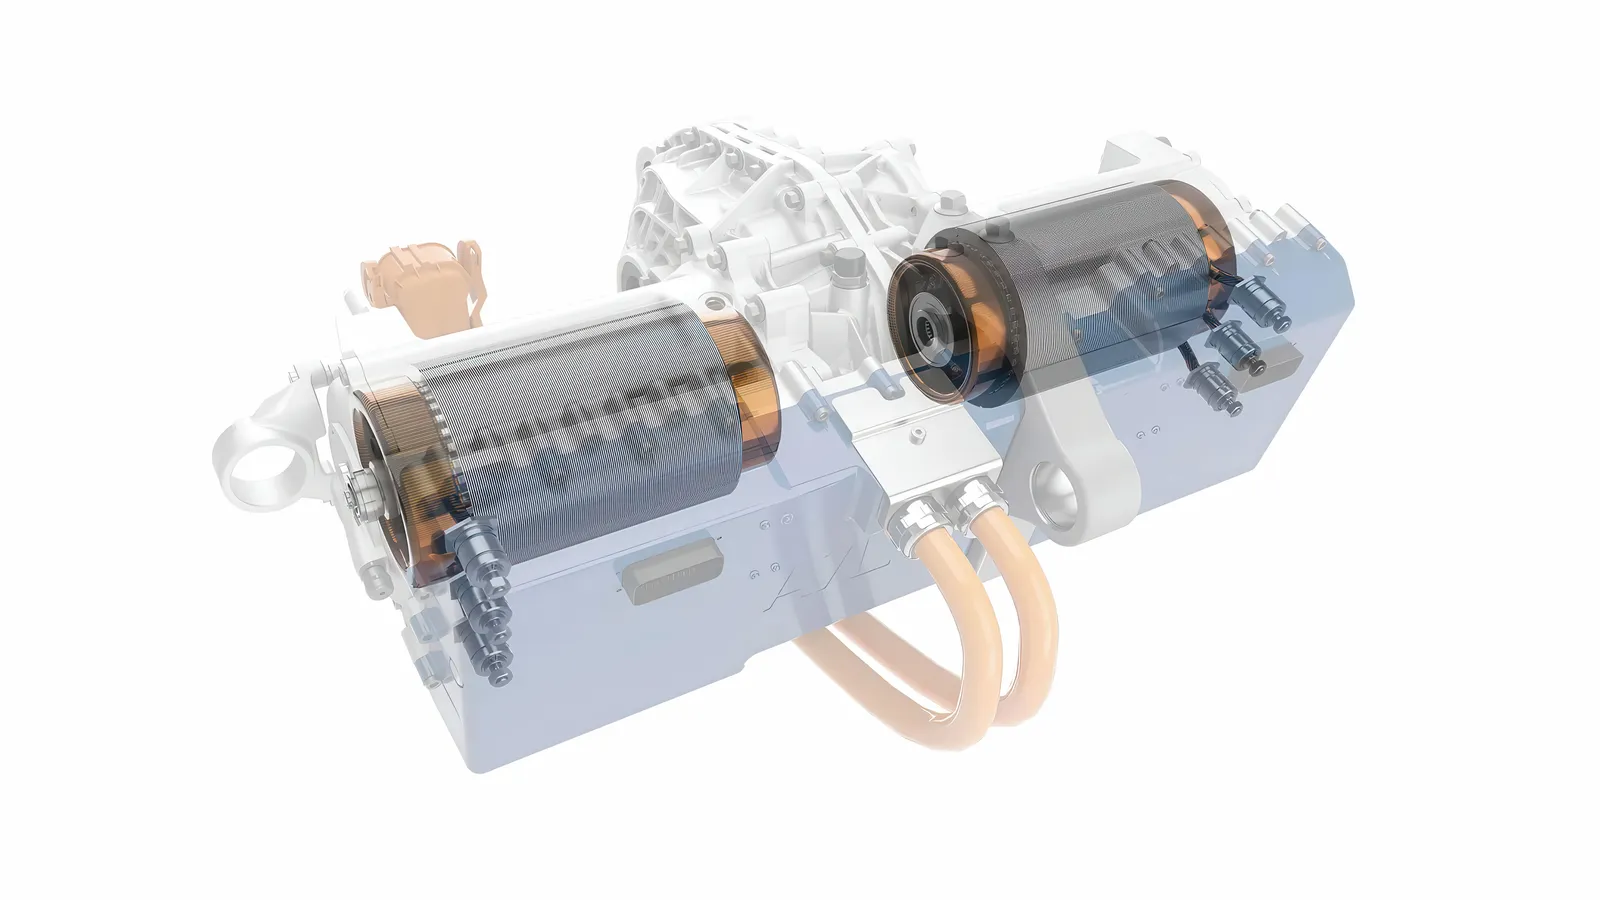
Las tolerancias de los rodamientos son estrictas, pero la reducción en el costo del material supera el costo adicional de producción”, dice él.
El flujo de trabajo de producción se divide en general en tres etapas principales: fabricación del estator, ensamblaje del rotor e integración final.
Fabricación del estator y enrollado en forma de horquilla
El núcleo del estator se construye a partir de láminas de acero eléctrico extremadamente delgadas, recubiertas con una capa de óxido aislante para minimizar las pérdidas por corrientes parásitas. Estas láminas se estampan progresivamente y se apilan mediante técnicas de enclavamiento o soldadura para formar el núcleo del estator.
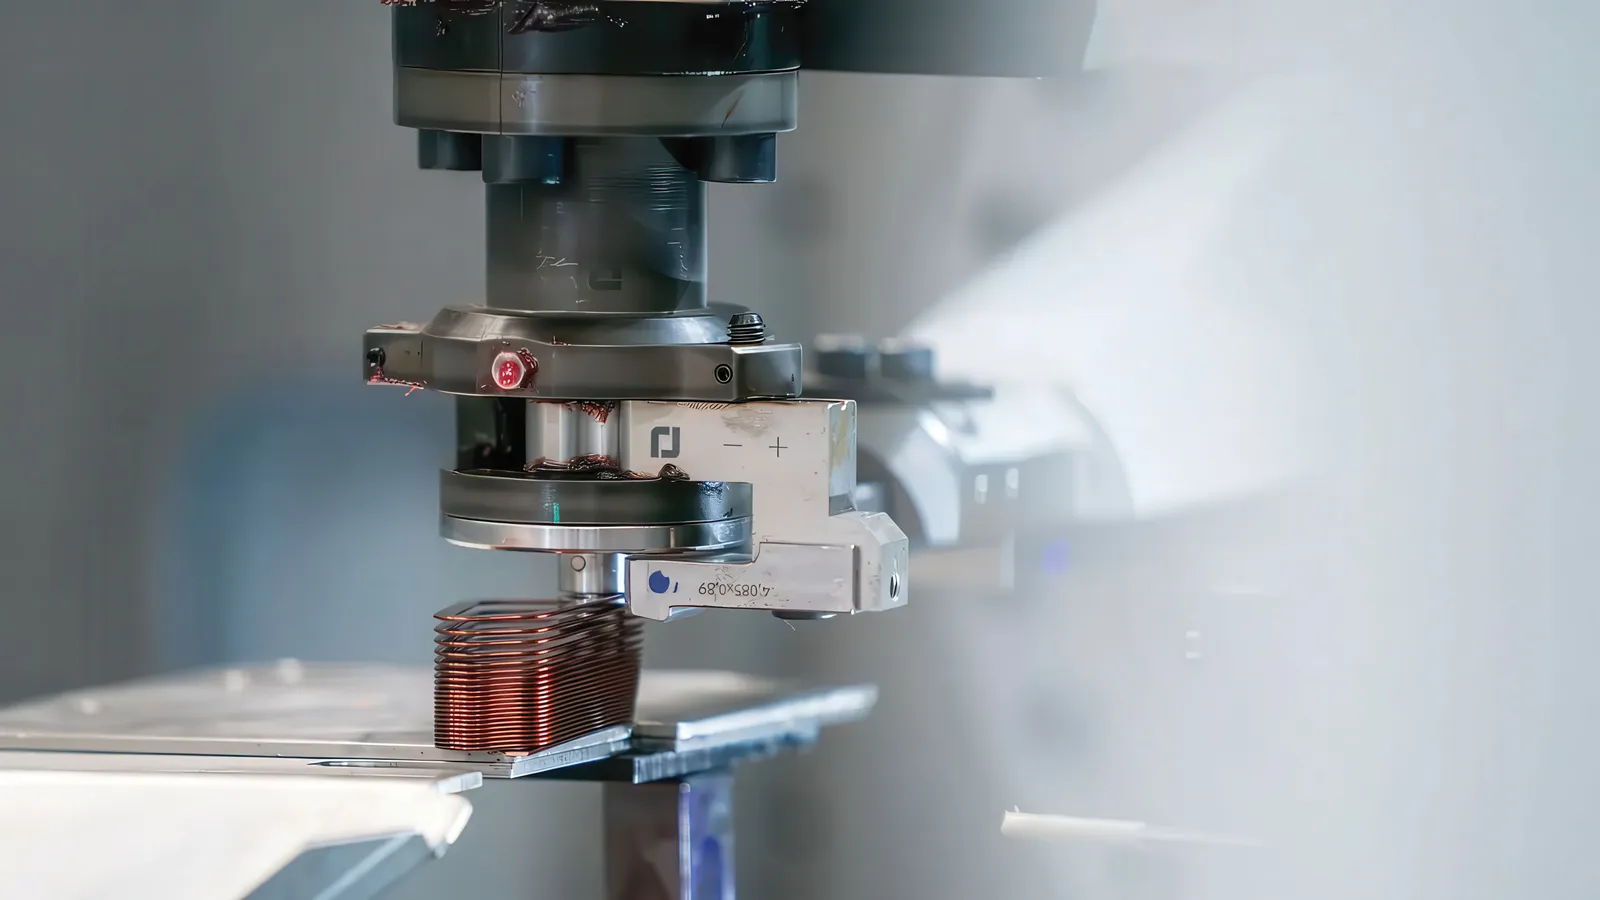
Los fabricantes modernos de vehículos eléctricos prefieren en gran medida la tecnología de enrollado en forma de horquilla sobre el enrollado continuo tradicional, gracias a su mayor factor de llenado de las ranuras: suele superar el 70 %, en comparación con el 45 % del alambre redondo. Consulte la sección correspondiente en la página 32 de esta edición para obtener más detalles sobre los enrollados en forma de horquilla.
Durante el proceso de conformado, los alambres de cobre rectangulares y sólidos tienen su aislamiento de esmalte retirado en las puntas, se doblan con control numérico hasta adoptar una forma precisa de “U” o horquilla y luego se insertan automáticamente en las ranuras del estator forradas.
Los extremos abiertos de las horquillas se retuercen mecánicamente para crear la arquitectura de fases correcta. La soldadura por láser (generalmente con un láser fibroóptico de alta potencia) fusiona las puntas con precisión CNC, manteniendo un control estricto sobre la zona afectada por el calor para proteger el esmalte circundante.
Acero
“Dependiendo del diseño del motor, se imponen requisitos diferentes al acero eléctrico utilizado”, afirman Roman Sonnleitner, gerente de productos de acero eléctrico en la División de Acero de voestalpine, y Ronald Fluch, ingeniero principal en la incubadora de nuevas empresas de voestalpine.
Los componentes clave de un motor eléctrico son las capas laminadas de acero eléctrico presentes en el estator y el rotor. Estos se construyen a partir de laminaciones superpuestas de acero eléctrico, donde las propiedades magnéticas y mecánicas del material son cruciales.
Reducir el espesor minimiza las pérdidas por corrientes de Foucault a altas frecuencias. También es importante reducir la conductividad eléctrica añadiendo elementos como el silicio o el aluminio, los cuales también disminuyen las pérdidas por corrientes de Foucault. Esto aumenta la eficiencia del motor. A su vez, esto implica un menor consumo de energía y, por lo tanto, una mayor autonomía con la misma capacidad de batería. Los espesores de las chapas utilizadas en los motores de tracción para la movilidad eléctrica suelen ser ≤0,35 mm, y con mayor frecuencia ≤0,3 mm.
Al mismo tiempo, amplificar el campo magnético es una función fundamental del acero eléctrico empleado. Los parámetros magnéticos para esta amplificación incluyen la permeabilidad y la polarización, los cuales se pueden mejorar mediante una orientación óptima de los granos y el ajuste de los elementos aleantes. Sin embargo, un contenido excesivamente alto de aleantes no es óptimo para lograr la máxima densidad de flujo.
Otra propiedad esencial del acero eléctrico es su resistencia. Esta también puede ajustarse aumentando el contenido de aleación y modificando los parámetros finales de recocido.
No obstante, cabe señalar que un alto contenido de aleación complica la fabricabilidad del acero eléctrico, en particular su capacidad de laminado en frío. Por esta razón, los grados de acero eléctrico utilizados suelen tener un contenido máximo de silicio del 3,5 % en peso.
Además de las propiedades magnéticas y mecánicas, existen otros factores técnicos a considerar al elegir el acero eléctrico a utilizar: un factor crucial es la procesabilidad del mismo para fabricar piezas estampadas y, posteriormente, montajes. Entre los factores que influyen se encuentran la uniformidad del material y sus propiedades geométricas, así como un acabado superficial óptimo.
El espesor final deseado se logra durante el laminado en frío a través de varias pasadas consecutivas. El objetivo es obtener un espesor muy uniforme en la tira de acero eléctrico terminada a lo largo de toda su longitud, el cual suele quedar dentro de los límites estándar especificados. Este espesor uniforme permite al cliente producir eficientemente las pilas de laminados, ya que siempre se puede alcanzar la altura requerida con un número casi constante de laminaciones.
Las estrictas tolerancias geométricas necesarias para los componentes de motores hacen que el espesor a lo ancho de la tira sea de vital importancia, además de la uniformidad a lo largo de su longitud. Solo un espesor uniforme en todo el ancho de la tira permite fabricar rotores y estatores lo más perfectos geométricamente posible a partir de las laminaciones individuales apiladas.
Para minimizar las corrientes de Foucault en la pila, es necesario aplicar una capa aislante sobre el acero eléctrico. Esto isola eléctricamente las láminas individuales entre sí dentro de la pila. Esta capa aislante también debe ser adecuada para los procesos de unión posteriores o desempeñar un papel crucial en dicho proceso.
Se establece una distinción fundamental entre los procesos integrados en el proceso de estampado (enclavamiento, unión por superficie o por puntos) y aquellos que se realizan después del estampado (soldadura, sujeción, unión convencional). El método de unión se elige en función de la aplicación específica, del diseño de la máquina eléctrica y de consideraciones económicas.
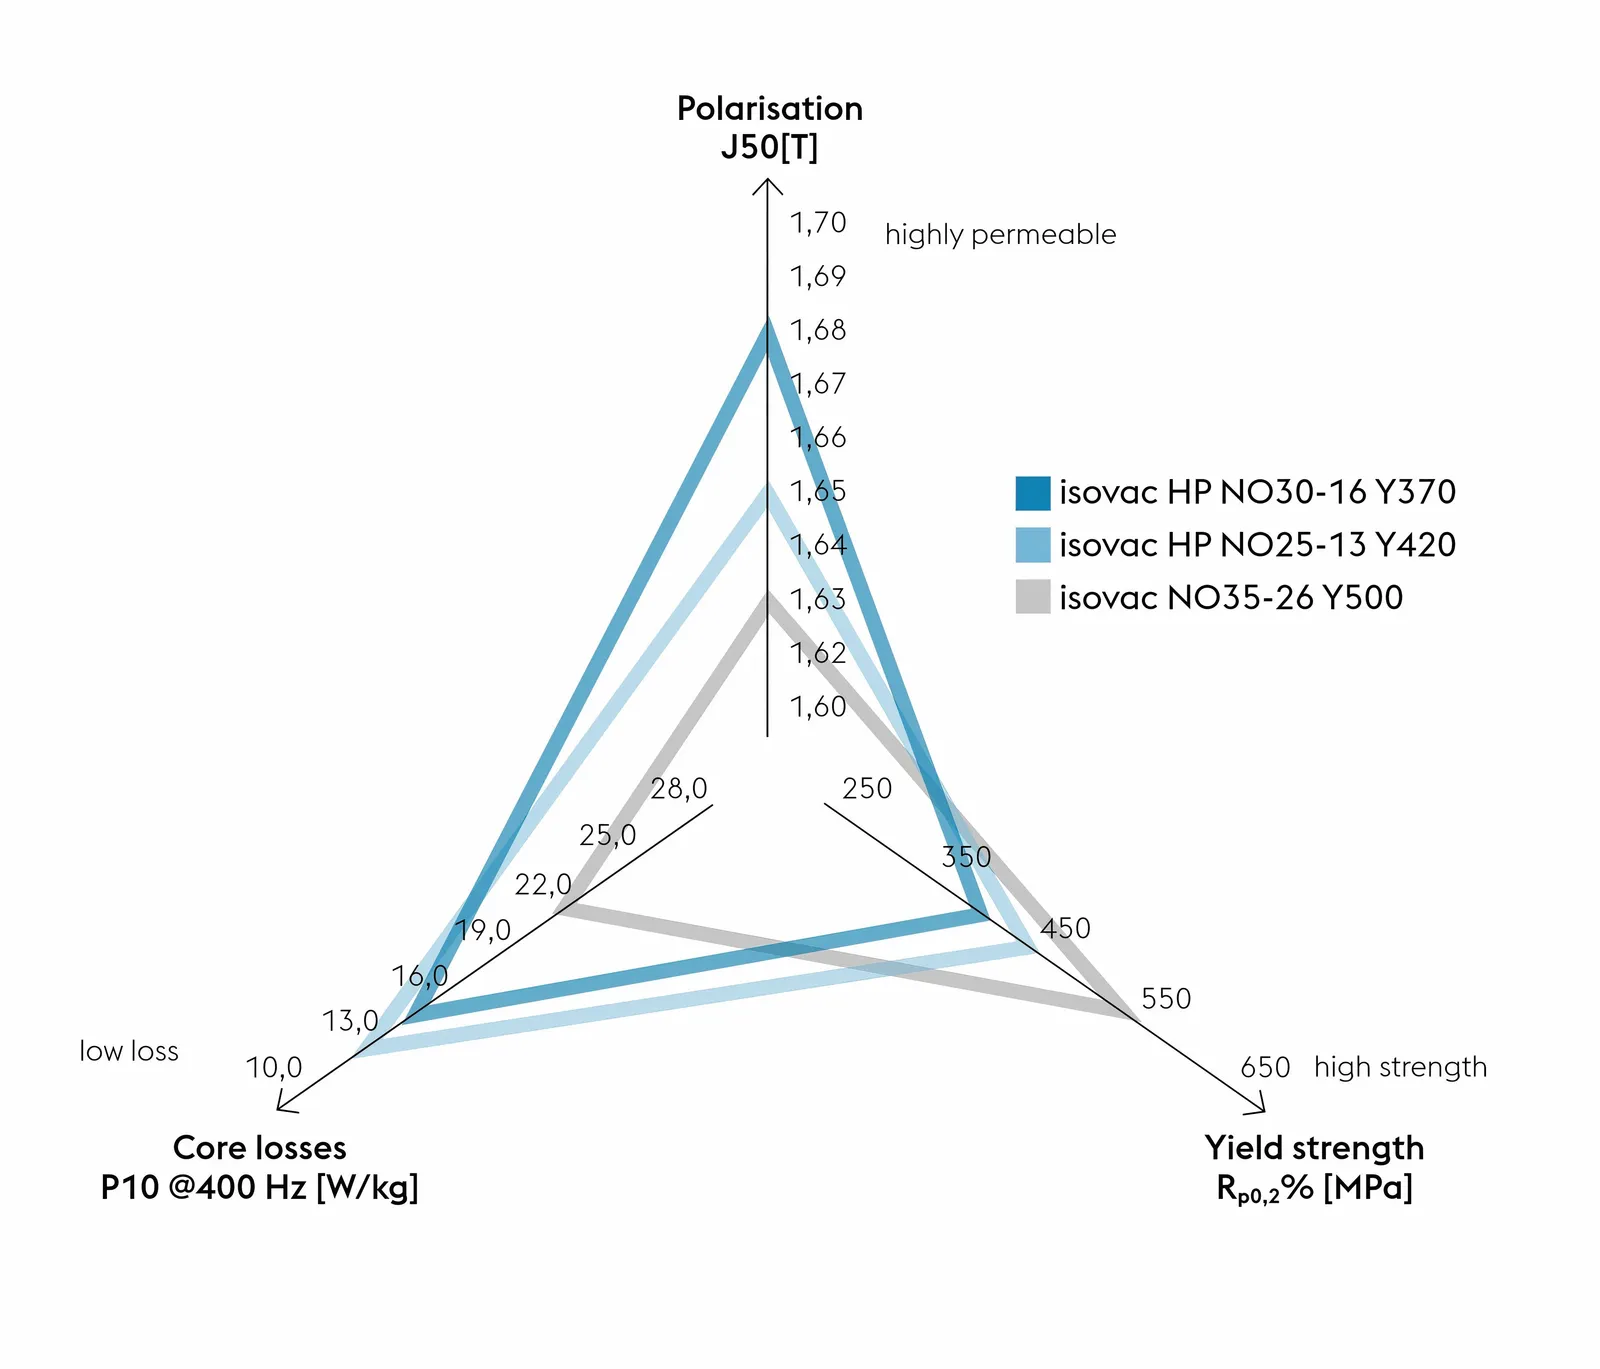
voestalpine ha desarrollado y lanzado una amplia gama de nuevos grados de acero eléctrico. Además de las propiedades magnéticas y mecánicas, el proceso de desarrollo también tiene en cuenta el factor clave de su procesabilidad.
En las máquinas de alta velocidad, se utiliza acero eléctrico con bajas pérdidas a altas frecuencias en el estator. El rotor, que gira a gran velocidad, requiere una alta resistencia para mantener la distancia entre él y el estator lo más pequeña posible y para colocar los imanes permanentes utilizados lo más hacia el exterior del rotor.
Para un diseño óptimo del rotor y el estator, lo ideal es utilizar dos grados diferentes de acero eléctrico cuyas propiedades estén optimizadas para cada componente respectivo.
Para lograr un uso óptimo del material en el estator, es posible segmentarlo; sin embargo, esto implica un proceso de fabricación complejo. Como alternativa, se recomienda el uso de acero eléctrico que pueda someterse a recocido posterior, ya que ofrece alta resistencia en su estado original, junto con una buena polarización y pérdidas moderadas.
El acero eléctrico recocible también es adecuado para su uso en el estator, especialmente cuando se le aplica un tratamiento térmico a las laminas del estator después del proceso de estampado. Este tratamiento térmico permite obtener propiedades magnéticas óptimas y, además, elimina todas las tensiones y deformaciones que se introducen en el material durante el proceso de estampado.
Otra alternativa interesante es optar por grados con alta polarización. Esto permite lograr el mismo par de torsión con un campo magnético más bajo y reduce las pérdidas por conducción en los devanados de cobre.
Para lograr la unión por enlace puntual entre las láminas de acero, voestalpine ha desarrollado una estructura con relieve húmedo en un barniz aislante para acero eléctrico (Tipo C5). Este se aplica con un rodillo estructurado inmediatamente después del paso de aislamiento. La modificación superficial texturizada y funcional evita que el adhesivo se escurra y garantiza un flujo controlado, lo que resulta en un patrón de fractura más homogéneo y una resistencia adhesiva significativamente mejorada.
Incluso el mejor acero eléctrico y el cobre presente en las bobinas hacen que el rotor y el estator se calienten durante el funcionamiento del motor, calor que debe disiparse mediante sistemas de refrigeración.
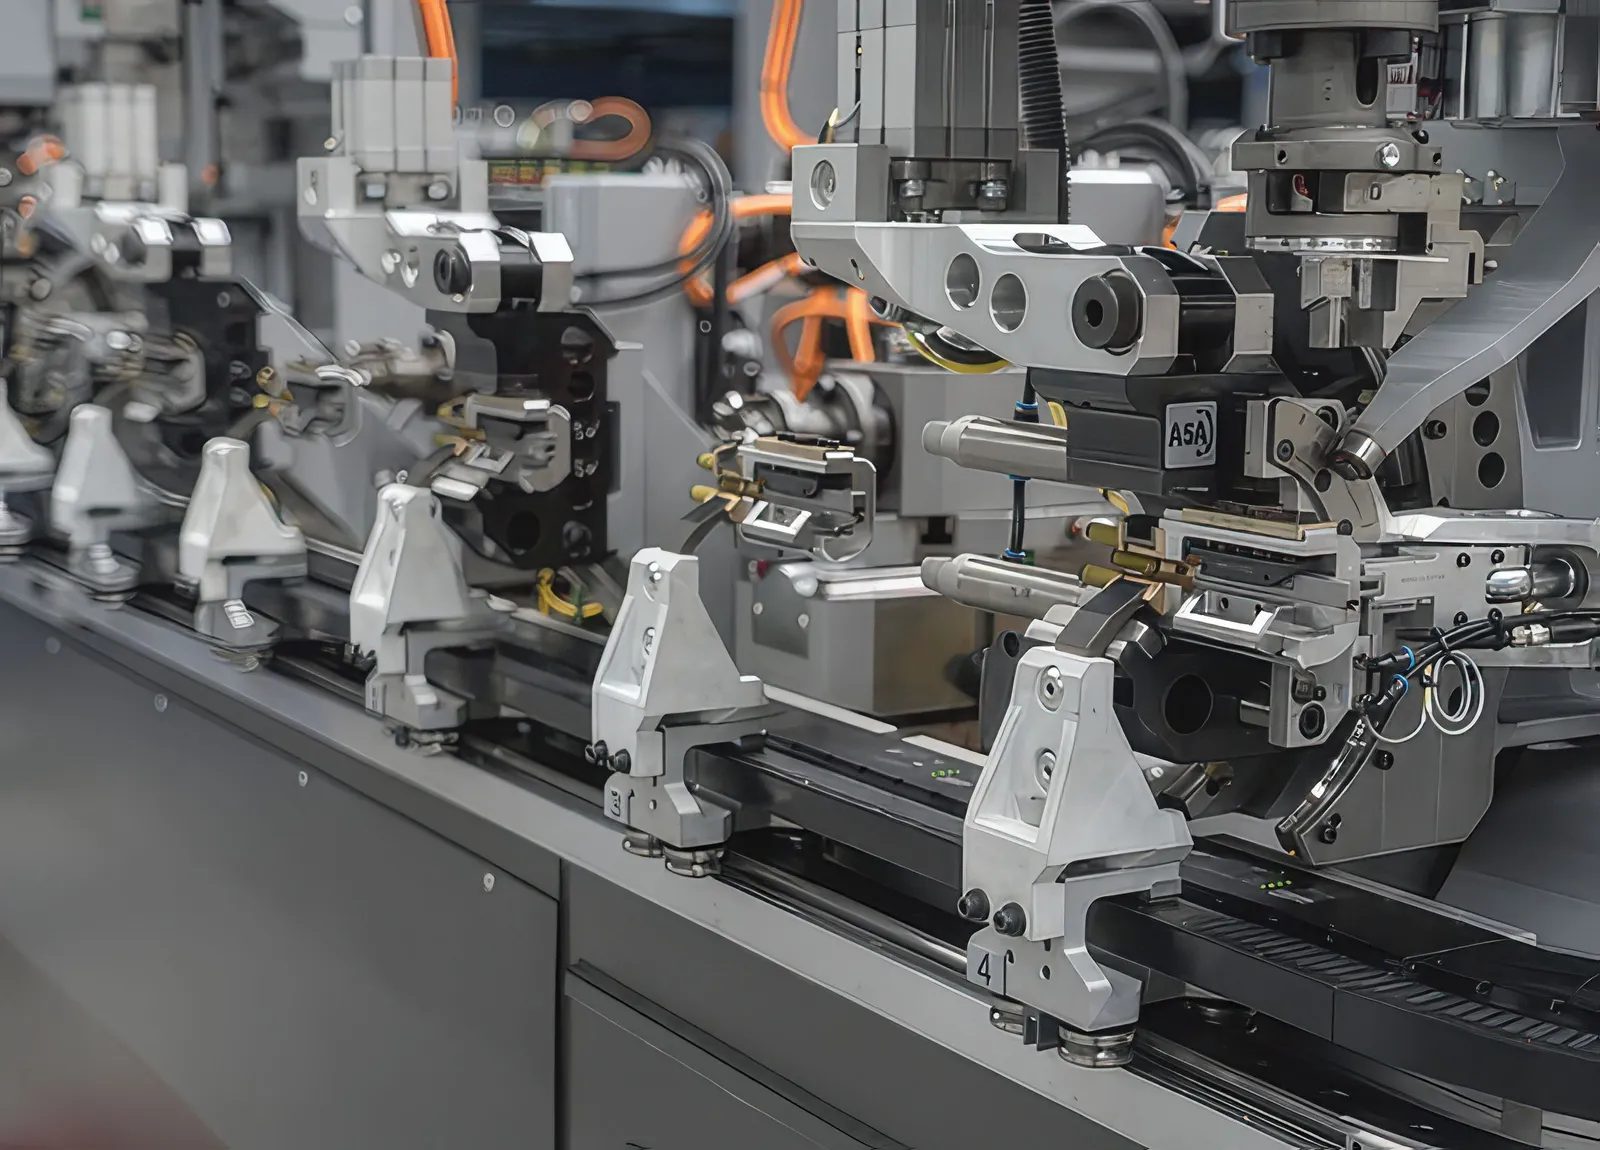
Un elemento esencial para el enfriamiento es la optimización de la tecnología de autoadherencia (Backlack). El proceso Backlack toptyte, desarrollado por voestalpine, es un proceso dinámico optimizado mediante un control preciso de la temperatura, el tiempo y la presión, lo que permite una adhesión total de las superficies al mismo tiempo que evita eficazmente que el Backlack sea expulsado, lo que aumenta la estabilidad del proceso.
El proceso de estampado en caliente con Backlack es especialmente relevante para aplicaciones de rotores con enfriamiento magnético directo, donde se requieren anchuras mínimas de sellado.
Aislamiento
Es fundamental aislar las distintas partes del motor, desde los pasadores hasta el alambre magnético.
La película aislante para ranuras, como Ajedium de Sysenqo, se utiliza para aislar las ranuras del estator, reemplazando a los laminados tradicionales de papel y poliimida. Este material de polifenilsulfona presenta una alta resistencia al calor hasta 180 °C y una transición vítrea por encima de 230 °C, lo que permite un aislamiento más delgado, una mejor conductividad térmica y un mayor contenido de cobre para mejorar la eficiencia general del motor.
Para el aislamiento de los alambres magnéticos, se emplea un material de poliéteretercetona como KetaSpire para recubrirlos, ofreciendo un rendimiento eléctrico, térmico y mecánico superior necesario para motores de alta tensión (800 V+).
Polímeros de alto rendimiento como Torlon PAI, Amodel PPA y Ryton PPS se moldean en tapas de extremo del estator, piezas del rotor y rodamientos del sistema de transmisión para resistir fluidos agresivos y temperaturas extremas.
La cadena de procesos se caracteriza por pasos de fabricación que dependen de herramientas específicas, los cuales solo pueden adaptarse a diferentes características del diseño con mucho esfuerzo y a un alto costo.
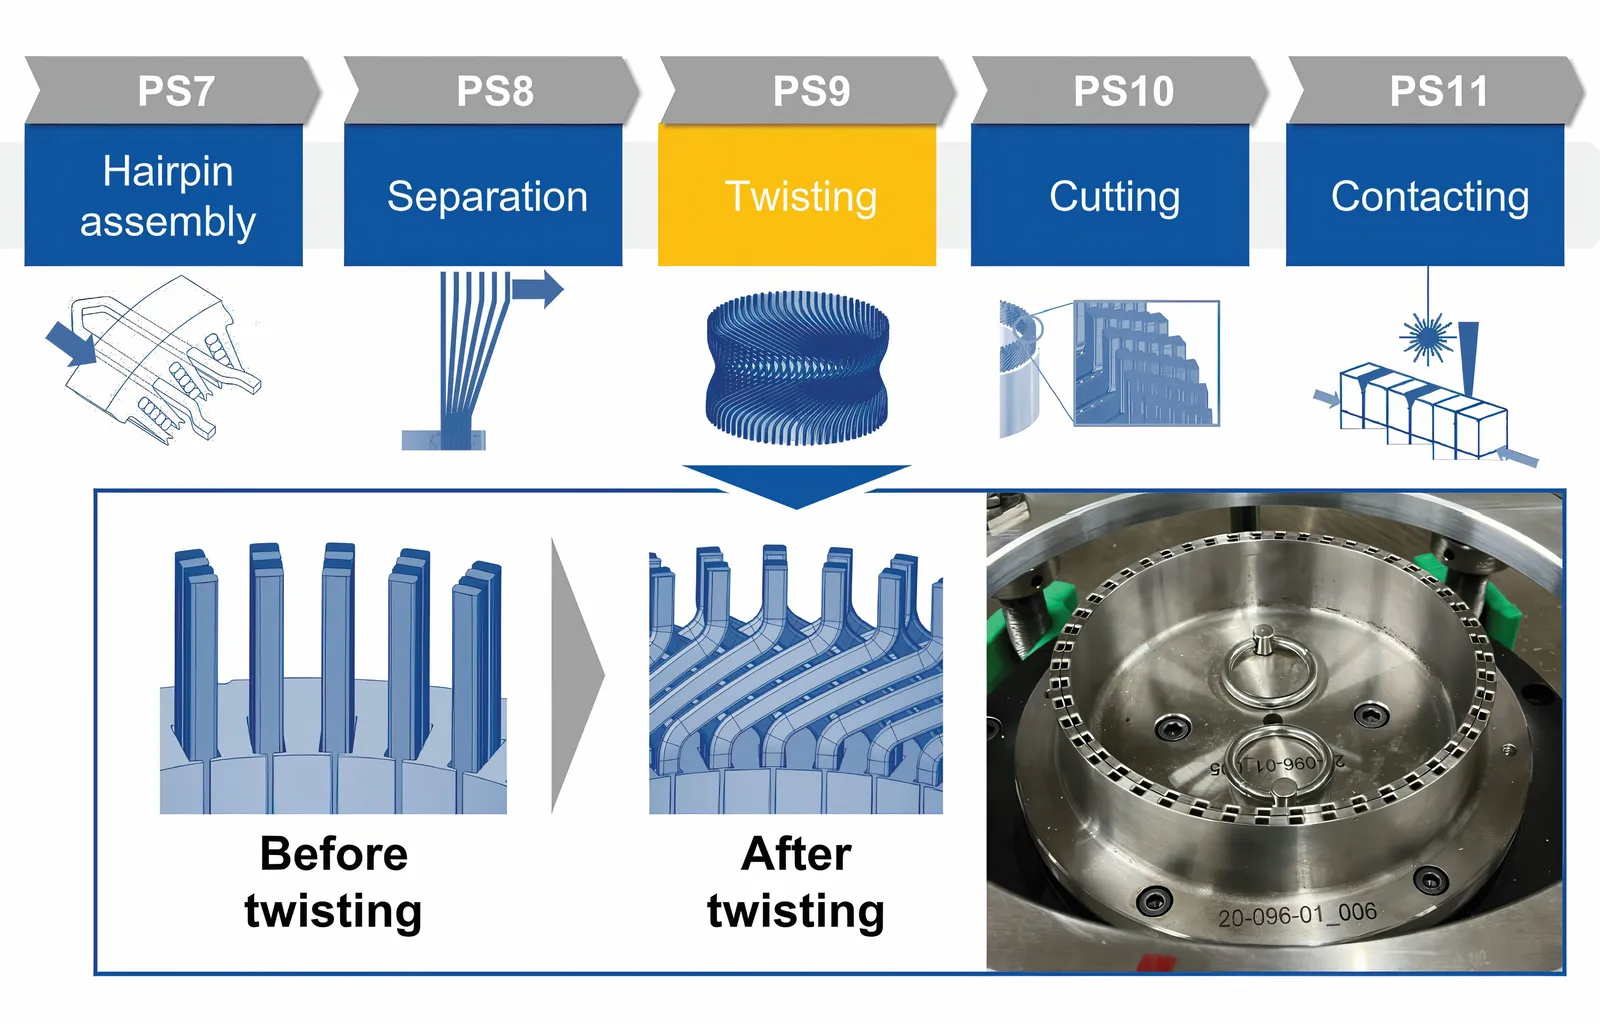
Uno de los principales factores que influyen en el costo es la etapa de torcedura en la producción de estatores en forma de horquilla para motores eléctricos. Esto requiere herramientas especiales que exigen altos niveles de tolerancia, precisión y resistencia. Por lo tanto, la inversión correspondiente en un conjunto de herramientas está entre 100.000 y 200.000 euros, lo cual representa un obstáculo considerable en términos de flexibilidad, especialmente en la fase de prototipado.
Las herramientas de producción utilizadas para crear y dar forma a horquillas cada vez más complejas se enfrentan a desafíos considerables. Estas horquillas pueden tener formas complejas y algunas incluso son huecas, lo que significa que las herramientas encargadas de dar a los alambres la forma adecuada para el motor son muy sofisticadas.
Sistemas como SpeedFormer de Wafios pueden apoyar diversas etapas del ciclo de producción, permitiendo procesar diferentes estatores en una misma línea. Estas herramientas han evolucionado desde sistemas de doblado de tuberías con 170 ejes CNC capaces de ajustarse automáticamente, alimentar los alambres y no requerir cambio de herramienta al trabajar con tres tipos diferentes de alambres; además, pueden cambiar los alambres en 60 segundos mientras que las guías de alambre se ajustan automáticamente.
El sistema de programación gráfica permite la corrección automática de las características geométricas de la horquilla, mientras que el objetivo de la próxima generación de herramientas es ofrecer una corrección y configuración completamente automáticas desde la fase de diseño.
“Enderezar el alambre también es importante. Dado que cada bobina de alambre es diferente, es necesario enderezarlo en la máquina dobladora cada vez, y contamos con herramientas de IA que simplifican este proceso mediante servomotores”, dice Martin Bauer, gerente de la industria de movilidad eléctrica en Wafios. “Puede tomar hasta dos horas enderezar el alambre con un operador experimentado, y una tercera parte del proceso consiste simplemente en doblarlo, luego cortarlo y soldarlo”.
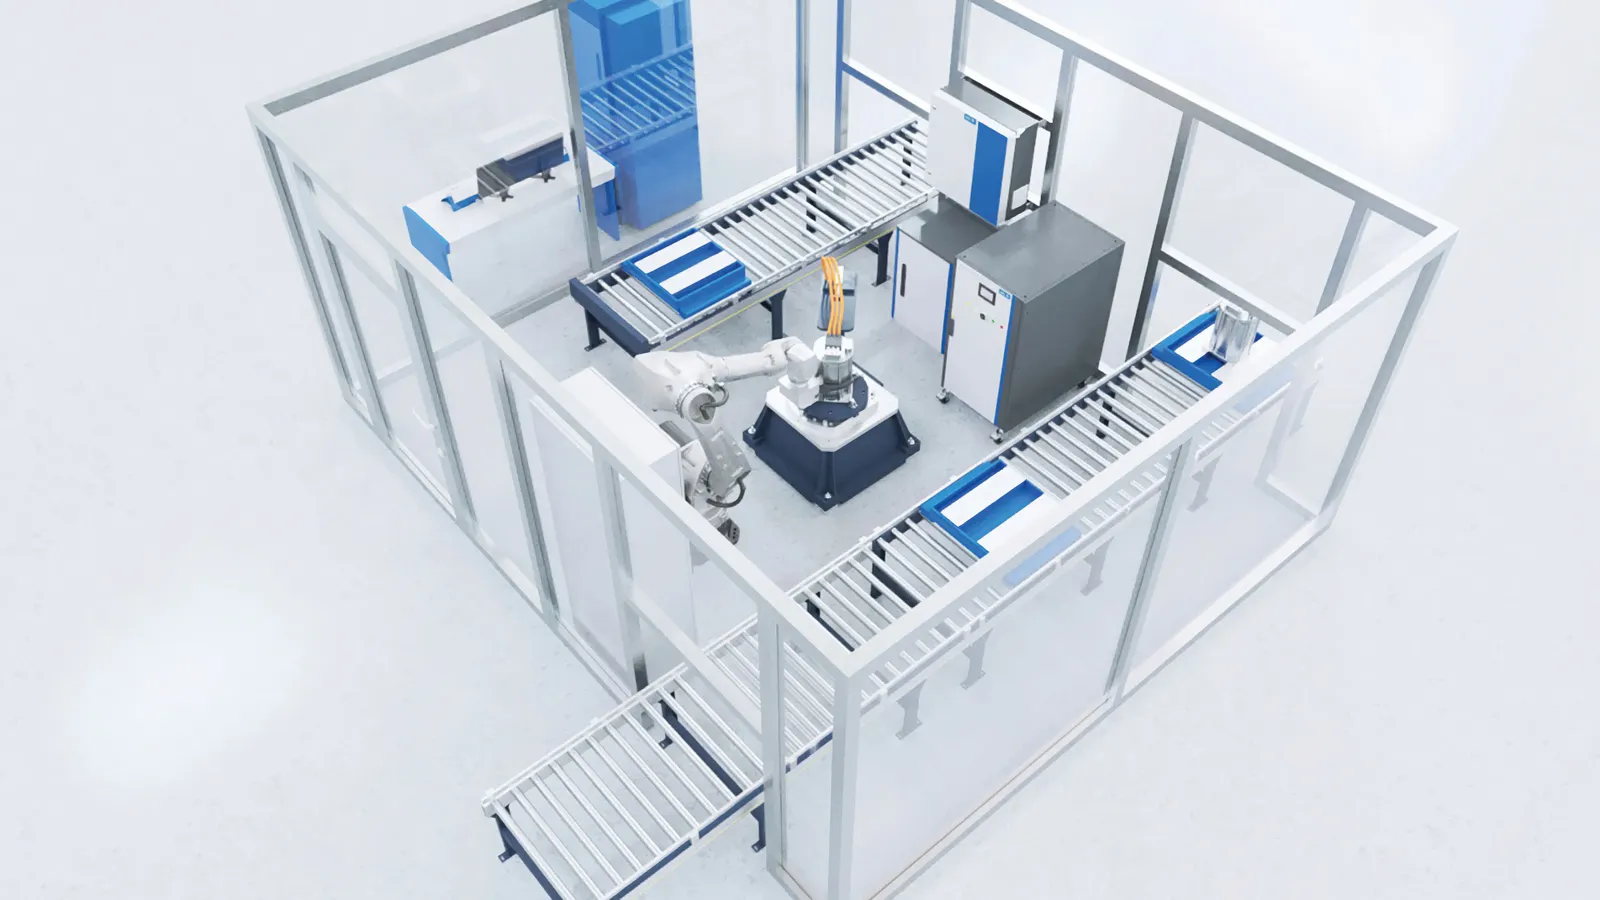
Para abordar el problema de los costos, el proyecto conjunto variTwist, llevado a cabo por Production Engineering of E-Mobility Components (PEM) de la Universidad RWTH Aachen y su socio industrial con sede en Berlín, Röscher, desarrolló un sistema de herramientas flexible para torcer conductores de cobre planos. Este sistema es adaptable a los diferentes tipos de drivers utilizados en la producción de estato en forma de horquilla, lo que le permite ofrecer una reducción significativa tanto en los costos de las herramientas como en los tiempos de entrega, especialmente en la producción de prototipos y series pequeñas.
“El paso de torsión es un factor que incrementa significativamente los costos en la fabricación de estatores en forma de horquilla para motores eléctricos”, afirma el profesor Achim Kampker, director de PEM. “Especialmente en la fase de prototipo y pre-serie, los costos de las máquinas y herramientas superan con creces los del producto, lo que constituye un gran obstáculo en términos de flexibilidad”. La estación de procesamiento desarrollada por PEM en el proyecto variTwist permite implementar un proceso de torsión flexible y económico, con costos de herramientas inferiores a 1000 euros.
El estator terminado se somete a impregnación por goteo o presión al vacío con una resina de alta calidad para eliminar los huecos de aire, mejorando así su resistencia dieléctrica y conductividad térmica.
En el caso de un motor interior con imanes permanentes, el núcleo del rotor sigue un proceso similar de apilamiento de laminas, pero introduce una gran complejidad mecánica y magnética.
Toda la estructura del rotor se coloca en un dispositivo de magnetización posterior de alta energía, donde pulsos electromagnéticos intensos alinean de forma permanente los dominios magnéticos de las inserciones de Nd-Fe-B.
La pila de rotores se fija al eje del rotor mediante contracción térmica (calentando el núcleo y enfriando el eje con nitrógeno líquido). Dado que los motores de tracción funcionan a velocidades de 16,000 hasta 20,000 rpm, la estructura se somete a un proceso de equilibrado dinámico. Se elimina material con precisión o se añaden pesos de equilibrado para reducir el desequilibrio residual al estándar ISO G1.0 (ISO 21940-11) o mejor aún, suprimiendo las armónicas de alta frecuencia y el desgaste de los rodamientos.
“El otro elemento necesario es una buena simulación para manejar las tolerancias de fabricación en cuanto a durabilidad y NVH con el fin de producir el sistema. En los conceptos de alta velocidad, 30,000 rpm representa un punto óptimo. Las velocidades inferiores aumentan el consumo de materiales, mientras que las velocidades superiores requieren rodamientos no convencionales y carbono en la parte exterior del rotor, lo que eleva el costo del producto”, afirma Meister de AVL.
“Los procesos de producción son en su mayoría los mismos”, continúa. “Una diferencia con el concepto de alta velocidad que utiliza imanes permanentes es que estos se insertan en chapa metálica; además, los imanes son bastante blandos y puede producirse algún tipo de asentamiento. Esto podría requerir que el rotor gire a velocidad máxima para que se produzca dicho asentamiento, seguido de un segundo paso para equilibrarlo, lo cual podría constituir un paso adicional en el proceso. Depende de la composición de los imanes y del método de torcedura utilizado. Publicamos el concepto para estos sistemas de alta velocidad en 2019, y transcurrieron seis años hasta que los sistemas llegaron al mercado tras ser optimizados.”
El peso del motor se ha convertido en un problema clave.
“Hace solo un par de años vimos muchos vehículos grandes y pesados en el mercado, y ahora sabemos que el peso del vehículo afecta el costo, la huella ambiental de su fabricación y la comodidad. Esto no se refiere tanto a la eficiencia, ya que la captura de energía regenerativa ayuda en ese aspecto, sino a los impuestos cada vez mayores sobre la masa del vehículo.”
Motores axiales
Las máquinas de flujo axial actuales (AFM) dependen casi exclusivamente de imanes de tierras raras. Para evitar el uso de estos recursos costosos y cada vez más escasos, la máquina síncrona de reluctancia con flujo radial (RF-SynRM) se considera generalmente una alternativa sostenible, robusta y capaz de soportar sobrecargas, aunque implica compromisos en cuanto al espacio de instalación y la densidad de par. El proyecto NAFTech de la Universidad de Aquisgrán en Alemania está trabajando en una máquina síncrona de reluctancia con flujo axial (AF-SynRM) que combina las ventajas de una AFM y una RF-SynRM.
“Las máquinas de flujo axial se caracterizan actualmente por volúmenes de producción relativamente bajos, procesos de fabricación que aún no están completamente desarrollados, y requisitos especiales en cuanto a tolerancias y procesos de diseño”, dice el profesor Kampker.
Un AF-SynRM permite costos de producción estables y reduce la dependencia de precios volátiles, algo común en los imanes de tierras raras. “Un motor sin imanes también reduce generalmente los costos de material en hasta un 50%, lo que puede fortalecer la competitividad de las pymes y disminuir las barreras para entrar al mercado”, afirma el profesor Kampker.
YASA, fabricante británico de motores axiales que forma parte de Mercedes-Benz desde 2021, ha concentrado toda su producción en Oxfordshire, Reino Unido. Esto crea un ecosistema de fabricación integrado con más automatización para los complejos procesos de producción.
Las líneas incluyen cuatro nuevas celdas de fabricación de bobinas y barras, diseñadas de forma única, con procesos avanzados de enrollado de bobinas por CNC, ensamblaje e impregnación; nuevos sistemas de pelado y soldadura por láser; mayor precisión en el equilibrado del rotor; nuevos hornos de alta capacidad; soldadura por láser del estator y un control de calidad completo del estator que abarca pruebas dimensionales, eléctricas y de fugas.
Esto potencia la capacidad de YASA para fabricar conjuntos completos de motores, mejorando al mismo tiempo la repetibilidad y fiabilidad, e introduce más flexibilidad al eliminar cuellos de botella en la cadena de suministro de componentes.
Enfriamiento
Los elementos necesarios para enfriar los motores y garantizar un entorno térmico estable representan un desafío importante en el proceso de producción. Las pérdidas de calor durante el funcionamiento hacen que la temperatura dentro del motor eléctrico aumente, lo cual reduce el rendimiento de la máquina debido a las propiedades del material que dependen de la temperatura. Además, a menudo se reduce intencionadamente la potencia durante un cierto período de tiempo para proteger los componentes.
“Utilizamos un enfriamiento directo con aceite. Una forma de hacerlo es emplear un tubo de fibra de carbono en el espacio aéreo, de modo que se sella el estator y el aceite puede fluir por las ranuras de los devanados. Este tubo debe ser muy delgado, ya que de lo contrario se incrementa el espacio aéreo”, afirma Meister en AVL.
“Una nueva patente por la que hemos solicitado protección elimina el tubo de fibra de carbono y cerramos directamente las ranuras del estator, de modo que el espacio entre aire permanece sin cambios. Se trata de un paso adicional en el proceso de fabricación, pero esto aumenta la potencia permanente. La relación entre la potencia permanente y la potencia máxima aumenta significativamente, pasando de 3:1 [33%] o 2:1 [50%], y logramos más del 70%.”
“Por ejemplo, en aplicaciones de camiones pesados, si se desea mantener una velocidad constante al subir cuestas, se necesita del 70–80% de la potencia máxima. Con una relación de 2:1 se requiere una máquina enorme. Con este nuevo motor eléctrico es posible reducir considerablemente su tamaño y recuperar la inversión realizada en incorporar componentes adicionales”, continúa él.
Hyperdrives en Alemania colabora con la Universidad RWTH Aachen en un proyecto de dos años para desarrollar procesos de producción de conductores huecos en motores con fines de refrigeración.
“El diseño térmico de los motores eléctricos —especialmente si se desea mantener su compacidad y rendimiento— es uno de los desafíos actuales en la producción de movilidad eléctrica”, afirma el profesor Kampker. “Calificación relacionada con la producción de la cadena de procesos del estator en forma de horquilla para el tratamiento de conductores huecos rectangulares destinados a uso en sistemas de tracción.”
Los conductores huecos permiten un enfriamiento directo del motor, mientras que hasta ahora se han utilizado métodos de enfriamiento indirecto. La sección transversal exterior y la cavidad pueden tener diferentes formas, como rectangular, circular u otras. En el caso del enfriamiento directo con la ayuda de conductores huecos, un medio refrigerante fluye a través de ellos y así disipa el calor generado en la parte activa del devanado. “Por lo tanto, los conductores huecos ofrecen un potencial significativo para aumentar la eficiencia y el rendimiento de las máquinas de accionamiento eléctrico”, afirma Till Backes, gerente de proyecto en PEM.
Pruebas al final de la línea
Para las pruebas al final de la línea, se compara la “huella digital” de una máquina conocida como funcional con la máquina producida. Esto abarca el comportamiento completo en términos de ruido, vibración y acústica, así como las fuerzas que actúan sobre el motor.
“Contamos con sensores especializados basados en tecnología piezoeléctrica: fijamos el sensor en el soporte de la placa base, el motor se conecta al sensor y medimos dinámicamente las fuerzas de reacción y el par del motor durante una aceleración de 30 segundos”, dice Alban Hemery, gerente del departamento de Sistemas de Prueba de Motores Eléctricos. “Se necesitan de 1 a 2 minutos para conectar el estator y realizar la prueba. Anteriormente, las máquinas estaban completamente conectadas a una carga y el tiempo de prueba era de unos cinco minutos”.
“El otro elemento es el software y el control. Existe mucha flexibilidad, y las frecuencias de conmutación de los inversores van en aumento, lo que puede afectar negativamente el NVH y la eficiencia, así como la integración en el vehículo. El NVH se vuelve un problema cuando se aumenta la velocidad. Ahora, con arquitecturas centralizadas, el control sobre los inversores puede ser limitado y pasa al sistema informático centralizado.”