
Dünnschicht-Motor-Boost
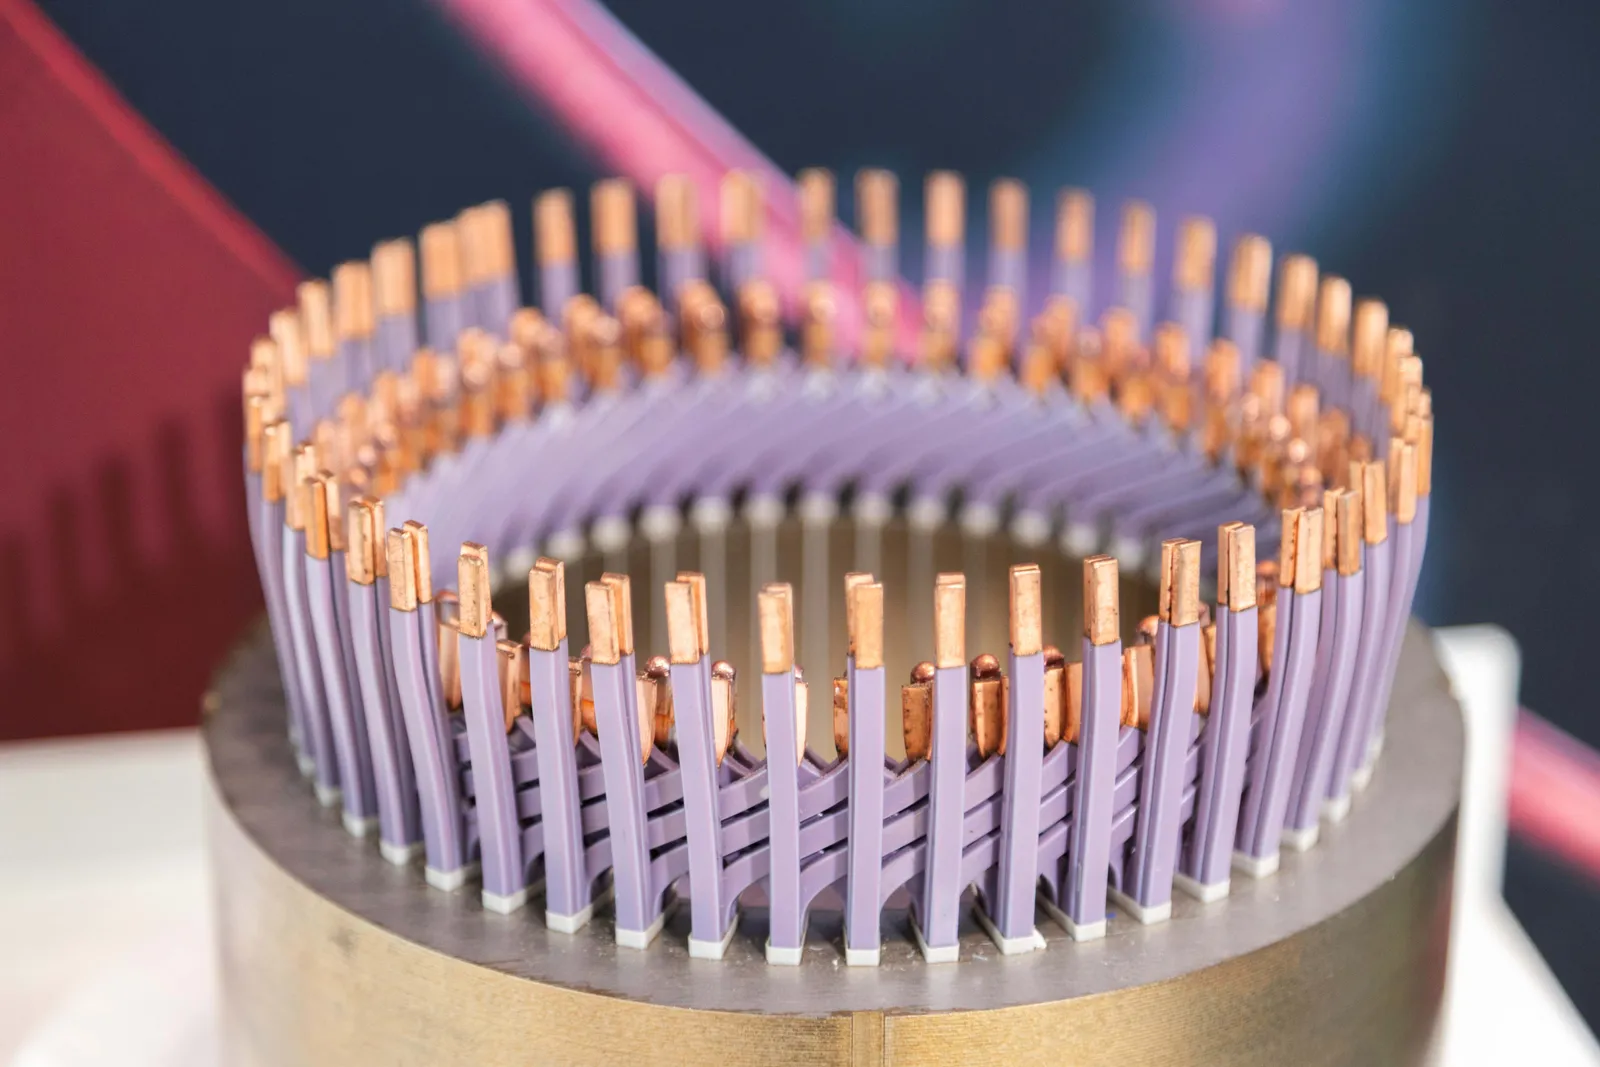
Laut Nick Flaherty ersetzt eine neue Generation von Thermoplasten die Aramidpapiere sowie Emaillebeschichtungen in Motoren.
Dieser fortschrittliche Thermoplast wird mittlerweile mit vorhandener Produktionsausrüstung in einer neuen Motorengeneration eingesetzt und führt durch verbesserte Wärmeverwaltung zu einem geringeren Gewicht sowie höherer Effizienz.
„Zu den Lösungen, die wir auf den Markt gebracht haben, gehören Thermoplaste – PEEK [Polyether-Ether-Keton] und PPSU [Polyphenylsulfon]-Polymere –, die als Folie für Stator sowie als Beschichtung in verschiedenen Qualitäten eingesetzt werden können, um Emaille zu ersetzen“, sagte Luigi Marino, Global Marketing Manager für Elektromotoren bei dem Materialhersteller Syensqo.
„Unsere Materialien ermöglichen es dem Motordesigner, einen dünneren Isolierstoff zu verwenden. Aramidpapiere sind 200 bis 250 μm dick, während unser Material 100 bis 150 μm dick ist. Als Beschichtung für Kabel können wir die Dicke um 20 % verringern, ohne die Isoliereigenschaften zu beeinträchtigen. Dadurch eröffnen sich neue Gestaltungsmöglichkeiten. Je dünner das Material, desto besser ist es für die Designer, da dadurch eine Wärmebarriere für die Kühlung beseitigt wird. Je dünner es also ist, desto besser ist die Kühlung und damit auch die Effizienz. Schon das Sparen einiger Mikrometer bedeutet, dass mehr Kupfer im Stator untergebracht werden kann.“
Studien zeigen, dass die Effizienz um 1–2 Prozentpunkte steigen kann, wodurch Motoren in Gewicht und Kosten um 8–10 % reduziert werden können, ohne die Leistung einzubüßen. Dies wird durch den Einsatz weniger Laminaten und kleinerer Magnete erreicht.
„Ein Teil des Effizienzgewinns resultiert aus der Wärmedämmung durch den Schlitzauskleider. Wir verdoppeln die Wärmeleitfähigkeit, und in den Simulationen ergibt sich der größte Vorteil aus der Verringerung der Dicke.“
„Was eine geringere Dicke ermöglicht, ist die Kombination aus mechanischen und elektrischen Eigenschaften. Unsere Forschungs- und Entwicklungsabteilung arbeitet daran, sicherzustellen, dass die mechanischen Eigenschaften für geringere Dicken geeignet sind, weshalb wir kein Standard-PEEK verwenden. Wir haben spezielle Sorten für Schlitzauskleider und Drahtbeschichtungen mit unterschiedlichen Spezifikationen entwickelt, um ein Gleichgewicht zwischen Dehnbarkeit und Isolierung zu erreichen“, sagte er.
„Ein weiterer Aspekt ist, dass unsere Schutzschichten und Beschichtungen mit vorhandenem Equipment verarbeitet werden können. Wir haben eine Studie mit einem Unternehmen durchgeführt, das Fertigungsanlagen herstellt, und genau diese Anlagen wurden erfolgreich eingesetzt. Es war lediglich notwendig, die Einstellungen der Maschine fein abzustimmen“, sagte er.
Ziel ist es, die Produktionsgeschwindigkeit bei minimalem Ausschuss zu bewahren und dabei Produktivitätsraten zu erreichen, die ähnlich oder sogar besser sind. „Ich kenne keinen Elektromotor, bei dem Aramidpapier funktioniert und unsere Folien grundsätzlich nicht“, sagte er.
Der Herstellungsprozess des Thermoplastikmaterials für die Drahtbeschichtung in Motoren unterscheidet sich erheblich von dem, der zur Herstellung von Isoliermaterialien verwendet wird.
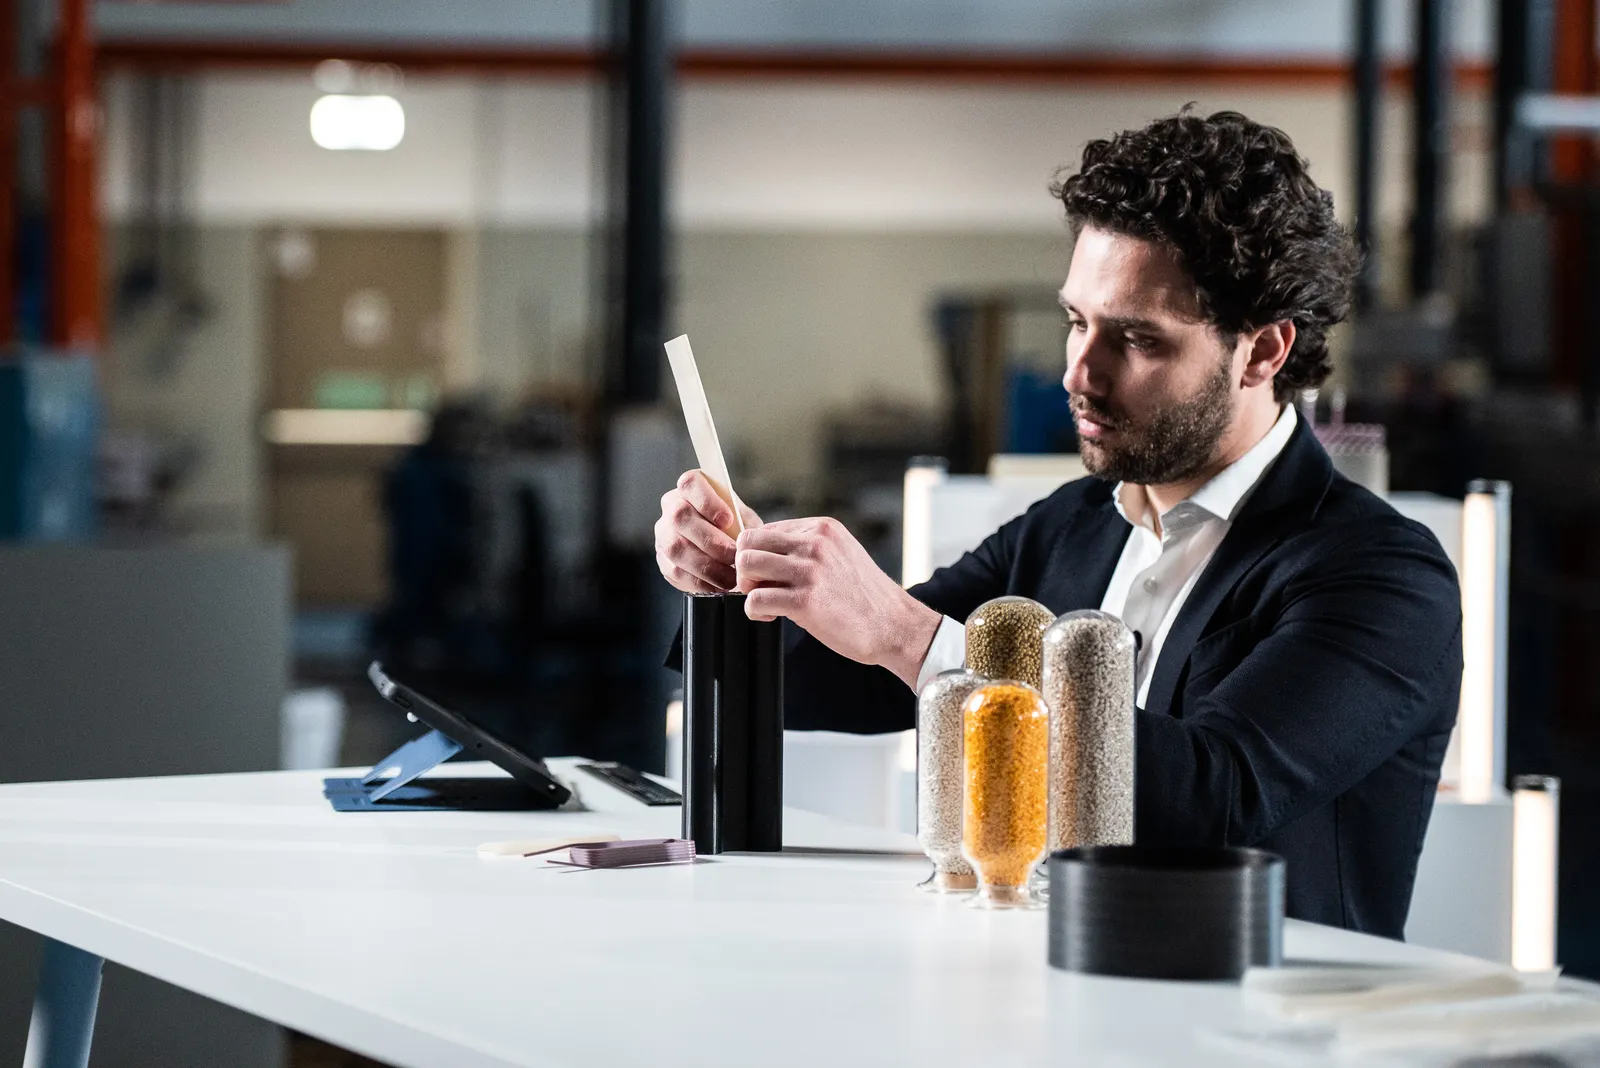
„Für die Isolierung von Drahten verkaufen wir Pellets an Hersteller von Magnetdraht, und diese wiederum verkaufen die isolierten Drähte an OEMs“, sagte er. „Intern verfügen wir über zwei Extrusionslinien für Forschung und Entwicklung, wobei eine davon identisch mit den Linien ist, die die Magnetdrahthersteller verwenden.“
„Wenn Thermoplaste durch Extrusion eingesetzt werden, sind keine Lösungsmittel erforderlich, was den Prozess nachhaltiger und energieeffizienter macht. Die Ausrüstung unterscheidet sich stark von der bei der Emaillierung und ist viel einfacher; es gibt mehrere Lieferanten, darunter auch traditionelle Emaillierunternehmen, die nun in den Bereich der Extrusion wechseln.“
„Die größte Hürde bei der Einführung ist, dass der Entwerfer sie bereits zu Beginn des Entwicklungsprozesses berücksichtigen muss, um den vollen Nutzen zu erzielen. Dennoch haben wir bereits mehrere Fälle gesehen, in denen es einfach war, diese Lösungen in bestehende Designs einzuführen.“
„Wir haben festgestellt, dass 50 μm in einigen Designs ausreichen kann, um die Isolierung zu gewährleisten, doch unter 100 μm wird es schwieriger, den Stator herzustellen. Während Materialien mit einer Dicke von 100 μm praktisch überall verarbeitet werden können, wird unter diesem Schwellenwert die Grenze durch das Design des Elektromotors, die Produktionsausrüstung sowie die Geschwindigkeit und das Volumen bestimmt, das die Maschinen erreichen müssen. In einigen Fällen wäre es vermutlich möglich, auf 50 μm zu gehen, doch das ist bisher noch nicht nachgewiesen. Es handelt sich dabei eher um ein exploratives Gebiet für jedes einzelne Design. Für uns gibt es kein Problem damit, Folien mit einer Dicke von 50 μm oder weniger herzustellen, da wir für andere Anwendungen deutlich geringere Dicken verwenden.“
Luigi Marino begann seine Karriere als Entwicklungsingenieur für Elektromotoren bei Magneti Marelli. Im Laufe des letzten Jahrzehnts bekleidete er verschiedene Positionen entlang der Wertschöpfungskette von Elektromotoren – von OEMs bis hin zu Materiallieferanten. Im Jahr 2022 wechselte Luigi zu Solvay und übernahm die Leitung des globalen Teams für die Entwicklung von Anwendungen für Elektromotoren, wo er die globale Technologiestrategie sowie die Anwendungsentwicklung bei Syensqo leitete. In dieser Rolle führte er ein Team von Ingenieuren, das sich auf die Förderung der Innovationen bei neuen Materialien konzentrierte, das IP-Portfolio verwaltete und fortschrittliche Test- sowie Prototypenentwicklungsmöglichkeiten entwickelte, um Entwicklungs- und Marktchancen in den Bereichen Verkehr, Luftfahrt und Energie zu unterstützen.