
E-Motor-Produktionstechnologie
Drehmomenttechnologie
Nick Flaherty macht sich mit den Herausforderungen der E-Motorproduktion vertraut
Die Herstellung eines Antriebsstrangs für Elektrofahrzeuge mit einem Permanentmagnetsynchrongenerator oder einem Asynchronmotor erfordert die Kombination präziser Metallurgie, hochgeschwindiger Automatisierung sowie strenger thermischer und elektrischer Trennung. Die Optimierung dieses Prozesses bedeutet ein Gleichgewicht zwischen der Maximierung der Leistungsdichte, der Sicherstellung der Reduzierung von Geräuschen, Vibrationen und Unruhen (NVH) sowie der Aufrechterhaltung der strukturellen Integrität unter extremen Zentrifugalkräften.
Elektromotoren werden immer kleiner und laufen immer schneller, was sowohl den Herstellungsprozess als auch die Kühlung unter zunehmendem Druck setzt.
„Designs, die sich auf elektrisch angeregte Synchrongeneratoren [EESM] konzentrieren, um den Einsatz seltener Erden zu vermeiden, nähern sich in ihrer Effizienz bereits der von Permanentmagneten erreichten Leistung an“, sagt Gerhard Meister, Gruppenvizepräsident der Electrification Business Unit bei AVL.
„Eine Drehzahl von 30.000 Umdrehungen pro Minute ermöglicht es, einen 120 kW starken Elektromotor auf die Größe einer Getränkedose zu verkleinern – eine Bierkiste könnte solch einen nur 30 kg schweren Motor aufnehmen. Deshalb betrachten wir auch die Kosten: Wir haben einen Elektroantriebsstrang entwickelt, bei dem derselbe Stator mit Industriemotoren, EESM-Motoren oder Permanentmagneten sowie derselben Elektronik verwendet werden kann.“
„Es gibt ein Abwägen hinsichtlich der Materialien – sei es die Magnete oder das Kupfer – und die Vorteile durch die Verkleinerung übersteigen bei weitem die Investitionskosten in die Fertigung.“
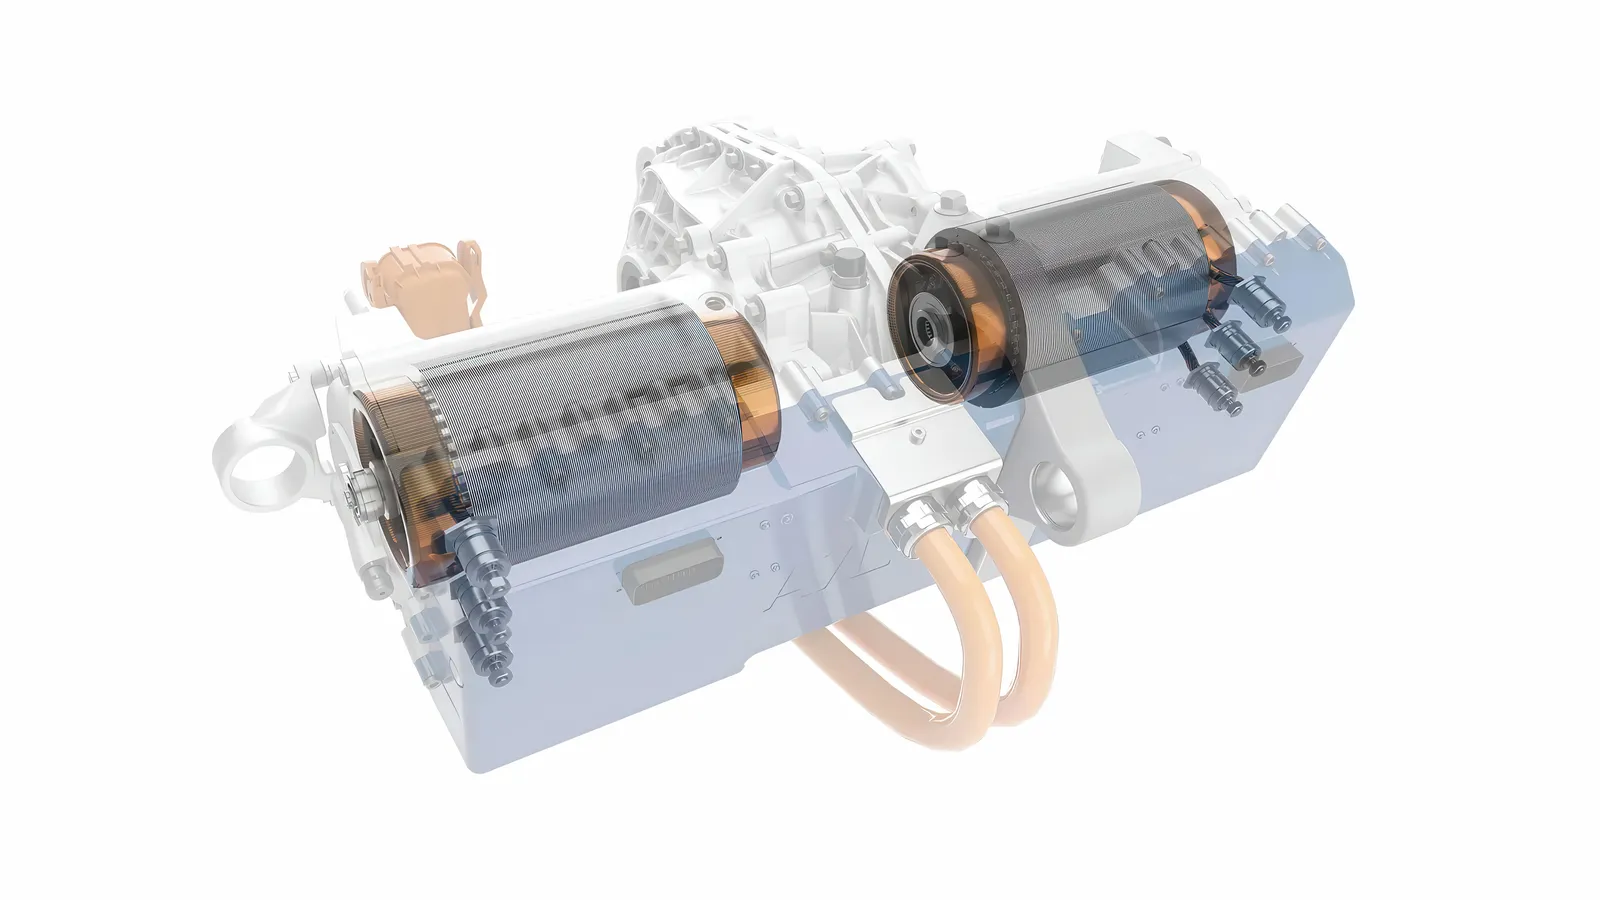
Die Toleranzen der Lager sind eng, doch die Senkung der Materialkosten überwiegt die zusätzlichen Produktionskosten“, so er.
Der Produktionsablauf ist im Großen und Ganzen in drei Kernphasen unterteilt: Herstellung des Stators, Montage des Rotors und endgültige Integration.
Herstellung des Stators und Haarnadelwicklung
Der Statorkern besteht aus ultradünnen (in der Regel) elektrischem Stahllamellen, die mit einer isolierenden Oxidschicht überzogen sind, um Wirbelstromverluste zu minimieren. Diese Bleche werden schrittweise gestanzt und mithilfe von Verbindetechniken oder Schweißverfahren übereinander gestapelt, um den Statorkern zu bilden.
Moderne Hersteller von Elektrofahrzeugen bevorzugen aufgrund des besseren Füllfaktors der Spalten – der oft über 70 % liegt, im Vergleich zu 45 % bei runden Drähten – die Haarnadelwindungstechnologie gegenüber der herkömmlichen kontinuierlichen Drahtwindung. Weitere Details zu Haarnadelwindungen finden Sie auf Seite 32 dieser Ausgabe.
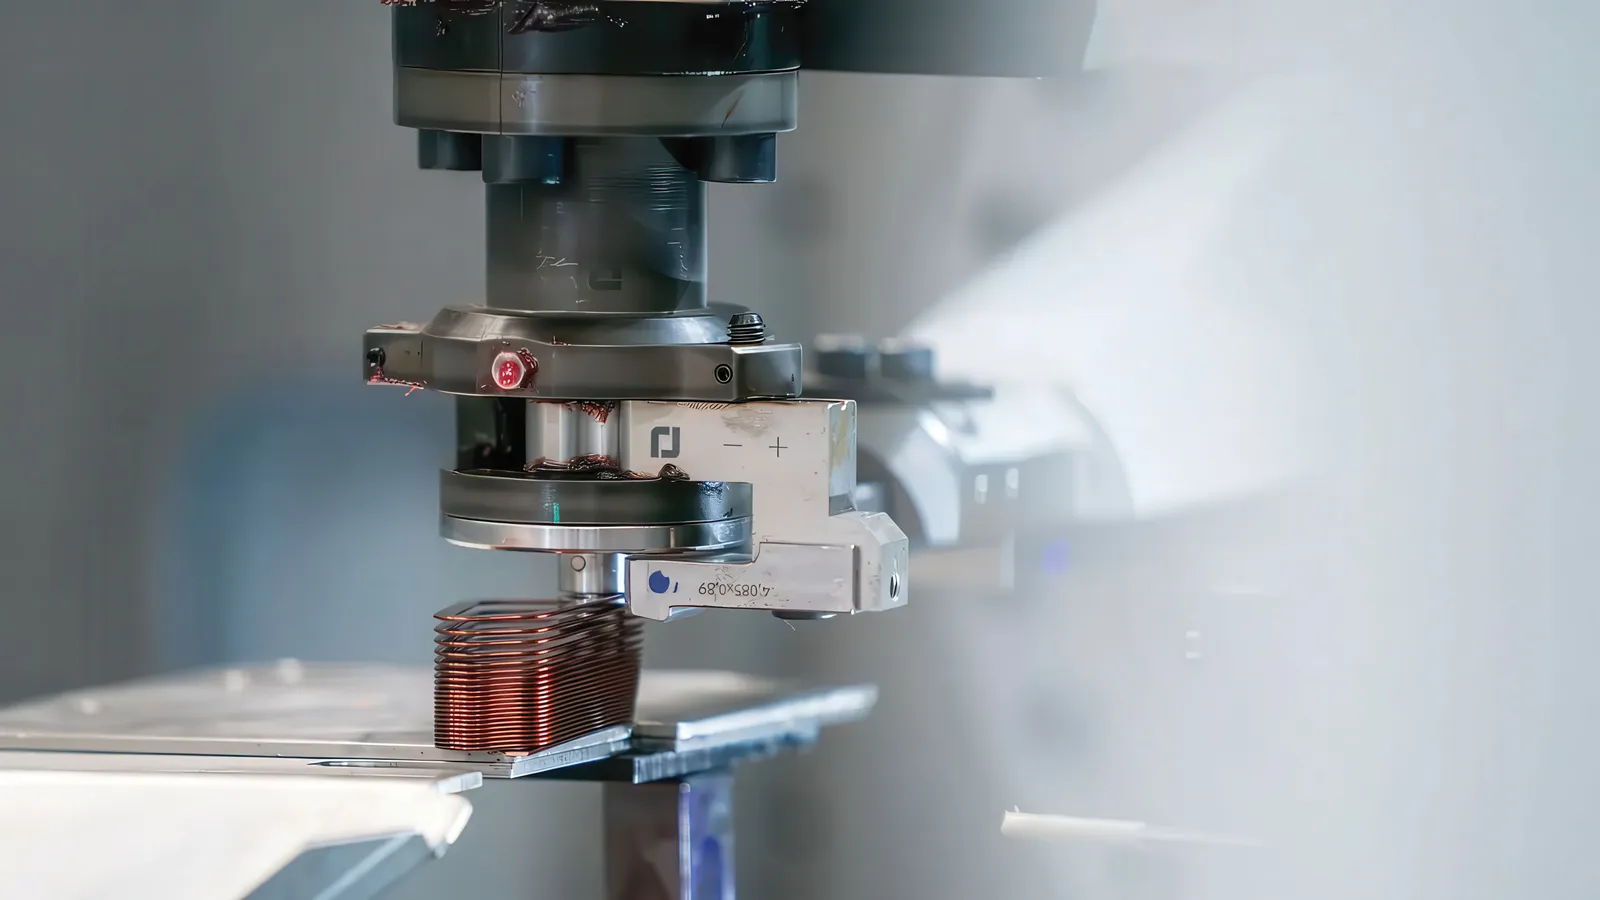
Während des Formvorgangs werden feste, rechteckige Kupferdrähte an den Spitzen ihrer Emailleisolation beraubt, mit CNC präzise in eine „U“-Form oder Haarnadelform gebogen und anschließend automatisch in die ausgekleideten Statorspalten eingelegt.
Die offenen Enden der Haarnadeln werden mechanisch verdreht, um die richtige Phasenstruktur zu erzeugen. Laserbeschweißung – in der Regel mit einem hochleistungsstarken Faseroptiklaser – verschweißt die Spitzen mit CNC-Präzision und gewährleistet eine strenge Kontrolle der Wärmebeeinflusstzone, um die umliegende Emaille zu schützen.
Stahl
„Je nach Motordesign gelten unterschiedliche Anforderungen an das verwendete Elektrostahl“, so Roman Sonnleitner, Produktmanager für Elektrostahl bei der voestalpine Steel Division, und Ronald Fluch, Leitingenieur beim voestalpine New Business Incubator.
Wesentliche Komponenten eines Elektromotors sind die aus Elektrostahl-Lamellen bestehenden Schichten im Stator und Rotor. Diese werden aus übereinandergelegten Elektrostahl-Lamellen hergestellt, wobei die magnetischen und mechanischen Eigenschaften des Materials von entscheidender Bedeutung sind.
Durch Verringerung der Dicke werden bei hohen Frequenzen die Wirbelstromverluste minimiert. Ebenso wichtig ist es, die elektrische Leitfähigkeit durch Hinzufügen von Elementen wie Silizium oder Aluminium zu verringern, was ebenfalls die Wirbelstromverluste senkt. Dadurch steigt die Effizienz des Motors. Dies wiederum bedeutet einen geringeren Energieverbrauch und somit eine größere Reichweite bei derselben Akkukapazität. Die für Antriebsmotoren in der Elektromobilität verwendeten Blechstärken liegen im Allgemeinen bei ≤0,35 mm, am häufigsten bei ≤0,3 mm.
Gleichzeitig ist die Verstärkung des Magnetfeldes eine zentrale Funktion des verwendeten Elektrostahls. Zu den magnetischen Parametern für diese Verstärkung gehören die Permeabilität und die Polarisation, die durch eine optimale Kornorientierung sowie Anpassung der Legierungselemente verbessert werden können. Allerdings ist ein übermäßig hoher Legierungsgehalt nicht optimal, um eine maximale Flussdichte zu erzielen.
Eine weitere wesentliche Eigenschaft von Elektrostahl ist seine Festigkeit. Diese kann ebenfalls durch Erhöhung des Legierungsgehalts sowie durch Anpassung der Endglühparameter beeinflusst werden.
Allerdings sollte beachtet werden, dass ein hoher Legierungsgehalt die Fertigbarkeit des Elektrostahls erschwert, insbesondere seine Kaltwalzbarkeit. Aus diesem Grund enthalten die üblicherweise verwendeten Elektrostahlsorten in der Regel einen maximalen Siliziumgehalt von 3,5 Gewichtsprozenten.
Neben magnetischen und mechanischen Eigenschaften spielen bei der Auswahl des zu verwendenden Elektrostahls auch weitere technische Faktoren eine Rolle: Ein entscheidender Faktor ist die Verarbeitbarkeit des Elektrostahls zu gestanzten Teilen und anschließend zu Bündeln. Zu den weiteren Einflussfaktoren gehören die Gleichmäßigkeit des Materials und seiner geometrischen Eigenschaften sowie eine optimale Oberflächenqualität.
Dicke des Endprodukts wird durch Walzen bei Kaltwalzverfahren in mehreren aufeinanderfolgenden Walzvorgängen erreicht. Ziel ist eine sehr gleichmäßige Dicke der fertigen Elektrostahlstreifen über die gesamte Streifenlänge, die in der Regel gut innerhalb der vorgegebenen Standardgrenzen liegt. Die gleichmäßige Dicke ermöglicht es dem Kunden, die Stapel effizient herzustellen, da die erforderliche Stapelhöhe stets mit einer nahezu konstanten Anzahl an Lagen erreicht werden kann.
Die strengen geometrischen Toleranzen, die für Motorkomponenten erforderlich sind, bedeuten, dass neben der Gleichmäßigkeit entlang der Streifenlänge auch die Dicke über die Breite des Streifens von entscheidender Bedeutung ist. Nur eine gleichmäßige Dicke über die Streifenbreite ermöglicht die Herstellung von Rotoren und Statorn, die aus den einzelnen, gestapelten Lagen möglichst geometrisch perfekt sind.
Zur Minimierung von Wirbelströmen im Stapel muss eine Ischierschicht auf das Elektrostahl aufgetragen werden. Diese isoliert die einzelnen Lagen im Stapel voneinander elektrisch. Diese Ischierschicht muss außerdem für nachfolgende Verbindungsprozesse geeignet sein oder eine entscheidende Rolle in diesen spielen.
Es wird grundsätzlich zwischen Prozessen unterschieden, die in den Stanzvorgang integriert sind (Verzahnen, Flächen- oder Punktkleben), und solchen, die nach dem Stanzvorgang durchgeführt werden (Schweißen, Klammern, herkömmliches Kleben). Die Verbindungsmethode wird in Abhängigkeit von der konkreten Anwendung, dem Design des Elektromotors sowie wirtschaftlichen Überlegungen ausgewählt.
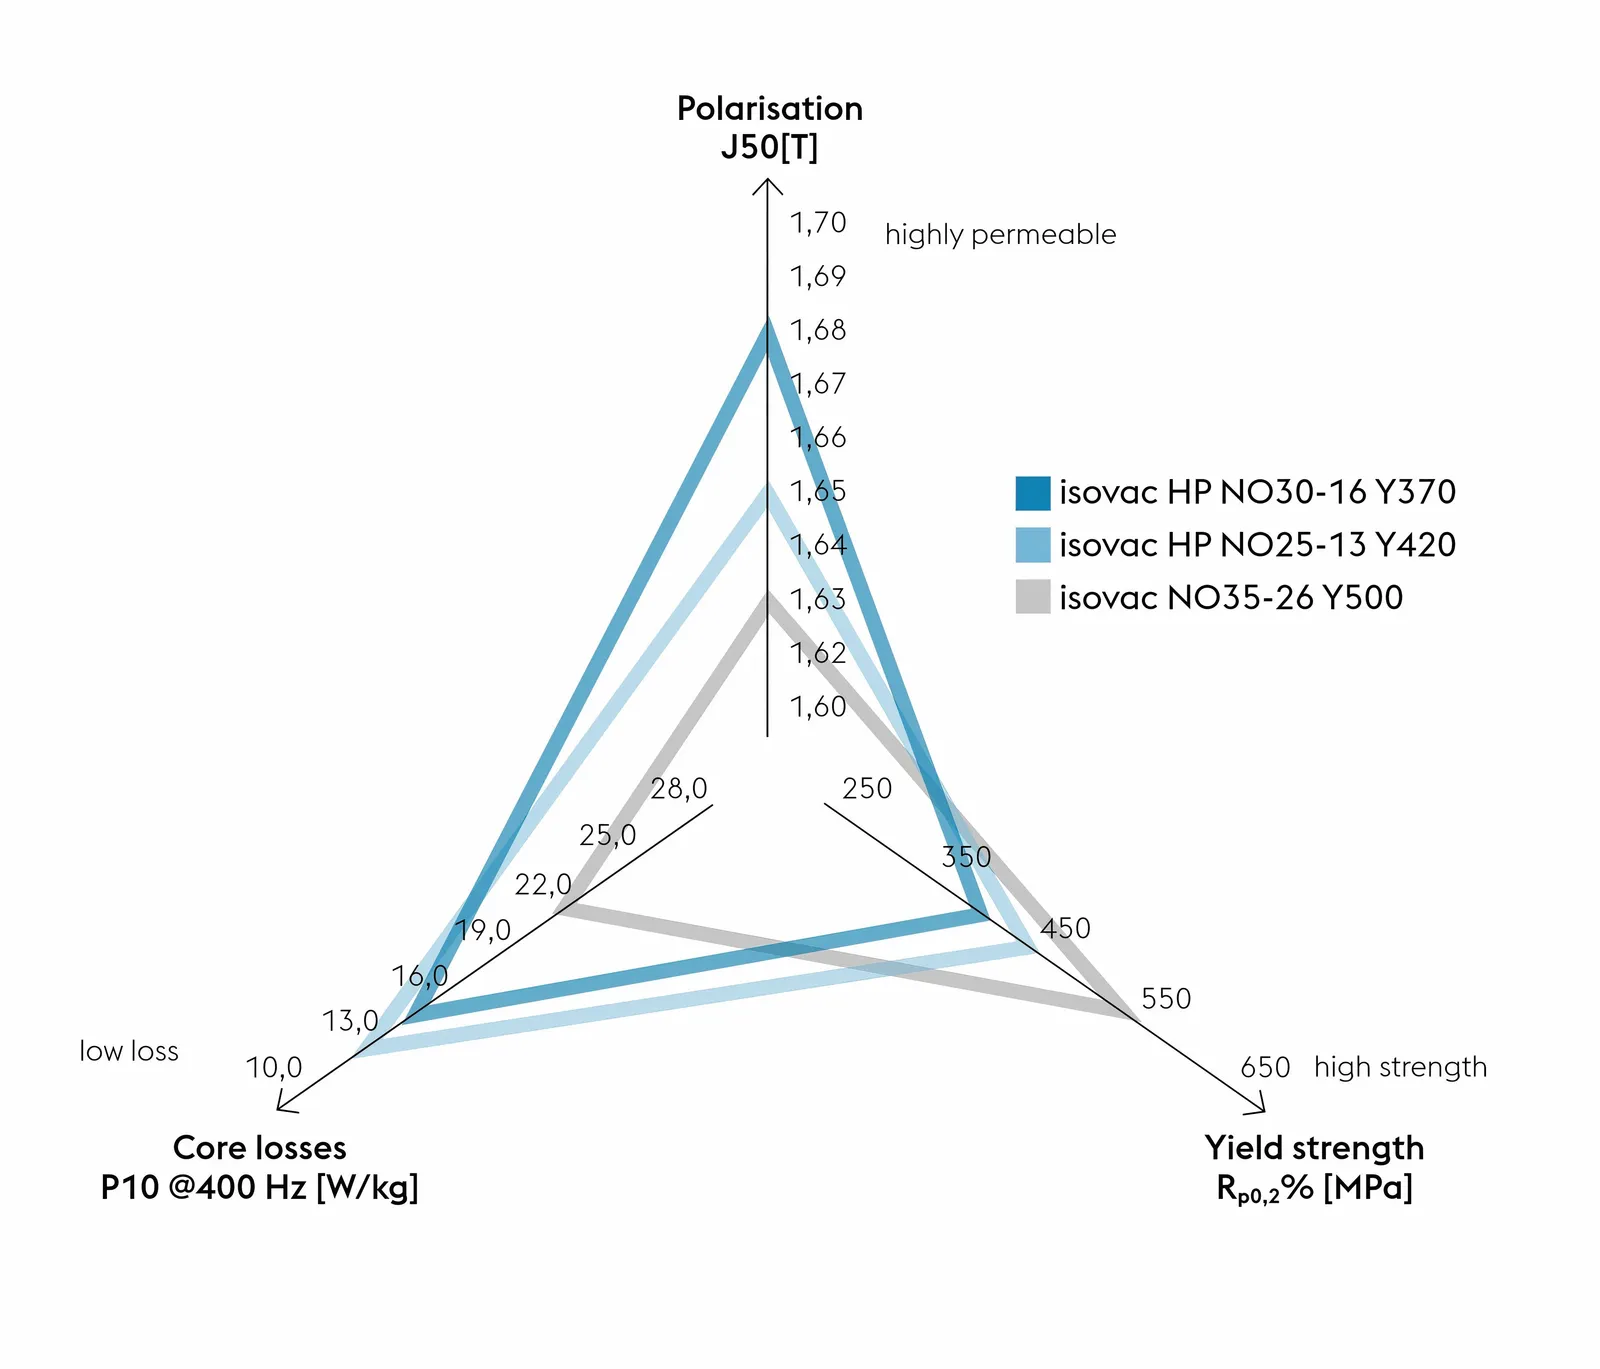
voestalpine hat eine breite Palette neuer Gütegrade für Elektrostahl entwickelt und auf den Markt gebracht. Neben magnetischen und mechanischen Eigenschaften wird im Entwicklungsprozess auch der entscheidende Faktor der Verarbeitbarkeit berücksichtigt.
In Hochgeschwindigkeitsmaschinen wird im Stator Elektrostahl mit geringen Verlusten bei hohen Frequenzen verwendet. Der schnell rotierende Rotor erfordert eine hohe Festigkeit, um die Luftspalte zwischen Rotor und Stator so klein wie möglich zu halten sowie eventuell verwendete Permanentmagnete möglichst weit nach außen im Rotor zu platzieren.
Zur optimalen Konstruktion von Rotor und Stator sollten idealerweise zwei verschiedene Gütegrade von Elektrostahl mit auf die jeweilige Komponente abgestimmten Eigenschaften eingesetzt werden.
Zur Erreichung einer optimalen Materialausnutzung im Stator ist es möglich, diesen in Segmente zu unterteilen; dies erfordert jedoch einen komplexen Fertigungsprozess. Alternativ wird die Verwendung von elektrischem Stahl empfohlen, der nach dem Erhitzen eine hohe Festigkeit aufweist, zusammen mit guter Polarisation und mäßigen Verlusten.
Elektrischer Stahl, der nach dem Erhitzen weiterverarbeitet werden kann, eignet sich ebenfalls für den Einsatz im Stator – insbesondere dann, wenn nach dem Stanzenprozess eine Wärmebehandlung der Statorlaminaten durchgeführt wird. Diese Wärmebehandlung führt zu optimalen magnetischen Eigenschaften und beseitigt zudem alle während des Stanzenprozesses im Material entstandenen Spannungen und Deformationen.
Eine interessante Alternative besteht darin, auf Sorten mit hoher Polarisation zu setzen. Dadurch kann derselbe Drehmoment mit einem geringeren Magnetfeld erzielt werden, wodurch die Leitverluste in den Kupferwicklungen verringert werden.
Zur Herstellung von Punktkontakten zur Verbindung von Stahllagen hat voestalpine eine feuchte Prägung in einem Isolierlack für Elektrostahl (Typ C5) entwickelt. Dieser wird direkt nach dem Isoliervorgang mit einem strukturierten Rollen aufgetragen. Die texturierte und funktionale Oberflächenmodifikation verhindert das Auslaufen des Klebstoffs und gewährleistet einen kontrollierten Fluss, wodurch ein homogeneres Bruchmuster entsteht und die Klebekraft erheblich verbessert wird.
Selbst der beste Elektrostahl sowie das Kupfer in den Spulen verursachen während des Motorbetriebs eine Erwärmung des Rotors und Stators, die durch Kühlsysteme abgeleitet werden muss.
Ein zentrales Element zur Kühlung ist die Optimierung der Selbstverklebungstechnologie (Backlack). Der von voestalpine entwickelte toptyte Backlack-Prozess ist ein dynamischer Prozess, der durch gezielte Steuerung von Temperatur, Zeit und Druck optimiert wird. Dadurch erfolgt eine vollständige Oberflächenverklebung, während gleichzeitig effektiv verhindert wird, dass der Backlack herausgedrückt wird – was zu einer erhöhten Prozessstabilität führt.
Der heiße Prägedruck-Backlack-Prozess ist insbesondere für Rotoranwendungen mit direkter magnetischer Kühlung relevant, bei denen minimale Dichtbreiten erforderlich sind.
Isolierung
Die Isolierung der verschiedenen Teile des Motors – von den Haarnadeln bis zum Magnetdraht – ist von entscheidender Bedeutung.
Slot-Liner-Folien wie Ajedium von Sysenqo werden verwendet, um die Stator-Slots zu isolieren und ersetzen dabei herkömmliche Papier- sowie Polyimid-Laminaten. Dieses Polyphenylsulfon-Material weist eine hohe Wärmebeständigkeit bis zu 180 °C sowie einen Glasübergang bei über 230 °C auf, wodurch eine dünnere Isolierung möglich ist, die Wärmeleitfähigkeit verbessert wird und mehr Kupfer zum Einsatz kommen kann, um die Gesamteffizienz des Motors zu steigern.
Zur Isolierung der Magnetdrähte wird ein Polyetheretherketon-Material wie KetaSpire verwendet, um die Magnetdrähte zu überziehen und so bessere elektrische, thermische sowie mechanische Eigenschaften zu gewährleisten, die für Hochspannungs-Motoren (800 V+) erforderlich sind.
Hochleistungs-Polymere wie Torlon PAI, Amodel PPA und Ryton PPS werden in Stator-Endkappen, Rotorteile sowie Antriebswellenlager gegossen, um aggressiven Flüssigkeiten und extremen Temperaturen standzuhalten.
Die Prozesskette zeichnet sich durch auf Werkzeuge angewiesene Fertigungsschritte aus, die nur mit großem Aufwand und hohen Kosten an unterschiedliche Designmerkmale angepasst werden können.
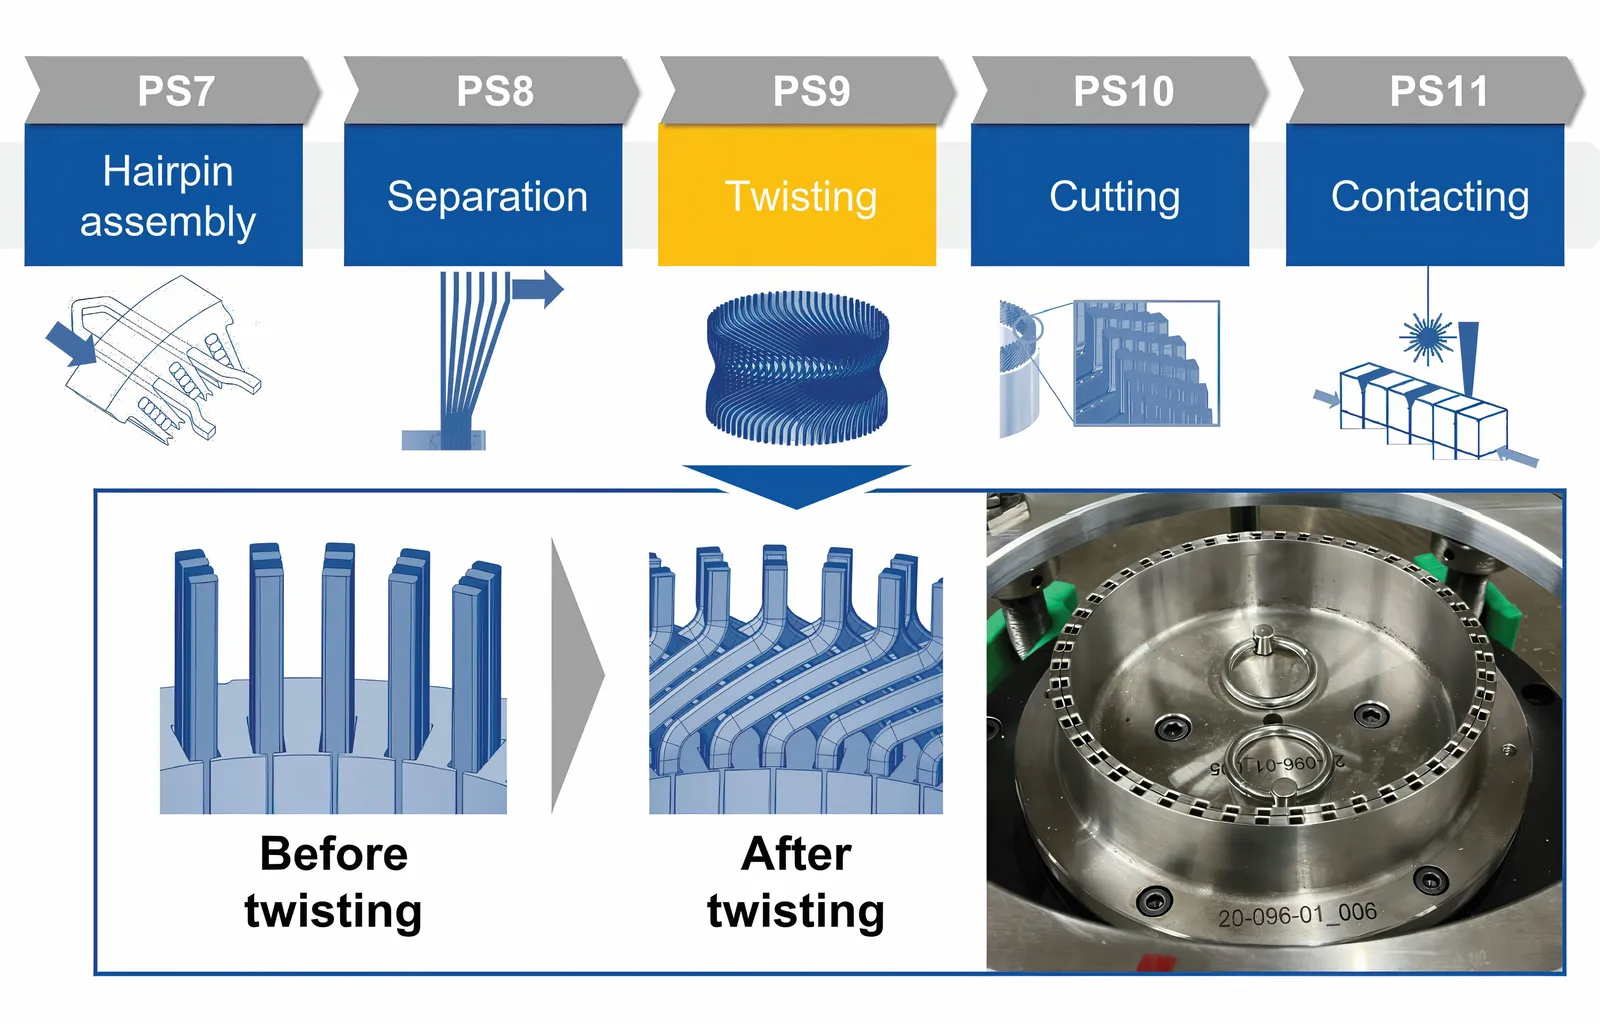
Einer der Hauptkostentreiber ist der Drehvorgang bei der Herstellung von Haarnadelstatorn für Elektromotoren. Dies erfordert spezielle Werkzeuge, die hohe Anforderungen an Toleranzen, Genauigkeit und Festigkeit haben. Die entsprechenden Investitionen für ein Werkzeugset liegen daher im Bereich von 100.000 bis 200.000 Euro, was insbesondere im Bereich der Prototypenentwicklung eine erhebliche Hürde in Bezug auf Flexibilität darstellt.
Die Fertigungswerkzeuge zur Herstellung von immer komplexeren Haarnadeln stehen vor erheblichen Herausforderungen. Die Haarnadeln können komplexe Formen haben, und einige sind sogar hohl – was bedeutet, dass die Werkzeuge, mit denen die Drähte in die richtige Form für den Motor gebracht werden, ebenfalls komplex sind.
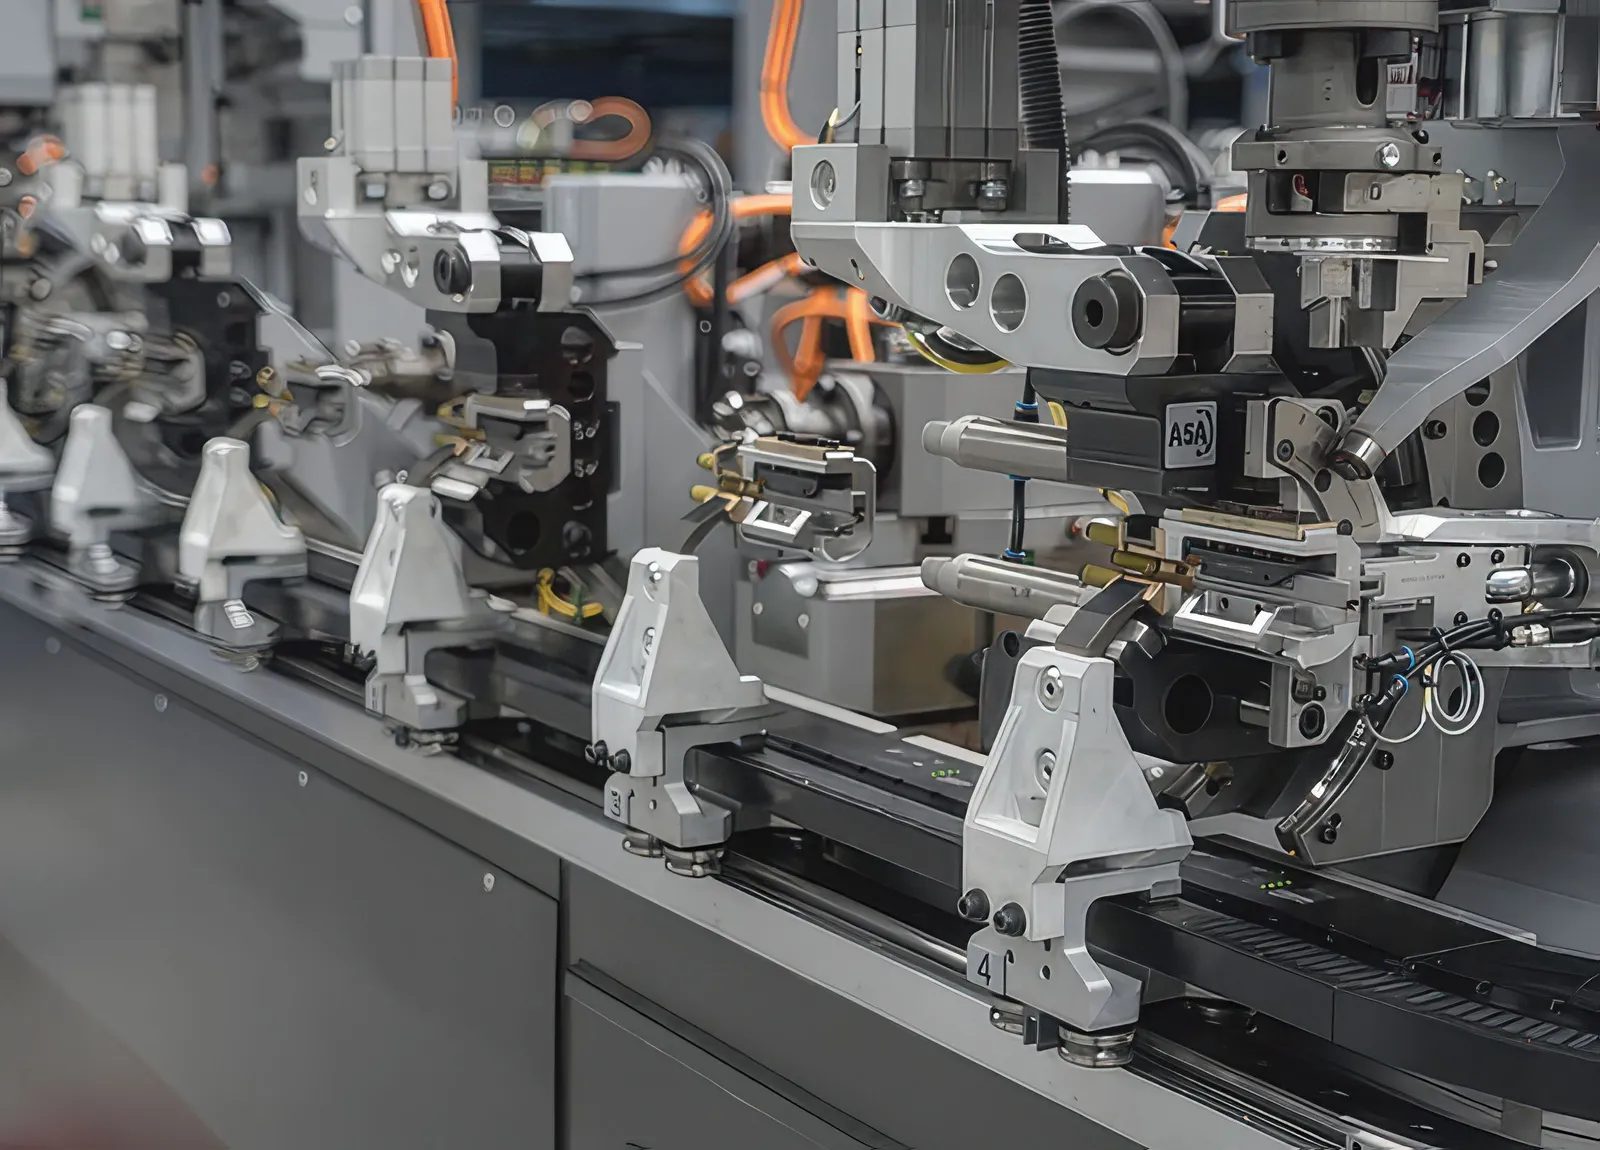
Systeme wie SpeedFormer von Wafios können verschiedene Schritte des Fertigungsprozesses unterstützen und unterschiedliche Statortypen in derselben Linie verarbeiten. Die Werkzeuge haben sich von Rohrbiegesystemen mit 170 CNC-Achsen weiterentwickelt, die sich selbst justieren, die Drähte versorgen und keinen Werkzeugwechsel bei drei verschiedenen Drähten benötigen; zudem können sie die Drähte in 60 Sekunden wechseln, während die Drahtführungen automatisch umgeschaltet werden.
Das grafische Programmiersystem ermöglicht eine automatische Korrektur der geometrischen Eigenschaften der Haarnadeln, während das Ziel der nächsten Generation von Werkzeugen eine vollautomatische Korrektur und Einrichtung bereits ab der Konstruktionsphase ist.
„Das Glätten des Drahtes ist ebenfalls wichtig. Da jeder Drahtspulen unterschiedlich sind, muss der Draht jedes Mal auf der Biegemaschine glattgezogen werden. Wir verfügen über KI-Tools, die das Glätten mit Servomotoren vereinfachen“, sagt Martin Bauer, Leiter der E-Mobilitätsabteilung bei Wafios. „Es kann bis zu zwei Stunden dauern, den Draht mit einem erfahrenen Bediener zu glätten. Ein Drittel der Produktionszeit kann bereits für das Biegen, Schneiden und Schweißen verwendet werden.“
Zur Bewältigung des Kostenproblems entwickelte das gemeinsame Projekt variTwist der Abteilung für Produktionsingenieurwesen von E-Mobility Components (PEM) der RWTH Aachen University zusammen mit dem in Berlin ansässigen Industriepartner Röscher ein flexibles Werkzeugsystem zum Verdrehen flacher Kupferleiter. Das System ist an die verschiedenen Antriebsvarianten in der Herstellung von Haarnadelstatorn anpassbar und bietet somit den Vorteil einer erheblichen Reduzierung der Werkzeugkosten sowie der Lieferzeiten, insbesondere bei Prototypen- und Kleinserienproduktion.
„Der Drehvorgang ist ein besonderer Kostenfaktor bei der Herstellung von Haarnadelstatorn für Elektromotoren“, sagt Prof. Achim Kampker, Leiter von PEM. „Insbesondere in der Prototypen- und Vorserienphase übersteigen die Kosten für Maschinen und Werkzeuge um ein Vielfaches die des Produkts selbst und stellen somit eine erhebliche Hürde hinsichtlich der Flexibilität dar.“ Die in dem Projekt variTwist von PEM entwickelte Prozessstation ermöglicht eine kostengünstige Umsetzung eines flexiblen Drehvorgangs mit Werkzeugkosten von weniger als 1000 Euro.
Der fertige Stator wird durch Tröpfelung oder Vakuumdruckimpregnierung mit einem hochwertigen Harz behandelt, um Luftlücken zu beseitigen und dadurch die Dielektrizitätsstärke sowie die Wärmeleitfähigkeit zu verbessern.
Bei einem Innenpermanentmagnetmotor folgt das Rotorkern eine ähnliche Laminierungsverfahren, weist jedoch erhebliche mechanische und magnetische Komplexitäten auf.
Der gesamte Rotor wird in eine Hochenergie-Magnetisierungsanlage eingebracht, in der massive elektromagnetische Impulse die Magnetdomänen der Nd-Fe-B-Einlagen dauerhaft ausrichten.
Der Rotorstapel wird mithilfe von thermischem Schrumpfen auf den Rotorschaft aufgesetzt (durch Erwärmen des Kerns und Abkühlen des Schaufels mittels flüssigem Stickstoff). Da Antriebsmotoren mit 16.000 bis 20.000 Umdrehungen pro Minute arbeiten, wird die Konstruktion dynamisch ausgeglichen. Material wird präzise abgetragen oder Ausgleichsgewichte hinzugefügt, um das verbleibende Ungleichgewicht auf den Standard ISO G1.0 (ISO 21940-11) oder besser zu reduzieren und so hocheffektive Harmonischen sowie Lagerverschleiß zu vermeiden.
„Ein weiterer notwendiger Faktor ist eine gute Simulation, um die Herstelltoleranzen hinsichtlich Langlebigkeit und NVH zu berücksichtigen, damit das System hergestellt werden kann. Bei Hochgeschwindigkeitskonzepten liegt 30.000 Umdrehungen pro Minute im optimalen Bereich. Geschwindigkeiten darunter erhöhen den Materialverbrauch, während höhere Geschwindigkeiten unkonventionelle Lager sowie Kohlenstoffschichten an der Außenseite des Rotors erfordern, was die Produktkosten steigert“, sagt Meister bei AVL.
„Die Fertigungsprozesse sind größtenteils identisch“, fährt er fort. „Ein Unterschied zum Hochgeschwindigkeitskonzept mit Permanentmagneten besteht darin, dass diese in Blechteile eingefügt werden. Die Magnete sind ziemlich weich, wodurch es zu einer gewissen Setzung kommen kann. Dafür muss der Rotor auf volle Geschwindigkeit gedreht werden, um die Setzung auszugleichen, anschließend folgt ein weiterer Schritt zur Ausbalancierung – was eine zusätzliche Prozessstufe darstellen kann. Es hängt von der Zusammensetzung der Magnete sowie vom verwendeten Verdrehungsmechanismus ab. Wir veröffentlichten das Konzept für diese Hochgeschwindigkeitssysteme im Jahr 2019, und es dauerte sechs Jahre, bis die Systeme nach Optimierungen auf den Markt kamen.“
Das Gewicht des Motors ist zu einem entscheidenden Problem geworden.
„Vor nur ein paar Jahren sahen wir auf dem Markt viele große, schwere Fahrzeuge, und jetzt wissen wir, dass das Gewicht des Fahrzeugs Auswirkungen auf die Kosten, den Umweltaufwand bei der Herstellung sowie den Komfort hat. Das betrifft weniger die Effizienz – bei der hilft die regenerative Energiegewinnung –, aber es gibt zunehmend höhere Steuern auf die Fahrzeugmasse.“
Axialmotoren
Die aktuellen Axialflussmaschinen (AFMs) sind nahezu ausschließlich von Seltenearthemagneten abhängig. Um den Einsatz dieser kostspieligen und zunehmend knappen Ressourcen zu vermeiden, gilt die radiale Fluss-Synchrone-Reluktanzmaschine (RF-SynRM) im Allgemeinen als nachhaltige, robuste und überlastfähige Alternative – auch wenn sie in Bezug auf Platzbedarf und Drehmomentdichte Kompromisse mit sich bringt. Das NAFTech-Projekt an der Universität Aachen in Deutschland arbeitet an einer Axialfluss-Synchrone-Reluktanzmaschine (AF-SynRM), die die Vorteile einer AFM und einer RF-SynRM kombiniert.
„Axialflussmaschinen zeichnen sich derzeit durch relativ geringe Produktionsmengen, noch nicht vollständig entwickelte Fertigungsverfahren sowie besondere Anforderungen hinsichtlich Toleranzen und Konstruktionsprozessen aus“, sagt Prof. Kampker.
Ein AF-SynRM ermöglicht stabile Produktionskosten und verringert die Abhängigkeit von schwankenden Preisen, wie sie bei Seltenerde-Magneten üblich sind. „Ein magnetloser Motor senkt in der Regel auch die Materialkosten um bis zu 50 Prozent, was die Wettbewerbsfähigkeit von KMU stärken und die Markteintrittsbarrieren senken kann“, sagt Prof. Kampker.
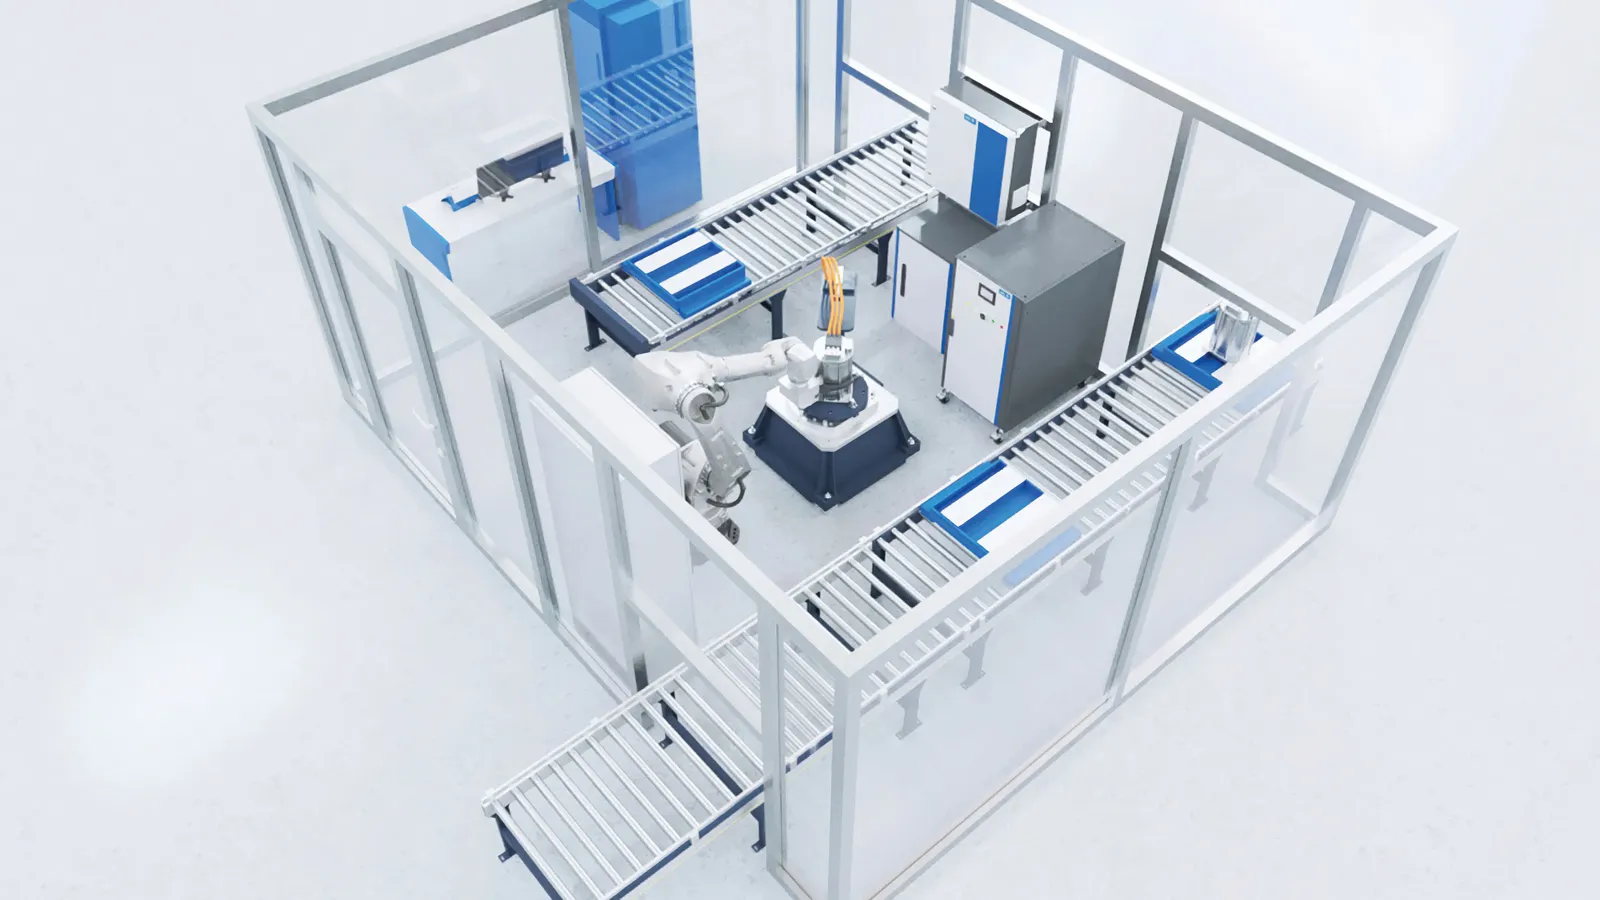
Der britische Hersteller von axialen Motoren YASA, seit 2021 Teil von Mercedes-Benz, hat seine gesamte Produktion in Oxfordshire, Großbritannien, unter einem Dach zusammengefasst. Dadurch entsteht ein nahtloses Fertigungsumfeld mit mehr Automatisierung für die komplexen Produktionsprozesse.
Die Linien umfassen vier neu konstruierte Fertigungseinheiten für Spulen und Stäbe mit hochmodernen CNC-Verfahren zur Spulenaufwicklung, Montage und Impregnierung, neuen Laserverfahren zum Entfernen von Beschichtungen und Löten, einer höheren Präzision bei der Rotorenbalancierung, neuen Öfen mit hoher Kapazität, Laser-Schweißverfahren für Stator sowie eine umfassende Qualitätskontrolle der Statorn, die dimensionale, elektrische Prüfungen sowie Lecktests umfasst.
Diese Erweiterungen steigern die Fähigkeit von YASA, komplette Motorensätze herzustellen, verbessern dabei die Wiederholgenauigkeit und Zuverlässigkeit und schaffen durch Beseitigung von Engpässen in der Komponentenzulieferkette mehr Flexibilität.
Kühlung
Die Elemente zur Kühlung der Motoren, um eine stabile thermische Umgebung zu gewährleisten, stellen eine große Herausforderung für den Produktionsprozess dar. Wärmeverluste während des Betriebs führen dazu, dass die Temperatur im Inneren des Elektromotors ansteigt, was aufgrund temperaturabhängiger Materialeigenschaften die Leistung der Maschine verringert. Zudem wird die Leistung oft für einen bestimmten Zeitraum absichtlich reduziert, um die Komponenten zu schützen.
„Wir verwenden eine direkte Ölkühlung. Eine Methode besteht darin, einen Kohlenstofffaserrohr in den Luftspalt einzubauen, sodass der Stator abgedichtet wird und Öl in die Wicklungsspalten fließen kann. Dieses Rohr muss sehr dünn sein, andernfalls erhöht sich der Luftspalt“, sagt Meister bei AVL.
„Ein neues Patent, das wir beantragt haben, beinhaltet den Entfall des Kohlenstofffaserrohrs sowie die direkte Abdeckung der Stator-Slots, sodass die Luftspalte unverändert bleibt. Es handelt sich dabei um einen zusätzlichen FertigungsSchritt, doch dadurch steigt die Dauerleistung. Das Verhältnis von Dauerleistung zu Spitzenleistung erhöht sich deutlich von 3:1 [33 %] oder 2:1 [50 %] auf über 70 %.“
„Beispielsweise bei Nutzfahrzeugen benötigt man für das Beibehalten einer konstanten Geschwindigkeit im Bergauffahrbetrieb 70–80 % der Spitzenleistung. Bei einem Verhältnis von 2:1 wäre ein sehr großer Motor erforderlich. Mit diesem neuen Elektromotor lässt sich die Größe erheblich verringern, und man kann die Kosten für zusätzliche Komponenten wieder hereinholen“, fährt er fort.
Hyperdrives in Deutschland arbeitet gemeinsam mit der RWTH Aachen an einem zweijährigen Projekt zur Entwicklung von Verfahren zur Herstellung von hohlen Leitern in Motoren zum Kühlen.
„Die thermische Konzeption von Elektromotoren – insbesondere wenn ihre Kompaktheit und Leistung erhalten bleiben sollen – ist eine der aktuellen Herausforderungen in der Produktion von elektrischer Mobilität“, sagt Prof. Kampker. „Herstellungsbezogene Qualifizierung der Prozesskette für den Haarnadelstator bei der Verarbeitung von rechteckig-holzernen Leitern für den Einsatz in Antriebsanlagen.“
Hohle Leiter ermöglichen eine direkte Kühlung des Motors, während bisher indirekte Kühlmethoden verwendet wurden. Der äußere Querschnitt sowie die Hohlraumform können unterschiedlich sein – beispielsweise rechteckig, rund oder anderer Art. Bei der direkten Kühlung mit Hilfe von hohlen Leitern fließt ein Kühlmittel durch diese und leitet so die im aktiven Teil der Spule erzeugte Wärme ab. „Daher bieten hohle Leiter ein großes Potenzial, um die Effizienz und Leistung von Antriebsmaschinen zu steigern“, sagt Till Backes, Projektmanager bei PEM.
End-of-Line-Prüfung
Zur End-of-Line-Prüfung wird der „Fingerabdruck“ einer bekannten, funktionsfähigen Maschine mit der hergestellten Maschine verglichen. Dabei werden das gesamte NVH-Behavior sowie die auf den Motor wirkenden Kräfte überprüft.
„Wir verfügen über spezielle Sensoren auf Basis piezoelektrischer Technologie, bei denen der Sensor an der Grundplattenhalterung befestigt wird, der Motor an den Sensor angebracht ist und wir dynamisch die Reaktionskräfte sowie das Drehmoment des Motors während einer 30-sekündigen Beschleunigung messen“, sagt Alban Hemery, Abteilungsleiter für E-Motor-Testsysteme. „Es dauert 1 bis 2 Minuten, den Stator anzubringen und den Test durchzuführen. Früher waren die Maschinen vollständig mit einer Last verbunden, wodurch die Testzeit etwa fünf Minuten betrug.“
„Der andere Aspekt sind die Software und die Steuerung. Es besteht große Flexibilität, und die Schaltfrequenzen der Umwandler steigen an – was zu einem Kompromiss zwischen NVH-Eigenschaften, Effizienz und der Integration in das Fahrzeug führen kann. NVH-Probleme treten auf, wenn die Geschwindigkeit erhöht wird. Bei zentralisierten Architekturen ist die Steuerung der Umwandler eingeschränkt, wodurch die Kontrolle auf den zentralen Rechner verlagert wird.“